作者: admin

  • C2H2 乙炔鋼瓶構造與特殊性

    C2H2 乙炔鋼瓶構造與特殊性

    C2H2(Acetylene,乙炔)鋼瓶與一般壓縮氣體鋼瓶的構造及充填方式有明顯差異。

    一般高壓氣體主要以壓縮方式儲存在鋼瓶內;乙炔則因其氣體特性,不能單純以高壓壓縮氣體的方式儲存,因此乙炔鋼瓶內部具有多孔填充物(Porous Mass),並使用適當溶劑吸收乙炔。

    這種特殊結構,使乙炔鋼瓶在充填、重量管理、壓力判定、維修及異常分析方面,都需要採用與一般高壓氣體鋼瓶不同的方式。

    乙炔鋼瓶基本構造

    乙炔鋼瓶主要可以分為:

    • 鋼瓶本體
    • 瓶閥
    • 多孔填充物(Porous Mass)
    • 溶劑(Solvent)
    • 乙炔(C2H2)

    其中最大的差異,就是鋼瓶內部並不是單純的空腔。

    多孔填充物會佔據鋼瓶內部空間,而溶劑分布於多孔填充物中,用來吸收乙炔。
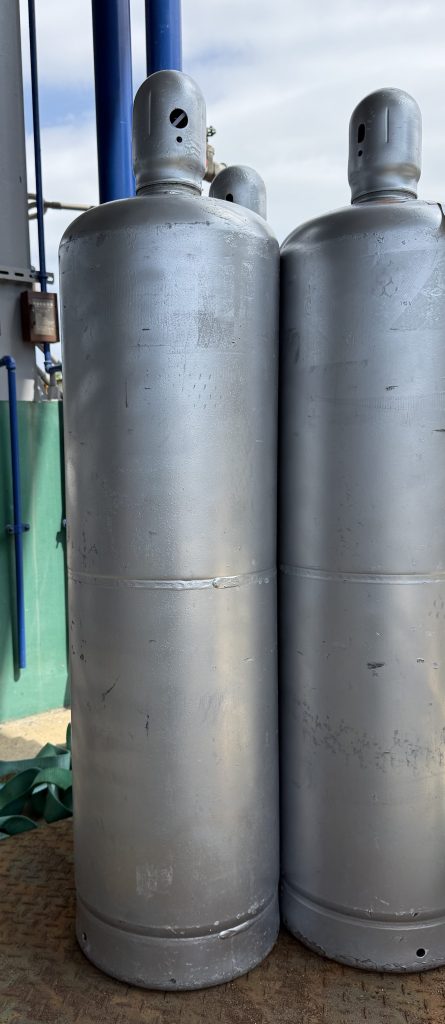
    02-04-01|C2H2 乙炔焊接式鋼瓶外觀

    多孔填充物|Porous Mass

    乙炔鋼瓶內部設有多孔填充物。

    其主要作用是讓溶劑能夠均勻分布於鋼瓶內部,並降低乙炔在鋼瓶內形成較大自由氣體空間的風險。

    因此乙炔鋼瓶不能將內部視為一般高壓鋼瓶的空腔結構。

    多孔填充物的完整性,也是乙炔鋼瓶安全使用的重要條件之一。

    溶劑|Solvent

    乙炔會溶解於鋼瓶內的溶劑中。

    不同乙炔鋼瓶系統可能使用不同溶劑,必須依鋼瓶設計、製造商及適用規範確認。

    公司目前實際接觸的乙炔鋼瓶使用:

    DMF
    N,N-Dimethylformamide
    二甲基甲醯胺

    因此在本站後續乙炔案例中,如果提到 DMF,是指公司目前實際使用的乙炔鋼瓶系統,不能直接推論所有乙炔鋼瓶都使用 DMF。
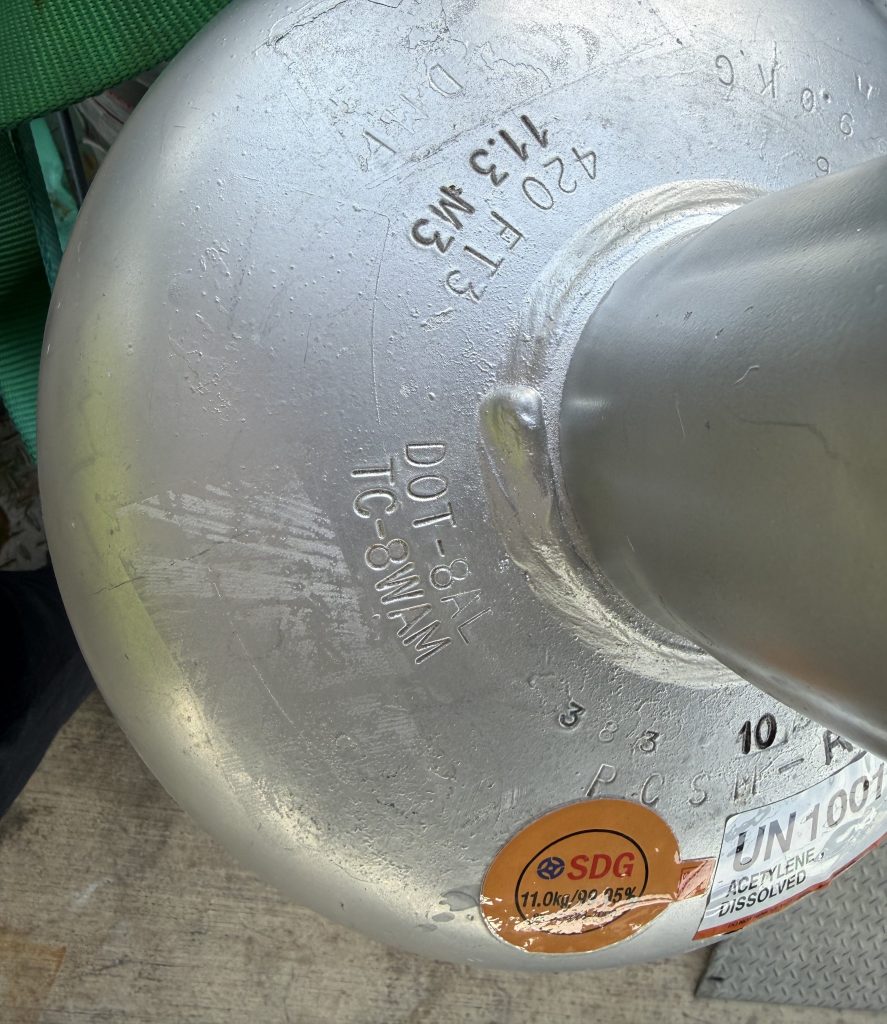
    02-04-02|C2H2 乙炔鋼瓶標示與 UN1001 識別

    重量充填

    乙炔鋼瓶的充填管理與一般單純依壓力判斷的高壓氣體不同。

    由於鋼瓶內含有:

    多孔填充物
    +
    溶劑
    +
    乙炔

    因此重量是乙炔充填管理的重要參數。

    公司目前實際作業所接觸的特定 C2H2 鋼瓶,乙炔充填重量約為:

    11.8 kg

    但必須注意:

    11.8 kg 是本站所記錄的特定公司實務資料,不代表所有乙炔鋼瓶的通用充填量。

    不同鋼瓶尺寸、設計、溶劑量、允許乙炔容量及製造規格,都可能具有不同的充填重量。

    重量與壓力不能分開判讀

    乙炔鋼瓶不能只看壓力,也不能只看重量。

    如果鋼瓶內的溶劑量發生變化,而仍然單純以固定最終重量作為充填目標,就可能造成實際乙炔充填量與原設計條件產生差異。

    例如:

    溶劑重量下降
    ↓
    鋼瓶基礎重量下降
    ↓
    若仍使用原本的最終重量作為充填目標
    ↓
    可能有較多的重量由乙炔補足
    ↓
    增加過量充填與壓力異常的風險

    這是一種可能的異常機制。

    實際發生過充時,仍須依鋼瓶重量紀錄、溶劑補充紀錄、充填紀錄、溫度與壓力資料進行確認,不能僅由最終壓力直接判定原因。

    250 psig 的重要性

    依 49 CFR §173.303,乙炔鋼瓶在 70°F(約 21°C)達到平衡狀態時,其壓力不得超過:

    250 psig

    如果鋼瓶標示的允許充填壓力更低,則應以較低的限制為準。

    公司目前客戶端同樣要求 C2H2 鋼瓶壓力維持:

    <250 psig

    因此 250 psig 是乙炔鋼瓶管理中非常重要的壓力界線。

    但必須注意:

    壓力會受到溫度影響。

    所以不能在不同溫度條件下直接比較壓力數值,而忽略鋼瓶是否已經達到穩定溫度。

    過充可能造成的異常

    乙炔鋼瓶如果充填狀態異常,可能出現:

    • 鋼瓶壓力異常升高
    • 超過客戶要求壓力
    • PRD 異常
    • 洩漏
    • 使用端異常
    • 需要進一步進行重量與溶劑狀態調查

    公司過去曾接觸海外供應的 C2H2 鋼瓶,其到貨後壓力高於 250 psig。

    這類情況不能只以「壓力太高」作為最終原因,而應進一步確認:

    • 充填重量
    • 鋼瓶溫度
    • 溶劑量
    • 乙炔量
    • 鋼瓶規格
    • 充填紀錄
    • PRD 狀態

    C2H2 鋼瓶瓶體

    公司目前實際接觸的部分 C2H2 鋼瓶為焊接式鋼瓶。

    因此除了瓶閥、PRD 及瓶口等位置之外,焊接部位也是檢查的重要位置。

    公司曾發生:

    C2H2 鋼瓶焊縫洩漏案例。

    該案例將另外收錄於「實際案例」分類,不在本篇展開事故細節。
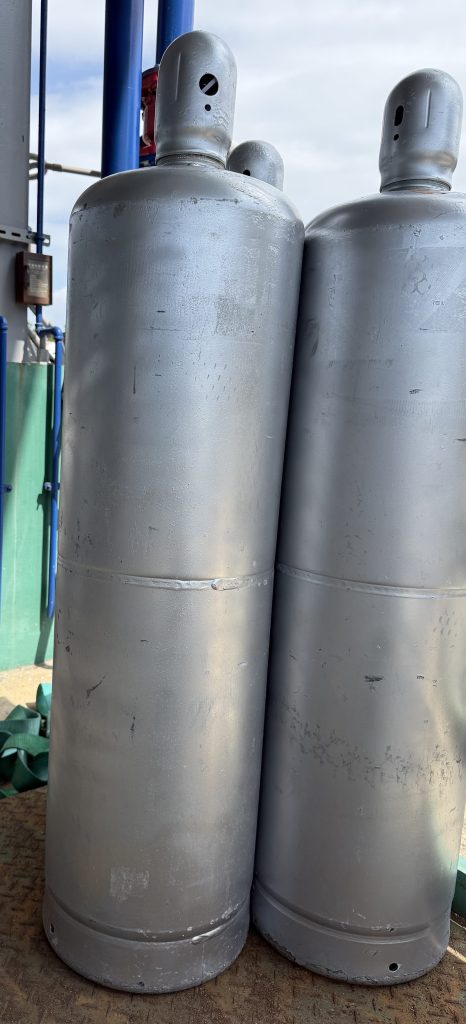
    02-04-03|C2H2 焊接式鋼瓶瓶體與環向焊縫
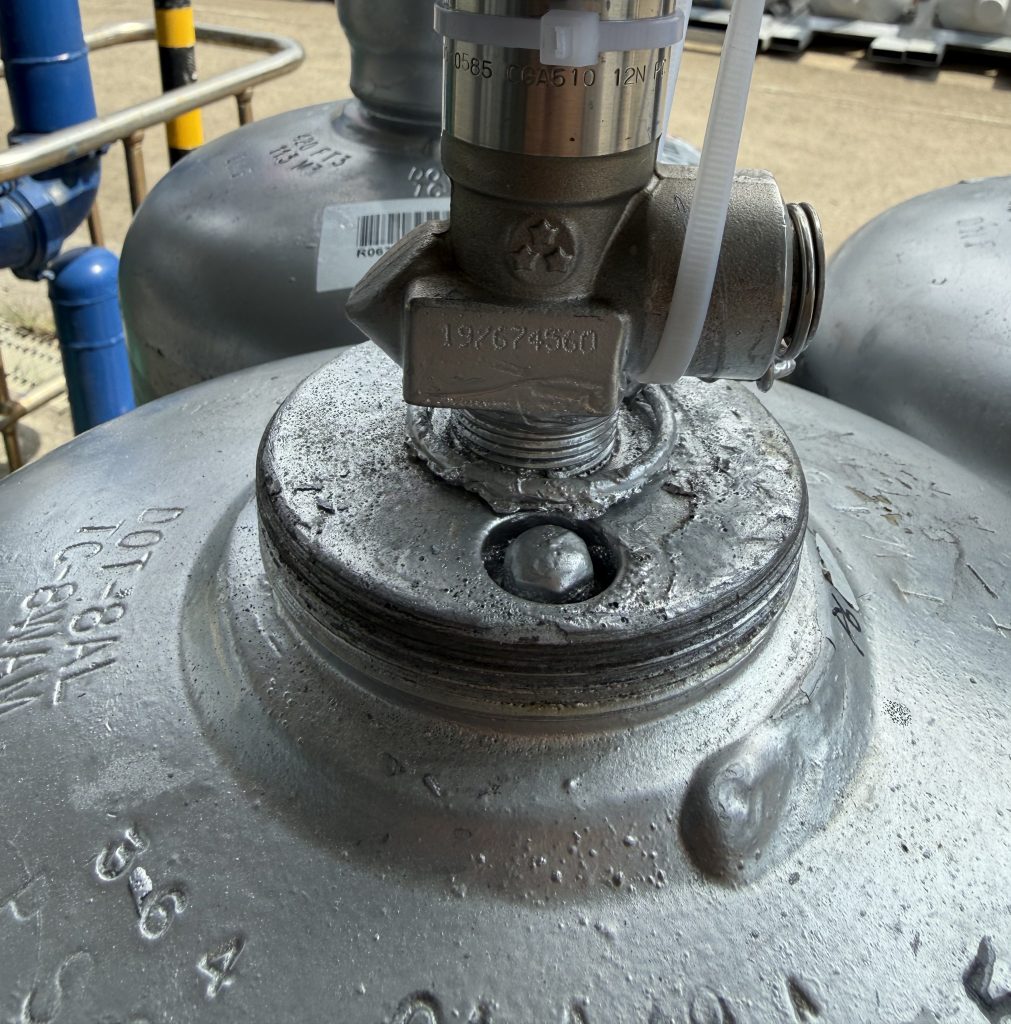
    02-04-04|C2H2 乙炔鋼瓶瓶頸與瓶閥安裝位置

    C2H2 鋼瓶與一般高壓鋼瓶的主要差異

    一般高壓氣體鋼瓶:

    氣體主要以壓縮狀態儲存於鋼瓶內。

    C2H2 乙炔鋼瓶:

    鋼瓶內具有多孔填充物與溶劑,乙炔主要溶解於溶劑中儲存。

    因此兩者在:

    • 內部構造
    • 充填方式
    • 重量管理
    • 壓力判定
    • 維修方式
    • 異常診斷

    都不能完全使用相同的判斷方式。

    維修與檢查注意事項

    維修 C2H2 鋼瓶時,除了外觀與瓶閥之外,還必須考慮其特殊內部結構。

    尤其應注意:

    • 確認鋼瓶規格與識別資料
    • 確認充填及重量資料
    • 注意瓶體與焊接部位
    • 確認瓶閥與 PRD 狀態
    • 注意溶劑與多孔填充物相關要求
    • 不以一般壓縮氣體鋼瓶的方式直接套用判定

    實際維修、充填與再檢驗仍應依適用的 DOT 規範、Special Permit、製造商資料及相關作業規範執行。

    實務判讀重點

    看到 C2H2 鋼瓶時,不應只問:

    「現在壓力是多少?」

    還需要同時確認:

    「這支鋼瓶目前的重量是多少?」

    「使用什麼溶劑?」

    「溶劑量是否符合要求?」

    「鋼瓶溫度是否已穩定?」

    「允許的乙炔充填量是多少?」

    「鋼瓶與多孔填充物的規格為何?」

    這些資料結合後,才有辦法正確判斷乙炔鋼瓶的充填與使用狀態。

    相關技術資料

    • 瓶閥 PRD 種類與基本原理
    • Service Pressure 與 Test Pressure
    • C2H2 過充造成 PRD 洩漏事故案例
    • C2H2 鋼瓶焊縫洩漏事故案例

    資料來源

    • 49 CFR §173.303 — Charging of Cylinders with Acetylene Gas
    • 49 CFR §178.59 — Specification 8 Welded Steel Cylinders
    • 49 CFR §178.60 — Specification 8AL Cylinders
    • 49 CFR §172.101 — Hazardous Materials Table
    • U.S. DOT / PHMSA
    • 鋼瓶製造商及公司現場技術資料

    資料說明

    本文說明 C2H2 乙炔鋼瓶的基本構造與特殊性。

    其中 DMF、約 11.8 kg 充填重量及客戶端<250 psig 等內容,屬本站目前整理的特定現場實務資料,不應直接套用至所有乙炔鋼瓶。

    實際鋼瓶仍須依其 DOT Specification、Special Permit、製造商資料、溶劑種類及適用法規個別判定。
  • 毒性氣體 UN 編號、ERG 與 PRD 對照表

    特殊氣體具有不同的毒性、易燃性與腐蝕性,其運輸分類、Hazard Zone、Emergency Response Guide(ERG)及鋼瓶 PRD 配置也可能不同。

    本篇整理半導體與特殊氣體鋼瓶維修中常見的 PH₃、AsH₃、DCS 與 BF₃,作為 UN 編號、ERG 與 PRD 判讀的基礎資料。

    需要特別注意:

    ERG 是緊急事故初期應變工具,不能用來決定鋼瓶是否應配置 PRD。

    PRD 的配置仍須依 49 CFR、CGA S-1.1、鋼瓶規格、氣體 Hazard Zone、Special Permit 及相關技術資料確認。

    主要氣體對照表

    氣體|化學名稱|UN 編號|主要危害分類|Hazard Zone|ERG|PRD 判讀重點

    PH₃|Phosphine|UN2199|Division 2.3,副危害 2.1|A|119|Zone A:PRD 禁止

    AsH₃|Arsine|UN2188|Division 2.3,副危害 2.1|A|119|Zone A:PRD 禁止

    DCS|Dichlorosilane|UN2189|Division 2.3|B|119|公司實務多為無 PRD;須依適用規範/Special Permit 確認

    BF₃|Boron Trifluoride|UN1008|Division 2.3,腐蝕性副危害|B|125|公司實務多為無 PRD;須依適用規範確認

    PH₃|Phosphine

    UN Number:UN2199

    PH₃(Phosphine,磷化氫)屬於高毒性特殊氣體,同時具有易燃危害。

    其運輸分類屬 Division 2.3,並具有 Division 2.1 副危害,Hazard Zone 為 A。

    2024 Emergency Response Guidebook 對應:

    ERG Guide 119

    依 49 CFR §173.301(f)(6),裝有 Division 2.3 或 Division 6.1 Hazard Zone A 材料的鋼瓶禁止配置 Pressure Relief Device。

    因此 PH₃ 鋼瓶的「無 PRD」並非單純公司的瓶閥選擇,而與 Hazard Zone A 的法規要求直接相關。

    AsH₃|Arsine

    UN Number:UN2188

    AsH₃(Arsine,砷化氫)同樣屬高毒性特殊氣體。

    其運輸分類屬 Division 2.3,具有 Division 2.1 副危害,Hazard Zone 為 A。

    2024 ERG 對應:

    ERG Guide 119

    依 49 CFR §173.301(f)(6),Hazard Zone A 的 Division 2.3 氣體鋼瓶禁止配置 PRD。

    因此 AsH₃ 鋼瓶通常可看到無 PRD 的瓶閥配置。

    DCS|Dichlorosilane

    UN Number:UN2189

    DCS(二氯矽烷)屬 Division 2.3 毒性氣體,Hazard Zone 為 B。

    2024 ERG 對應:

    ERG Guide 119

    公司目前實際接觸的 DCS 鋼瓶通常採用無 PRD 瓶閥。

    但需要特別區分:

    Hazard Zone B 並不等於 49 CFR §173.301(f)(6) 的「PRD 禁止」。

    因此不能將:

    DCS=Zone B=法律一律禁止 PRD

    作為通用判定方式。

    部分 DCS 鋼瓶可能受到 DOT Special Permit 或其他特定包裝要求管理,因此仍應確認實際鋼瓶與運輸規範。

    BF₃|Boron Trifluoride

    UN Number:UN1008

    BF₃(三氟化硼)屬毒性及腐蝕性特殊氣體。

    2024 ERG 對應:

    ERG Guide 125

    公司目前實際接觸的 BF₃ 鋼瓶通常採用無 PRD 瓶閥。

    與 DCS 相同,不能單純以「Hazard Zone B」推論所有 BF₃ 鋼瓶依法一律禁止 PRD。

    實際配置仍應依鋼瓶規格、氣體分類、49 CFR、CGA S-1.1、Special Permit 及製造商技術資料確認。

    Hazard Zone 與 PRD 的關係

    判讀毒性氣體鋼瓶 PRD 時,Hazard Zone 是非常重要的資料。

    其中最需要注意的是:

    Hazard Zone A

    依 49 CFR §173.301(f)(6):

    Division 2.3 或 Division 6.1 Hazard Zone A 材料的鋼瓶禁止配置 Pressure Relief Device。

    因此:

    PH₃ → Zone A → PRD 禁止

    AsH₃ → Zone A → PRD 禁止

    Hazard Zone B

    Zone B 不能直接套用上述 PRD 禁止條款。

    例如:

    DCS → Zone B

    BF₃ → Zone B

    公司現場可能同樣使用無 PRD 的瓶閥,但其法規依據與 Zone A 不應混為一談。

    ERG 的用途

    ERG(Emergency Response Guidebook)主要提供第一線緊急應變人員,在危險物品運輸事故初期快速判斷:

    • 主要危害
    • 火災或爆炸風險
    • 健康危害
    • 公共安全措施
    • 緊急處理原則
    • 初期隔離與防護資訊

    ERG Guide Number 並不是:

    • PRD 型式編號
    • 瓶閥規格
    • 鋼瓶規格
    • PRD 作動壓力
    • 鋼瓶充填壓力

    因此不能單純依 ERG Guide Number 決定 PRD 配置。

    實務判讀重點

    特殊氣體鋼瓶進行瓶閥或 PRD 判讀時,建議至少確認:

    • 氣體名稱
    • UN Number
    • Hazard Class/Division
    • Subsidiary Hazard
    • Hazard Zone
    • ERG Guide Number
    • DOT Specification
    • Service Pressure
    • 瓶閥型號
    • PRD 配置
    • 是否存在 DOT Special Permit
    • 原廠技術資料

    其中任何單一項目,都不應獨立作為完整的瓶閥或 PRD 選用依據。

    相關技術資料

    • 鋼瓶瓶閥種類與基本構造
    • 瓶閥 PRD 種類與基本原理
    • DOT 鋼瓶瓶閥基本構造
    • Service Pressure 與 Test Pressure
    • PRD Burst Disc 遺漏造成大量氣體洩漏事故案例

    資料來源

    • 49 CFR §172.101 — Hazardous Materials Table
    • 49 CFR §173.301 — Compressed Gas Cylinder Requirements
    • 49 CFR §173.40 — Toxic Materials Packaged in Cylinders
    • CGA S-1.1
    • U.S. DOT / PHMSA
    • 2024 Emergency Response Guidebook

    資料說明

    本文作為特殊氣體 UN 編號、Hazard Zone、ERG 與 PRD 關係的基礎整理。

    危險物品分類、法規及 Special Permit 可能修訂,實際作業與運輸前仍應以目前有效的 49 CFR、PHMSA、CGA、Special Permit 及製造商技術資料為準。

  • 瓶閥 PRD 種類與基本原理

    PRD(Pressure Relief Device,壓力洩放裝置)是部分氣體鋼瓶安全系統中的重要裝置。

    PRD 的主要作用,是在符合其設計條件時提供壓力或溫度相關的洩放保護,以降低鋼瓶因異常壓力或火災等狀況造成破裂的風險。

    但並不是所有特殊氣體鋼瓶都必須配置 PRD。

    實際是否配置 PRD,以及應採用何種型式,必須依氣體性質、鋼瓶規格、使用條件及目前適用的法規與技術標準判定。

    PRD 的基本功能

    鋼瓶在異常受熱或其他狀況下,內部壓力可能上升。

    PRD 的設計目的,是在符合設定條件時提供受控制的洩放途徑。

    因此 PRD 並不是一般操作用的排氣裝置,也不能將 PRD 的作動條件直接視為鋼瓶的正常工作壓力。

    常見 PRD 型式

    依設計原理不同,鋼瓶 PRD 可具有不同型式。

    常見設計包括:

    • Rupture Disc/Burst Disc|爆破片
    • Fusible Plug|熔栓
    • Combination Device|組合式裝置
    • Pressure Relief Valve|壓力洩放閥

    實際可使用的型式必須依鋼瓶及氣體服務確認,不能任意互換。

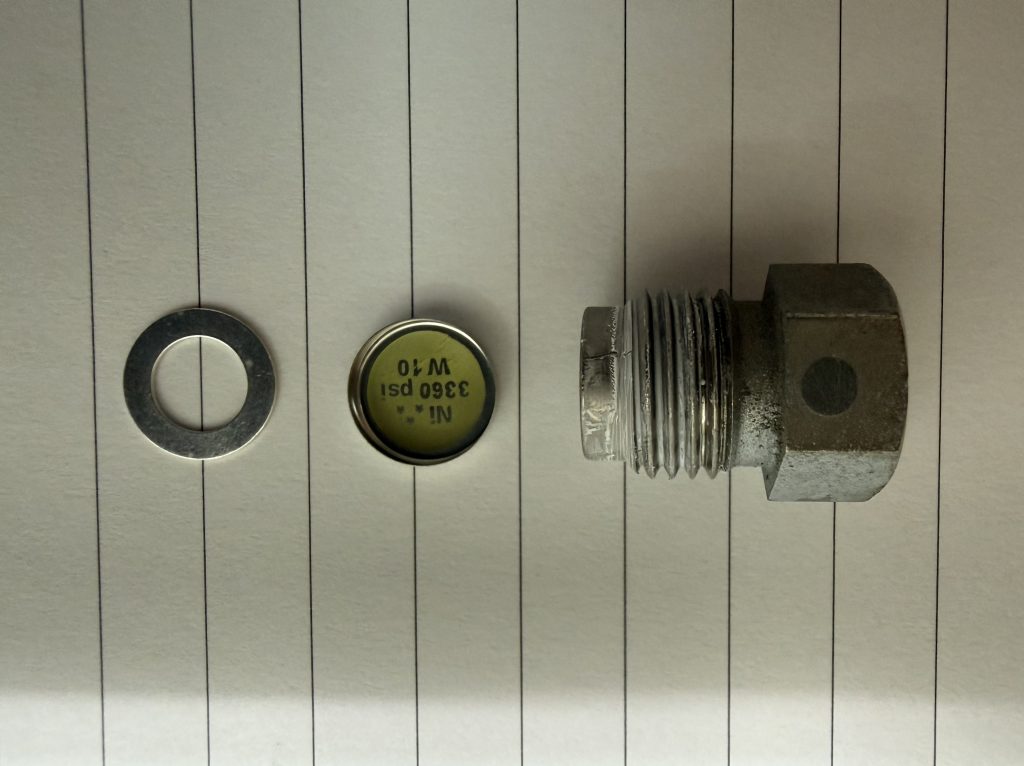
    Rupture Disc/Burst Disc|爆破片

    Burst Disc 是利用特定設計的金屬膜片,在壓力達到設計條件時破裂並提供洩放通道。

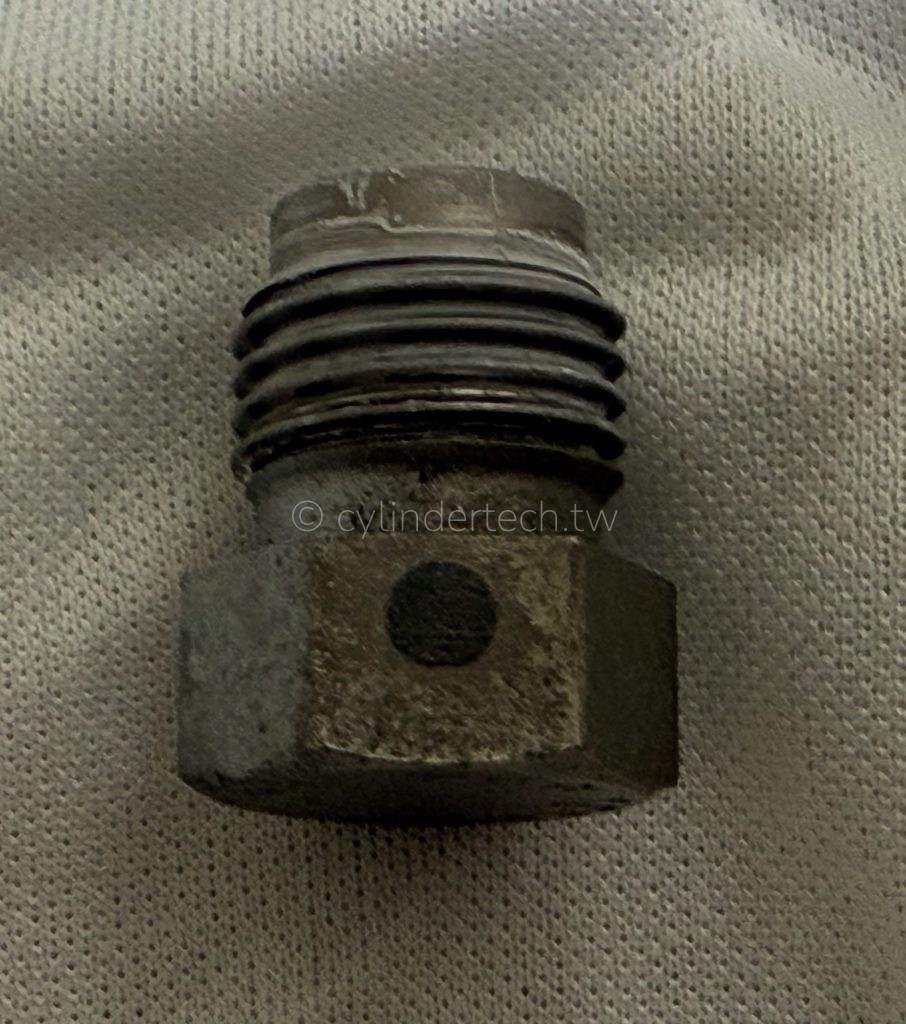
    照片 02-02-01|Rupture Disc / Burst Disc 實物

    Burst Disc 屬於一次性作動元件。

    一旦爆破片已經作動,就不能將其視為可以重新使用的正常元件。

    Fusible Plug|熔栓

    Fusible Plug 使用具有特定熱熔特性的材料。

    當裝置受到足夠熱量並達到其設計條件時,熔融材料會改變原有密封狀態,使氣體可以經由設計通道洩放。

    照片 02-02-02|Fusible Plug / Safety Device 實物

    因此 Fusible Plug 主要與溫度條件有關,與單純依壓力作動的 Burst Disc 原理不同。

    Combination Device|組合式 PRD

    部分 PRD 會將壓力與溫度相關元件組合在同一裝置中。

    例如某些設計可能結合:

    Gasket

    +

    Burst Disc
    +
    Fusible Element

    照片 02-02-03|Combination PRD 組件實物

    實際作動方式及適用條件必須依該 PRD 的原廠設計與適用規範確認。

    Pressure Relief Valve|壓力洩放閥

    部分氣體鋼瓶或壓力容器會使用壓力洩放閥型 PRD。

    這類裝置與一次性的 Burst Disc 在工作原理上不同。

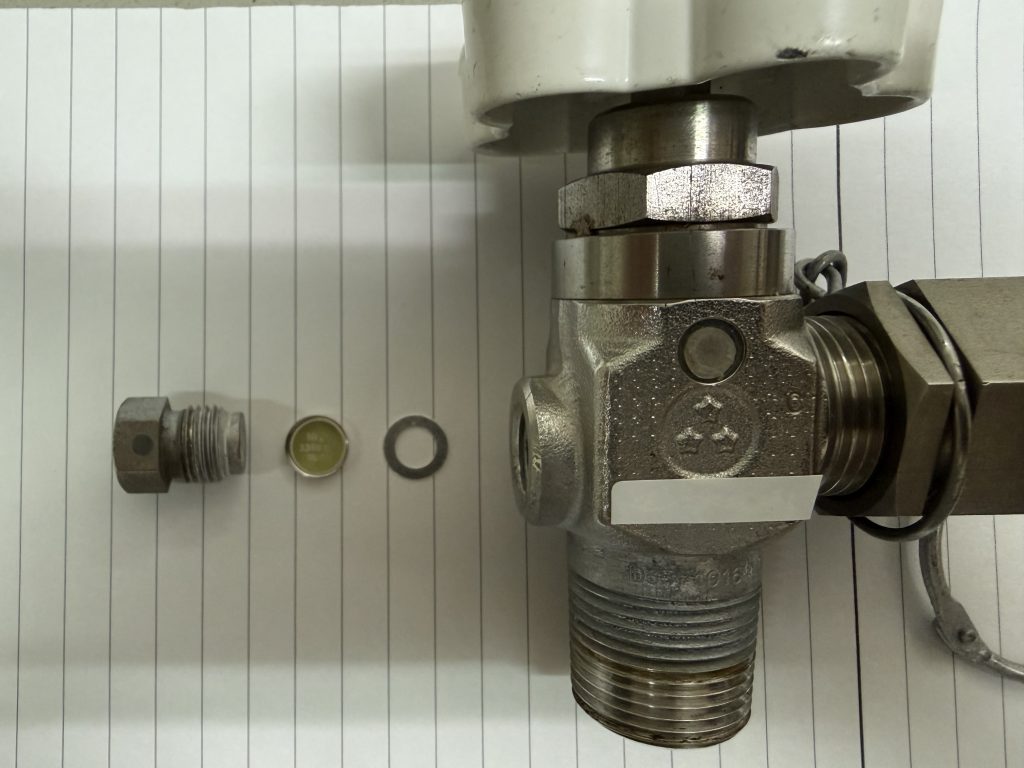
    照片 02-02-04|Pressure Relief Device 與瓶閥實物

    實際是否適用於特定鋼瓶與氣體,仍須依相應規格與法規判定。

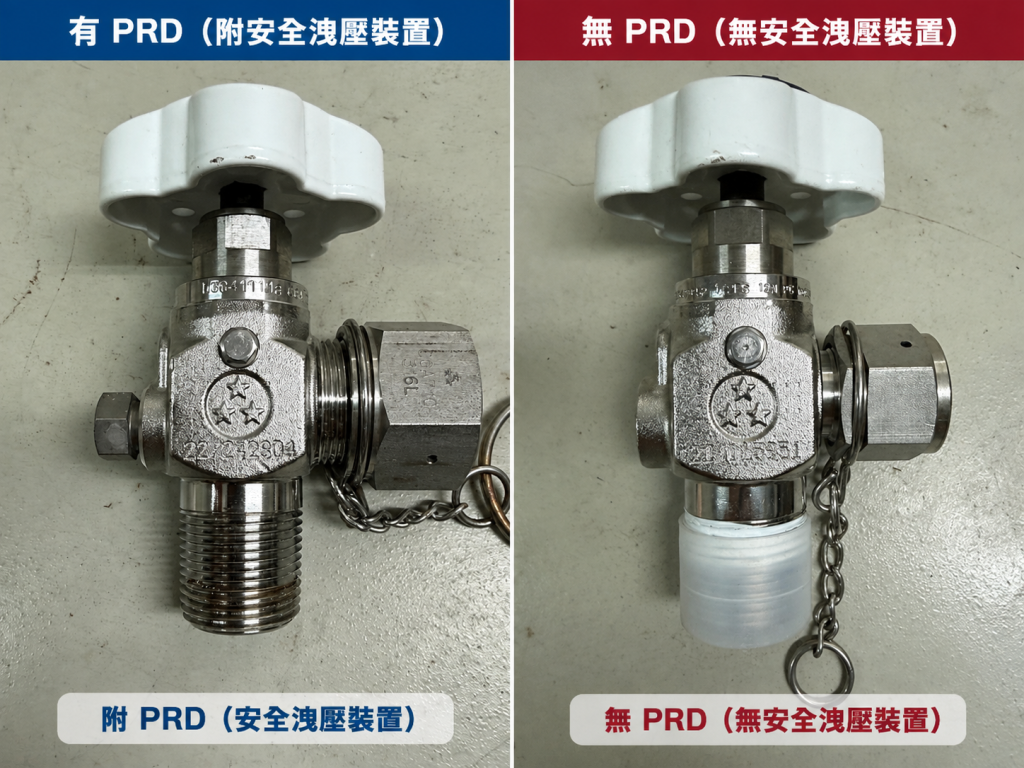
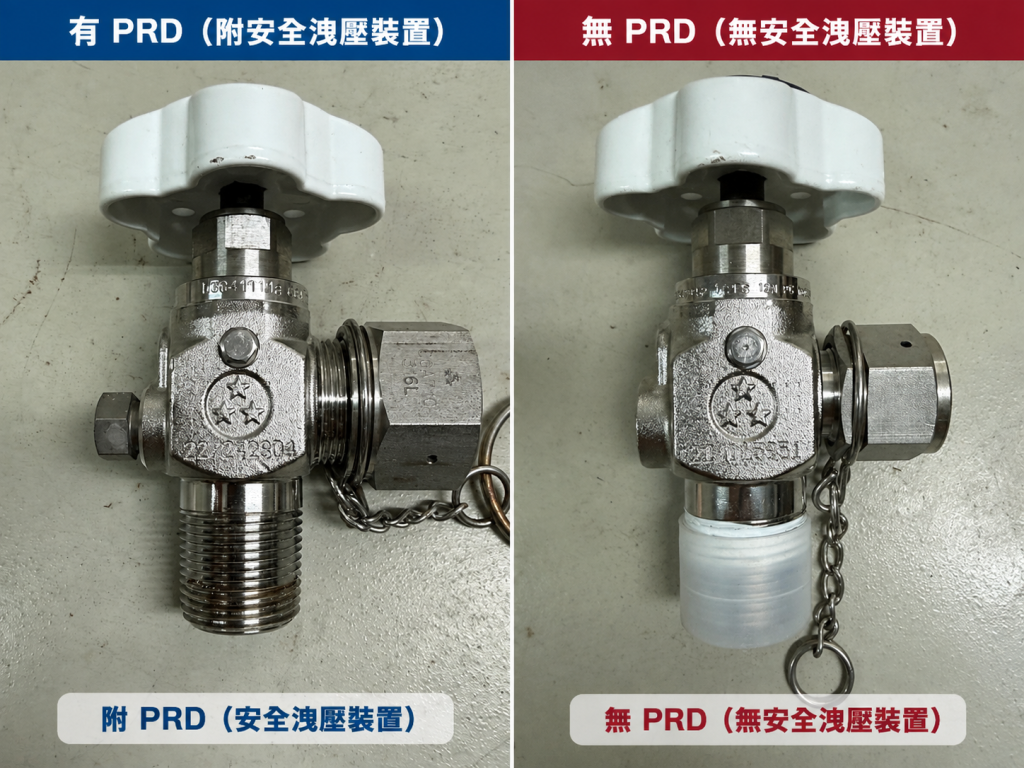
    有 PRD 與無 PRD

    特殊氣體鋼瓶可能具有:

    有 PRD 的瓶閥

    或:

    無 PRD 的瓶閥

    02-02-05|有 PRD 與無 PRD 瓶閥比較

    因此不能只因為某一支瓶閥沒有看到 PRD,就直接判定瓶閥缺少零件。

    相反地,也不能認為增加 PRD 一定比較安全。

    PRD 是否允許或需要使用,必須配合實際氣體危害特性及適用規範判定。

    毒性氣體與 PRD

    部分高毒性氣體的 PRD 配置具有特殊限制。

    49 CFR §173.301(f) 對部分 Division 2.3 或 Division 6.1 氣體具有特別規定;其中 Hazard Zone A 的特定氣體服務,不得配置 PRD。

    因此特殊氣體鋼瓶的 PRD 判定不能使用:

    「有 PRD 比沒有 PRD 安全」

    這種單一原則。

    正確方式應是確認:

    • 氣體種類
    • Hazard Zone
    • DOT Specification
    • PRD 型式
    • CGA S-1.1 適用要求
    • Special Permit
    • 目前有效的 49 CFR 規定

    PH₃、AsH₃、DCS、BF₃ 等特殊氣體的差異,另於「毒性氣體 UN 編號、ERG 與 PRD 對照表」整理。

    PRD 作動壓力與 Test Pressure

    PRD 的作動條件與鋼瓶水壓試驗的 Test Pressure 是不同概念。

    不能因為兩個數值相同或接近,就認為:

    PRD Pressure = Test Pressure

    例如現場可能看到:

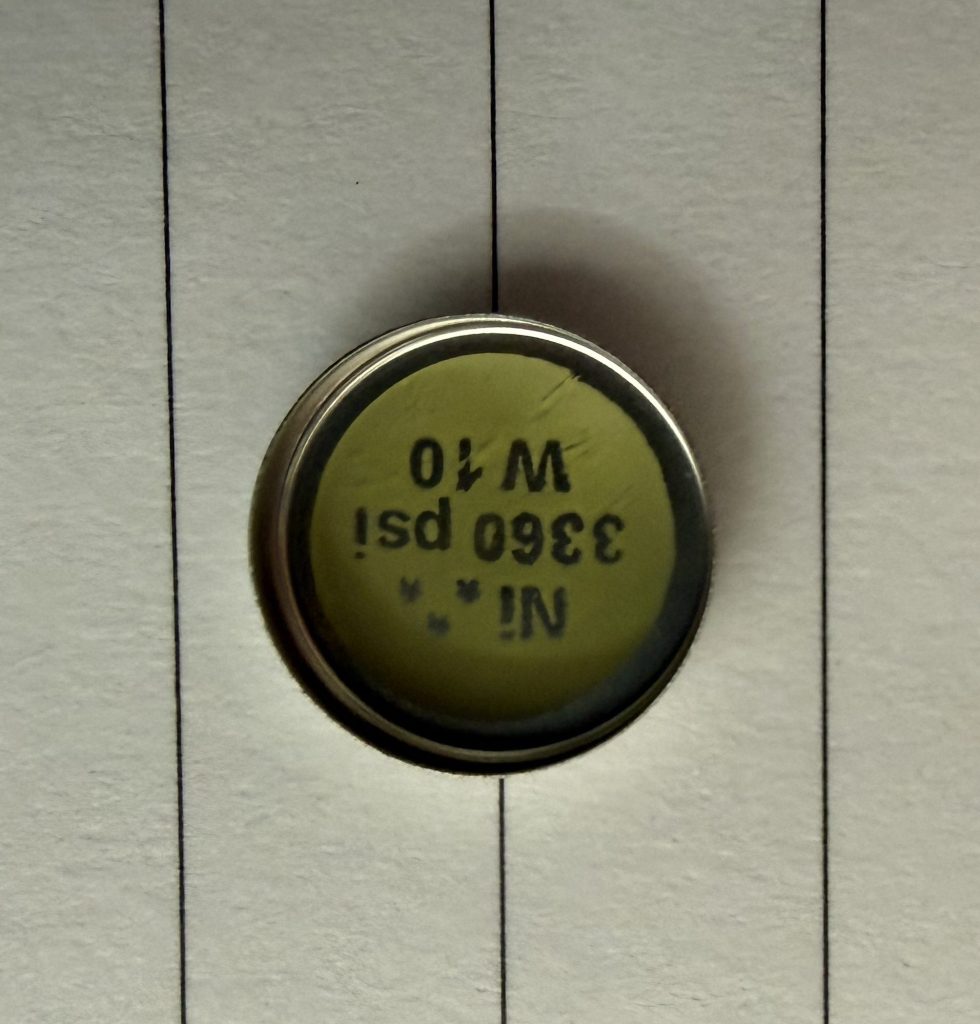
    2015 psig → 3360 psig PRD
    2400 psig → 4000 psig PRD

    這些是實際接觸過的配置案例。

    雖然數值上接近 Service Pressure × 5/3 的關係,但不能因此推論所有 DOT 鋼瓶 PRD 都固定使用 5/3 倍。

    實際 PRD 選用與作動條件必須依鋼瓶、氣體服務、PRD 型式及適用規範確認。

    PRD 維修與檢查重點

    PRD 是安全相關元件。

    維修或檢查時應特別注意:

    • PRD 是否存在
    • 型式是否正確
    • 外觀是否損傷
    • 是否鬆動
    • 是否有洩漏
    • Burst Disc 是否完整
    • 熔栓是否有異常
    • 是否符合原設計配置

    不能僅依外觀看起來「有裝 PRD」就判定內部元件完整。

    實際事故經驗

    PRD 本身也可能成為異常或事故來源。

    實際案例包括:

    • 作業時誤鬆 PRD,造成大量氣體洩漏
    • PRD 內部 Burst Disc 遺漏,造成大量氣體洩漏
    • PRD 安裝後鬆動,在後續測試中發現洩漏
    • NH3 Drum 過熱造成 PRD 熱熔元件作動

    這些案例顯示:

    PRD 不只是「有或沒有」的問題。

    其完整性、安裝狀態、型式及使用條件都需要確認。

    PRD 判讀重點

    判讀特殊氣體鋼瓶 PRD 時,建議確認:

    • 鋼瓶 DOT Specification
    • Service Pressure
    • 氣體種類
    • Hazard Zone
    • PRD 型式
    • PRD 規格
    • 瓶閥型號
    • 是否存在 Special Permit
    • 原廠技術資料
    • 目前適用的 49 CFR/CGA 要求

    相關技術資料

    • 鋼瓶瓶閥種類與基本構造
    • 毒性氣體 UN 編號、ERG 與 PRD 對照表
    • Service Pressure 與 Test Pressure
    • PRD Burst Disc 遺漏造成大量氣體洩漏事故案例
    • 誤拆 PRD 造成大量氣體洩漏事故案例
    • 瓶閥安裝後 PRD 鬆動案例
    • NH3 Drum 過熱造成 PRD 作動案例

    資料來源

    • 49 CFR §173.301(f)
    • 49 CFR §171.7
    • CGA S-1.1
    • U.S. DOT / PHMSA

    資料說明

    本文整理特殊氣體鋼瓶 PRD 的基本原理與常見型式。

    實際 PRD 選用、作動條件及是否允許配置,必須依鋼瓶規格、氣體種類、Hazard Zone、製造商資料、Special Permit 及目前有效的法規與技術標準確認。

  • 鋼瓶瓶閥種類與基本構造

    特殊氣體鋼瓶所使用的瓶閥,會依氣體種類、鋼瓶規格、使用設備及安全需求而採用不同設計。

    即使兩支瓶閥外觀相似,也可能在操作方式、入口螺紋、出口接頭、PRD 配置、材質及使用條件上有所不同,因此不能只依外觀判斷是否可以互換使用。

    目前實務上接觸的特殊氣體鋼瓶瓶閥品牌包括:

    • ROTAREX
    • NERIKI

    本篇主要整理特殊氣體鋼瓶常見瓶閥種類及基本辨識方式。

    依操作方式分類

    特殊氣體鋼瓶瓶閥依操作方式,可分為手動式與氣動式等不同設計。

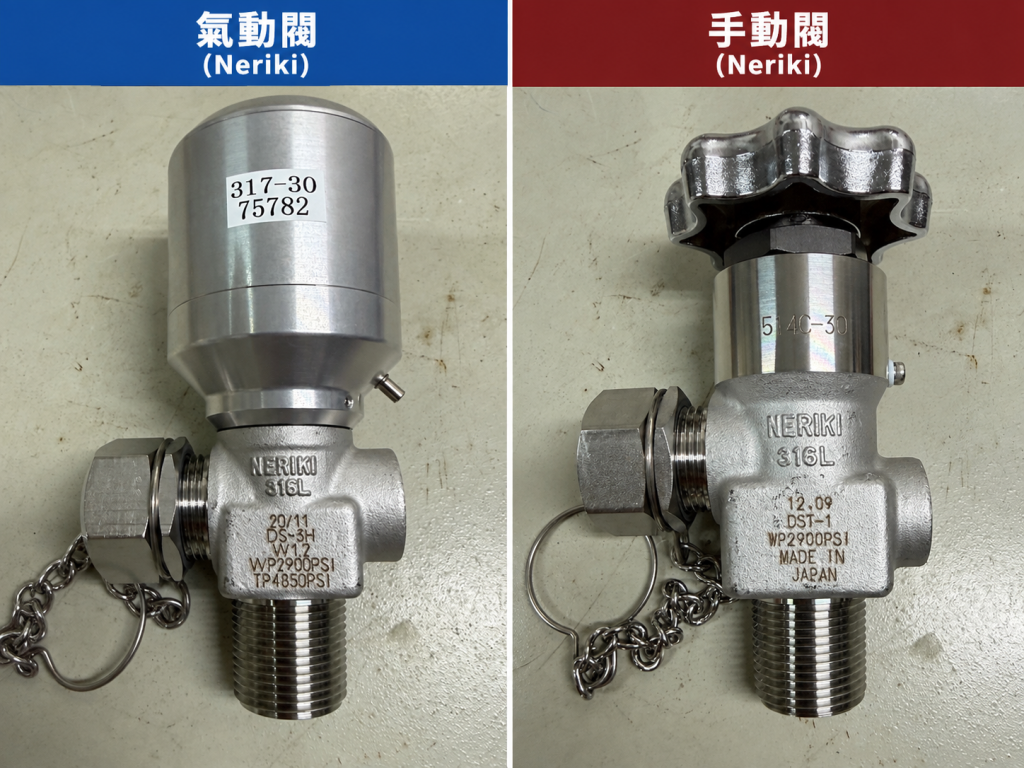
    手動瓶閥

    手動瓶閥主要透過手輪操作閥件開啟與關閉。

    其基本構造通常包含:

    • Valve Body|閥體
    • Handwheel|手輪
    • Stem/Spindle|閥桿
    • Diaphragm|膜片
    • Seat|閥座
    • Inlet Thread|入口螺紋
    • Outlet Connection|出口接頭

    部分型式另外配置 PRD 安全洩壓裝置。

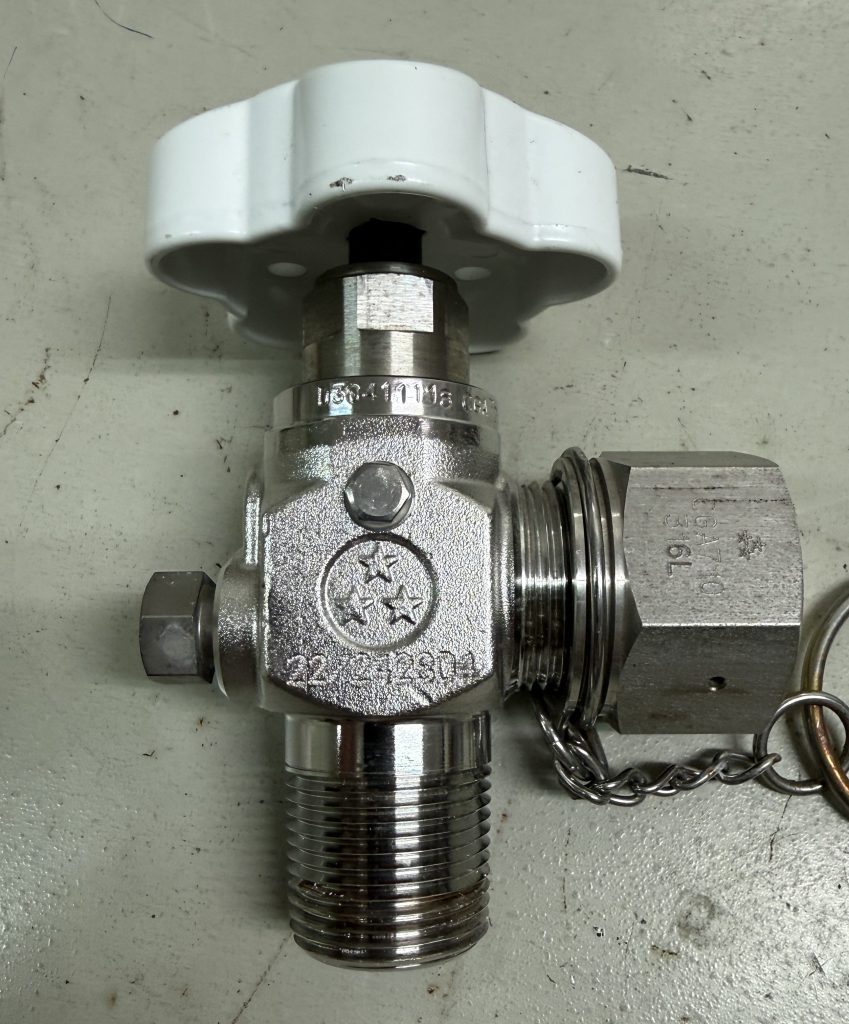
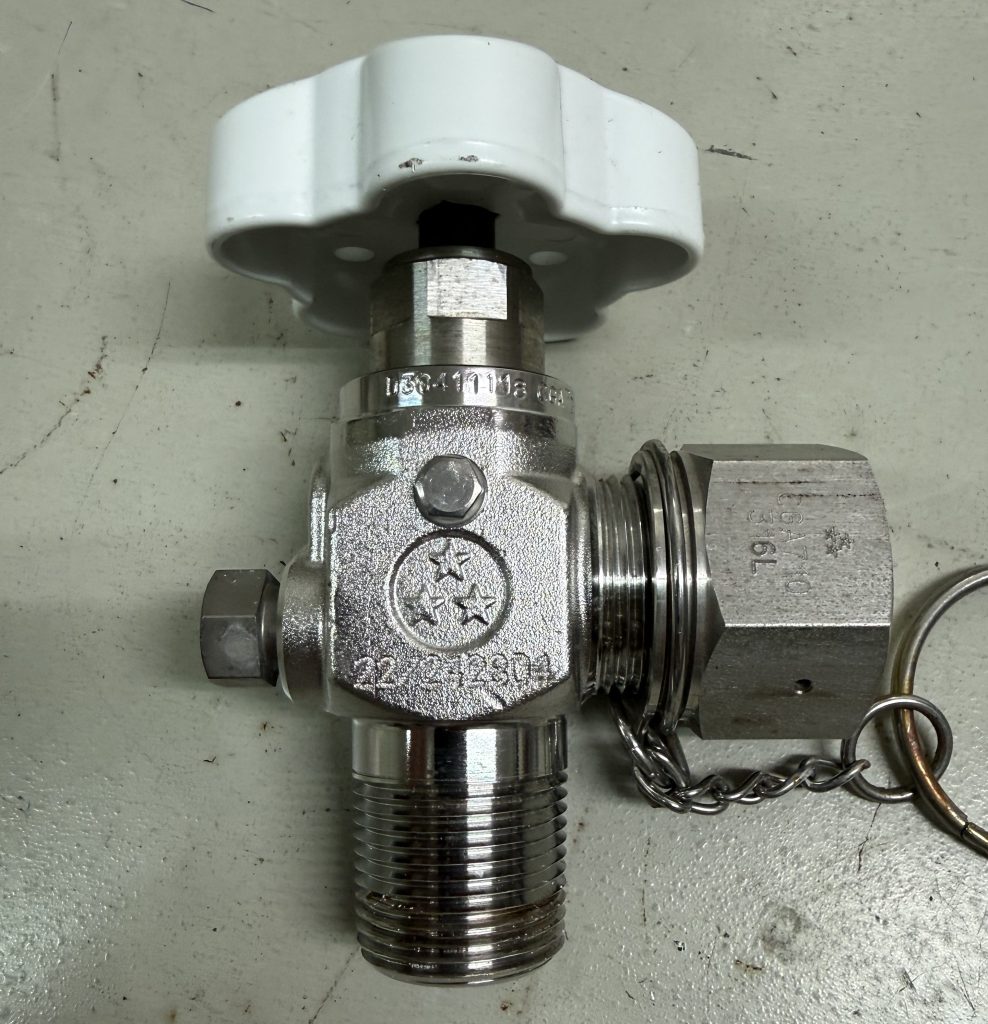
    02-01-01|特殊氣體鋼瓶手動瓶閥

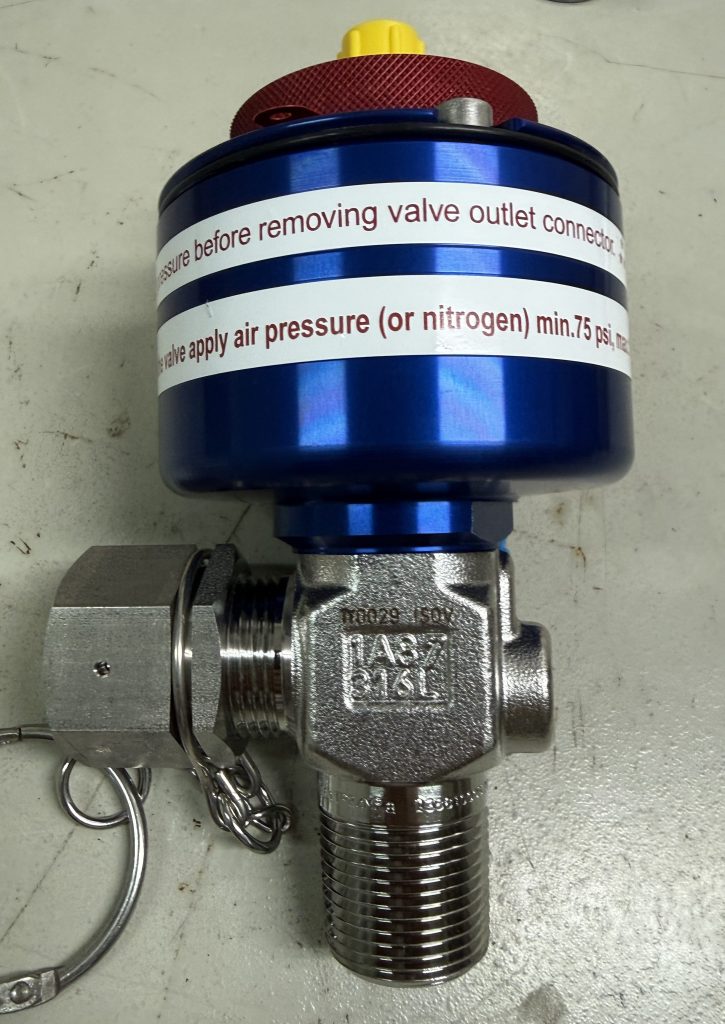
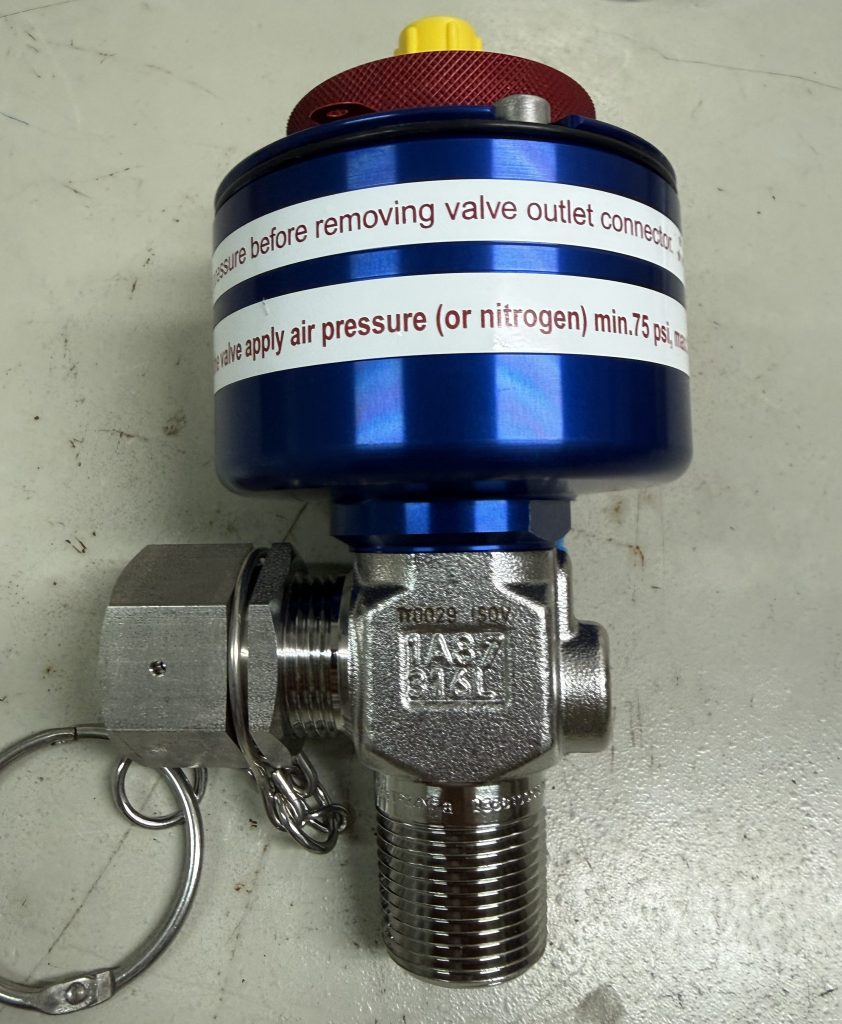
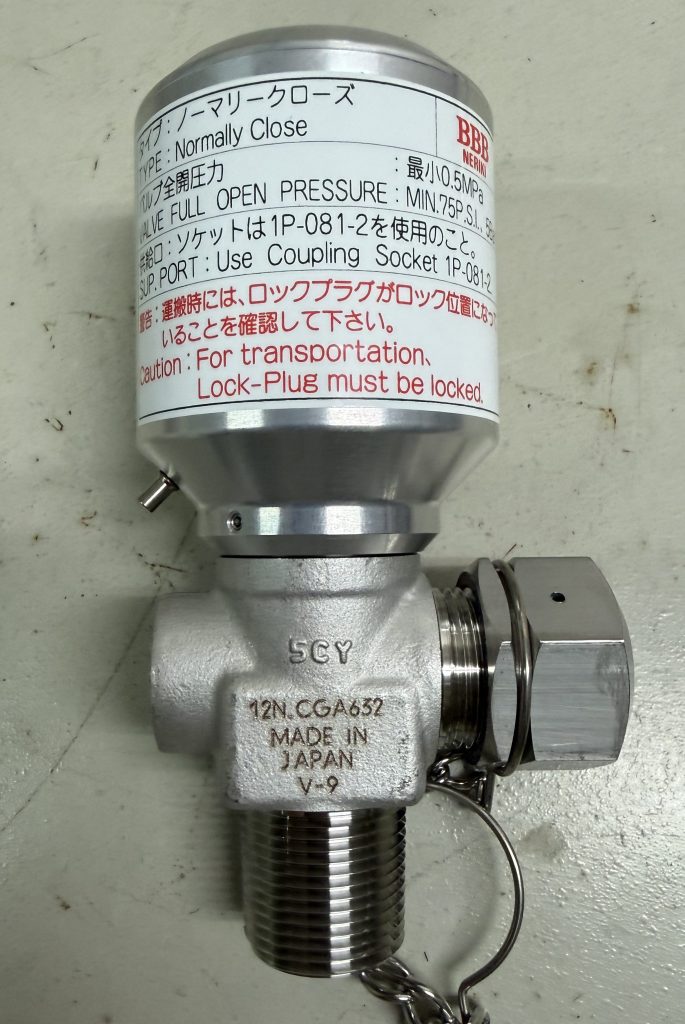
    氣動瓶閥

    氣動瓶閥利用 Actuator(驅動機構)控制瓶閥開啟與關閉。

    這類瓶閥常應用於需要自動控制、遠端操作或與供氣設備連動的系統。

    與一般手動瓶閥相比,氣動瓶閥上方通常具有較明顯的 Actuator 結構。

    02-01-02|特殊氣體鋼瓶氣動瓶閥

    不同品牌與型號的驅動方式及內部結構可能不同,因此實際維修與判定仍應依原廠資料確認。

    依 PRD 配置分類

    瓶閥也可以依是否配置 PRD(Pressure Relief Device)區分。

    有 PRD 的瓶閥

    部分鋼瓶瓶閥設有 PRD。

    PRD 的主要功能是在符合其設計條件時提供壓力洩放保護。

    02-01-03|具有 PRD 的瓶閥

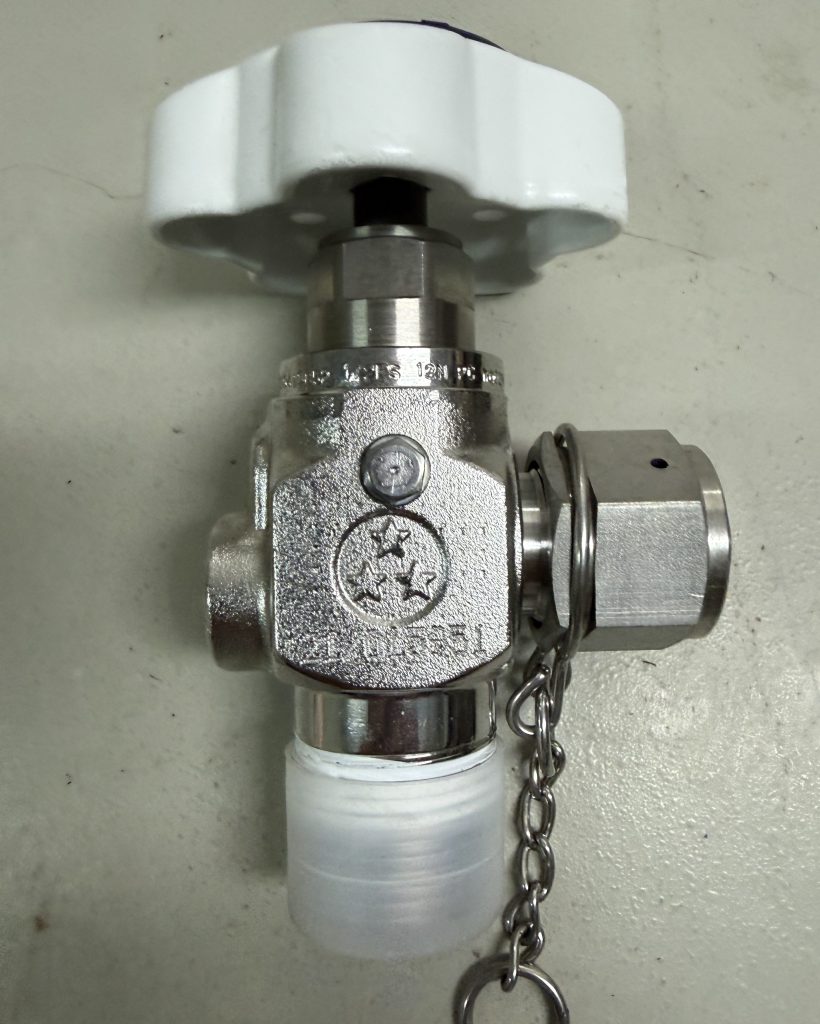
    無 PRD 的瓶閥

    並不是所有特殊氣體鋼瓶瓶閥都具有 PRD。

    部分氣體服務會使用沒有 PRD 的瓶閥配置。

    02-01-04|無 PRD 的瓶閥

    是否應配置 PRD,不能單純依瓶閥外觀或個別維修經驗判斷,必須依氣體性質、鋼瓶規格、瓶閥設計及目前適用的法規與技術要求確認。

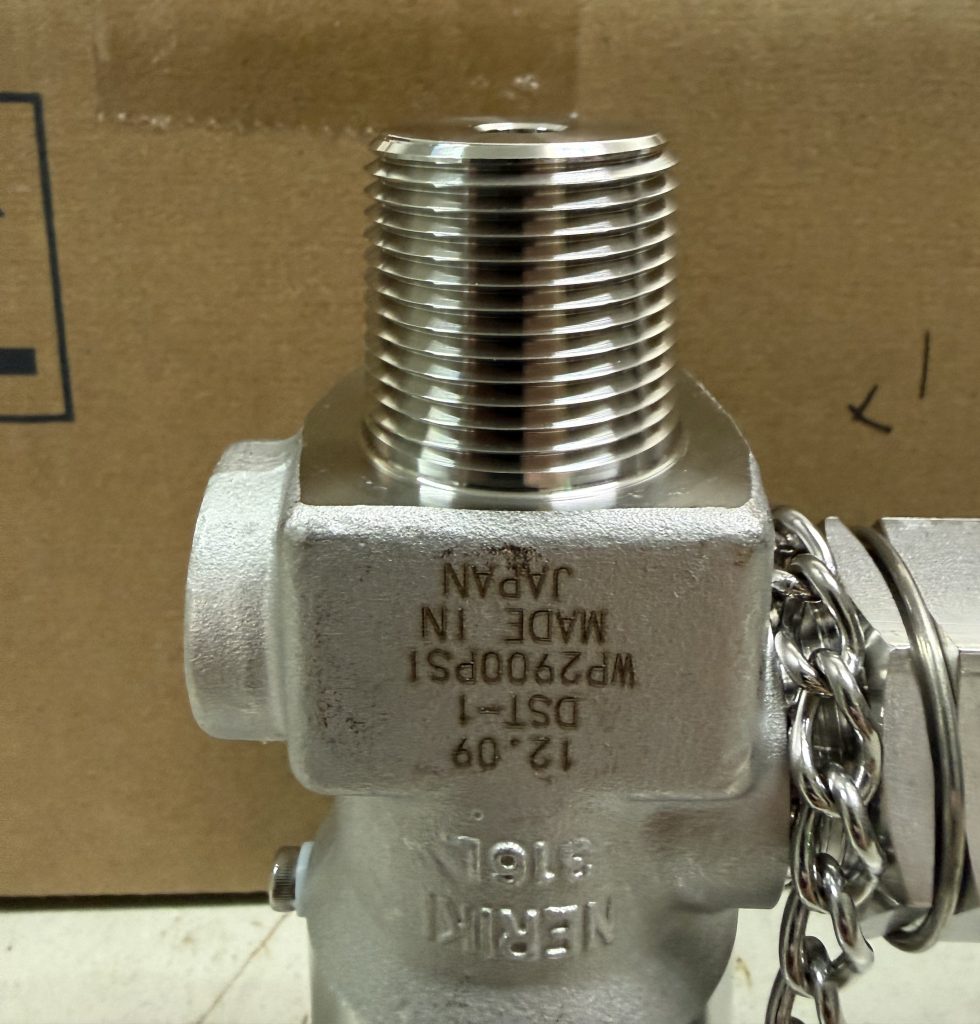
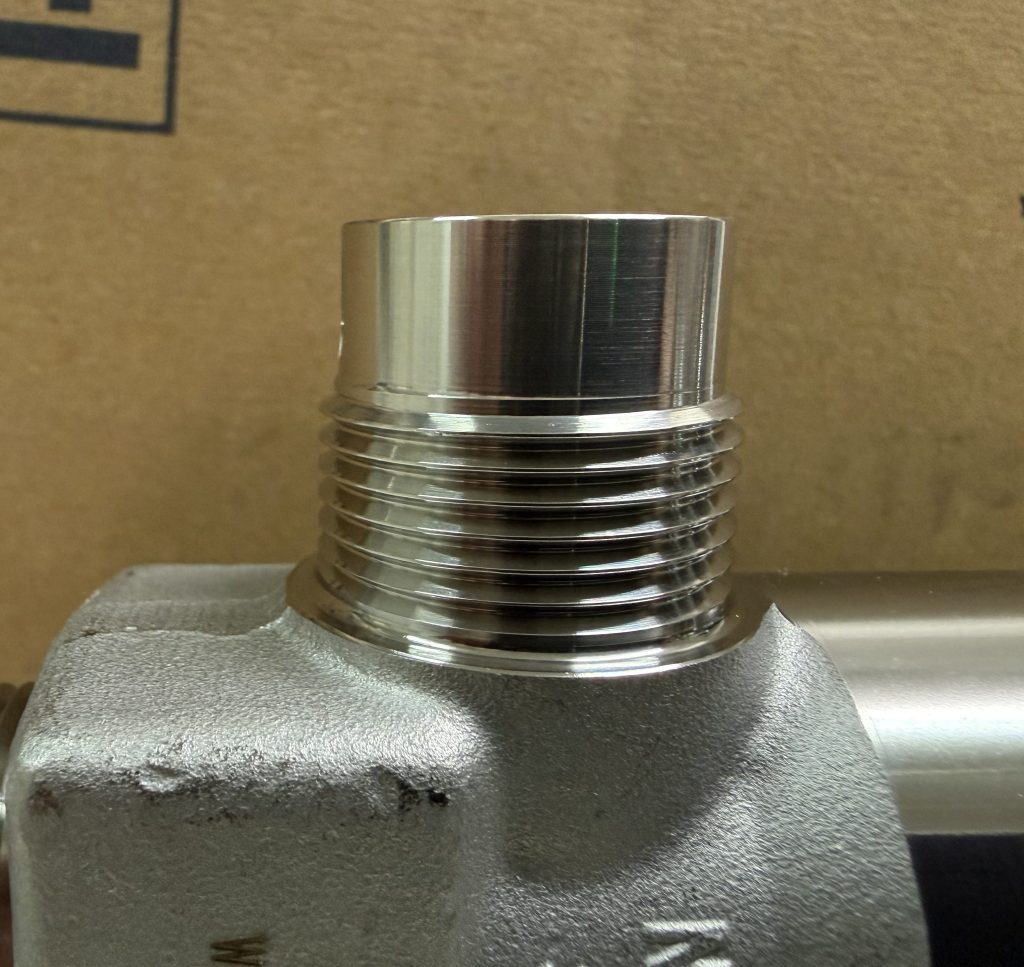
    Inlet Thread|入口螺紋

    Inlet Thread 是瓶閥與鋼瓶瓶口連接的重要部位。

    不同瓶閥可能具有不同的入口螺紋規格,因此瓶閥不能只因外觀相近就直接安裝於其他鋼瓶。

    02-01-05|瓶閥 Inlet Thread

    維修時除了確認規格,也應檢查螺紋是否存在:

    • 牙型損傷
    • 缺牙
    • 異物
    • 材料沾黏
    • 變形
    • 其他異常

    Outlet Connection|出口接頭

    Outlet Connection 是瓶閥與外部供氣設備連接的位置。

    不同氣體服務可能使用不同的出口接頭設計。

    02-01-06|瓶閥 Outlet Connection

    因此辨識瓶閥時,不能只確認品牌或外觀,還必須確認實際 Outlet Connection 規格。

    瓶閥材質與使用條件

    特殊氣體瓶閥可能因氣體性質與使用條件而採用不同材質及內部零件設計。

    瓶閥的選擇通常需要考慮:

    • 氣體種類
    • 氣體相容性
    • 工作壓力
    • 流量需求
    • 鋼瓶規格
    • 入口螺紋
    • 出口接頭
    • 密封方式
    • PRD 配置
    • 操作方式

    因此「尺寸相近」或「可以鎖上」並不代表瓶閥適合該鋼瓶與氣體服務。

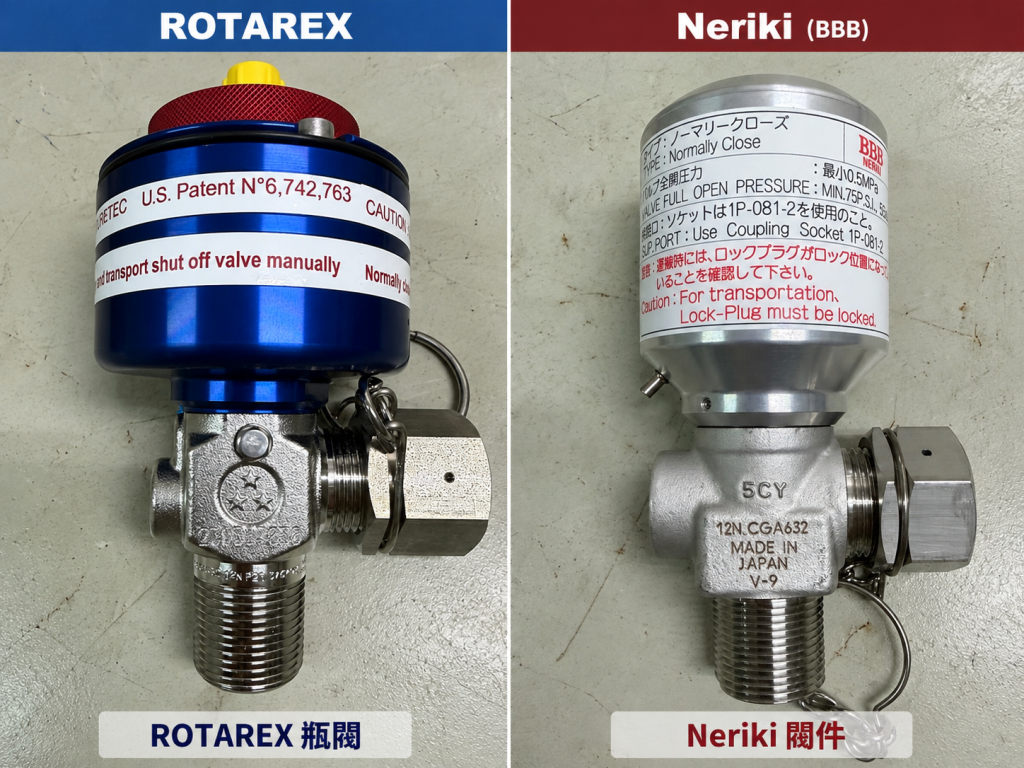
    ROTAREX 與 NERIKI

    目前實務上接觸的特殊氣體鋼瓶瓶閥品牌包含 ROTAREX 與 NERIKI。

    不同品牌都有多種產品系列,不能只以品牌名稱判斷瓶閥的完整規格。

    實際辨識時仍應確認:

    • 型號
    • 操作方式
    • Inlet Thread
    • Outlet Connection
    • 工作壓力
    • PRD 配置
    • 適用氣體
    • 原廠技術資料
    02-01-07|ROTAREX 瓶閥
    02-01-08|NERIKI 瓶閥

    瓶閥辨識重點

    接收或維修特殊氣體鋼瓶瓶閥時,可依序確認:

    • 瓶閥品牌與型號
    • 手動式或氣動式
    • Inlet Thread
    • Outlet Connection
    • 是否具有 PRD
    • 瓶閥材質與密封結構
    • 適用工作壓力
    • 適用氣體服務
    • 螺紋及密封部位是否異常

    瓶閥外觀相似,不代表規格、用途與安全配置完全相同。

    相關技術資料

    • DOT 鋼瓶瓶閥基本構造
    • 瓶閥 PRD 種類與基本原理
    • 毒性氣體 UN 編號、ERG 與 PRD 對照表
    • 瓶閥拆卸與安裝
    • 瓶閥外牙檢查
    • 鋼瓶瓶閥常見故障模式總覽

    資料說明

    本文整理特殊氣體鋼瓶瓶閥的基本分類與辨識方式。

    實際瓶閥選用、安裝、維修及 PRD 配置,應依鋼瓶規格、氣體性質、瓶閥製造商技術資料及目前適用的法規與標準進行確認。

  • DOT 鋼瓶再檢驗週期

    DOT 規格鋼瓶在使用一定期間後,需要依適用法規進行定期再檢驗(Periodic Requalification)。

    再檢驗的目的,是確認鋼瓶在長期使用後,其本體狀態及結構性能仍符合繼續使用的要求。

    鋼瓶的再檢驗週期不能只依鋼瓶外觀判斷,而必須確認:

    • DOT Specification
    • 製造日期與最近一次再檢驗日期
    • 鋼瓶用途與氣體種類
    • 再檢驗方式
    • 再檢驗標記
    • 是否具有「+」或「★」
    • 是否為 DOT Special Permit
    • 目前適用的法規條件

    一般 DOT-3A/DOT-3AA 再檢驗週期

    依 49 CFR §180.209,DOT-3A 與 DOT-3AA 鋼瓶的再檢驗週期可能為:

    5 年
    10 年

    12 年
    或特定條件下的其他適用週期

    因此不能單純看到「DOT-3AA」,就直接判定所有鋼瓶具有相同的再檢驗週期。

    對一般不符合延長週期條件的 DOT-3A/DOT-3AA 鋼瓶,常見的基本再檢驗週期為 5 年。

    再檢驗日期標記

    鋼瓶通過再檢驗後,會依規定留下再檢驗標記。

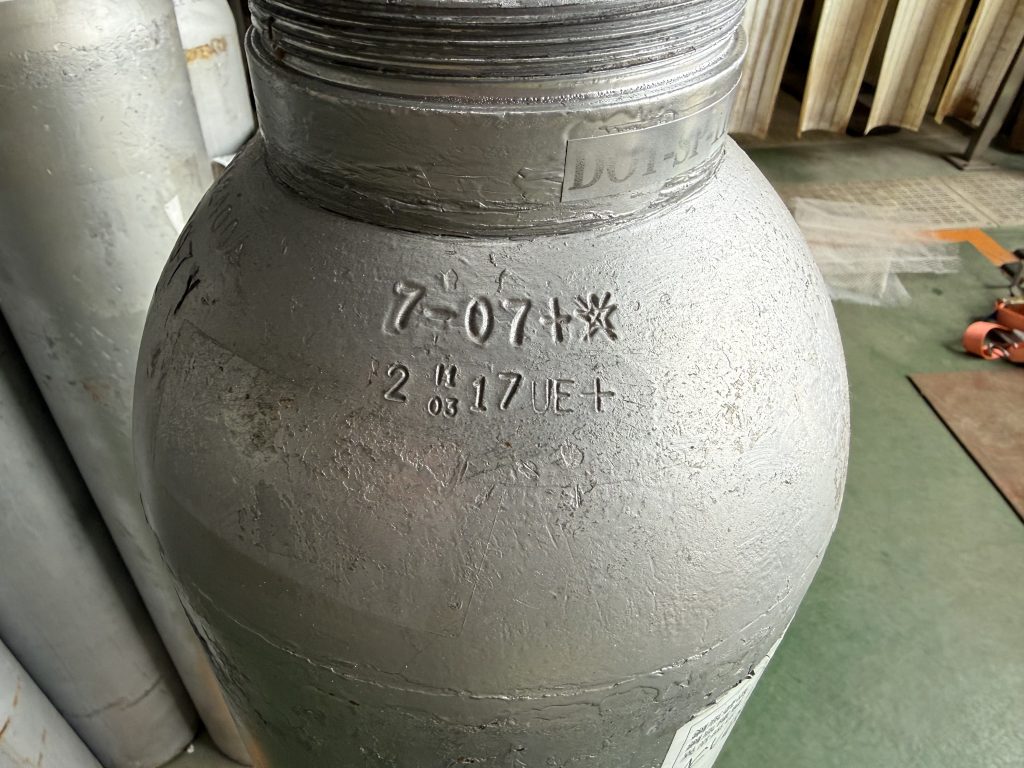
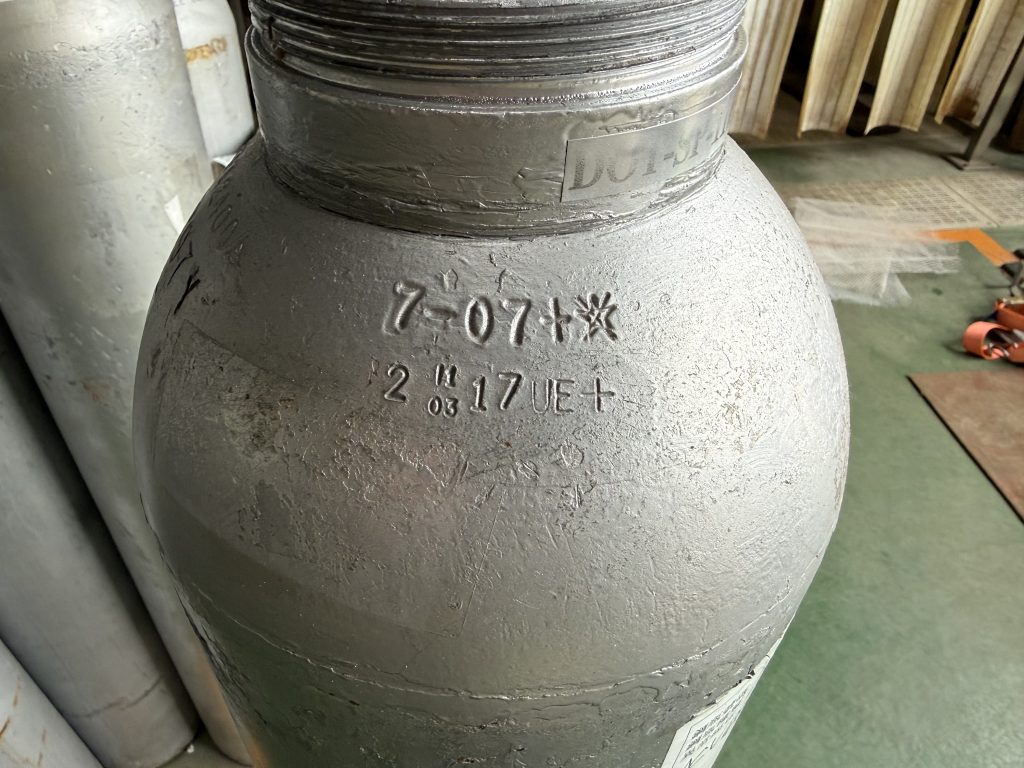
    現場判讀時,可以從鋼瓶肩部或規定的標記位置確認最近一次再檢驗日期。

    例如:

    7-07

    通常表示該次再檢驗的月份與年份。

    但實際判讀時不能只看日期,還必須一起確認日期旁是否具有其他資格標記。

    「★」標記

    部分 DOT-3A/DOT-3AA 鋼瓶在符合 49 CFR §180.209(b) 規定的條件時,可以採用 10 年再檢驗週期。

    這類鋼瓶在符合規定的再檢驗日期後,會標示五角星:

    ★

    ★ 並不是單純的裝飾符號。

    它代表該鋼瓶符合相應的延長再檢驗週期條件。

    以 DOT-3A/DOT-3AA 為例,法規對適用 ★ 的鋼瓶另有條件,包括鋼瓶容量、製造日期、使用方式、氣體服務及檢驗後處理等要求。

    因此:

    看到 ★
    ≠ 所有 DOT 鋼瓶都可以使用 10 年

    而是必須確認該鋼瓶確實符合相應法規條件。

    氣體服務改變時的注意事項

    ★ 的適用與鋼瓶所使用的氣體服務有關。

    如果原本具有 ★ 資格的鋼瓶,後續改用不符合相關條件的壓縮氣體,不能單純因為鋼瓶上仍看得到 ★,就繼續按照原來的延長週期使用。

    49 CFR §180.209 對這種情況另有處理要求。

    因此維修或接收鋼瓶時,除了查看鋼印,也必須確認鋼瓶目前及過去的適用氣體服務資料。

    「+」與「★」代表不同意義

    鋼瓶再檢驗日期附近有時可以同時看到:

    +

    以及:

    ★

    兩個符號的意義不同,不能混為一談。

    「+」主要與符合特定條件時的充填壓力資格有關。

    「★」主要與符合特定條件時的延長再檢驗週期有關。

    因此:

    + ≠ ★

    【插入照片 01-08-03|+與 ★ 同時存在的標記】

    一支鋼瓶可能:

    只有 +
    只有 ★
    同時具有 + 與 ★
    或兩者都沒有

    應依實際鋼瓶標記與適用法規分別判讀。

    再檢驗週期不是所有 DOT 鋼瓶都相同

    不同 DOT Specification 的再檢驗週期可能不同。

    例如 49 CFR §180.209 對不同規格分別列有再檢驗要求,包括:

    • DOT-3A
    • DOT-3AA
    • DOT-3AL
    • DOT-3HT
    • DOT 4-Series
    • DOT-8/8AL
    • Special Permit cylinders

    因此不能把 DOT-3AA 的週期直接套用到其他 DOT 規格。

    尤其 DOT Special Permit 鋼瓶,其再檢驗方式與週期應依目前有效的 Special Permit 內容確認。

    超過再檢驗期限

    當鋼瓶已到達規定的再檢驗期限時,原則上必須完成適用的再檢驗並符合要求後,才能依規定繼續使用及運輸。

    但「超過再檢驗期限」與「鋼瓶報廢」是兩個不同概念。

    超期代表:

    需要重新確認資格。

    並不代表:

    鋼瓶本體一定已經不合格或必須報廢。

    是否可以重新投入使用,仍須依再檢驗結果及相關法規判定。

    再檢驗與鋼瓶報廢不同

    Periodic Requalification
    =定期重新確認鋼瓶是否仍符合使用資格。

    Condemnation
    =依規定判定鋼瓶不得再繼續使用。

    因此:

    再檢驗到期 ≠ 報廢

    再檢驗未通過,也必須依實際不合格原因與適用規定判斷後續處置,不能單純以「日期過期」直接判定鋼瓶本體報廢。

    實務判讀重點

    接收或維修 DOT 鋼瓶時,建議依序確認:

    • DOT Specification
    • Service Pressure
    • 製造日期
    • 最近一次再檢驗日期
    • 再檢驗標記
    • 是否具有「+」
    • 是否具有「★」
    • 氣體種類與使用服務
    • 是否為 Special Permit
    • 是否已超過適用的再檢驗期限

    不能只看到日期,就直接判斷鋼瓶是否仍在有效期限內。

    相關技術資料

    • DOT 鋼瓶肩部鋼印與標示判讀
    • Service Pressure 與 Test Pressure
    • DOT 鋼瓶水壓試驗基本原理
    • TE、PE、EE、REE 判讀
    • Water Jacket 水套式水壓試驗
    • 水壓試驗合格、拒收與報廢判定

    資料來源

    • 49 CFR §180.205
    • 49 CFR §180.209
    • 49 CFR §180.213
    • 49 CFR §173.302a
    • U.S. DOT / PHMSA

    資料說明

    本文整理 DOT 鋼瓶再檢驗週期與常見標記的基本判讀方式。

    實際再檢驗週期與資格,必須依鋼瓶實際 DOT Specification、氣體服務、再檢驗方式、鋼瓶標記、Special Permit 及目前有效的 49 CFR 規定確認,不應僅依單一日期或符號判定。

  • Service Pressure 與 Test Pressure

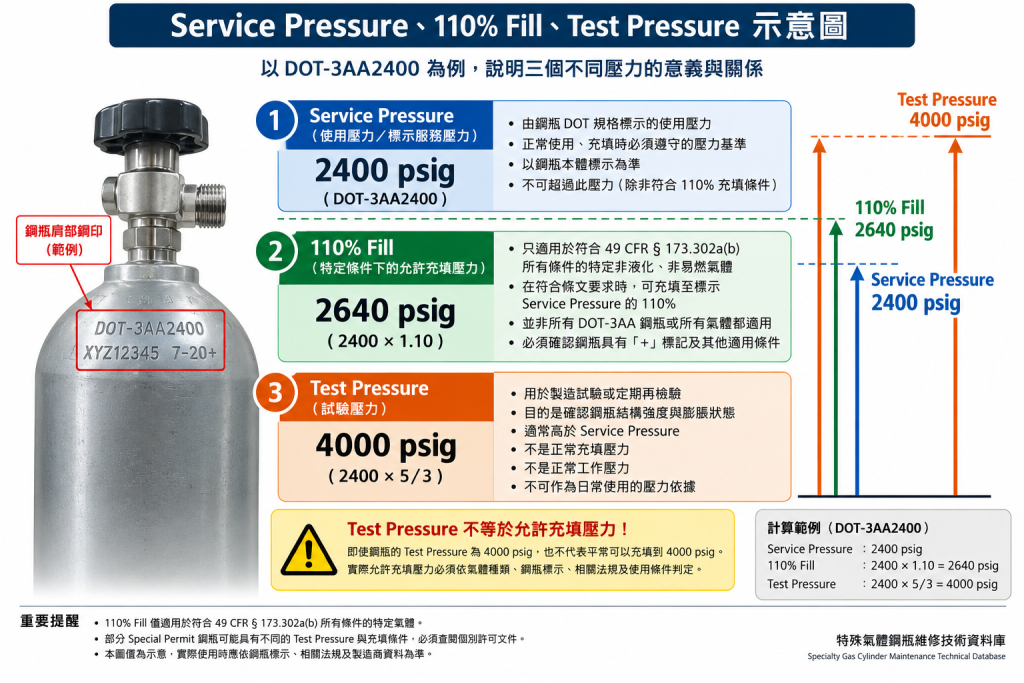
    Service Pressure(使用壓力/標示服務壓力)與 Test Pressure(試驗壓力)是 DOT 高壓鋼瓶非常重要的兩個壓力概念。

    兩者用途不同,不能因為鋼瓶能承受較高的 Test Pressure,就把 Test Pressure 當成正常充填或使用壓力。

    Service Pressure|使用壓力

    Service Pressure 是鋼瓶依其 DOT 規格與標示所使用的重要壓力基準。

    例如鋼瓶肩部標示:

    DOT-3AA2400

    其中:

    DOT-3AA=鋼瓶規格
    2400 psig=Service Pressure

    不同鋼瓶可能具有不同的 Service Pressure,因此實際判讀應以鋼瓶本體標示及適用規範為準。

    Test Pressure|試驗壓力

    Test Pressure 是鋼瓶在製造試驗或定期再檢驗時所使用的試驗壓力。

    其主要用途是確認鋼瓶在規定試驗條件下的結構與膨脹狀態。

    Test Pressure 並不是:

    • 正常充填壓力
    • 正常工作壓力
    • 可以長時間維持的操作壓力

    因此:

    Test Pressure ≠ Service Pressure

    DOT-3AA 的 5/3 關係

    依 49 CFR §180.209 的一般再檢驗要求,DOT-3AA 鋼瓶的最低 Test Pressure 通常為:

    Test Pressure = Service Pressure × 5/3

    例如:

    DOT-3AA2400

    Service Pressure:
    2400 psig

    Test Pressure:
    2400 × 5/3 = 4000 psig

    另一個例子:

    2015 × 5/3 = 3358.3 psig

    約為 3360 psig。

    需要注意的是,5/3 的關係不能直接套用到所有 DOT 鋼瓶。其他 DOT Specification、Special Permit 或特殊檢驗條件可能具有不同要求。

    「+」標記與 110% Fill

    部分 DOT-3A/DOT-3AA 鋼瓶的製造或再檢驗日期旁可以看到「+」標記。

    「+」並不是把鋼瓶原本的 Service Pressure 永久提高 10%。

    在符合 49 CFR §173.302a(b) 所規定的適用條件時,特定氣體服務可以充填至標示 Service Pressure 的 110%。

    以 DOT-3AA2400 為例:

    2400 × 1.10 = 2640 psig

    因此可以形成三個不同的壓力概念:

    Service Pressure
    2400 psig

    ↓

    符合特定條件時的 110% Fill
    2640 psig

    ↓

    一般 DOT-3AA Test Pressure
    4000 psig

    重要的是:

    2400 psig、2640 psig、4000 psig 三個數值具有不同用途,不能互相混用。

    110% Fill 也不是所有 DOT-3AA 鋼瓶或所有氣體都能使用,必須確認鋼瓶標記、氣體種類及相關法規條件。

    Test Pressure 不等於允許充填壓力

    例如:

    DOT-3AA2400 的一般 Test Pressure 為 4000 psig。

    這不代表:

    「鋼瓶既然可以測試到 4000 psig,平常就可以充填到 4000 psig。」

    4000 psig 是規定條件下的試驗壓力。

    2400 psig 才是這個例子中的 Marked Service Pressure。

    實際允許充填條件仍須依鋼瓶規格、氣體種類、溫度、鋼瓶標記及相關法規判定。

    Special Permit

    部分鋼瓶可能標示:

    DOT-SP XXXXX

    代表鋼瓶依特定 DOT Special Permit 製造或使用。

    Special Permit 可能另外規定:

    • Test Pressure
    • 再檢驗週期
    • 檢驗方式
    • REE
    • 使用條件
    • 特殊標記

    因此看到 DOT-SP 鋼瓶時,不應直接套用一般 DOT-3AA 的 5/3 關係,應查閱該 Special Permit 的有效版本。

    Service Pressure、110% Fill、Test Pressure 比較

    以 DOT-3AA2400 為例:

    Service Pressure
    =2400 psig
    用途:鋼瓶標示的使用壓力基準

    110% Fill
    =2640 psig
    用途:僅在符合特定法規條件時的充填值

    Test Pressure
    =4000 psig
    用途:鋼瓶製造試驗或定期再檢驗

    三者的用途完全不同。

    技術重點

    判讀 DOT 鋼瓶壓力時,應同時確認:

    • DOT Specification
    • Marked Service Pressure
    • 氣體種類
    • 製造/再檢驗標記
    • 是否具有「+」
    • 是否為 DOT Special Permit
    • 目前適用的法規條件

    不能只看到單一壓力數值,就判斷鋼瓶的正常充填或使用條件。

    相關技術資料

    • DOT 鋼瓶肩部鋼印與標示判讀
    • DOT 鋼瓶再檢驗週期
    • DOT 鋼瓶水壓試驗基本原理
    • TE、PE、EE、REE 判讀
    • Water Jacket 水套式水壓試驗
    • 水壓試驗合格、拒收與報廢判定

    資料來源

    • 49 CFR §173.302a
    • 49 CFR §180.205
    • 49 CFR §180.209
    • U.S. DOT / PHMSA Cylinder Requalification Guidance

    資料說明

    本文為 DOT 鋼瓶 Service Pressure 與 Test Pressure 基本概念整理。實際充填壓力、試驗壓力及再檢驗條件,應依鋼瓶實際 DOT Specification、氣體服務、Special Permit 及目前有效法規進行確認。

  • 瓶閥基本構造

    瓶閥基本構造

    鋼瓶瓶閥(Cylinder Valve)是控制鋼瓶內氣體進出、提供外部設備連接,並維持鋼瓶系統密封的重要組件。

    依氣體種類、鋼瓶規格、使用方式及製造商設計不同,瓶閥的構造、出口形式、操作方式及是否配置壓力釋放裝置(PRD)都可能有所差異。

    因此進行瓶閥檢查、拆裝或維修時,不能只依外觀判斷,而應確認瓶閥型號、螺紋規格、適用氣體及相關技術資料。

    瓶閥的主要功能

    瓶閥主要具有以下幾項功能:

    ・控制鋼瓶內氣體的開啟與關閉
    ・提供氣體設備與鋼瓶之間的連接介面
    ・維持鋼瓶與外部系統之間的密封
    ・使瓶閥能正確安裝於鋼瓶瓶口
    ・部分設計可配置壓力釋放裝置(PRD)

    不同瓶閥的實際功能與構造仍應以製造商規格及適用要求為準。

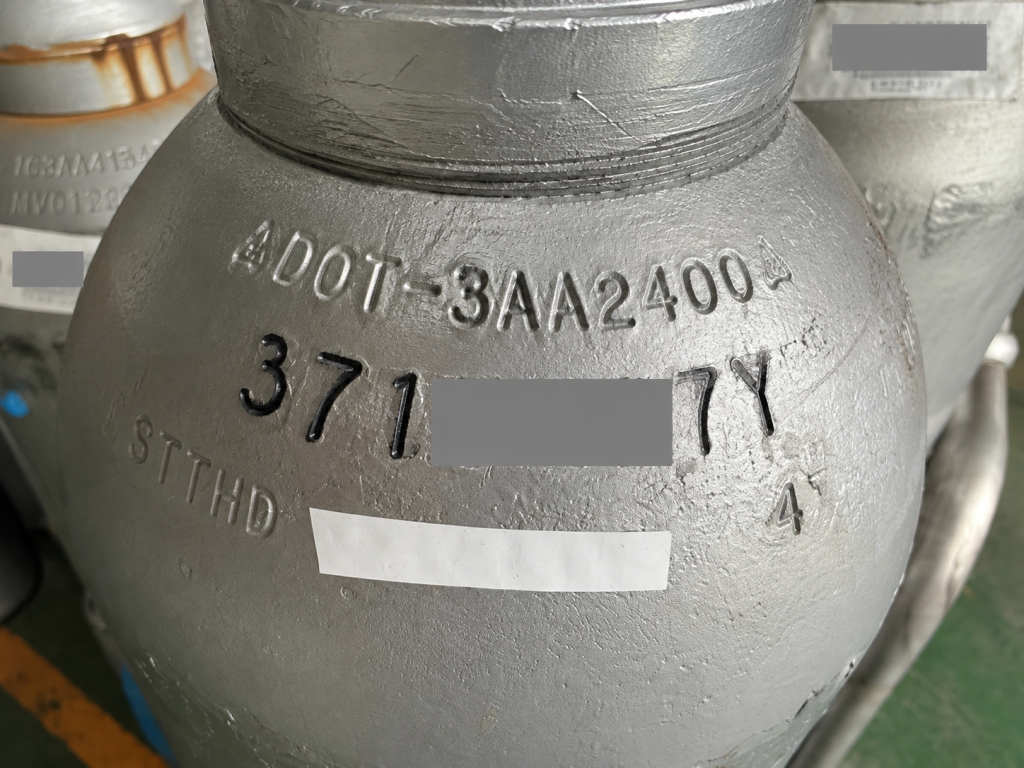
    圖 1|鋼瓶瓶閥整體外觀示例。不同製造商、氣體用途及鋼瓶規格可能採用不同的瓶閥設計。

    瓶閥基本構造

    一般瓶閥可由數個主要區域構成。

    常見構造包括:

    ・操作機構
    ・閥體(Valve Body)
    ・入口端/瓶閥外牙
    ・出口端(Outlet)
    ・內部密封機構
    ・部分型式配置 PRD

    實際構造仍會依瓶閥型號及製造商設計而有所不同。

    操作機構

    操作機構用於控制瓶閥開啟與關閉。

    依瓶閥設計不同,可分為手動操作及氣動操作等形式。

    手動瓶閥通常由手輪進行開關操作。

    氣動瓶閥則可利用氣動機構控制瓶閥動作,常應用於需要自動化或遠端控制的系統。

    圖 2|手動瓶閥與氣動瓶閥示例。操作方式不同,但實際構造及適用條件仍應依製造商資料確認。

    閥體(Valve Body)

    閥體是瓶閥的主要結構,用來支撐操作機構、出口端、入口端及其他相關零件。

    瓶閥本體通常會有製造商、型號或其他識別標示。

    進行維修或零件確認時,可利用這些標示進一步查閱製造商技術資料。

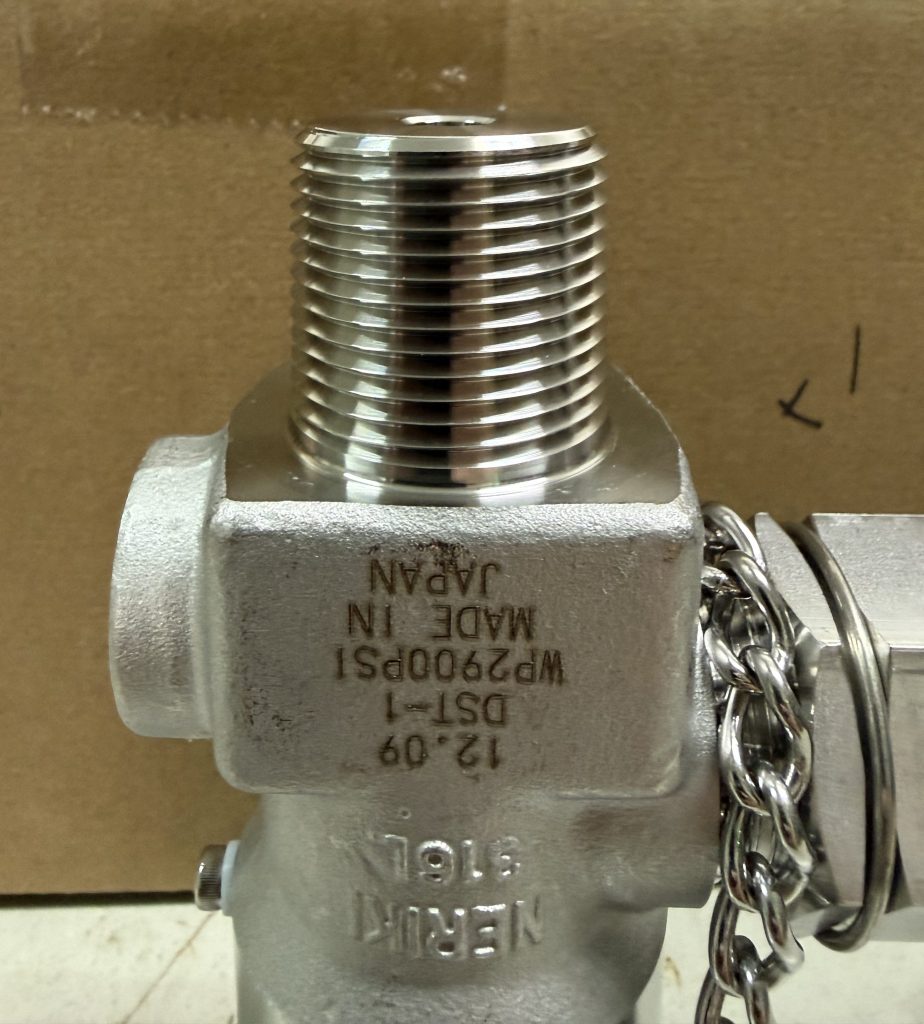
    瓶閥入口端與外螺紋

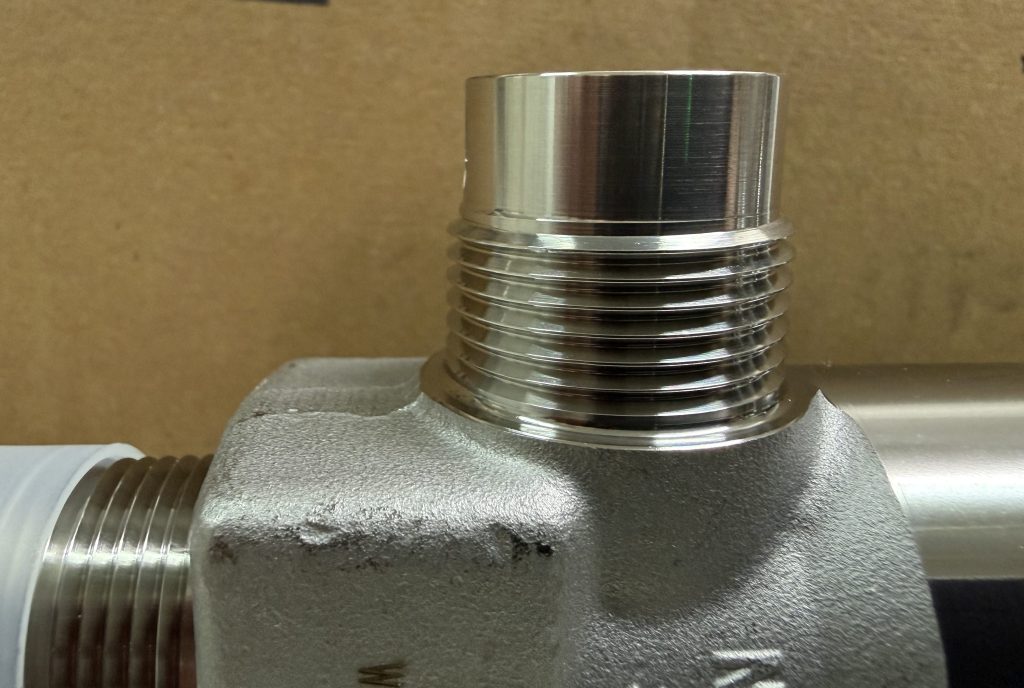
    瓶閥下方與鋼瓶瓶口連接的部分為瓶閥入口端。

    入口端通常加工有外螺紋,用來與鋼瓶瓶口內螺紋配合。

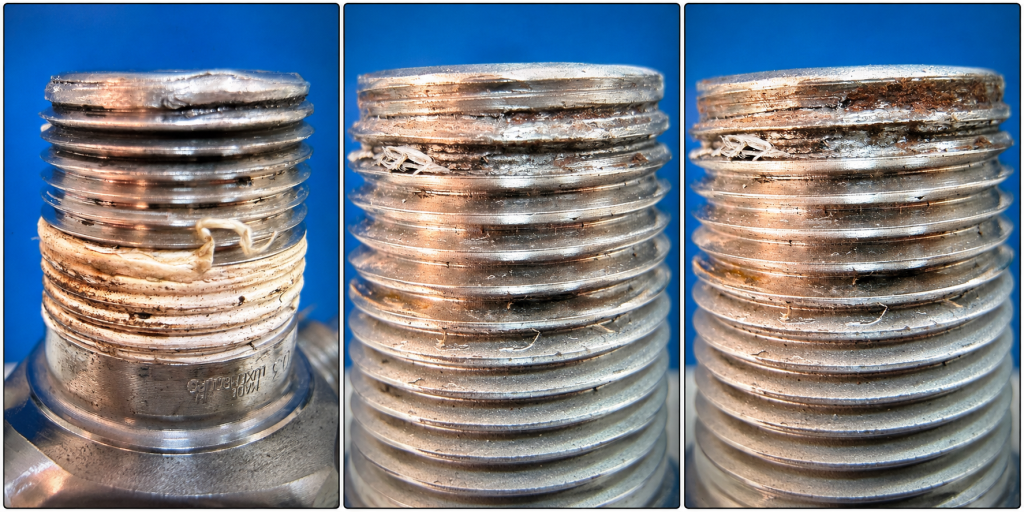
    瓶閥外牙狀況會直接影響安裝與密封,因此拆卸瓶閥後應進行目視檢查。

    常見需要注意的狀況包括:

    ・螺紋缺損
    ・牙峰變形
    ・螺紋表面異常
    ・異物或材料附著
    ・PTFE 止洩帶殘留
    ・其他可能影響安裝或密封的異常

    圖 3|瓶閥入口端外螺紋示例。拆卸後應確認螺紋是否存在缺損、變形、異物或其他異常。

    瓶閥出口端(Outlet)

    瓶閥出口端是鋼瓶與外部供氣設備連接的位置。

    不同氣體、瓶閥及使用系統可能採用不同的出口連接形式。

    出口端若發生螺紋損傷、變形或其他異常,可能造成接頭無法正確安裝或影響密封。

    因此連接設備時應確認接頭與出口端正確對準,不應在未正確咬合的狀態下強行鎖入。

    圖 4|瓶閥出口端示例。出口連接形式應依瓶閥規格、氣體用途及相關技術資料確認。

    瓶閥內部密封機構

    瓶閥內部具有控制氣體流動及形成密封的機構。

    不同瓶閥可能採用不同的密封設計,例如部分高純度或特殊氣體瓶閥會採用膜片(Diaphragm)相關結構。

    若內部密封面受到顆粒、異物、磨損或其他因素影響,可能造成瓶閥無法正常密封。

    實際維修方式應依瓶閥製造商的技術文件及適用維修程序進行。

    壓力釋放裝置(PRD)

    部分瓶閥可能配置 Pressure Relief Device(PRD,壓力釋放裝置)。

    PRD 的形式及是否配置,會依鋼瓶規格、氣體種類、瓶閥設計及適用法規等條件而有所不同。

    因此不能看到瓶閥就假設一定具有 PRD,也不能只依外觀判斷 PRD 的內部構造或適用條件。

    本站另以專文介紹 PRD 的種類、原理及相關案例。

    圖 5|不同瓶閥的 PRD 配置示例。是否配置 PRD 應依鋼瓶、氣體、瓶閥設計及適用要求確認。

    瓶閥常見檢查位置

    瓶閥拆卸後,可依實際程序檢查:

    ・瓶閥本體
    ・瓶閥外螺紋
    ・Outlet 出口端
    ・操作機構
    ・密封相關部位
    ・PRD(若有配置)
    ・製造商及型號標示

    發現異常時,不應僅依單一外觀特徵直接判定原因,應搭配適用量規、洩漏檢查、製造商資料及相關維修程序進一步確認。

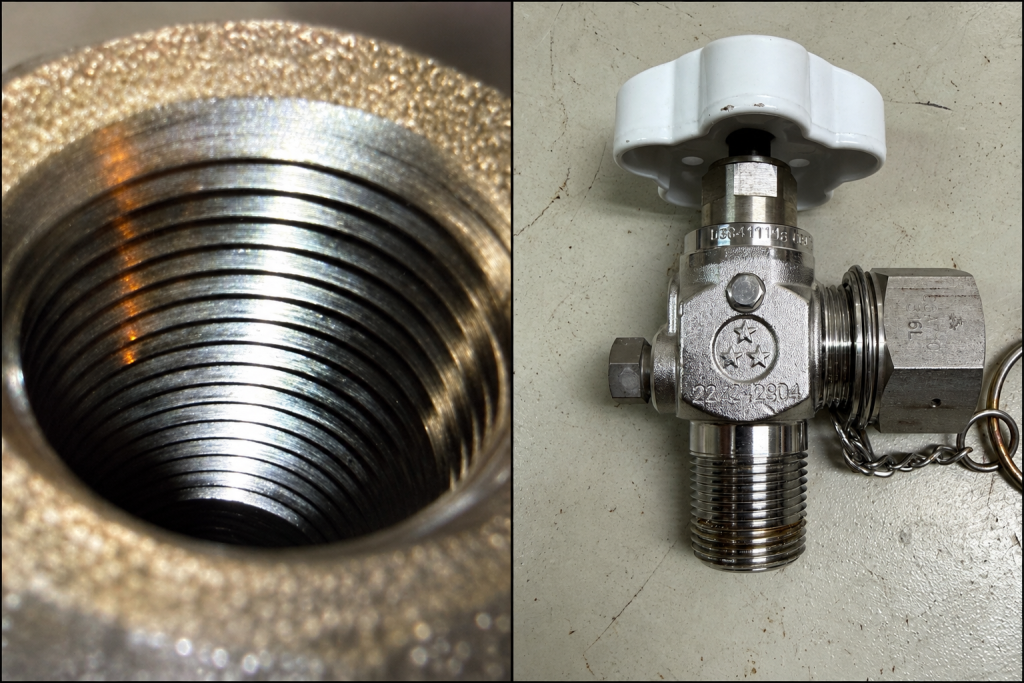
    瓶閥與鋼瓶瓶口的關係

    瓶閥與鋼瓶瓶口是一組互相配合的連接結構。

    因此發生安裝異常或 Neck Leak(瓶頸洩漏)時,不能只檢查瓶閥,也不能只檢查鋼瓶瓶牙。

    應分別確認:

    ・瓶閥外螺紋
    ・鋼瓶瓶口內螺紋
    ・螺紋規格
    ・安裝狀況
    ・密封相關條件
    ・其他可能影響連接與密封的因素

    量規檢查結果正常,也不代表可以完全忽略目視檢查發現的實體損傷或牙型異常。

    圖 6|瓶閥外螺紋與鋼瓶瓶口內螺紋的配合關係。兩側螺紋均應依適用規格及程序進行檢查。

    維修判讀注意事項

    瓶閥屬於高壓鋼瓶系統的重要組件。

    進行檢查或維修時,不應僅依外觀、單一量規結果或過往經驗進行判定。

    實際作業仍應依:

    ・鋼瓶永久標示
    ・瓶閥製造商及型號
    ・適用氣體
    ・螺紋與連接規格
    ・適用 DOT/49 CFR 要求
    ・製造商技術文件
    ・適用維修程序

    進行確認。

    涉及瓶閥拆卸、安裝、扭力、PRD 或高壓測試等作業時,應依經確認的作業程序及技術資料執行。

    相關技術資料

    後續可搭配本站其他資料進一步查閱:

    ・DOT 鋼瓶瓶口與螺紋
    ・瓶閥外牙檢查
    ・鋼瓶瓶牙檢查
    ・3/4-14 NGT 瓶牙塞規
    ・瓶閥 PRD 種類與基本原理
    ・Neck Leak 瓶頸洩漏
    ・Cross Port Leak
    ・Outlet Thread Damage
    ・瓶閥拆卸與安裝

  • DOT 鋼瓶瓶口與螺紋

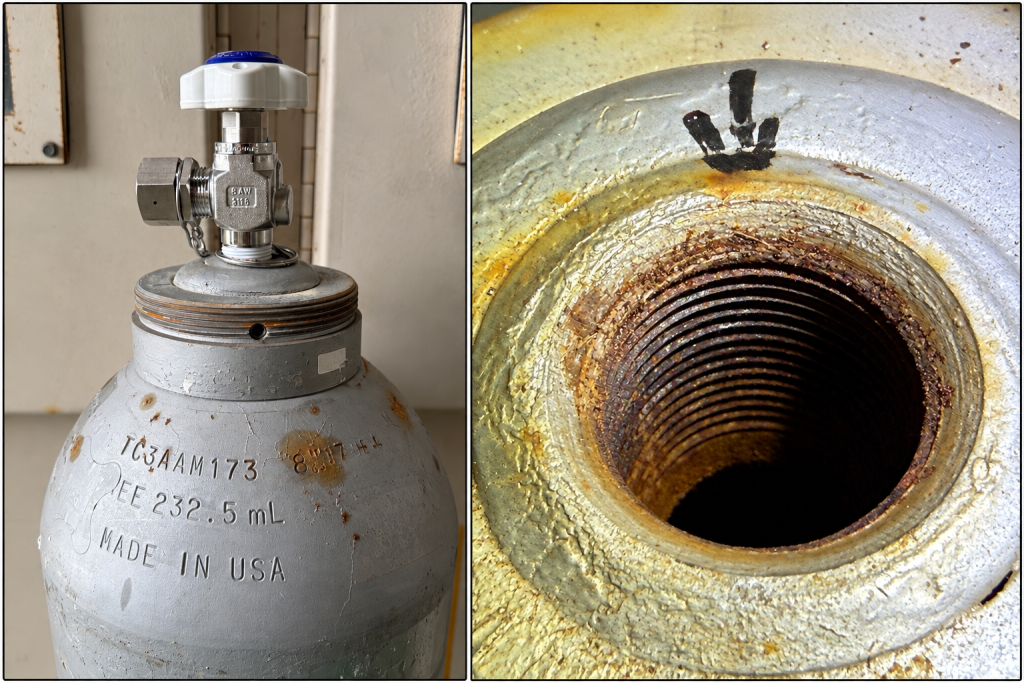
    鋼瓶瓶口(Cylinder Neck)是連接鋼瓶本體與瓶閥的重要結構,瓶口內部通常加工有螺紋,用來安裝符合鋼瓶設計要求的瓶閥。

    在鋼瓶維修作業中,瓶口與螺紋的狀況會直接影響瓶閥能否正確安裝及密封。因此進行瓶閥拆裝、鋼瓶檢驗或維修前,除了確認螺紋規格外,也應檢查螺紋是否存在缺損、變形、異物或其他異常。

    圖 1|鋼瓶瓶口與內螺紋示意。瓶口為鋼瓶與瓶閥連接的重要位置,維修時應確認螺紋及周圍結構狀況。

    瓶口(Cylinder Neck)

    瓶口位於鋼瓶上端,是安裝瓶閥的位置。

    依鋼瓶規格與設計不同,瓶口的尺寸、螺紋形式及相關要求可能有所不同,因此不能只依鋼瓶外觀或過往經驗直接判定螺紋規格。

    進行維修前,應先確認鋼瓶永久標示、適用規格及相關技術資料,再選擇正確的檢查工具。

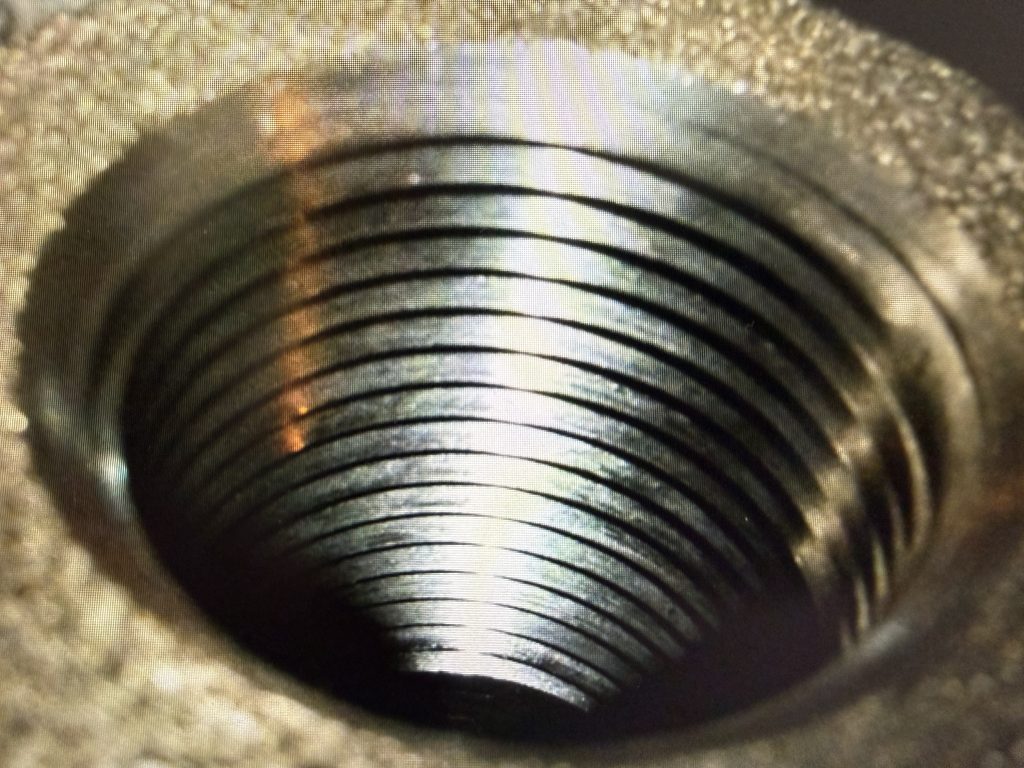
    瓶牙(Cylinder Internal Thread)

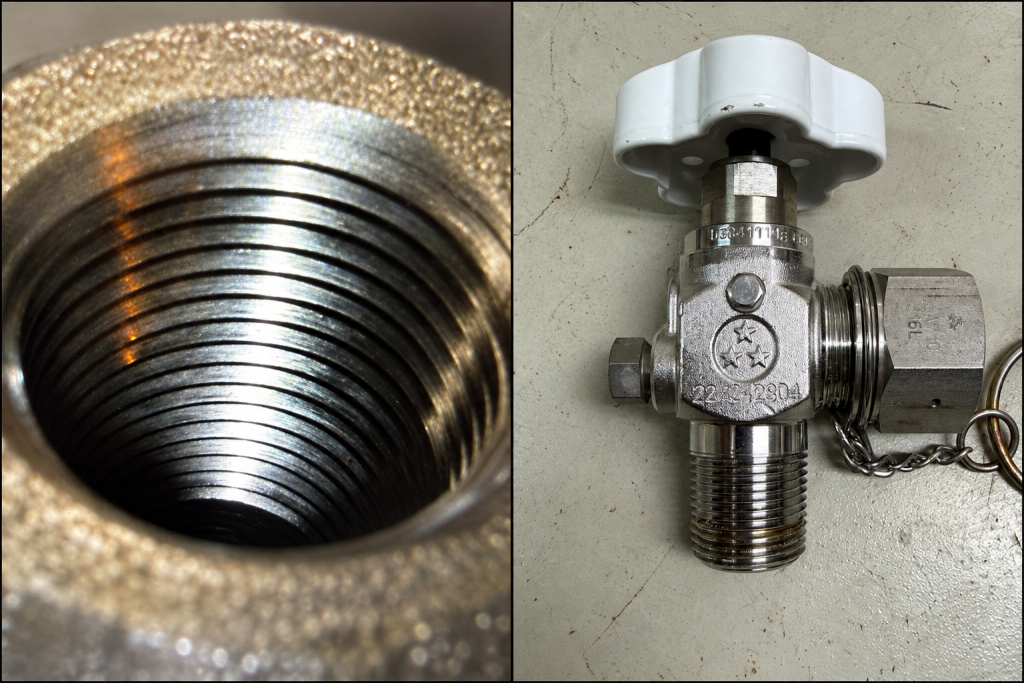
    瓶口內部用來與瓶閥外螺紋配合的螺紋,在維修現場通常稱為「瓶牙」。

    瓶牙的主要作用是:

    ・提供瓶閥安裝所需的機械連接
    ・使瓶閥能依正確位置與方式裝入瓶口
    ・配合瓶閥及適用密封設計形成可靠連接

    因此瓶牙狀況是瓶閥拆裝與鋼瓶維修的重要檢查項目。

    圖 2|鋼瓶瓶牙近距離示意。檢查時除量規外,也應注意牙峰、牙谷及整體牙型是否存在異常。

    螺紋檢查重點

    進行瓶口螺紋檢查時,不應只依靠單一檢查方法。

    一般可從以下方向進行確認:

    ・螺紋是否完整
    ・是否存在缺牙或明顯損傷
    ・牙型是否有異常變形
    ・是否存在毛邊
    ・是否有異物或殘留材料
    ・是否存在疑似其他螺紋材料沾黏
    ・瓶口周圍是否存在其他可能影響瓶閥安裝的異常

    實際判定仍應依鋼瓶規格、適用技術文件及維修程序進行。

    量規檢查與目視檢查

    螺紋量規是判讀瓶口螺紋的重要工具之一。

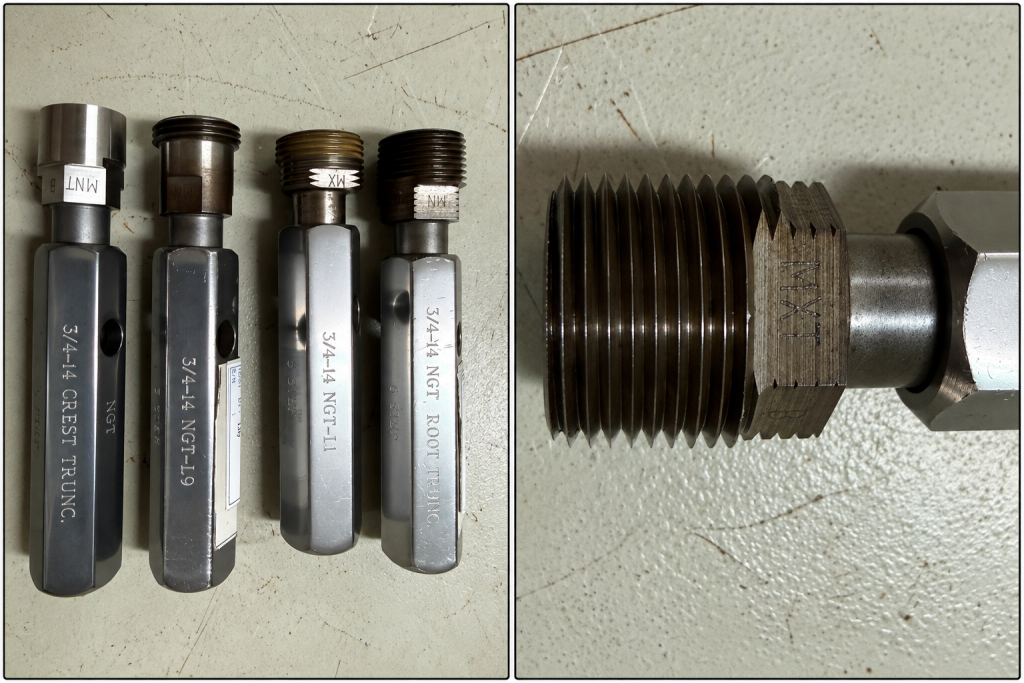
    例如部分鋼瓶可能使用適用的 NGT 螺紋量規進行檢查,但實際使用何種量規,必須先確認鋼瓶及螺紋規格。

    圖 3|瓶牙塞規示意。量規必須與待檢查螺紋規格相符,不可僅依外觀選用。

    需要特別注意的是:

    「量規檢查結果正常」並不代表可以完全省略目視檢查。

    量規主要用於檢查特定的螺紋尺寸或配合狀態,而實際螺紋仍可能存在局部缺損、牙型異常、異物或其他需要進一步確認的狀況。

    因此較完整的判讀方式應將:

    目視檢查
    +
    適用量規檢查
    +
    鋼瓶規格與技術資料

    一起進行判斷。

    牙規正常 ≠ 螺紋一定完全正常

    這是鋼瓶維修中非常重要的觀念。

    某些情況下,量規檢查結果可能仍在可接受的位置,但目視檢查卻已發現局部螺紋存在實際缺損或牙型異常。

    因此不能因為量規結果看似正常,就直接忽略已經觀察到的實體損傷。

    反過來說,如果量規檢查出現異常,也不代表一定就是瓶牙本體已經缺損。

    例如螺紋中若存在異物、殘留物或其他材料附著,也可能影響量規檢查結果。

    因此發現異常時,應先確認實際原因,再依適用程序判定。

    瓶牙缺損與材料沾黏

    維修現場可能遇到兩種外觀看起來相似,但性質不同的情況:

    第一種是瓶牙本體實際發生缺損。

    第二種則是其他材料附著於瓶牙表面,例如瓶閥拆卸後留下的材料或異物。

    兩者的處理與判定方式並不相同,因此不能只看到量規異常就直接判定瓶牙損壞。

    圖 4|瓶牙異常判讀示意。實際判定應配合目視、適用量規及相關技術資料進行確認。

    螺紋清理工具

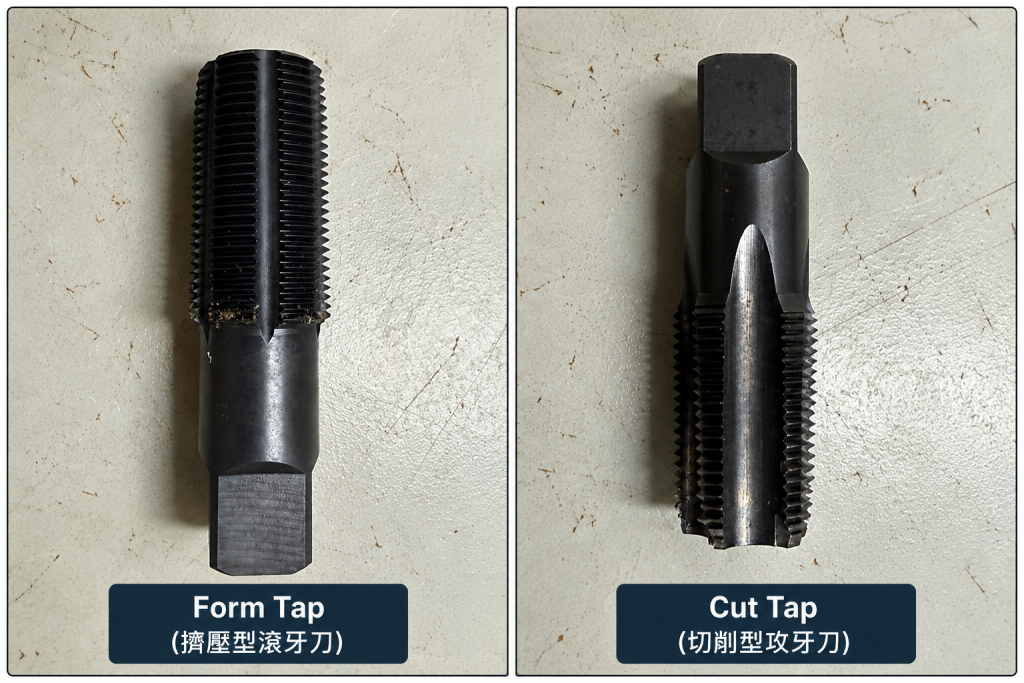
    當確認瓶牙存在可清除的異物、殘留材料或毛邊時,維修作業可能依適用程序使用相應的螺紋清理工具。

    常見工具概念包括:

    Cut Tap
    主要用於特定螺紋清理作業,例如清除影響螺紋檢查的異物或附著材料。

    Form Tap
    在適用的維修程序中,可用於瓶牙螺紋整理及毛邊處理;使用前應確認工具規格、瓶牙狀況及適用程序。

    圖 5|螺紋清理工具示意。實際工具規格與使用方式必須依鋼瓶螺紋規格及適用維修程序確認。

    必須特別區分:

    「清除異物或整理毛邊」

    與

    「修復已經缺失的瓶牙」

    是不同概念。

    如果瓶牙本體已經出現實際缺損,不能因為使用工具整理後量規可以通過,就直接認定原本缺失的螺紋已經恢復完整。

    因此工具使用後仍應重新進行目視及適用量規檢查,並依相關規範與程序完成判定。

    瓶閥拆裝與螺紋損傷

    瓶閥與瓶口螺紋在拆裝過程中必須保持正確的中心位置。

    若瓶閥與瓶口沒有正確對準即進行安裝,可能造成螺紋異常咬合或損傷。

    因此瓶閥安裝不能只以「是否能鎖入」作為判斷標準。

    瓶閥拆卸後,也應分別檢查:

    ・瓶閥外螺紋
    ・鋼瓶瓶牙
    ・瓶口周圍狀況

    必要時再使用適用量規進一步確認。

    圖 6|瓶閥外螺紋與鋼瓶內螺紋為相互配合的重要結構,拆卸後應分別檢查。

    與 Neck Leak 的關係

    瓶口與瓶閥螺紋異常可能與瓶頸洩漏(Neck Leak)問題有關,但發生 Neck Leak 時不能只憑外觀立即認定是瓶牙造成。

    實際調查還可能需要確認:

    ・瓶牙狀況
    ・瓶閥外螺紋
    ・瓶閥安裝狀態
    ・密封材料
    ・相關零組件
    ・洩漏位置
    ・適用安裝要求

    因此 Neck Leak 應視為需要進一步調查的異常現象,而不是單憑一項檢查結果直接判定原因。

    維修判讀注意事項

    鋼瓶瓶口與螺紋屬於重要的連接結構。

    進行維修或檢查時,應建立以下基本觀念:

    量規不能完全取代目視檢查。

    目視檢查也不能取代適用量規與技術規格確認。

    若發現瓶牙實際缺損、異常變形或其他可能影響安全與密封的狀況,應停止僅依外觀繼續推測,並依適用的 DOT/49 CFR、製造商要求及公司程序進一步判定。

    實際維修與判定標準,仍應以鋼瓶本體永久標示、適用 DOT Specification、製造商資料及目前有效的技術文件為準。

    相關技術資料

    後續可搭配本站其他資料進一步查閱:

    ・DOT 鋼瓶基本構造
    ・DOT 鋼瓶材質
    ・DOT 鋼瓶規格與容量
    ・DOT 鋼瓶肩部鋼印與標示判讀
    ・瓶閥基本構造
    ・鋼瓶瓶牙檢查
    ・瓶閥外牙檢查
    ・3/4-14 NGT 瓶牙塞規
    ・Cut Tap 與 Form Tap
    ・瓶閥拆卸與安裝
    ・Neck Leak 瓶頸洩漏案例

  • DOT 鋼瓶肩部鋼印與標示判讀

    DOT 鋼瓶本體上的永久標示,是辨識鋼瓶規格、工作壓力、製造資訊及再檢驗紀錄的重要依據。

    進行鋼瓶檢驗或維修前,不應只依外觀、顏色、容量或標籤判斷鋼瓶,而應先確認鋼瓶本體上的永久標示,並配合適用的 DOT/49 CFR 規定、製造商資料及相關技術文件進行判讀。

    不同 DOT Specification、製造商及鋼瓶設計的標示位置與內容可能有所差異,因此本篇以「判讀方法」為主,不代表所有鋼瓶都具有完全相同的排列方式。

    鋼印的主要用途

    鋼瓶上的永久標示可提供鋼瓶身分與使用條件的重要資訊。

    實際判讀時,常需要確認的資料包括:

    ・DOT Specification
    ・Service Pressure(工作壓力)
    ・製造商識別資料
    ・鋼瓶序號
    ・製造日期
    ・再檢驗日期及相關符號
    ・其他依鋼瓶規格或製造要求標示的資料

    鋼印資料應視為整體資訊進行判讀,不宜只取其中一組數字就直接判定鋼瓶狀態。

    DOT Specification

    DOT Specification 是判讀鋼瓶的重要起點。

    例如:

    DOT-3AA2400

    其中「DOT-3AA」代表鋼瓶適用的 DOT Specification,而「2400」通常表示該鋼瓶標示的 Service Pressure,單位為 psig。

    因此看到 DOT-3AA2400 時,不應只記錄「2400」,而應將完整規格一起確認。

    不同 DOT Specification 的製造、檢驗與再檢驗要求可能不同,後續判定時必須依該鋼瓶實際規格查閱適用要求。

    鋼瓶序號

    鋼瓶通常具有可供追蹤的製造序號或其他識別資料。

    序號是鋼瓶履歷管理的重要資訊,可用來連結製造資料、檢驗紀錄、維修紀錄及其他追蹤文件。

    進行維修或檢驗前,應確認實際鋼瓶上的序號與工作文件是否一致。

    若鋼瓶序號與文件資料不一致,應先停止依原文件繼續判讀,並依公司程序確認鋼瓶身分。

    製造日期與再檢驗日期

    DOT 鋼瓶的永久標示中可能包含製造日期及後續再檢驗紀錄。

    再檢驗標示通常會依適用規定及執行檢驗的單位留下相應資訊。

    判讀日期時,不應只看到年份就直接判定鋼瓶是否逾期,還需要確認:

    ・鋼瓶 DOT Specification
    ・適用的再檢驗週期
    ・最近一次有效再檢驗日期
    ・再檢驗方式
    ・是否具有適用的附加標記或符號

    不同鋼瓶規格及使用條件可能適用不同要求,因此再檢驗週期會另外於「DOT 鋼瓶再檢驗週期」專文整理。

    ★ 星號標記

    部分符合特定條件的鋼瓶再檢驗紀錄旁可能出現「★」標記。

    ★ 並不是裝飾符號,也不能單純理解成「鋼瓶永久合格」或「所有鋼瓶都可以延長檢驗週期」。

    其意義必須配合鋼瓶規格、再檢驗結果及當時適用的 DOT/49 CFR 要求判讀。

    因此現場看到 ★ 時,應將它視為需要進一步確認再檢驗條件的重要標記,而不是單獨作為鋼瓶合格與否的判定依據。

    REE 標示

    部分鋼瓶可能具有 REE(Rejection Elastic Expansion)相關標示。

    REE 是水壓再檢驗判讀中可能使用的重要資料之一,但並非所有 DOT 鋼瓶都以完全相同方式使用 REE 進行判定。

    進行水壓試驗資料判讀時,應將鋼瓶實際 DOT Specification、TE(Total Expansion)、PE(Permanent Expansion)、EE(Elastic Expansion)及適用的 REE 要求一起確認。

    REE 的計算與判讀方式會在「TE、PE、EE、REE 判讀」專文中進一步說明。

    重量標示

    鋼瓶上可能存在重量相關標示,但不同製造商、鋼瓶種類及公司管理方式所使用的重量名稱與定義可能不同。

    在目前實務管理資料中:

    MW:作為出廠空瓶重量相關資料使用。

    TW:作為鋼瓶組裝後重量管理資料使用。

    但這屬於目前實務上的管理與判讀方式,不能直接假設所有 DOT 鋼瓶或所有製造商均採完全相同的定義。

    因此看到 MW、TW 或其他重量標示時,仍應配合製造商資料、鋼瓶文件及公司管理標準確認。

    實際鋼瓶標示判讀案例

    以下以實際接觸的鋼瓶作為判讀示例。

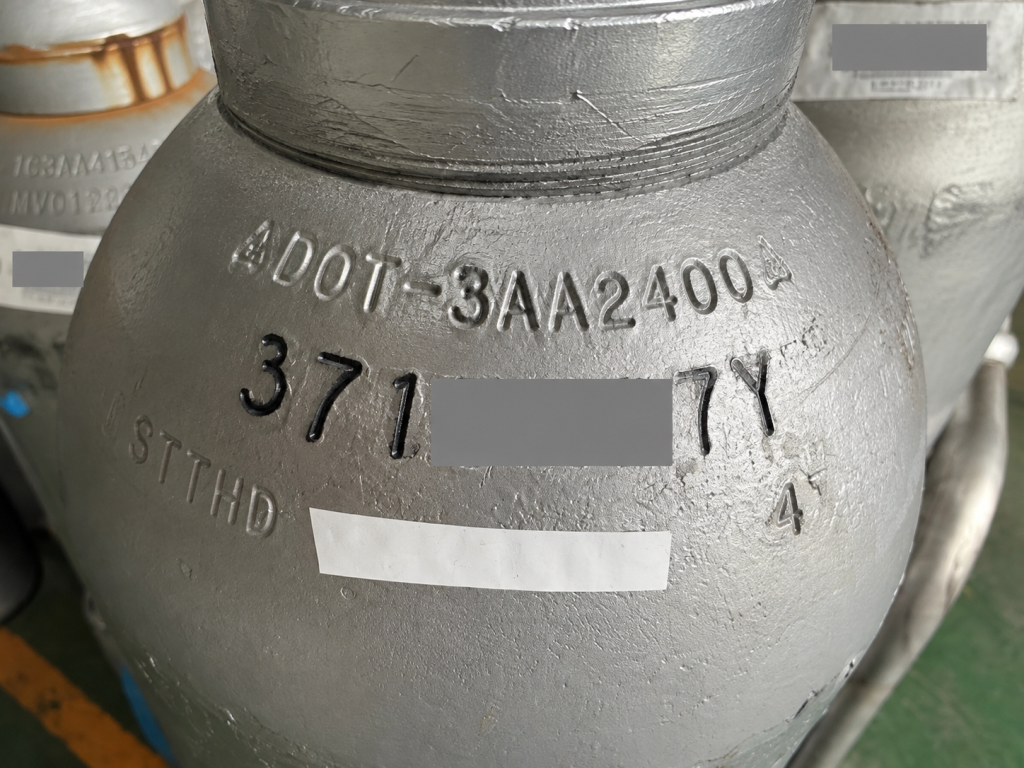
    DOT-3AA2400 鋼瓶肩部永久鋼印實例,可見 DOT 規格、工作壓力與鋼瓶序號等識別標示
    圖 1|DOT 鋼瓶肩部永久標示實例。實際判讀時應從 DOT Specification、Service Pressure、序號、日期及其他相關標示逐項確認。

    案例鋼瓶

    目前案例資料可辨識到:

    DOT Specification:DOT-3AA2400
    Cylinder Serial Number:371****Y
    REE:243 mL
    MW:132.2 LB

    其中:

    DOT-3AA2400
    代表此案例鋼瓶的規格及標示工作壓力資料。

    371****Y
    為此案例鋼瓶的識別序號。

    REE 243 mL
    為此案例鋼瓶所具有的 REE 資料,後續進行相關水壓試驗判讀時,需要與實際測試資料及適用規定一起確認。

    MW 132.2 LB
    為此案例記錄中的重量資料。依目前公司實務定義,MW 為出廠空瓶重量相關資料,不包含瓶閥及小型 Collar;實際使用時仍應以該鋼瓶原始資料及公司管理標準確認。

    ※上述資料為單一實際鋼瓶案例,不代表所有 DOT-3AA 鋼瓶均具有相同數值。

    鋼印判讀的基本順序

    實際進行鋼瓶檢驗或維修時,可以先建立固定的判讀順序:

    1. 確認鋼瓶身分及序號。
    2. 確認 DOT Specification。
    3. 確認 Service Pressure。
    4. 確認製造及再檢驗日期。
    5. 確認是否存在 ★、REE 或其他相關標記。
    6. 將鋼瓶本體標示與工作文件、檢驗紀錄及公司資料進行交叉確認。

    若永久標示模糊、資料互相矛盾或無法確定其意義,不應自行猜測,而應先查閱適用規範、製造商資料或依公司程序進一步確認。

    鋼印判讀注意事項

    鋼瓶永久標示是重要的身分與技術資料來源,但單一標記通常不能取代完整的檢驗程序。

    例如:

    鋼瓶具有有效日期標示,不代表外觀一定沒有損傷。

    具有 REE 標示,不代表只比較一個數字就能完成全部水壓試驗判定。

    具有 ★ 標記,也不代表可以忽略鋼瓶規格與其他適用條件。

    因此正確的方式是將「鋼瓶本體標示+檢驗結果+適用規範+製造商資料+公司程序」一起進行判讀。

    相關技術資料

    後續可搭配本站其他資料進一步查閱:

    ・DOT 鋼瓶基本構造
    ・DOT 鋼瓶材質
    ・DOT 鋼瓶規格與容量
    ・TE、PE、EE、REE 判讀
    ・Service Pressure 與 Test Pressure
    ・DOT 鋼瓶再檢驗週期

  • DOT 鋼瓶規格與容量

    DOT 鋼瓶依用途、材質、設計及使用條件不同,會有不同的 DOT Specification、容積及工作壓力。鋼瓶容量是辨識與管理鋼瓶的重要資料之一,但容量本身不能單獨用來判斷鋼瓶材質、內容氣體、工作壓力、瓶閥形式或 PRD 配置。

    因此進行鋼瓶檢驗或維修前,仍應以鋼瓶本體永久標示、DOT Specification、製造商資料及相關技術文件進行確認。

    DOT 鋼瓶規格

    DOT Specification 是辨識鋼瓶設計與適用要求的重要依據。不同規格可能對鋼瓶材質、製造方式、工作壓力、試驗及再檢驗方式有不同要求。

    實際維修時,不應只依鋼瓶尺寸或外觀判斷規格,而應確認瓶身永久標示。

    本站後續會分別整理常見的 DOT-3A、DOT-3AA、DOT-3AL、DOT-3HT 及 DOT Special Permit 等相關資料。

    鋼瓶容量

    鋼瓶容量通常代表容器內部的水容積(Water Capacity),與實際充填氣體重量並不是相同概念。

    實際可充填的氣體量會受到氣體種類、鋼瓶規格、工作壓力、溫度及相關充填規範等因素影響,因此不能單純以鋼瓶公升數直接推算所有氣體的充填量。

    實務常見鋼瓶容量

    依目前實際維修作業接觸的鋼瓶,常見容量包括:

    ・0.5 L
    ・2.13 L
    ・6.33 L
    ・29 L
    ・40 L
    ・44 L
    ・47 L
    ・50 L

    其中實務上較常接觸的容量為:

    ・2.13 L
    ・6.33 L
    ・44 L
    ・47 L

    不同容量鋼瓶的使用情況

    小容量鋼瓶

    2.13 L 與 6.33 L 等小容量鋼瓶,在實務上可見於部分特殊氣體及混合氣體。

    目前維修經驗中曾接觸的氣體包括 BF3、GeF4、PH3、AsH3、SbF5 及部分 H2 混合氣等。

    但相同容量的鋼瓶可能裝填不同氣體,因此不可僅依鋼瓶尺寸或容量判斷內容物。

    大型鋼瓶

    44 L 與 47 L 為實務上相當常見的大型鋼瓶容量。

    目前維修作業中曾接觸的氣體包括 SiH4、PH3、DCS、CO 等。

    同一種氣體也可能依供應方式、使用需求及設備設計使用不同容量的鋼瓶。例如 PH3 在實務上即可見於小容量與大型鋼瓶,因此「氣體種類」與「鋼瓶容量」並不是固定的一對一關係。

    特殊鋼瓶:C2H2 乙炔鋼瓶

    C2H2(乙炔)鋼瓶與一般壓縮氣體鋼瓶的使用方式不同。

    目前實務接觸的 C2H2 鋼瓶為焊接式鋼瓶,瓶內具有多孔填料並使用 DMF(N,N-Dimethylformamide,二甲基甲醯胺)作為溶劑,使乙炔以溶解方式儲存。

    因此 C2H2 鋼瓶不能單純以一般壓縮氣體鋼瓶的「容積+壓力」概念判斷充填狀態。

    目前公司實務上的 C2H2 充填控制以重量管理,常見充填重量約為 11.8 kg;客戶端使用要求則控制壓力低於 250 psig。

    上述數值屬目前實務資料,實際充填仍應依鋼瓶標示、適用規範、充填程序及公司現行標準確認,不應直接套用於其他乙炔鋼瓶。

    容量與充填量的差異

    鋼瓶容量、氣體充填重量與鋼瓶總重量是不同的概念。

    例如標示為 47 L 的鋼瓶,47 L 主要描述鋼瓶內部容積,並不代表可以充填 47 kg 氣體。

    不同氣體的物理性質及充填方式不同,因此實際充填量必須依該氣體及鋼瓶適用的規範決定。

    在維修現場判讀鋼瓶時,應將「鋼瓶容量」、「鋼瓶規格」、「工作壓力」、「內容氣體」及「重量標示」分開確認,避免將不同資料混為一談。

    維修判讀注意事項

    鋼瓶大小只能作為初步辨識資訊,不能單獨作為氣體種類或鋼瓶規格的判定依據。

    進行維修或檢驗前,應確認鋼瓶永久標示、DOT Specification、工作壓力、製造資料及內容物相關資訊。

    若鋼瓶標示、文件資料與實際狀態存在矛盾,應停止依外觀進一步推測,並依公司程序進行確認。

    相關技術資料

    後續可搭配本站其他資料進一步查閱:

    ・DOT 鋼瓶基本構造
    ・DOT 鋼瓶材質
    ・DOT 鋼瓶肩部鋼印與標示判讀
    ・Service Pressure 與 Test Pressure
    ・DOT 鋼瓶再檢驗週期
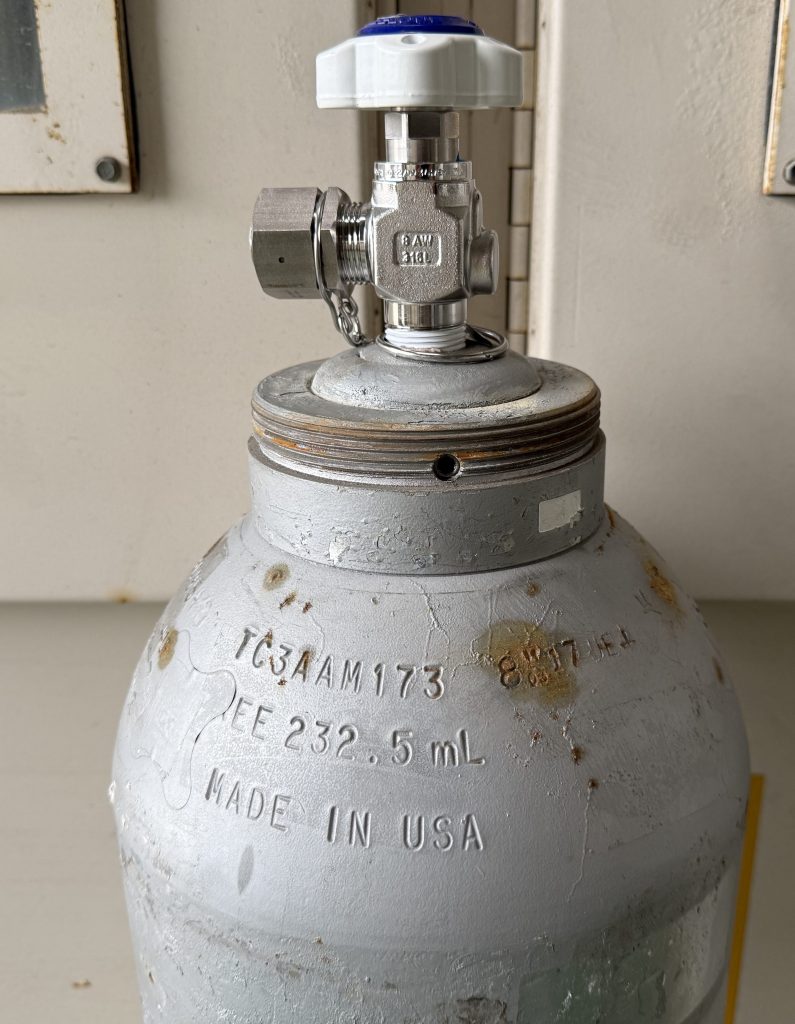
    ・C2H2 乙炔鋼瓶構造與特殊性