分類: 檢驗與判定

  • Gauge Pass ≠ Cylinder Accepted|量規通過、螺紋完整性與鋼瓶接受判定

    09-03|Gauge Pass ≠ Cylinder Accepted|量規通過、螺紋完整性與鋼瓶接受判定

    在特殊氣體鋼瓶維修中,

    Plug Gauge
    (塞規)

    與:

    Ring Gauge
    (環規)

    是非常重要的:

    Inspection Tool
    (檢查工具)。

    但是量規最容易產生的一個錯誤觀念是:

    「Gauge Pass,所以沒有問題。」

    實際上:

    Gauge Pass
    (量規通過)

    只能回答:

    Gauge Was Able to Verify Its Intended Inspection Characteristic
    (量規所設計檢查的特定特性是否符合相應判定)。

    它不能單獨回答:

    Thread Material 是否完整?

    Thread Profile 是否完全正常?

    是否存在局部損傷?

    是否存在 Foreign Material?

    是否具有 Leak Tightness?

    Valve 與 Cylinder 是否正確匹配?

    整支 Cylinder 是否可以接受?

    因此本篇最重要的觀念是:

    Gauge Pass
    ≠
    Thread Integrity Confirmed
    ≠
    Leak Tightness Confirmed
    ≠
    Cylinder Accepted

    這四個判斷層級必須分開。

    一、Gauge 是 Measurement / Inspection Tool

    Gauge
    (量規)

    首先是一種:

    Measurement / Inspection Tool
    (量測/檢查工具)。

    它有:

    Specific Purpose
    (特定用途)。

    例如:

    Plug Gauge
    (塞規)

    主要用於:

    Internal Thread
    (內螺紋)

    的特定尺寸/配合狀態檢查。

    Ring Gauge
    (環規)

    則用於:

    External Thread
    (外螺紋)

    的特定尺寸/配合狀態檢查。

    因此:

    Plug Gauge
    →
    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    Ring Gauge
    →
    Valve External Thread
    (瓶閥外螺紋)

    兩者:

    Inspection Target
    (檢查對象)

    不同。

    二、Plug Gauge 與 Ring Gauge 不能互相替代

    本維修現場的基本判斷邏輯是:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)
    →
    Plug Gauge
    (塞規)

    Valve Inlet External Thread
    (瓶閥入口外螺紋)
    →
    Ring Gauge
    (環規)

    因此:

    Plug Gauge Pass
    (塞規通過)

    不能證明:

    Valve External Thread
    (瓶閥外螺紋)

    正常。

    同樣:

    Ring Gauge Pass
    (環規通過)

    不能證明:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    正常。

    這兩個:

    Mating Components
    (配合零件)

    需要分別確認。

    三、Gauge Pass 到底代表什麼?

    最安全的說法不是:

    「螺紋完全正常。」

    而是:

    在該量規的:

    Applicable Inspection Characteristic
    (適用檢查特性)

    範圍內,

    沒有顯示相應的尺寸/配合異常。

    因此:

    Gauge Pass

    應被理解為:

    One Inspection Result
    (一項檢查結果)

    而不是:

    Final Acceptance
    (最終接受判定)。

    這個差異非常重要。

    四、Gauge Pass ≠ Thread Integrity Confirmed

    Thread Integrity
    (螺紋完整性)

    包含的不只是:

    Gauge Fit
    (量規配合)。

    還可能包含:

    Thread Material
    (螺紋材料)

    Thread Form / Profile
    (牙型/輪廓)

    Local Damage
    (局部損傷)

    Missing Thread
    (牙紋缺損)

    Deformation
    (變形)

    Material Adhesion
    (材料沾黏)

    Foreign Material
    (異物)

    Corrosion
    (腐蝕)

    以及其他:

    Surface Abnormality
    (表面異常)。

    量規不一定能完整辨識上述所有問題。

    因此:

    Gauge Pass
    ≠
    No Thread Damage

    五、實際案例:SiH4 Neck Leak

    05-08 的:

    SiH4 Cylinder Neck Leak
    (SiH4 鋼瓶瓶頸洩漏)

    就是這個觀念非常重要的實際案例。

    當時:

    Gauge Inspection
    (量規檢查)

    沒有顯示明顯異常。

    但是後續:

    Visual Inspection
    (目視檢查)

    仍發現:

    Thread Profile Abnormality
    (螺紋牙型異常)。

    因此這個案例證明:

    Gauge Pass

    與:

    Thread Profile Normal

    不是完全相同的判斷。

    也就是:

    Gauge Pass
    ↓
    Does Not End the Inspection
    (不能因此結束所有檢查)

    仍需要:

    Visual Condition
    (目視狀態)

    以及其他適用檢查結果

    共同判斷。

    六、為什麼局部損傷可能無法由 Gauge 單獨反映?

    Gauge

    與螺紋接觸時,

    主要確認的是:

    特定:

    Dimensional / Fit Relationship
    (尺寸/配合關係)。

    但是某些:

    Localized Damage
    (局部損傷)

    可能沒有大到足以:

    Prevent Gauge Engagement
    (阻止量規正常配合)。

    例如:

    局部牙頂損傷

    局部材料缺失

    單一區域變形

    局部表面異常。

    因此:

    Gauge Can Enter
    (量規可以進入)
    ≠
    Every Thread Surface Is Intact
    (每一處螺紋表面都完整)

    這也是:

    Visual Inspection

    仍然不可缺少的原因。

    七、Visual Inspection 與 Gauge Inspection 是不同屏障

    延續 09-02:

    Multiple Safety Barriers
    (多層安全屏障)

    的觀念。

    Gauge Inspection

    與:

    Visual Inspection

    應該視為:

    Different Detection Barriers
    (不同偵測屏障)。

    Gauge 可以發現:

    某些尺寸/配合異常。

    Visual Inspection

    則可以發現:

    Material Loss
    (材料缺失)

    Damage
    (損傷)

    Adhesion
    (沾黏)

    Foreign Material
    (異物)

    Corrosion
    (腐蝕)

    以及其他:

    Surface Condition
    (表面狀態)。

    因此:

    Gauge Inspection
    +
    Visual Inspection

    比:

    Gauge Inspection Only

    具有更完整的資訊。

    八、Visual Pass 也不能反過來取代 Gauge

    同樣的邏輯也適用於:

    Visual Inspection。

    不能因為:

    「看起來很好。」

    就省略:

    Applicable Gauge Inspection
    (適用量規檢查)。

    因為某些:

    Dimensional Abnormality
    (尺寸異常)

    可能不是肉眼容易判斷。

    所以:

    Looks Normal
    (外觀看起來正常)
    ≠
    Dimensional Condition Confirmed
    (尺寸狀態已確認)

    真正合理的方式是:

    Visual Inspection
    +
    Applicable Gauge Inspection

    而不是:

    二選一。

    九、Gauge Pass ≠ Leak Tightness Confirmed

    這是本篇第二個非常重要的觀念。

    Gauge

    不是:

    Leak Detector
    (洩漏檢測器)。

    即使:

    Cylinder Neck Thread

    與:

    Valve Thread

    各自通過相應量規,

    也不能單憑這件事證明:

    Assembled Connection
    (組裝後連接)

    一定:

    Leak-tight
    (無洩漏)。

    因為密封結果還可能受到:

    Thread Engagement
    (螺紋咬合)

    Component Condition
    (零件狀態)

    Sealing Material
    (密封材料)

    Assembly Condition
    (組裝狀態)

    Mating Relationship
    (配合關係)

    以及其他因素影響。

    因此:

    Gauge Pass
    ≠
    Leak Test Pass

    十、Leak Test Pass 也不能反過來證明 Thread 完整

    反方向也一樣。

    假設:

    Leak Check
    (洩漏檢查)

    結果沒有發現洩漏。

    不能因此直接說:

    Thread Profile Is Normal
    (螺紋牙型正常)

    或:

    No Thread Damage Exists
    (不存在螺紋損傷)。

    因為:

    Leak Tightness

    與:

    Thread Integrity

    雖然相關,

    但不是同一個:

    Inspection Characteristic
    (檢查特性)。

    因此:

    No Leak
    ≠
    No Thread Damage

    十一、No Leak Today ≠ No Future Risk

    這也是實務上需要避免的推論。

    某個:

    Damaged Thread
    (受損螺紋)

    可能在目前組裝狀態:

    沒有明顯洩漏。

    但是:

    No Leak at Current Check
    (目前檢查沒有洩漏)

    不能自動證明:

    Damaged Condition Is Acceptable
    (受損狀態可接受)。

    尤其當已經觀察到:

    Actual Material Loss
    (實際材料缺失)

    或:

    Abnormal Thread Profile
    (異常牙型)

    時,

    不能用:

    「現在沒漏。」

    取代:

    Condition Evaluation
    (狀態判定)。

    十二、瓶牙缺損不能只靠 Gauge 結果判斷

    本維修現場已建立一項重要原則:

    如果:

    Cylinder Neck Thread
    (鋼瓶瓶頸螺紋)

    出現實際:

    Thread Material Loss
    (牙紋材料缺失)

    即使:

    Plug Gauge

    仍可通過,

    也不能只用:

    Gauge Pass

    把已觀察到的損傷忽略。

    因此:

    Visible Thread Damage
    (可見螺紋損傷)

    不能被:

    Gauge Pass

    「取消」。

    換句話說:

    Physical Evidence
    (實體證據)

    不會因為另一項檢查結果正常

    就自動消失。

    十三、Foreign Material 與 Missing Thread 必須區分

    Thread Inspection

    中非常重要的一項工作,

    就是區分:

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    與:

    Missing Thread
    (牙紋缺損)。

    例如:

    Valve Thread Material
    (瓶閥牙屑)

    可能附著於:

    Cylinder Neck Thread。

    這種狀態:

    看起來可能像螺紋損傷,

    但實際上可能是:

    Foreign Material / Adhesion。

    相反地:

    真正的 Thread Material Loss

    也不能被誤認為:

    「只是髒了。」

    因此:

    Abnormal Appearance
    ↓
    Identify the Condition
    ↓
    Do Not Assume the Cause

    十四、Cut Tap / Form Tap 不是「讓 Gauge Pass」的工具

    這一點必須延續 07-03 與 08-04 的原則。

    Cut Tap

    Form Tap

    不能被理解為:

    「Gauge 不過時,就加工到它會過。」

    這會把:

    Inspection Result
    (檢查結果)

    錯誤轉換成:

    Repair Target
    (修理目標)。

    也就是:

    Gauge Fail
    ↓
    Machine Until Gauge Pass

    這不是本網站要建立的判斷方式。

    正確概念應該是:

    Abnormal Gauge Result
    (量規結果異常)
    ↓
    Stop
    (停止)
    ↓
    Inspect
    (檢查)
    ↓
    Identify Condition
    (辨識狀態)
    ↓
    Determine Cause Status
    (確認原因狀態)
    ↓
    Determine Applicable Action
    (判定適用處置)

    十五、Gauge Pass After Cleaning ≠ Root Cause Confirmed

    假設:

    Gauge Initially Abnormal
    (最初量規異常)

    之後發現:

    Foreign Material

    並依適用程序處理。

    後續:

    Gauge Pass。

    這可以證明:

    目前量規檢查結果發生改變。

    但是不能只靠:

    Before / After Gauge Result

    就證明:

    Foreign Material 最初來自哪裡。

    因此:

    Gauge Pass After Cleaning
    (清潔後量規通過)
    ≠
    Root Cause Confirmed
    (根本原因已確認)

    這仍然符合:

    Corrective Action Success
    ≠
    Root Cause Proof

    的原則。

    十六、Ring Gauge Pass 也有相同限制

    Valve External Thread

    使用:

    Ring Gauge

    時,

    也不能因為:

    Ring Gauge Pass

    就直接判斷:

    Valve Is Fully Acceptable
    (瓶閥完全可接受)。

    仍然可能需要確認:

    Thread Surface
    (螺紋表面)

    Thread Damage
    (螺紋損傷)

    Material Adhesion
    (材料沾黏)

    Valve Body
    (閥體)

    Outlet
    (出口)

    PRD

    Toroid / Sealing Surface
    (超環面/密封面)

    以及其他適用項目。

    因此:

    Ring Gauge Pass
    ≠
    Valve Accepted

    十七、Valve Thread Pass + Cylinder Thread Pass 仍不是最終答案

    即使:

    Valve Ring Gauge Pass

    而且:

    Cylinder Plug Gauge Pass,

    也只能得到:

    兩個分別的量規結果。

    不能直接寫成:

    Valve-to-Cylinder Connection Accepted
    (瓶閥與鋼瓶連接已接受)。

    因為還有:

    Component Compatibility
    (零件相容性)

    Thread Engagement
    (螺紋咬合)

    Assembly Condition
    (組裝狀態)

    Sealing Condition
    (密封狀態)

    以及:

    Applicable Final Verification
    (適用最終確認)。

    因此:

    Valve Gauge Pass
    +
    Cylinder Gauge Pass
    ≠
    Complete Connection Acceptance

    十八、Measurement Result 與 Acceptance Decision 不同

    這是技術判斷中非常重要的層級概念。

    Measurement Result
    (量測結果)

    回答:

    「測到了什麼?」

    Inspection Finding
    (檢查發現)

    回答:

    「看到了什麼?」

    Acceptance Criteria
    (接受標準)

    回答:

    「什麼條件可以接受?」

    Acceptance Decision
    (接受判定)

    才回答:

    「這個零件/鋼瓶是否可以接受?」

    因此流程應該是:

    Measurement
    (量測)
    +
    Inspection
    (檢查)
    ↓
    Compare with Applicable Criteria
    (與適用標準比較)
    ↓
    Acceptance Decision
    (接受判定)

    而不是:

    One Measurement Pass
    ↓
    Everything Accepted

    十九、Cylinder Acceptance 是多項資訊的結果

    一支 Cylinder

    是否可以接受,

    通常不會只由:

    One Gauge

    決定。

    依實際工作範圍,

    可能需要考慮:

    Cylinder Identification
    (鋼瓶識別)

    Specification / Special Permit
    (規格/特殊許可)

    Requalification Status
    (再檢驗狀態)

    Cylinder Body Condition
    (鋼瓶本體狀態)

    Neck Thread Condition
    (瓶頸螺紋狀態)

    Valve Condition
    (瓶閥狀態)

    PRD Condition
    (PRD 狀態)

    Applicable Leak Verification
    (適用洩漏確認)

    以及:

    Other Applicable Requirements
    (其他適用要求)。

    因此:

    Cylinder Acceptance

    是一個:

    Integrated Decision
    (整合判定)。

    二十、Requalification Valid ≠ Cylinder Accepted

    這個概念與 08 章也有直接關係。

    即使鋼瓶的:

    Requalification Date
    (再檢驗日期)

    仍然有效,

    也不能代表:

    目前一定沒有:

    Damage
    (損傷)

    Leak
    (洩漏)

    Thread Abnormality
    (螺紋異常)

    Valve Problem
    (瓶閥問題)

    或:

    PRD Abnormality
    (PRD 異常)。

    因此:

    Requalification Valid
    ≠
    Current Condition Acceptable

    法規資格狀態

    與:

    目前實體狀態

    必須分開判斷。

    二十一、同樣地,Cylinder Accepted ≠ Every Component Is New

    Acceptance

    也不是要求:

    所有零件看起來像新品。

    真正需要判斷的是:

    Applicable Acceptance Criteria
    (適用接受標準)。

    因此不能把:

    Cosmetic Appearance
    (外觀美觀程度)

    直接等同:

    Safety Condition
    (安全狀態)。

    例如:

    Surface Discoloration
    (表面變色)

    Scratch
    (刮痕)

    Tool Mark
    (工具痕跡)

    Corrosion

    Deformation

    Material Loss

    在技術意義上可能完全不同。

    所以:

    Looks Old
    (看起來舊)
    ≠
    Automatically Reject

    同樣:

    Looks New
    (看起來新)
    ≠
    Automatically Accept

    二十二、Gauge Result 必須可以追溯

    量規結果如果要具有技術價值,

    至少需要知道:

    Which Gauge?
    (哪一個量規?)

    What Was Inspected?
    (檢查什麼?)

    Which Component?
    (哪一個零件?)

    What Was the Result?
    (結果如何?)

    Was Any Abnormality Observed?
    (是否發現其他異常?)

    必要時還要能追溯:

    Gauge Identification
    (量規識別)

    以及適用的:

    Calibration / Verification Status
    (校正/確認狀態)。

    否則只記:

    PASS

    資訊價值非常有限。

    二十三、PASS / FAIL 之外還需要 Observation

    如果檢查表只有:

    PASS

    FAIL

    可能會失去大量資訊。

    例如:

    Gauge = PASS

    但是:

    Visual = Local Thread Damage Observed

    如果只記:

    PASS

    下一位人員可能誤以為:

    Everything Normal。

    因此建議:

    Gauge Result
    (量規結果)

    與:

    Visual Observation
    (目視觀察)

    分開記錄。

    例如:

    Gauge Result:PASS

    Visual Observation:
    Localized Thread Profile Abnormality Observed
    (發現局部牙型異常)

    這比單純:

    PASS

    更接近實際狀態。

    二十四、異常結果不要被平均掉

    假設有:

    五項檢查。

    四項 PASS

    一項發現:

    Critical Abnormality
    (重要異常)。

    不能用:

    「五項裡面四項都正常。」

    來推論:

    Overall Condition Is Probably Fine
    (整體應該沒問題)。

    安全判斷不是:

    Average Score
    (平均分數)。

    因此:

    Multiple Pass Results
    (多項通過)
    ≠
    One Critical Abnormality Can Be Ignored
    (一項重要異常可以忽略)

    只要某項異常:

    需要停止或進一步確認,

    就應依:

    Applicable Criteria

    處理。

    二十五、不同檢查結果發生衝突時怎麼辦?

    例如:

    Gauge = PASS

    Visual = Abnormal

    或:

    Gauge = PASS

    Leak Check = Leak Detected

    這時不能選:

    「比較喜歡的結果。」

    而應該認為:

    Inspection Results Conflict
    (檢查結果存在衝突)。

    接下來:

    Stop Acceptance Decision
    (暫停接受判定)
    ↓
    Preserve Evidence
    (保存證據)
    ↓
    Verify Inspection Method
    (確認檢查方式)
    ↓
    Identify Failure Mode
    (辨識故障模式)
    ↓
    Apply Applicable Criteria
    (套用適用標準)
    ↓
    Determine Disposition
    (決定處置)

    也就是:

    Conflicting Evidence
    (證據衝突)
    ≠
    Choose the PASS Result
    (選擇 PASS 的結果)

    二十六、Gauge 是 Safety Barrier,但不是 Final Authority

    延續 09-02 的觀念:

    Gauge Inspection

    是一道:

    Detection Barrier
    (偵測屏障)。

    它非常重要。

    但它的功能是:

    提供特定檢查資訊。

    不是:

    Final Authority for the Entire Cylinder
    (整支鋼瓶的唯一最終判定者)。

    因此:

    Gauge Is Important
    (量規很重要)

    與:

    Gauge Is Not Enough by Itself
    (量規單獨不足)

    可以同時成立。

    這兩句並不矛盾。

    二十七、建立「四層判斷」會最清楚

    CylinderTech 後續可以統一使用:

    Four-level Decision Model
    (四層判斷模型)。

    Level 1:

    Gauge Result
    (量規結果)

    ↓

    Level 2:

    Thread Condition
    (螺紋狀態)

    ↓

    Level 3:

    Leak / Functional Condition
    (洩漏/功能狀態)

    ↓

    Level 4:

    Component / Cylinder Acceptance
    (零件/鋼瓶接受判定)

    這四層不能互相取代。

    最簡單的表示方式就是:

    Gauge Pass
    ↓
    Does Not Automatically Prove
    ↓
    Thread Integrity
    ↓
    Does Not Automatically Prove
    ↓
    Leak Tightness
    ↓
    Does Not Automatically Prove
    ↓
    Cylinder Acceptance

    二十八、Failure Mode Database 也應分開記錄

    未來 09-05:

    Failure Mode Database

    不應只有:

    PASS / FAIL。

    例如 FM-001:

    Neck Leak。

    可以分別記錄:

    Gauge Result
    (量規結果)

    Visual Condition
    (目視狀態)

    Leak Condition
    (洩漏狀態)

    Failure Location
    (故障位置)

    Failure Mode
    (故障模式)

    Cause Status
    (原因確認狀態)

    Disposition
    (處置結果)。

    如此未來才可能分析:

    「有多少 Neck Leak 案例其實 Gauge Pass?」

    「有多少 Thread Damage 是由 Visual Inspection 發現?」

    「哪些 Failure Mode 無法只靠 Gauge 發現?」

    這些才是真正有價值的:

    Maintenance Knowledge
    (維修知識)。

    二十九、照片也是 Thread Condition 的重要紀錄

    對 Thread Abnormality

    而言,

    照片可以保存:

    Original Condition
    (原始狀態)

    Damage Location
    (損傷位置)

    Thread Profile
    (牙型)

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    Missing Thread
    (牙紋缺損)

    以及:

    Before / After Condition
    (處理前後狀態)。

    尤其:

    Gauge Pass + Visual Abnormality

    的案例,

    非常適合作為:

    Training Example
    (教育案例)。

    它可以直接讓新人理解:

    「量規通過」和「看不到任何問題」

    不是同一句話。

    三十、新人最需要記住的一句話

    如果要把整篇濃縮成一句現場判斷:

    「量規告訴你量規能檢查到的事情,不會替你完成整支鋼瓶的判定。」

    因此新人看到:

    PASS

    不能停止思考。

    而應繼續問:

    What Was Tested?
    (測了什麼?)

    What Was Not Tested?
    (什麼沒有被測到?)

    What Else Was Observed?
    (還看到什麼?)

    Are There Conflicting Results?
    (是否存在衝突結果?)

    What Criteria Determine Acceptance?
    (真正的接受標準是什麼?)

    三十一、本篇的重要判斷觀念

    Gauge Pass
    (量規通過)
    ≠
    Thread Integrity Confirmed
    (螺紋完整性已確認)

    Gauge Pass
    ≠
    No Thread Damage
    (沒有螺紋損傷)

    Plug Gauge Pass
    (塞規通過)
    ≠
    Valve Thread Pass
    (瓶閥外螺紋通過)

    Ring Gauge Pass
    (環規通過)
    ≠
    Cylinder Neck Thread Pass
    (瓶頸內螺紋通過)

    Gauge Pass
    ≠
    Leak Tightness Confirmed
    (密封性已確認)

    No Leak
    (沒有洩漏)
    ≠
    No Thread Damage
    (沒有螺紋損傷)

    Visual Pass
    (目視正常)
    ≠
    Dimensional Condition Confirmed
    (尺寸狀態已確認)

    Gauge Fail
    (量規異常)
    ≠
    Machine Until It Passes
    (加工到量規通過)

    Gauge Pass After Cleaning
    (清潔後量規通過)
    ≠
    Root Cause Confirmed
    (根本原因已確認)

    Ring Gauge Pass
    (環規通過)
    ≠
    Valve Accepted
    (瓶閥整體已接受)

    Valve Gauge Pass
    +
    Cylinder Gauge Pass
    ≠
    Complete Connection Acceptance
    (完整連接判定)

    Requalification Valid
    (再檢驗有效)
    ≠
    Current Cylinder Condition Acceptable
    (目前鋼瓶狀態可接受)

    Multiple PASS
    (多項通過)
    ≠
    Critical Abnormality Can Be Ignored
    (重要異常可以忽略)

    Conflicting Evidence
    (證據衝突)
    ≠
    Choose the PASS Result
    (選擇 PASS 結果)

    Measurement Result
    (量測結果)
    ≠
    Acceptance Decision
    (接受判定)

    最終應建立:

    Gauge Result
    (量規結果)
    +
    Visual Condition
    (目視狀態)
    +
    Thread Integrity
    (螺紋完整性)
    +
    Leak / Functional Condition
    (洩漏/功能狀態)
    +
    Applicable Acceptance Criteria
    (適用接受標準)
    ↓
    Final Acceptance Decision
    (最終接受判定)

    三十二、相關文章

    ・03-02|TE、PE、EE 與 REE

    ・03-04|Hydrostatic Test Accept / Reject / Condemn

    ・04-02|Valve External Thread Inspection

    ・05-04|Neck Leak 故障診斷

    ・05-06|Outlet Thread Damage

    ・05-08|SiH4 Neck Leak 與 Thread Profile

    ・07-01|Valve External Ring Gauge

    ・07-02|3/4-14 NGT Plug Gauge

    ・07-03|Cut Tap 與 Form Tap

    ・08-02|49 CFR §180.205 再檢驗一般要求

    ・08-04|Repair、Rebuild 與 Maintenance 法規界線

    ・09-01|Stop Work 與 Good Catch

    ・09-02|Multiple Safety Barriers

    ・09-04|Observed Condition、Direct Cause 與 Root Cause

    ・09-05|Failure Mode Database

    注意事項

    本文所稱 Gauge Pass(量規通過)僅代表相應量規檢查所取得的結果,不應單獨解讀為 Thread Integrity(螺紋完整性)、Leak Tightness(洩漏密封性)、Valve Acceptance(瓶閥接受判定)或 Cylinder Acceptance(鋼瓶接受判定)。

    Plug Gauge(塞規)與 Ring Gauge(環規)具有不同 Inspection Target(檢查對象)與用途,不得互相替代。

    實際 Thread Acceptance(螺紋接受判定)應依鋼瓶/瓶閥規格、適用量規、製造商資料、核准程序及適用 Acceptance Criteria(接受標準)進行。

    本文所述「瓶牙缺損不能因 Gauge Pass 而忽略」為本維修現場的重要保守判斷原則;若涉及正式 DOT Cylinder Requalification、Repair、Rethreading 或 Condemnation,仍應依適用 49 CFR、IBR Technical Standard(引用納入技術標準)、PHMSA 要求及具適用資格之單位判定,不應把公司內部判斷直接描述成所有 DOT Cylinder 的通用法定 Condemnation Criteria(報廢標準)。

    Cut Tap / Form Tap 不應被理解為將受損 Cylinder Neck Thread 加工至 Gauge Pass 的一般修復方法。

    本文不提供 Rethreading(重新加工螺紋)、瓶閥安裝扭力、鋼瓶修理或其他受管制作業的操作程序。

    最後更新:2026-09-30
  • 3/4-14 NGT Plug Gauge 塞規|鋼瓶瓶頸內牙檢查與 Gauge Pass 判定

    07-02|3/4-14 NGT Plug Gauge 塞規|鋼瓶瓶頸內牙檢查與判定

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    是 Cylinder(鋼瓶)與 Valve(瓶閥)連接的重要結構之一。

    當 Valve Inlet External Thread
    (瓶閥入口外螺紋)

    旋入:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    時,

    兩者的 Thread Profile(螺紋牙型)、尺寸與實際狀態都會影響後續安裝與密封可靠性。

    在維修檢查中:

    Valve External Thread
    (瓶閥外螺紋)

    通常使用:

    Ring Gauge
    (環規)

    進行相應檢查。

    而:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    則使用:

    Plug Gauge
    (塞規)

    進行相應的螺紋檢查。

    本篇以維修現場常見的:

    3/4-14 NGT

    鋼瓶瓶頸螺紋為例,說明 Plug Gauge(塞規)的基本用途與判斷觀念。

    最重要的原則仍然是:

    Gauge Pass
    (量規通過)
    ≠
    Cylinder Thread Completely Acceptable
    (鋼瓶螺紋完全合格)

    一、什麼是 Plug Gauge?

    Plug Gauge
    (塞規)

    是一種用於檢查 Internal Thread(內螺紋)的 Gauge(量規)。

    在鋼瓶維修中,其主要檢查對象之一為:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)。

    因此可以簡單記成:

    External Thread
    (外螺紋)
    →
    Ring Gauge
    (環規)

    Internal Thread
    (內螺紋)
    →
    Plug Gauge
    (塞規)

    在鋼瓶與瓶閥的配合關係中:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)
    →
    Ring Gauge

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)
    →
    Plug Gauge

    兩者分別檢查不同零件。

    【照片 07-02-01|3/4-14 NGT Plug Gauge 實體】

    照片建議:

    拍攝維修廠目前實際使用的 Plug Gauge(塞規)。

    如果現場具有:

    B
    BT
    Mn
    MXT

    等不同 Gauge Identification(量規識別),可以排列拍攝。

    照片標示:

    ・Plug Gauge(塞規)
    ・Gauge Identification(量規識別)
    ・3/4-14 NGT
    ・其他製造商標示

    但網站文章不要自行解釋各代號的精確 Acceptance Function(判定功能),除非已取得該量規的 Manufacturer Specification(製造商規格)。

    二、什麼是 3/4-14 NGT?

    3/4-14 NGT 是鋼瓶瓶頸與瓶閥連接中可見的一種 Thread Designation(螺紋標示)。

    其中:

    3/4
    =
    Nominal Thread Size
    (公稱螺紋尺寸)

    14
    =
    Threads Per Inch
    (每英吋牙數)

    NGT
    =
    National Gas Taper Thread
    (氣體用錐形螺紋)

    NGT 屬於 Tapered Thread
    (錐形螺紋)。

    也就是螺紋不是單純沿著完全相同的直徑延伸,而具有設計的 Taper(錐度)。

    因此它的配合與檢查概念不能直接套用一般 Parallel Thread(平行螺紋)的理解。

    三、Plug Gauge 檢查的是哪個位置?

    鋼瓶上端可以簡化理解成:

    Cylinder Body
    (鋼瓶本體)
    │
    Cylinder Shoulder
    (鋼瓶肩部)
    │
    Cylinder Neck
    (鋼瓶瓶頸)
    │
    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)
    ↑
    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    Plug Gauge 的檢查位置是:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)。

    也就是瓶閥拆除後,鋼瓶瓶口內部可以看到的 Thread(螺紋)。

    【照片 07-02-02|Cylinder Neck Internal Thread 位置】

    照片建議:

    使用已拆除 Valve(瓶閥)的鋼瓶瓶頸照片。

    箭頭標示:

    Cylinder Neck
    (鋼瓶瓶頸)

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    Plug Gauge Inspection Area
    (塞規檢查區域)

    這張照片很適合作為本篇主要結構說明圖。

    四、為什麼 Cylinder Neck Thread 特別重要?

    Cylinder Neck Internal Thread 是:

    Pressure-containing Cylinder
    (承壓鋼瓶)

    與:

    Valve
    (瓶閥)

    之間的重要 Mechanical Connection
    (機械連接)。

    如果瓶頸螺紋存在:

    Missing Thread
    (牙型缺損)

    Thread Damage
    (螺紋損傷)

    Deformation
    (變形)

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    Corrosion
    (腐蝕)

    或其他 Thread Profile Abnormality
    (螺紋牙型異常),

    就需要進一步判定其狀態。

    不能因為:

    Valve Can Be Installed
    (瓶閥可以裝入)

    就直接判斷:

    Cylinder Thread Acceptable
    (鋼瓶螺紋合格)。

    五、Gauge Pass 不代表瓶牙沒有缺損

    這是本篇最重要的實務觀念之一。

    Plug Gauge 可以提供特定:

    Dimensional / Fit Information
    (尺寸/配合資訊)。

    但是:

    Gauge Pass
    (量規通過)

    不能自動證明:

    No Missing Thread
    (沒有牙型缺損)

    No Local Damage
    (沒有局部損傷)

    No Corrosion
    (沒有腐蝕)

    No Deformation
    (沒有變形)

    No Foreign Material
    (沒有異物)。

    因此如果 Visual Inspection(目視檢查)已經發現明顯 Thread Damage(螺紋損傷),不能只因為 Plug Gauge 結果看起來正常,就忽略已經觀察到的實體損傷。

    也就是:

    Gauge Pass
    ≠
    Visual Damage Disappears
    (目視損傷不存在)

    六、瓶牙缺損與 Gauge Result 必須分開判斷

    例如:

    Visual Inspection
    (目視檢查)

    發現某一區域具有:

    Missing Thread
    (牙型缺損)。

    同時:

    Plug Gauge
    (塞規)

    仍能取得某種符合要求的量規結果。

    這兩項資訊並不互相抵消。

    正確紀錄應該是:

    Gauge Result:
    符合相應量規檢查結果

    Visual Result:
    Thread Damage / Missing Thread Observed
    (發現螺紋損傷/牙型缺損)

    最後再依:

    Applicable Acceptance Criteria
    (適用判定標準)

    進行整體判定。

    不能寫成:

    Gauge Passed
    ↓
    Therefore Thread Damage Is Acceptable

    也就是:

    量規通過
    ≠
    已經看到的瓶牙缺損可以忽略。

    【照片 07-02-03|正常瓶牙與缺損瓶牙比較】

    建議未來使用實際案例照片:

    左側:

    Normal Cylinder Neck Thread
    (正常鋼瓶瓶頸螺紋)

    右側:

    Missing / Damaged Thread
    (缺損/受損瓶牙)

    使用箭頭指出:

    Thread Crest
    (牙頂)

    Thread Flank
    (牙側)

    Damaged Area
    (損傷區域)

    如果無法從照片明確判定損傷類型,只標示:

    Abnormal Area
    (異常區域)

    不要自行推測損傷原因。

    七、Foreign Material 與真正的 Thread Damage 要分開

    Cylinder Neck Thread 中有時可能看到:

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    或其他附著物。

    這種情況不能第一時間全部分類成:

    Cylinder Thread Damage
    (鋼瓶瓶牙損傷)。

    例如:

    Valve Thread Material
    (瓶閥螺紋材料)

    在拆裝過程中產生的 Material Adhesion,

    可能附著於 Cylinder Thread Surface
    (鋼瓶螺紋表面)。

    此時看到的是:

    Material on Thread
    (螺紋上有附著材料)

    但仍需要進一步確認:

    Base Cylinder Thread
    (鋼瓶基材螺紋)

    本身是否真正受損。

    因此:

    Material Adhesion
    (材料沾黏)
    ≠
    Cylinder Thread Damage Confirmed
    (已確認鋼瓶瓶牙損傷)

    八、清除異物後必須重新檢查

    如果確認異常屬於可依核准程序處理的:

    Foreign Material
    (異物)

    或:

    Material Adhesion
    (材料沾黏),

    處理完成後不能直接判定:

    PASS
    (合格)。

    因為異物清除後,原本被覆蓋的 Thread Surface(螺紋表面)才真正顯露。

    因此後續仍需要重新進行:

    Visual Inspection
    (目視檢查)

    以及適用的:

    Gauge Inspection
    (量規檢查)。

    核心概念是:

    Foreign Material Removed
    (異物已清除)
    ≠
    Thread Acceptable
    (螺紋已確認合格)

    而是:

    Foreign Material Removed
    ↓
    Base Thread Exposed
    (基材螺紋顯露)
    ↓
    Re-inspection
    (重新檢查)
    ↓
    Final Evaluation
    (最終判定)

    九、Cut Tap 與 Form Tap 不能和 Plug Gauge 混為一談

    維修現場可能同時存在:

    Plug Gauge
    (塞規)

    Cut Tap
    (切削式 Tap)

    Form Tap
    (成形式 Tap)。

    三者的用途完全不同。

    Plug Gauge:

    Inspection Tool
    (檢查工具)

    主要用途是檢查。

    Cut Tap:

    依核准用途可能用於特定螺紋處理。

    Form Tap:

    依核准用途可能用於特定表面/螺紋處理。

    因此:

    Plug Gauge
    ≠
    Cut Tap

    Plug Gauge
    ≠
    Form Tap

    Gauge
    ≠
    Thread Repair Tool

    下一篇 07-03 將專門整理 Cut Tap 與 Form Tap 的用途與限制。

    十、不能用 Tap 把真正缺掉的瓶牙「修回來」

    這是非常重要的判斷原則。

    如果 Cylinder Neck Thread 已經存在真正的:

    Missing Thread
    (牙型缺損)

    或:

    Base Material Loss
    (基材缺失),

    使用 Tap 並不能把已經不存在的金屬材料重新建立回來。

    因此:

    Tap
    ≠
    Material Restoration
    (材料恢復)

    也就是:

    Missing Metal
    (材料已缺失)
    ↓
    Tap
    ↓
    Metal Does Not Come Back
    (金屬不會重新長回來)

    所以如果真正的 Cylinder Thread 已經損傷,不能因為經過 Tap 處理後:

    Gauge Can Pass
    (量規可以通過)

    就直接認定:

    Original Damage Repaired
    (原始損傷已被修復)。

    這也是:

    Gauge Pass
    ≠
    Cylinder Acceptable

    的重要例子。

    十一、Plug Gauge 本身也需要正確識別

    現場可能同時存在多支外觀相似的 Plug Gauge。

    例如依使用系統不同,可能看到:

    B

    BT

    Mn

    MXT

    或其他 Gauge Identification(量規識別)。

    這些代號不能只靠外觀看起來相似就互換使用。

    使用前應確認:

    Gauge Identification
    (量規識別)

    Thread Specification
    (螺紋規格)

    Gauge Manufacturer
    (量規製造商)

    Applicable Inspection Purpose
    (適用檢查用途)

    以及:

    Calibration / Verification Status
    (校正/確認狀態)。

    如果沒有 Manufacturer Documentation(製造商文件)支持,不應自行替某個 Gauge Code 定義通用判定方式。

    【照片 07-02-04|不同 Plug Gauge 比較】

    如果現場具有 B、BT、Mn、MXT 等量規,可排列拍攝。

    照片可以標示:

    Gauge A
    Gauge B
    Gauge C
    Gauge D

    並保留原廠刻印。

    網站文字可說明:

    「維修現場依不同檢查目的使用不同 Plug Gauge,實際功能與判定依各 Gauge Specification 為準。」

    避免自行把代號翻譯成沒有文件支持的功能名稱。

    十二、Gauge 本身的狀態會影響檢查可靠性

    Plug Gauge 也是 Precision Inspection Tool
    (精密檢查工具)。

    因此 Gauge 本身如果存在:

    Wear
    (磨耗)

    Damage
    (損傷)

    Corrosion
    (腐蝕)

    Foreign Material
    (異物)

    Incorrect Identification
    (識別錯誤)

    或:

    Unknown Calibration Status
    (校正狀態不明)

    檢查結果的 Reliability(可靠性)就可能受到影響。

    因此 Gauge Management(量規管理)也是檢驗系統的一部分。

    不能只有:

    「鋼瓶要檢查。」

    還要確認:

    「用來檢查鋼瓶的工具本身是否可信。」

    十三、不要強制旋入 Plug Gauge

    Plug Gauge 是:

    Inspection Tool
    (檢查工具)。

    不是:

    Thread Cutting Tool
    (螺紋切削工具)。

    如果檢查過程出現非預期:

    Resistance
    (阻力)

    或:

    Interference
    (干涉),

    不能直接使用更大的力量讓 Gauge 繼續進入。

    因為這樣可能:

    ・改變原本螺紋狀態
    ・損傷 Gauge
    ・損傷被檢查的 Thread
    ・破壞原始 Evidence(證據)
    ・使後續判斷更加困難

    因此:

    Unexpected Resistance
    (非預期阻力)
    ≠
    Apply More Force
    (增加力量)

    而應先:

    STOP
    (停止)

    並確認異常來源。

    十四、Plug Gauge 與 Visual Inspection 應共同使用

    Cylinder Neck Thread Inspection
    (鋼瓶瓶頸螺紋檢查)

    不能只有一個結果。

    比較完整的概念是:

    Step 1:

    Visual Condition
    (目視狀態)

    確認是否存在:

    ・Missing Thread
    ・Damage
    ・Foreign Material
    ・Material Adhesion
    ・Corrosion
    ・Deformation

    Step 2:

    Applicable Gauge Inspection
    (適用量規檢查)

    取得相應的:

    Gauge Result
    (量規結果)

    Step 3:

    Combined Evaluation
    (綜合判定)

    將:

    Visual Evidence
    (目視證據)

    與:

    Gauge Evidence
    (量規證據)

    一起評估。

    因此:

    Visual Inspection
    +
    Gauge Inspection
    ≠
    二選一

    而是兩種不同 Evidence Source
    (證據來源)。

    十五、與 07-01 Ring Gauge 的關係

    07-01:

    Ring Gauge
    (環規)

    檢查:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    07-02:

    Plug Gauge
    (塞規)

    檢查:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    因此當發生:

    Neck Leak
    (瓶頸洩漏)

    時,

    不能只看:

    Cylinder Thread
    (鋼瓶瓶牙)

    也不能只看:

    Valve Thread
    (瓶閥外牙)。

    應該分別確認:

    Cylinder Side
    (鋼瓶側)

    以及:

    Valve Side
    (瓶閥側)。

    因為 Neck Connection(瓶頸連接)是兩個零件共同形成的連接系統。

    十六、本篇的重要判斷觀念

    本篇可以整理成:

    Cylinder Internal Thread
    (鋼瓶內牙)
    →
    Plug Gauge
    (塞規)

    Valve External Thread
    (瓶閥外牙)
    →
    Ring Gauge
    (環規)

    Gauge Pass
    (量規通過)
    ≠
    No Thread Damage
    (沒有瓶牙損傷)

    Gauge Pass
    ≠
    No Missing Thread
    (沒有牙型缺損)

    Foreign Material
    (異物)
    ≠
    Cylinder Thread Damage Confirmed
    (已確認瓶牙損傷)

    Foreign Material Removed
    (異物清除)
    ≠
    Cylinder Thread Automatically Acceptable
    (瓶牙自動合格)

    Tap
    ≠
    Material Restoration
    (材料恢復)

    Gauge
    ≠
    Thread Repair Tool
    (螺紋修復工具)

    因此最重要的原則是:

    Gauge Result Must Be Evaluated Together with Actual Thread Condition
    (量規結果必須與實際螺紋狀態一起判定)。

    十七、相關文章

    ・03-02|TE、PE、EE、REE 基本概念
    ・04-01|瓶閥拆卸與安裝
    ・04-02|瓶閥外牙檢查
    ・05-01|Thread Damage 與 Material Adhesion 案例
    ・05-04|Neck Leak 瓶頸洩漏故障診斷
    ・05-08|SiH4 鋼瓶 Neck Leak 與 Thread Profile 異常案例
    ・07-01|瓶閥外牙 Ring Gauge 檢查
    ・07-03|Cut Tap 與 Form Tap 的用途與差異
    ・09-03|Gauge Pass 不代表鋼瓶一定合格

    注意事項

    本文介紹 3/4-14 NGT Plug Gauge(塞規)在 Cylinder Neck Internal Thread(鋼瓶瓶頸內螺紋)檢查中的基本技術概念。

    不同 Cylinder Specification(鋼瓶規格)、Thread Specification(螺紋規格)與 Gauge System(量規系統),可能具有不同的量規種類與 Acceptance Criteria(判定標準)。

    本文提及的 B、BT、Mn、MXT 等名稱僅作為維修現場 Gauge Identification(量規識別)的例子,其實際功能與判定方式應以對應的 Manufacturer Specification(製造商規格)及核准程序為準。

    Gauge Pass(量規通過)不應單獨取代 Visual Inspection(目視檢查)與實際 Thread Condition Evaluation(螺紋狀態評估)。

    若已確認 Cylinder Neck Thread 存在實體牙型缺損或材料缺失,不應僅因量規結果符合要求,就忽略已存在的 Physical Damage(實體損傷)。

    本文不提供 Plug Gauge 的特定旋入圈數、判定位置、公差值、強制旋入方法或 Cylinder Thread Repair(鋼瓶瓶牙修復)操作程序。

    最後更新:2026-09-28

  • 瓶閥外牙 Ring Gauge 環規檢查|Gauge Pass 不代表 Thread 完全正常

    07-01|瓶閥外牙 Ring Gauge 檢查|Valve Inlet External Thread 判定

    在鋼瓶維修作業中,Valve Thread(瓶閥螺紋)是影響瓶閥安裝、密封與連接可靠性的重要部位。

    瓶閥安裝到鋼瓶時:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    會與:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    互相配合。

    因此在瓶閥重複使用、檢查或維修判定時,Valve Inlet External Thread 的狀態非常重要。

    本篇介紹:

    Ring Gauge
    (環規)

    在瓶閥外螺紋檢查中的基本用途,以及 Gauge Result(量規結果)與 Visual Inspection(目視檢查)之間的關係。

    最重要的觀念是:

    Gauge Pass
    (量規通過)
    ≠
    Thread Condition Completely Acceptable
    (螺紋狀態完全合格)

    Ring Gauge 是判斷工具之一,但不能取代完整的螺紋狀態檢查。

    一、Ring Gauge 是什麼?

    Ring Gauge
    (環規)

    是一種用於檢查 External Thread(外螺紋)尺寸與配合狀態的 Gauge(量規)。

    在鋼瓶瓶閥維修中,主要檢查:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)。

    簡單來說:

    External Thread
    (外螺紋)
    →
    Ring Gauge
    (環規)

    Internal Thread
    (內螺紋)
    →
    Plug Gauge
    (塞規)

    因此:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)
    →
    Ring Gauge

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)
    →
    Plug Gauge

    這兩種量規的檢查對象不能混淆。

    【照片 07-01-01|Ring Gauge 實體】

    照片建議:

    拍攝目前維修廠實際使用的 Ring Gauge(環規)。

    照片可以標示:

    ・Ring Gauge(環規)
    ・Gauge Identification(量規識別)
    ・Thread Specification(螺紋規格)

    如果量規上具有:

    ・公司資產編號
    ・校正標籤
    ・內部管理編號

    公開網站使用時,可依實際需要遮蔽。

    二、Ring Gauge 檢查哪一個位置?

    瓶閥可以簡化理解為:

    Valve Outlet
    (瓶閥出口)
    │
    Valve Body
    (閥體)
    │
    Valve Inlet External Thread
    (瓶閥入口外螺紋)
    ↓
    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    Ring Gauge 的主要檢查位置是:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)。

    也就是瓶閥安裝進 Cylinder Neck(鋼瓶瓶頸)的外牙部分。

    因此不要把:

    Valve Outlet Thread
    (瓶閥出口螺紋)

    與:

    Valve Inlet Thread
    (瓶閥入口螺紋)

    混為一談。

    兩者的位置、功能與規格可能完全不同。

    【照片 07-01-02|Valve Inlet External Thread】

    建議使用實際瓶閥照片。

    標示:

    Valve Body
    (閥體)

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    箭頭清楚指出 Ring Gauge 的檢查位置。

    這張照片很適合作為本篇的主要結構圖。

    三、為什麼瓶閥外牙需要檢查?

    Valve Inlet External Thread 在拆裝與使用過程中可能出現:

    Thread Damage
    (螺紋損傷)

    Material Adhesion
    (材料沾黏)

    Foreign Material
    (異物)

    Deformation
    (變形)

    Burr
    (毛邊)

    Abnormal Wear
    (異常磨耗)

    或其他 Thread Profile Abnormality
    (螺紋牙型異常)。

    如果異常沒有被發現,就可能影響:

    Thread Engagement
    (螺紋咬合)

    Valve Installation
    (瓶閥安裝)

    以及後續的:

    Leak Tightness
    (氣密性)。

    因此量規檢查是 Thread Inspection(螺紋檢查)的一部分。

    四、Gauge Inspection 與 Visual Inspection 必須分開理解

    這是本篇非常重要的觀念。

    Ring Gauge 可以提供:

    Dimensional / Fit Information
    (尺寸/配合資訊)。

    但是它不能完整回答:

    「這組螺紋是否完全沒有損傷?」

    例如某些局部異常可能包含:

    ・局部牙型缺損
    ・表面刮傷
    ・材料沾黏
    ・異物
    ・局部變形
    ・不正常磨耗

    因此:

    Gauge Inspection
    (量規檢查)

    與:

    Visual Inspection
    (目視檢查)

    應該視為不同的 Inspection Method(檢查方法)。

    不能只做其中一項,就假設另一項一定正常。

    五、Gauge Pass 不等於 Thread 完全正常

    這是鋼瓶維修中非常容易產生的誤解。

    如果 Ring Gauge 的結果符合要求,只能代表:

    在該 Gauge 所檢查的條件下,沒有發現相應的尺寸/配合異常。

    但:

    Gauge Pass
    (量規通過)

    不能自動證明:

    No Thread Damage
    (沒有螺紋損傷)

    No Material Adhesion
    (沒有材料沾黏)

    No Foreign Material
    (沒有異物)

    No Local Deformation
    (沒有局部變形)

    No Surface Damage
    (沒有表面損傷)。

    因此:

    Gauge Pass
    ≠
    Visual Pass

    同樣:

    Gauge Pass
    ≠
    Thread Profile Completely Normal

    六、為什麼 05-08 SiH4 Neck Leak 案例很重要?

    在前面的:

    05-08|SiH4 鋼瓶 Neck Leak 案例

    就出現過非常重要的經驗:

    Gauge Result
    (量規結果)

    沒有顯示明顯異常,

    但進一步 Visual Inspection(目視檢查)仍發現 Thread Profile Abnormality(螺紋牙型異常)。

    因此這個案例證明:

    Gauge Pass
    ≠
    Thread Profile Normal

    而且進一步還要注意:

    Thread Profile Normal
    ≠
    Leak Tightness Confirmed

    也就是:

    Gauge
    ↓
    Thread Profile
    ↓
    Assembly
    ↓
    Leak Tightness

    是不同層次的判斷。

    不能把其中一個結果直接代替其他結果。

    七、Material Adhesion 可能影響判斷

    Valve Thread(瓶閥螺紋)使用後,有時可能看到:

    Material Adhesion
    (材料沾黏)

    或:

    Foreign Material
    (異物)。

    兩者需要分開。

    Material Adhesion:

    表示其他材料可能附著在螺紋表面。

    Foreign Material:

    表示螺紋區域存在不屬於正常螺紋表面的外來物質。

    但看到附著物時不能立刻判定:

    Cylinder Thread Damage
    (鋼瓶螺紋損傷)

    或:

    Valve Thread Damage
    (瓶閥螺紋損傷)。

    應先確認:

    What Is the Material?
    (這是什麼材料?)

    Where Did It Come From?
    (來源是哪裡?)

    Is the Base Thread Damaged?
    (基材螺紋是否受損?)

    【照片 07-01-03|正常與異常 Valve Thread 比較】

    建議未來使用實際照片製作:

    左:
    Normal Valve Thread
    (正常瓶閥螺紋)

    右:
    Abnormal Valve Thread
    (異常瓶閥螺紋)

    可標示:

    Material Adhesion
    (材料沾黏)

    Thread Damage
    (螺紋損傷)

    Foreign Material
    (異物)

    但標示內容必須依照片實際證據判定,不要只靠外觀猜測材料來源。

    八、Ring Gauge 本身也需要管理

    Gauge(量規)本身也是 Measurement / Inspection Tool(量測/檢查工具)。

    因此不能只注意被檢查的瓶閥,而忽略 Gauge 本身。

    需要依公司量具管理制度確認:

    Gauge Identification
    (量規識別)

    Gauge Condition
    (量規狀態)

    Calibration / Verification Status
    (校正/確認狀態)

    Storage Condition
    (保存狀態)

    Cleanliness
    (潔淨狀態)

    如果 Gauge 本身:

    ・受損
    ・磨耗
    ・污染
    ・規格錯誤
    ・狀態不明

    其檢查結果的 Reliability(可靠性)就可能受到影響。

    因此:

    Valve Inspection
    (瓶閥檢查)

    與:

    Gauge Control
    (量規管理)

    是兩個同樣重要的部分。

    九、使用錯誤規格的 Gauge 可能造成錯誤判斷

    外觀看起來相似的 Thread(螺紋),不代表:

    Thread Specification
    (螺紋規格)

    一定相同。

    因此使用 Ring Gauge 前,應先確認:

    Valve Thread Specification
    (瓶閥螺紋規格)

    與:

    Gauge Specification
    (量規規格)

    是否相符。

    如果:

    Wrong Gauge
    (錯誤量規)

    拿來檢查:

    Different Thread Specification
    (不同螺紋規格)

    即使得到某種「可以進入」或「無法進入」的結果,也不代表具有正確的判定意義。

    因此:

    Gauge Result
    (量規結果)

    必須建立在:

    Correct Gauge Selection
    (正確量規選擇)

    的前提上。

    十、量規不應被當成修牙工具

    Ring Gauge 的用途是:

    Inspection
    (檢查)

    而不是:

    Thread Repair
    (螺紋修復)。

    因此不能把:

    Gauge Resistance
    (量規阻力)

    理解成:

    「再用力轉一下就可以把牙修順。」

    Gauge 不應被當作:

    Cutting Tool
    (切削工具)

    Forming Tool
    (成形工具)

    Thread Cleaning Tool
    (螺紋清理工具)。

    如果量規檢查出現異常阻力或其他非預期狀況,應停止並確認原因,而不是利用 Gauge 強制改變螺紋狀態。

    十一、Gauge Result 應該留下 Traceability

    如果 Ring Gauge 是正式 Inspection Process(檢查流程)的一部分,建議紀錄至少能追溯:

    ・Inspection Item
    (檢查項目)

    ・Gauge Identification
    (量規識別)

    ・Thread Specification
    (螺紋規格)

    ・Inspection Result
    (檢查結果)

    ・Visual Condition
    (目視狀態)

    ・Abnormal Finding
    (異常發現)

    實際紀錄欄位仍依公司 Quality System(品質系統)決定。

    重點不是增加文件量,

    而是當未來發生:

    Neck Leak
    (瓶頸洩漏)

    Thread Damage
    (螺紋損傷)

    或其他異常時,

    能夠回頭確認:

    What Was Checked?
    (當時檢查了什麼?)

    十二、Ring Gauge 與 Plug Gauge 的差異

    兩者可以簡單整理為:

    Ring Gauge
    (環規)

    主要對象:

    External Thread
    (外螺紋)

    鋼瓶維修常見用途:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    Plug Gauge
    (塞規)

    主要對象:

    Internal Thread
    (內螺紋)

    鋼瓶維修常見用途:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    因此可以記成:

    Valve External Thread
    → Ring Gauge

    Cylinder Internal Thread
    → Plug Gauge

    下一篇 07-02 將進一步介紹:

    3/4-14 NGT Plug Gauge
    (3/4-14 NGT 塞規)

    以及鋼瓶瓶頸內牙的檢查概念。

    十三、本篇的重要判斷觀念

    Ring Gauge 的檢查可以整理成:

    Gauge Pass
    (量規通過)
    ≠
    No Thread Damage
    (沒有螺紋損傷)

    Gauge Pass
    ≠
    Visual Inspection Pass
    (目視檢查合格)

    Gauge Pass
    ≠
    Thread Profile Completely Normal
    (牙型完全正常)

    Thread Profile Normal
    ≠
    Leak Tightness Confirmed
    (已確認氣密)

    Gauge Resistance
    (量規出現阻力)
    ≠
    Use More Force
    (應該增加力量)

    Ring Gauge
    (環規)
    ≠
    Thread Repair Tool
    (修牙工具)

    因此正確觀念應該是:

    Gauge Inspection
    (量規檢查)
    +
    Visual Inspection
    (目視檢查)
    +
    Thread Condition Evaluation
    (螺紋狀態評估)

    共同形成完整的 Valve Thread Inspection(瓶閥螺紋檢查)。

    十四、相關文章

    ・03-02|TE、PE、EE、REE 基本概念
    ・04-01|瓶閥拆卸與安裝
    ・04-02|瓶閥外牙檢查
    ・05-01|Thread Damage 與 Material Adhesion 案例
    ・05-04|Neck Leak 瓶頸洩漏故障診斷
    ・05-08|SiH4 鋼瓶 Neck Leak 與 Thread Profile 異常案例
    ・07-02|3/4-14 NGT Plug Gauge 與鋼瓶瓶頸內牙檢查
    ・07-03|Cut Tap 與 Form Tap 的用途與差異
    ・09-03|Gauge Pass 不代表鋼瓶一定合格

    注意事項

    本文介紹 Ring Gauge(環規)在 Valve Inlet External Thread(瓶閥入口外螺紋)檢查中的基本技術概念。

    不同 Valve(瓶閥)、Cylinder(鋼瓶)與 Thread Specification(螺紋規格)可能使用不同的 Gauge(量規)及 Acceptance Criteria(判定標準)。

    實際檢查應依適用的 Manufacturer Specification(製造商規格)、Gauge Specification(量規規格)、技術標準及公司核准程序執行。

    本文不提供特定 Gauge 的強制旋入方式、判定圈數、尺寸公差或螺紋修復操作程序。

    Gauge Pass(量規通過)只能代表相應量規檢查結果,不應單獨取代 Visual Inspection(目視檢查)、Thread Condition Evaluation(螺紋狀態評估)或 Leak Tightness Verification(氣密性確認)。

    最後更新:2026-09-28

  • 水壓試驗合格、拒收與報廢判定

    03-04|水壓試驗合格、拒收與報廢判定

    DOT 鋼瓶完成定期再檢驗後,並不是單純只有「合格」與「不合格」兩種結果。

    在實際判定中,需要區分:

    Pass|符合再檢驗要求
    Reject|拒收
    Condemn|報廢

    其中「Reject」與「Condemn」的法律與技術意義並不相同。

    本單位並未執行 DOT 鋼瓶水壓再檢驗,本篇主要整理 49 CFR 中與鋼瓶再檢驗結果相關的基本判讀觀念,作為維修人員閱讀外部檢驗資料時的參考。

    本文不作為水壓試驗設備操作 SOP。

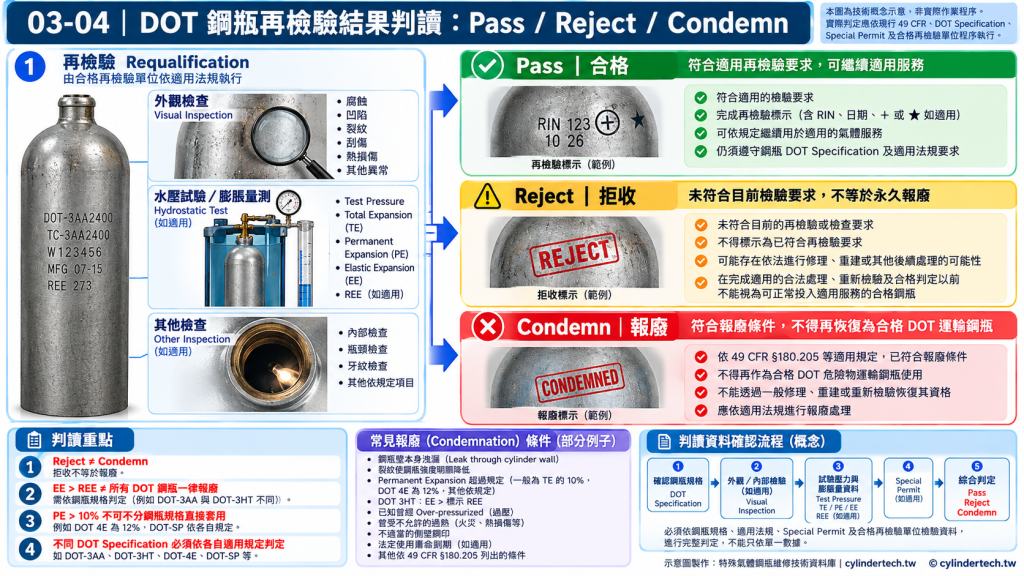
    圖 03-04-01|DOT 鋼瓶再檢驗結果 Pass/Reject/Condemn 判讀概念圖
    本圖為技術概念示意,非實際檢驗或報廢作業程序;實際判定應依適用之 49 CFR、DOT Specification、Special Permit 及合格再檢驗單位資料執行。

    Pass|符合再檢驗要求

    鋼瓶完成適用的再檢驗,並符合相關要求後,才能依規定完成再檢驗標示並繼續投入適用的氣體服務。

    完整判定不能只看單一水壓數值。

    依鋼瓶種類與適用規範,可能需要確認:

    ・DOT Specification
    ・Service Pressure
    ・Test Pressure
    ・外觀檢驗結果
    ・內部檢驗結果(如適用)
    ・Total Expansion(TE)
    ・Permanent Expansion(PE)
    ・Elastic Expansion(EE)
    ・REE(如適用)
    ・再檢驗日期
    ・RIN
    ・Special Permit(如適用)
    ・其他適用檢驗要求

    因此:

    單一數據符合要求

    不等於

    整支鋼瓶已完成所有合格判定。

    Reject|拒收

    依 49 CFR §180.205,鋼瓶在再檢驗過程中若符合適用的拒收條件,必須被 Reject。

    被 Reject 的鋼瓶不得直接被標示為已符合再檢驗要求。

    依鋼瓶種類、缺陷狀況及適用法規,部分被拒收的鋼瓶可能存在依法進行修理、重建或其他後續處理的可能性。

    因此:

    Reject

    不應直接翻譯成:

    永久報廢。

    但在完成適用的合法處理、重新檢驗及合格判定以前,也不能將其視為可以正常投入適用服務的合格鋼瓶。

    Condemn|報廢

    Condemn 的程度比 Reject 更嚴重。

    依 49 CFR §180.203 的定義,Condemn 是判定鋼瓶已不適合繼續用於商業危險物運輸,而且不能透過修理、重建、重新檢驗或其他程序恢復其資格。

    因此:

    Reject ≠ Condemn

    這是閱讀 DOT 鋼瓶檢驗資料時非常重要的基本觀念。

    49 CFR §180.205 的部分 Condemnation 條件

    以下整理部分常見法規條件。

    實際判定仍必須依完整法規、鋼瓶 DOT Specification、Special Permit 及適用 CGA 標準執行。

    一、鋼瓶壁發生洩漏

    如果鋼瓶本體發生:

    Leak through cylinder wall

    即鋼瓶壁本身洩漏,屬於法規列出的 Condemnation 條件之一。

    二、裂紋造成鋼瓶明顯弱化

    如果發現裂紋,且裂紋程度可能使鋼瓶結構強度明顯降低,屬於 Condemnation 判定條件。

    三、Permanent Expansion 超過規定

    對一般 DOT Specification 鋼瓶而言:

    除 DOT 4E 鋁瓶及 Special Permit Cylinder 等另有規定的情況外,

    Permanent Expansion 超過 Total Expansion 的 10%

    屬於 Condemnation 條件。

    計算方式:

    PE % = PE ÷ TE × 100%

    例如:

    TE = 250 mL
    PE = 30 mL

    PE %:

    30 ÷ 250 × 100%
    =12%

    12% > 10%

    若該鋼瓶適用一般 10% 判定條件,即已超過該項法規限制。

    但不能將 10% 規則直接套用到所有鋼瓶。

    例如:

    DOT 4E 鋁瓶

    Special Permit Cylinder

    DOT 3HT

    可能具有不同的判定要求。

    四、DOT 4E 鋁瓶

    依 49 CFR §180.205:

    DOT 4E aluminum cylinder

    如果:

    Permanent Expansion

    超過:

    Total Expansion 的 12%

    屬於 Condemnation 條件。

    因此:

    一般 10% PE 判定

    不能直接套用到 DOT 4E。

    五、DOT 3HT 與 REE

    DOT 3HT 是另一個必須特別區分的例子。

    對 DOT 3HT:

    如果壓力試驗得到的 Elastic Expansion 超過鋼瓶標示的 REE:

    EE > REE

    即屬於法規列出的 Condemnation 條件。

    此外,DOT 3HT 還具有其他特定報廢條件,例如特定凹陷、鼓脹,以及使用壽命/加壓次數限制。

    因此:

    DOT 3HT 的 REE 判定

    不能直接套用到一般 DOT-3AA 鋼瓶。

    六、DOT-3AA 的 REE 判讀

    這是最容易混淆的地方之一。

    對部分 DOT-3AA 鋼瓶:

    EE > REE

    不應直接寫成:

    鋼瓶必須報廢。

    REE 可能與「+」資格判定有關。

    如果其他適用要求符合,但 Elastic Expansion 超過適用 REE,可能影響鋼瓶重新取得「+」資格。

    這與 DOT 3HT 的法定 Condemnation 條件並不相同。

    因此判讀時一定要先確認:

    鋼瓶到底是 DOT-3AA、DOT-3HT,還是其他規格。

    七、Special Permit Cylinder

    DOT Special Permit Cylinder 必須依該 Special Permit 的規定判定。

    如果:

    Permanent Expansion 超過 Special Permit 規定的限制

    或

    符合 Special Permit 中其他 Condemnation 條件

    則必須依其規定處理。

    因此看到:

    DOT-SP

    不能直接套用一般 DOT-3AA 的判定方式。

    八、過熱

    部分鋼瓶若已知或有證據顯示曾經受到不允許的過熱,可能需要進一步檢驗;某些規格/Special Permit 鋼瓶在符合相應條件時必須 Condemn。

    因此火災、異常加熱、熱損傷等紀錄都非常重要。

    不能只看鋼瓶外觀是否仍然完整。

    九、Over-pressurized|過壓

    如果鋼瓶已知曾經發生或有證據顯示曾經 Over-pressurized,49 CFR §180.205 將其列為 Condemnation 條件之一。

    因此:

    「外觀看起來沒有變形」

    並不能單獨證明鋼瓶仍然合格。

    十、Service Life 到期

    部分鋼瓶具有規定的 Authorized Service Life。

    當法定使用壽命到期後,即使外觀看起來正常,也不能單純透過再次水壓試驗延長使用。

    是否具有使用壽命限制,必須依:

    DOT Specification

    Special Permit

    及相關規定

    確認。

    十一、不適當的 Sidewall Stamping

    49 CFR §180.205 亦將特定不允許的鋼瓶側壁鋼印列入 Condemnation 條件。

    因此鋼瓶鋼印位置及方式本身,也可能影響鋼瓶資格。

    Visual Inspection|外觀檢驗也很重要

    水壓試驗並不是唯一的判定項目。

    依 49 CFR §180.205,每次進行適用的壓力再檢驗時,通常還需要進行相應的內部及外部目視檢驗。

    不同材質及鋼瓶類型,可能適用不同 CGA 檢驗標準。

    常見需要注意的狀況包括:

    ・腐蝕
    ・凹陷
    ・刮傷
    ・裂紋
    ・鼓脹
    ・熱損傷
    ・鋼瓶壁洩漏
    ・其他可能影響安全的異常

    因此:

    水壓數據正常

    不代表:

    外觀檢驗一定合格。

    Rejected 與 Condemned 的簡單區別

    Rejected:

    鋼瓶未通過目前的再檢驗/檢查要求。

    依鋼瓶種類及缺陷情況,部分情況可能存在符合法規的修理、重建或後續處理方式。

    Condemned:

    鋼瓶已符合報廢條件。

    不能再透過一般修理、重建或重新檢驗恢復為適用於商業危險物運輸的合格 DOT 鋼瓶。

    維修人員收到外部檢驗資料時的確認重點

    建議確認:

    DOT Specification

    Cylinder Serial Number

    Service Pressure

    Test Pressure

    Test Date

    TE

    PE

    PE %

    EE

    REE(如適用)

    Requalification Result

    RIN

    • 標記(如適用)

    ★ 標記(如適用)

    Special Permit(如適用)

    以及是否有:

    Rejected

    Condemned

    Repair

    Retest

    等相關紀錄。

    重要觀念

    水壓試驗的結果不能只用:

    「壓力有撐住」

    來判定鋼瓶是否合格。

    完整再檢驗可能同時涉及:

    壓力試驗

    +

    容積膨脹量

    +

    永久膨脹量

    +

    目視檢驗

    +

    鋼瓶規格

    +

    Special Permit

    +

    其他適用條件。

    最重要的判讀原則:

    Reject ≠ Condemn

    EE > REE ≠ 所有 DOT 鋼瓶一律報廢

    PE > 10% ≠ 可以不分規格直接套用所有鋼瓶

    不同 DOT Specification 必須依各自適用的要求判定。

    本單位作業範圍說明

    本單位不執行 DOT 鋼瓶水壓再檢驗。

    需要進行法定再檢驗的鋼瓶,由具備相應資格與設備的外部再檢驗單位執行。

    本單位主要依取得的檢驗資料、鋼瓶標示及維修需求進行必要的技術確認。

    因此本文主要作為:

    水壓資料判讀

    Reject / Condemn 基本觀念

    維修技術知識

    之用途。

    不作為水壓試驗或鋼瓶報廢操作程序。

    相關技術資料

    03-01|DOT 鋼瓶水壓試驗基本原理

    03-02|TE、PE、EE、REE 判讀

    03-03|Water Jacket 水套式水壓試驗

    01-07|Service Pressure 與 Test Pressure

    01-08|DOT 鋼瓶再檢驗週期

    資料來源

    U.S. Department of Transportation
    Pipeline and Hazardous Materials Safety Administration(PHMSA)

    49 CFR §180.203
    Definitions

    49 CFR §180.205
    General requirements for requalification of specification cylinders

    49 CFR §180.209
    Requirements for requalification of specification cylinders

    49 CFR §180.211
    Repair, rebuilding and reheat treatment of DOT-4 series specification cylinders

    49 CFR §180.212
    Repair of seamless DOT 3-series specification cylinders and seamless UN pressure receptacles

    CGA C-1
    Methods for Pressure Testing Compressed Gas Cylinders

    相關鋼瓶目視檢驗標準依鋼瓶種類適用。

    資料說明

    本文為特殊氣體鋼瓶維修技術資料整理。

    實際鋼瓶的 Reject、Repair、Requalification 或 Condemnation 判定,應依鋼瓶 DOT Specification、Special Permit、適用 CGA 標準及現行 49 CFR 規定,由具備相應資格的單位執行。

  • Water Jacket 水套式水壓試驗

    03-03|Water Jacket 水套式水壓試驗

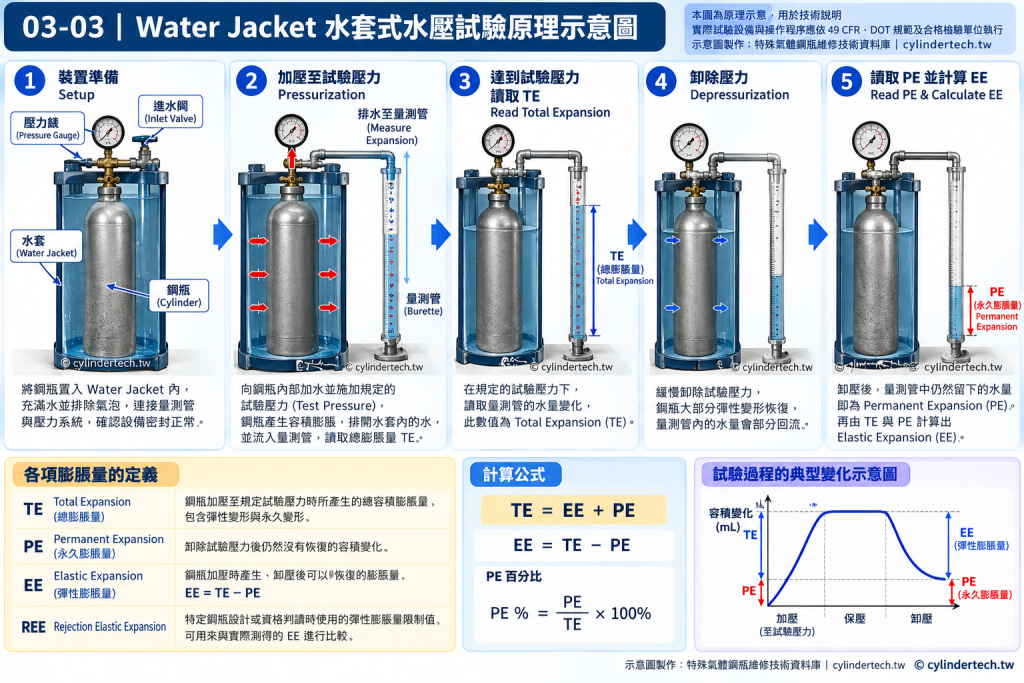
    Water Jacket Test(水套式水壓試驗)是 DOT 鋼瓶進行容積膨脹量測時常見的試驗方式之一。

    試驗時,鋼瓶置於裝有水的密閉 Water Jacket(水套)中,再對鋼瓶內部施加規定的水壓。

    鋼瓶受到壓力後產生膨脹,會排開水套內相對應的水量,藉由量測這些水量變化,可以取得鋼瓶的 Total Expansion(TE)及 Permanent Expansion(PE),並進一步計算 Elastic Expansion(EE)。

    本單位並未執行 DOT 鋼瓶 Water Jacket 水壓試驗。

    本篇主要整理 Water Jacket 的基本原理,以及維修人員閱讀外部水壓試驗資料時需要了解的重點,不作為水壓試驗設備操作 SOP。

    Water Jacket|基本概念

    Water Jacket 的基本概念,是利用液體排量量測鋼瓶在壓力作用下產生的容積變化。

    本圖為技術原理示意,非實際設備配置;實際試驗設備、試驗方法與判定程序應依適用之 49 CFR、DOT Specification、Special Permit 及合格再檢驗單位核准程序執行。

    試驗時,鋼瓶本體位於充滿水的測試套筒內。

    當鋼瓶內部逐漸加壓:

    鋼瓶產生微量膨脹

    ↓

    鋼瓶外部體積增加

    ↓

    排開 Water Jacket 內的水

    ↓

    量測排出的水量

    藉此取得鋼瓶在試驗壓力下的容積膨脹資料。

    為什麼使用水作為試驗介質?

    水屬於近似不可壓縮液體。

    相較於使用高壓氣體進行壓力測試,水壓試驗可以大幅降低系統中儲存的壓縮能量。

    因此,水壓試驗被廣泛應用於壓力容器及高壓鋼瓶的再檢驗。

    但水壓試驗仍屬於高壓作業,必須由具備適當設備、程序及資格的再檢驗單位執行。

    Water Jacket 試驗的基本概念流程

    概念上可分為:

    鋼瓶準備

    ↓

    鋼瓶置入 Water Jacket

    ↓

    系統準備與確認

    ↓

    鋼瓶內部加水並施加規定 Test Pressure

    ↓

    量測 Total Expansion(TE)

    ↓

    卸除壓力

    ↓

    量測 Permanent Expansion(PE)

    ↓

    計算 Elastic Expansion(EE)

    ↓

    依鋼瓶規格及適用要求進行判定

    這只是用來理解試驗原理的簡化流程。

    實際設備操作、校正、保壓時間、試驗壓力及判定方式,必須依適用的 49 CFR、DOT Specification、Special Permit、核准程序及相關技術標準執行。

    TE|Total Expansion

    當鋼瓶加壓至規定 Test Pressure 時,鋼瓶會產生容積膨脹。

    此時量測到的總膨脹量稱為:

    Total Expansion

    簡稱:

    TE

    TE 包含:

    Elastic Expansion(EE)

    以及

    Permanent Expansion(PE)

    因此:

    TE = EE + PE

    PE|Permanent Expansion

    鋼瓶卸除試驗壓力後,大部分彈性變形應恢復。

    如果卸壓後仍留下部分容積變化,這個數值稱為:

    Permanent Expansion

    簡稱:

    PE

    PE 代表鋼瓶經過試驗壓力後沒有恢復的永久容積變化。

    EE|Elastic Expansion

    Elastic Expansion(EE)是卸壓後可以恢復的膨脹量。

    計算方式:

    EE = TE − PE

    例如:

    TE = 250 mL

    PE = 8 mL

    則:

    EE = 250 − 8

    EE = 242 mL

    Water Jacket 與 REE

    部分鋼瓶的再檢驗或特定資格判讀會使用:

    REE
    Rejection Elastic Expansion

    例如部分 DOT-3AA 鋼瓶進行「+」資格判定時,需要取得 Elastic Expansion 資料。

    此時 Water Jacket 方法的重要性就在於:

    可以量測鋼瓶實際的容積膨脹量。

    但 REE 並不是所有 DOT 鋼瓶都使用相同的固定數值。

    實際 REE 必須依:

    鋼瓶設計

    DOT Specification

    製造商資料

    適用法規

    Special Permit

    以及相關技術資料

    進行確認。

    Water Jacket 與「+」標記

    部分 DOT-3AA 鋼瓶若符合 49 CFR §173.302a(b) 的相關條件,可以在最近一次合格再檢驗日期後標示:

    此標記與特定氣體服務下允許充填至標示 Service Pressure 的 110% 有關。

    對於需要重新取得「+」資格的相關鋼瓶,Water Jacket 水套式方法可用來取得 Elastic Expansion 資料,並進一步進行 REE 與相關壁應力條件的判定。

    因此:

    一般水壓試驗

    與

    「+」資格判定

    雖然彼此相關,但不能視為完全相同的概念。

    鋼瓶通過再檢驗,也不代表一定具有「+」資格。

    並非所有鋼瓶都使用相同的再檢驗方式

    DOT 鋼瓶種類很多。

    不同鋼瓶可能依:

    DOT Specification

    鋼瓶材質

    鋼瓶用途

    氣體服務

    Special Permit

    以及適用法規

    採用不同的再檢驗方式與週期。

    因此不能把:

    Water Jacket

    直接理解成:

    所有鋼瓶唯一的再檢驗方法。

    實際方法仍應依 49 CFR §180.205、§180.209、DOT Specification 及 Special Permit 確認。

    為什麼維修人員仍需要了解 Water Jacket?

    即使維修單位本身沒有 Water Jacket 設備,也可能在工作中接觸:

    外部水壓試驗報告

    鋼瓶再檢驗日期

    TE / PE / EE 數據

    REE 數值

    • 標記

    ★ 標記

    Requalifier Identification Number(RIN)

    因此了解 Water Jacket 的基本原理,可以協助維修人員判讀:

    鋼瓶為什麼需要水壓再檢驗

    TE、PE、EE 是如何產生

    REE 與 EE 的關係

    「+」標記與一般再檢驗的差異

    外部檢驗報告與鋼瓶標示是否具有合理的一致性

    外部水壓試驗資料建議確認項目

    收到外部再檢驗資料時,可依實際需要確認:

    DOT Specification

    Cylinder Serial Number

    Service Pressure

    Test Pressure

    Test Date

    Test Method

    TE

    PE

    EE

    REE(如適用)

    Requalifier Identification Number(RIN)

    • 標記(如適用)

    ★ 標記(如適用)

    Special Permit(如適用)

    但單一數值不能取代完整的合格判定。

    重要觀念

    Water Jacket 的主要功能之一:

    量測鋼瓶在試驗壓力下的容積膨脹變化。

    TE:

    總膨脹量

    PE:

    永久膨脹量

    EE:

    彈性膨脹量

    基本關係:

    TE = EE + PE

    EE = TE − PE

    Water Jacket 所得到的膨脹數據,是鋼瓶再檢驗與部分資格判讀的重要資料。

    但最終是否合格、是否能取得「+」標記,以及是否可以繼續使用,仍須依鋼瓶規格與適用法規進行完整判定。

    本單位作業範圍說明

    本單位不執行 DOT 鋼瓶 Water Jacket 水壓試驗。

    鋼瓶需要進行法定再檢驗時,由具備相應資格與設備的外部再檢驗單位執行。

    本單位主要針對取得的檢驗資料進行必要的技術確認,並配合後續鋼瓶維修作業。

    因此本文僅作為:

    Water Jacket 原理說明

    水壓資料判讀

    維修技術知識

    之用途。

    不作為 Water Jacket 設備操作程序。

    相關技術資料

    03-01|DOT 鋼瓶水壓試驗基本原理

    03-02|TE、PE、EE、REE 判讀

    03-04|水壓試驗合格、拒收與報廢判定

    01-07|Service Pressure 與 Test Pressure

    01-08|DOT 鋼瓶再檢驗週期

    資料來源

    U.S. Department of Transportation
    Pipeline and Hazardous Materials Safety Administration(PHMSA)

    49 CFR §180.205
    General requirements for requalification of specification cylinders

    49 CFR §180.209
    Requirements for requalification of specification cylinders

    49 CFR §173.302a
    Additional requirements for shipment of nonliquefied compressed gases in specification cylinders

    PHMSA Interpretation 17-0035
    DOT-3AA / Water Jacket / REE / + Qualification

    PHMSA Cylinder Requalifiers
    DOT Cylinder Requalification Facility Information

    資料說明

    本文為特殊氣體鋼瓶維修技術資料整理。

    內容主要用於理解 Water Jacket 水套式水壓試驗的基本原理及外部檢驗資料,不作為實際水壓試驗設備操作 SOP。

    實際再檢驗方式、試驗壓力、週期及合格判定,應依鋼瓶 DOT Specification、Special Permit、核准程序及現行 49 CFR 規定執行。

  • TE、PE、EE、REE 判讀

    03-02|TE、PE、EE、REE 判讀

    DOT 鋼瓶進行容積膨脹式水壓試驗(Volumetric Expansion Test)時,除了確認鋼瓶能否承受規定的試驗壓力之外,也會量測鋼瓶在加壓與卸壓過程中的容積變化。

    常見的判讀數據包括:

    TE|Total Expansion
    PE|Permanent Expansion
    EE|Elastic Expansion
    REE|Rejection Elastic Expansion

    這些數值可以協助判斷鋼瓶在水壓試驗中的變形狀態。

    本單位並未執行 DOT 鋼瓶水壓試驗,本篇主要整理水壓試驗報告與鋼瓶標示中常見的膨脹量資料,作為維修人員閱讀外部檢驗資料時的基礎參考。

    TE|Total Expansion(總膨脹量)

    TE 是鋼瓶加壓至規定 Test Pressure 時所產生的總容積膨脹量。

    簡單來說:

    TE =鋼瓶在試驗壓力下的總變形量

    其中包含:

    ・可恢復的彈性變形
    ・卸壓後仍然存在的永久變形

    因此:

    TE = EE + PE

    PE|Permanent Expansion(永久膨脹量)

    PE 是鋼瓶卸除試驗壓力後,仍然沒有恢復的容積變化。

    也就是:

    鋼瓶加壓 → 膨脹
    卸除壓力 → 大部分恢復
    沒有恢復的部分=PE

    PE 可以反映鋼瓶在壓力試驗後產生的永久變形程度。

    常見的計算方式為:

    PE % = PE ÷ TE × 100%

    例如:

    TE = 250 mL
    PE = 8 mL

    PE %:

    8 ÷ 250 × 100%
    =3.2%

    但實際合格標準仍必須依鋼瓶 DOT 規格、Special Permit 及適用法規判定,不能只依單一百分比做所有鋼瓶的判斷。

    EE|Elastic Expansion(彈性膨脹量)

    EE 是鋼瓶加壓時產生、卸壓後可以恢復的膨脹量。

    計算方式:

    EE = TE − PE

    例如:

    TE = 250 mL
    PE = 8 mL

    EE:

    250 − 8
    =242 mL

    因此:

    TE 250 mL
    PE 8 mL
    EE 242 mL

    REE|Rejection Elastic Expansion

    REE 是 Rejection Elastic Expansion 的縮寫。

    部分 DOT 鋼瓶會具有特定的 REE 數值,用於相關水壓試驗及資格判讀。

    REE 可能標示於鋼瓶肩部,也可能來自製造商資料、設計資料或適用的技術規範。

    進行判讀時,可將實際測得的 EE 與適用的 REE 數值進行比較。

    例如:

    REE = 243 mL

    試驗結果:

    TE = 250 mL
    PE = 8 mL

    EE:

    250 − 8
    =242 mL

    因此:

    EE = 242 mL
    REE = 243 mL

    就 REE 這項比較而言:

    242 < 243

    另一個例子

    假設:

    TE = 288 mL
    PE = 8 mL

    EE:

    288 − 8
    =280 mL

    如果:

    REE = 243 mL

    則:

    280 > 243

    代表實際 Elastic Expansion 已超過該 REE 數值。

    EE 超過 REE 是否代表鋼瓶一定報廢?

    不一定。

    這是閱讀水壓試驗資料時非常重要的觀念。

    REE 的用途必須搭配:

    ・鋼瓶 DOT Specification
    ・鋼瓶設計
    ・適用法規
    ・Special Permit
    ・是否進行 + qualification
    ・其他檢驗結果

    一起判斷。

    不能單純使用:

    EE > REE

    就直接判定所有鋼瓶必須報廢。

    DOT-3AA 與「+」資格的注意事項

    部分 DOT-3AA 鋼瓶在符合 49 CFR §173.302a(b) 規定條件時,可於最近一次合格的再檢驗日期後標示「+」。

    符合相關條件時,特定氣體服務可以依規定充填至標示 Service Pressure 的 110%。

    例如:

    Service Pressure:

    2400 psig

    符合相關 + qualification 條件時:

    2400 × 1.10
    =2640 psig

    但「+」並不是永久提高鋼瓶的 Service Pressure。

    每次相關再檢驗後,仍須符合適用條件,才能重新取得「+」標示。

    REE 與「+」資格

    PHMSA 曾針對 DOT-3A、3AA 等鋼瓶的 REE 判讀做出解釋。

    如果鋼瓶:

    永久膨脹量符合相關要求

    但:

    Elastic Expansion 超過適用的 REE

    則該次再檢驗後可能無法標示「+」。

    但這並不等同於鋼瓶一定必須報廢。

    在其他適用要求均符合的情況下,鋼瓶仍可能依其原本標示的 Service Pressure 繼續使用。

    因此:

    REE 判讀
    與
    鋼瓶報廢判定

    不能直接畫上等號。

    實務判讀範例

    假設某鋼瓶資料:

    Service Pressure:2400 psig
    REE:243 mL

    水壓試驗:

    TE:250 mL
    PE:8 mL

    計算:

    EE = 250 − 8
    =242 mL

    PE %:

    8 ÷ 250 × 100%
    =3.2%

    REE 比較:

    242 < 243

    表示就這組數據而言,EE 沒有超過 REE。

    但這只能代表其中一項判讀結果。

    不能單獨據此宣布:

    「鋼瓶全部檢驗合格」

    完整判定仍須確認:

    ・外觀檢驗
    ・鋼瓶 DOT 規格
    ・Test Pressure
    ・Permanent Expansion
    ・Elastic Expansion
    ・REE
    ・再檢驗週期
    ・適用 Special Permit
    ・其他法規要求

    維修人員閱讀水壓資料時的重點

    即使維修單位本身不執行水壓試驗,仍建議了解下列資料:

    DOT Specification

    Service Pressure

    Test Pressure

    Test Date

    TE

    PE

    EE

    REE

    PE %

    Requalifier Identification Number(RIN)

    • 標記

    ★ 標記

    Special Permit(如適用)

    透過這些資料,可以協助判斷外部水壓試驗報告與鋼瓶肩部標示之間是否一致。

    重要觀念

    TE
    =試驗壓力下的總膨脹量

    PE
    =卸壓後留下的永久膨脹量

    EE
    =可恢復的彈性膨脹量

    EE = TE − PE

    REE
    =特定鋼瓶設計或資格判讀所使用的 Rejection Elastic Expansion

    但:

    EE > REE

    並不能直接套用成:

    鋼瓶一定報廢。

    必須依鋼瓶規格及適用法規進一步判定。

    相關技術資料

    03-01|DOT 鋼瓶水壓試驗基本原理

    03-03|Water Jacket 水套式水壓試驗

    03-04|水壓試驗合格、拒收與報廢判定

    01-07|Service Pressure 與 Test Pressure

    01-08|DOT 鋼瓶再檢驗週期

    資料來源

    U.S. Department of Transportation
    Pipeline and Hazardous Materials Safety Administration(PHMSA)

    49 CFR §173.302a
    Additional requirements for shipment of nonliquefied compressed gases in specification cylinders

    49 CFR §180.205
    General requirements for requalification of specification cylinders

    49 CFR §180.209
    Requirements for requalification of specification cylinders

    PHMSA Interpretation 13-0042
    Elastic Expansion / REE / + Qualification

    PHMSA Interpretation 17-0035
    DOT-3AA / Water Jacket / REE / + Qualification

    CGA C-5
    Cylinder Service Life — Seamless Steel High Pressure Cylinders

    資料說明:

    本文主要用於特殊氣體鋼瓶維修人員理解外部水壓試驗資料,不作為水壓試驗設備操作 SOP。

    實際檢驗與判定應依鋼瓶 DOT Specification、Special Permit、製造商資料及現行 49 CFR 規定執行。

  • DOT 鋼瓶水壓試驗基本原理

    03-01|DOT 鋼瓶在長期使用過程中,會經歷反覆充填、卸壓、搬運及環境影響。

    為確認鋼瓶是否仍符合繼續使用的條件,部分 DOT 規格鋼瓶在定期再檢驗(Requalification)時,需要進行規定的壓力試驗。

    水壓試驗(Hydrostatic Test)是常見的鋼瓶再檢驗方式之一。

    本站所屬維修作業並不執行 DOT 鋼瓶水壓再檢驗。本篇主要整理水壓試驗的基本原理,目的是協助維修人員理解外部合格再檢驗單位所提供的測試資料、鋼瓶標記及相關判定結果。

    水壓試驗的目的

    水壓試驗並不是測試鋼瓶「最高可以承受多少壓力」,也不是爆破試驗。

    其主要目的,是依鋼瓶適用的 DOT Specification、49 CFR 或 Special Permit 等要求,在規定的試驗條件下確認鋼瓶的狀態。

    不同 DOT 規格、鋼瓶構造及 Special Permit,可能具有不同的再檢驗方式、試驗壓力與判定條件。

    因此不能使用單一試驗壓力或單一判定值套用所有 DOT 鋼瓶。

    Service Pressure 與 Test Pressure

    判讀水壓試驗資料時,必須先區分:

    Service Pressure|使用壓力

    與

    Test Pressure|試驗壓力

    Service Pressure 是鋼瓶標示的使用壓力基準之一。

    Test Pressure 則是依適用規定進行壓力試驗時所使用的試驗壓力。

    Test Pressure 並不代表鋼瓶在正常使用時可以充填到相同壓力。

    實際 Test Pressure 必須依 DOT Specification、鋼瓶標示、適用法規及 Special Permit 等資料確認。

    相關內容可參考:

    01-07|Service Pressure 與 Test Pressure

    Volumetric Expansion|體積膨脹試驗

    部分 DOT 鋼瓶再檢驗會使用 Volumetric Expansion Test(體積膨脹試驗)。

    鋼瓶受到規定壓力時,本體會產生體積變化。

    卸除壓力後,其中大部分可恢復的變形屬於彈性變形;如果卸壓後仍留下體積變化,則屬於永久變形。

    透過量測這些變化,可以取得鋼瓶在試驗壓力下的膨脹資料。

    常見資料包括:

    TE|Total Expansion
    總膨脹量

    PE|Permanent Expansion
    永久膨脹量

    EE|Elastic Expansion
    彈性膨脹量

    基本關係為:

    TE = EE + PE

    因此:

    EE = TE − PE

    TE|Total Expansion

    TE 為鋼瓶在試驗壓力下所量測到的總體積膨脹量。

    它包含:

    Elastic Expansion(EE)

    以及

    Permanent Expansion(PE)

    因此 TE 不能單獨作為鋼瓶是否合格的唯一判定依據。

    PE|Permanent Expansion

    PE 為卸除試驗壓力後,鋼瓶仍然留下的永久體積變化。

    對適用體積膨脹判定的鋼瓶而言,PE 與 TE 的關係是重要的再檢驗資料之一。

    但實際允許條件仍必須依鋼瓶的 DOT Specification、Special Permit 及其他適用規定確認。

    EE|Elastic Expansion

    EE 為鋼瓶在受壓時產生、卸壓後可以恢復的體積變化。

    基本計算方式:

    EE = TE − PE

    部分鋼瓶還會使用:

    REE|Rejection Elastic Expansion

    作為特定資格或規範下的判定資料。

    需要特別注意:

    REE 並不是所有 DOT 鋼瓶共用的「報廢值」。

    例如部分 DOT-3AA 鋼瓶在判斷是否符合「+」資格時,EE 與 REE 具有特定用途。

    即使某項 REE 條件未符合,也不能直接推論所有情況都代表鋼瓶必須報廢。

    TE、PE、EE 與 REE 的詳細判讀方式,將於下一篇說明:

    03-02|TE、PE、EE、REE 判讀

    Water Jacket Test|水套式試驗

    Water Jacket Test 是體積膨脹試驗的一種方式。

    基本概念是將受測鋼瓶置於水套系統中,在鋼瓶受到規定壓力時,透過水量變化量測鋼瓶的體積膨脹。

    卸壓後,再由量測結果取得永久膨脹等相關資料。

    Water Jacket Test 的實際設備、校正與測試作業應由符合相關資格與要求的再檢驗單位執行。

    本站不將其列為鋼瓶維修作業 SOP。

    相關原理另整理於:

    03-03|Water Jacket 水套式水壓試驗

    水壓試驗不是所有鋼瓶唯一的再檢驗方式

    不同 DOT Specification、Special Permit、鋼瓶尺寸與適用條件,可能具有不同的再檢驗要求。

    因此不能看到「DOT 鋼瓶」就直接認定:

    所有鋼瓶都必須使用相同的水壓試驗方式

    所有鋼瓶都有相同的 Test Pressure

    所有鋼瓶都有相同的再檢驗週期

    所有鋼瓶都使用相同的 TE、PE、EE 或 REE 判定方式

    判讀前應先確認鋼瓶本身的 DOT Specification、Service Pressure、Special Permit 及其他適用資料。

    維修人員為什麼需要了解水壓試驗?

    即使維修單位本身不執行水壓試驗,維修人員仍可能接觸到:

    鋼瓶再檢驗日期

    水壓試驗紀錄

    TE / PE / EE 數據

    REE 標示

    「+」標記

    「★」標記

    RIN 再檢驗標記

    Special Permit

    這些資料可能影響鋼瓶是否符合後續充填、維修或使用條件。

    因此維修人員不一定需要執行水壓試驗,但應具備基本的資料判讀能力。

    Reject 與 Condemn 不完全相同

    水壓試驗或再檢驗結果不能簡化成:

    合格=繼續使用

    不合格=一定報廢

    實際判定可能涉及:

    Pass|符合適用要求

    Reject|未符合特定檢驗或再檢驗要求

    Condemn|依適用規定判定不得繼續使用

    Reject 與 Condemn 並不是完全相同的概念。

    例如某些 DOT-3AA 鋼瓶可能符合一般再檢驗條件,但未符合取得「+」標記所需要的額外條件。

    因此判讀時必須確認「究竟是哪一項要求沒有符合」,不能只看到單一數值就直接判定鋼瓶報廢。

    相關內容將於:

    03-04|水壓試驗合格、拒收與報廢判定

    另外整理。

    維修端資料判讀重點

    收到外部再檢驗資料時,可注意下列項目:

    ・DOT Specification
    ・Special Permit(如有)
    ・Service Pressure
    ・Test Pressure
    ・再檢驗日期
    ・再檢驗方式
    ・TE
    ・PE
    ・EE
    ・REE(適用時)
    ・「+」標記(適用時)
    ・「★」標記(適用時)
    ・RIN 再檢驗標記
    ・其他適用限制

    不能僅依單一 TE、PE、EE 或 REE 數值,就直接判定鋼瓶是否可以繼續使用。

    相關技術資料

    01-07|Service Pressure 與 Test Pressure

    01-08|DOT 鋼瓶再檢驗週期

    03-02|TE、PE、EE、REE 判讀

    03-03|Water Jacket 水套式水壓試驗

    03-04|水壓試驗合格、拒收與報廢判定

    資料來源

    U.S. Department of Transportation(DOT)

    Pipeline and Hazardous Materials Safety Administration(PHMSA)

    49 CFR §180.205
    General requirements for requalification of specification cylinders

    49 CFR §180.209
    Requirements for requalification of specification cylinders

    PHMSA Cylinder Requalification Program

    PHMSA Interpretations

    資料說明

    本文目的為整理 DOT 鋼瓶水壓試驗與體積膨脹資料的基本概念,供特殊氣體鋼瓶維修與資料判讀時參考。

    本站所屬維修作業不執行 DOT 鋼瓶水壓再檢驗,因此本文不作為水壓試驗設備操作程序或再檢驗作業 SOP。

    實際鋼瓶再檢驗方式、試驗壓力、週期及判定標準,仍應依現行 49 CFR、鋼瓶 DOT Specification、適用 Special Permit 及合格再檢驗單位的要求確認。