分類: 鋼瓶基礎

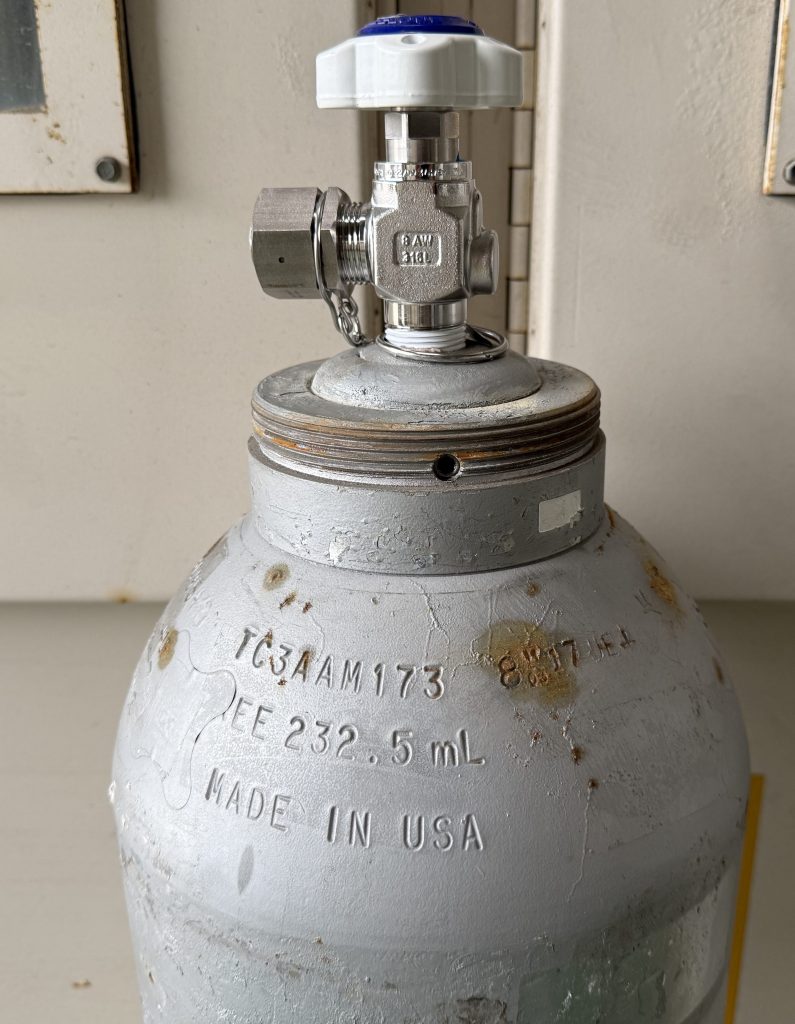
  • DOT 鋼瓶瓶閥基本構造

    特殊氣體鋼瓶的瓶閥(Cylinder Valve)是控制鋼瓶內氣體進出、維持密封,以及連接外部供氣設備的重要元件。

    特殊氣體具有高純度、毒性、腐蝕性、可燃性或高反應性等不同特性,因此瓶閥除了必須承受鋼瓶內部壓力,也必須考慮氣體相容性、密封方式、出口接頭及安全裝置等條件。
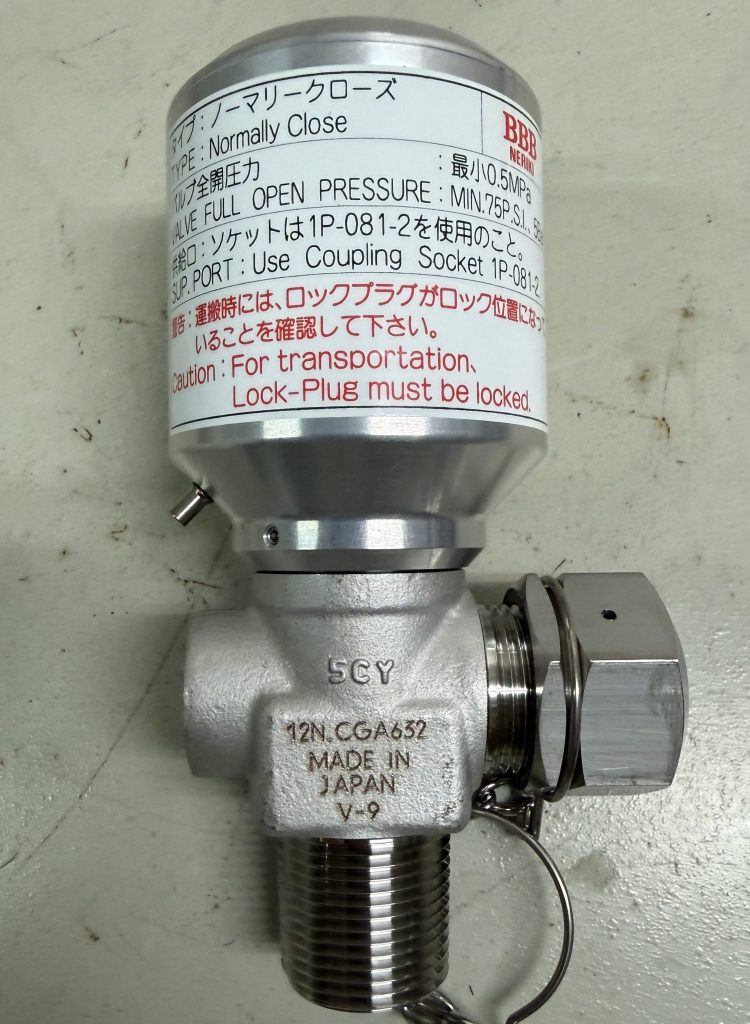
    瓶閥的主要構造

    不同品牌及型號的瓶閥結構會有所差異,但特殊氣體鋼瓶瓶閥通常可包含以下主要部位:

    • Valve Body|閥體
    • Handwheel/Actuator|手輪/驅動機構
    • Stem/Spindle|閥桿
    • Diaphragm|膜片
    • Seat|閥座
    • Inlet Thread|瓶閥入口外螺紋
    • Outlet Connection|出口接頭
    • PRD|安全洩壓裝置(依型式配置)

    並不是所有瓶閥都具有完全相同的構造或 PRD 配置,實際仍應以製造商型號資料及適用規範為準。

    Valve Body|閥體

    Valve Body 是瓶閥的主要結構,內部包含氣體流道、密封機構及相關零件。

    特殊氣體瓶閥的閥體及氣體接觸部位,必須考慮氣體性質及材料相容性。

    因此,即使兩個瓶閥外觀相似,也不能直接認定可以使用於相同氣體。

    Handwheel/Actuator|手輪與驅動機構

    依操作方式,特殊氣體瓶閥常見可分為:

    • Manual Valve|手動式瓶閥
    • Pneumatic Valve|氣動式瓶閥

    手動式利用手輪控制瓶閥開啟與關閉;氣動式則利用 Actuator 配合氣壓驅動,可應用於自動供氣系統。

    Diaphragm|膜片

    高純度及特殊氣體瓶閥常使用 Diaphragm(膜片)作為重要的密封結構。

    膜片可將部分操作機構與氣體接觸區域隔離,有助於控制外洩、外部污染及顆粒進入氣體流道的風險。

    不同製造商可能採用不同的膜片結構,例如 Tied Diaphragm 等設計,因此實際結構應依瓶閥型號確認。

    Seat|閥座

    Seat 是控制氣體流道開啟與關閉的重要密封位置。

    當瓶閥關閉時,密封元件與 Seat 接觸,阻止鋼瓶內氣體繼續流向出口。

    如果密封面受到顆粒、異物、磨耗、刮傷或變形影響,可能造成瓶閥關閉後仍產生內部洩漏。

    Inlet Thread|瓶閥入口外螺紋

    瓶閥下方的外螺紋負責與鋼瓶瓶口連接。
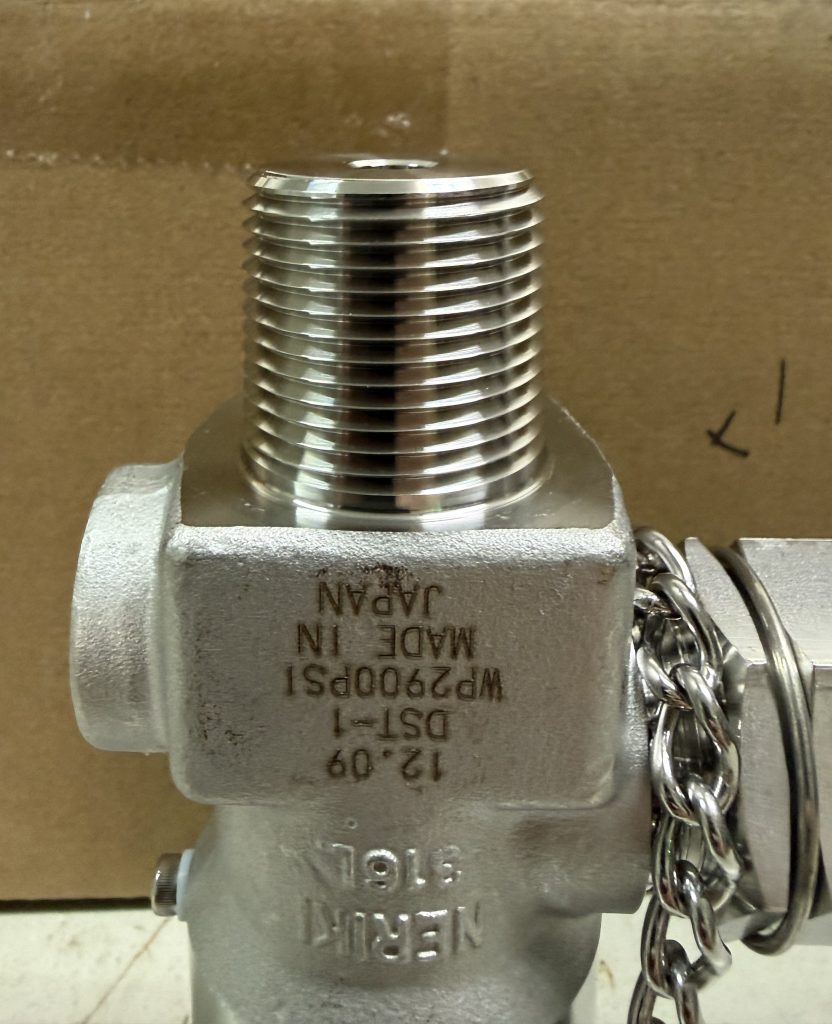
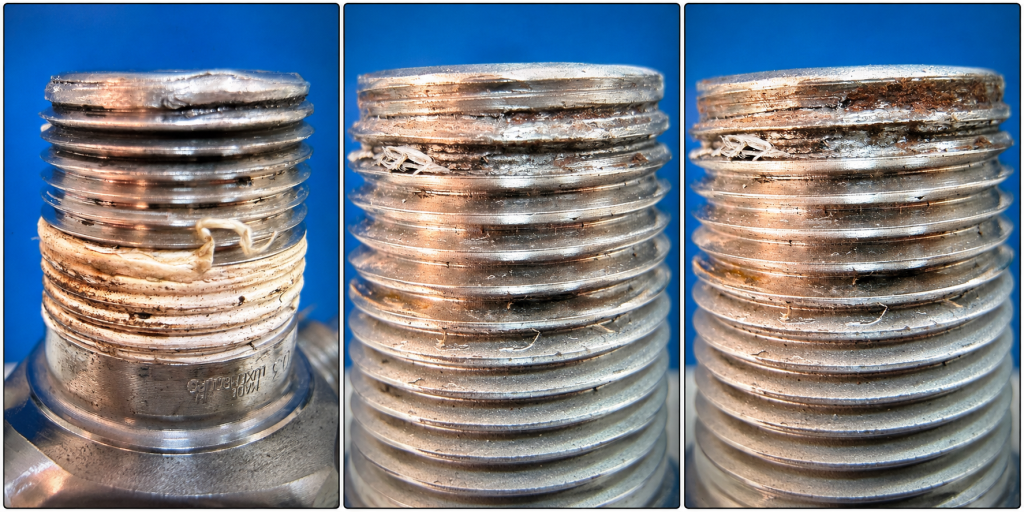
    瓶閥安裝時若中心未正確對準、螺紋咬合異常、牙型受損或有異物存在,都可能造成瓶閥外牙或鋼瓶瓶牙損傷。

    嚴重時可能進一步造成 Neck Leak(瓶頸洩漏)。

    因此瓶閥拆卸後,除了檢查瓶閥外牙,也需要確認鋼瓶瓶牙的實際狀態。

    Outlet Connection|出口接頭

    Outlet Connection 是瓶閥與外部供氣設備連接的位置。
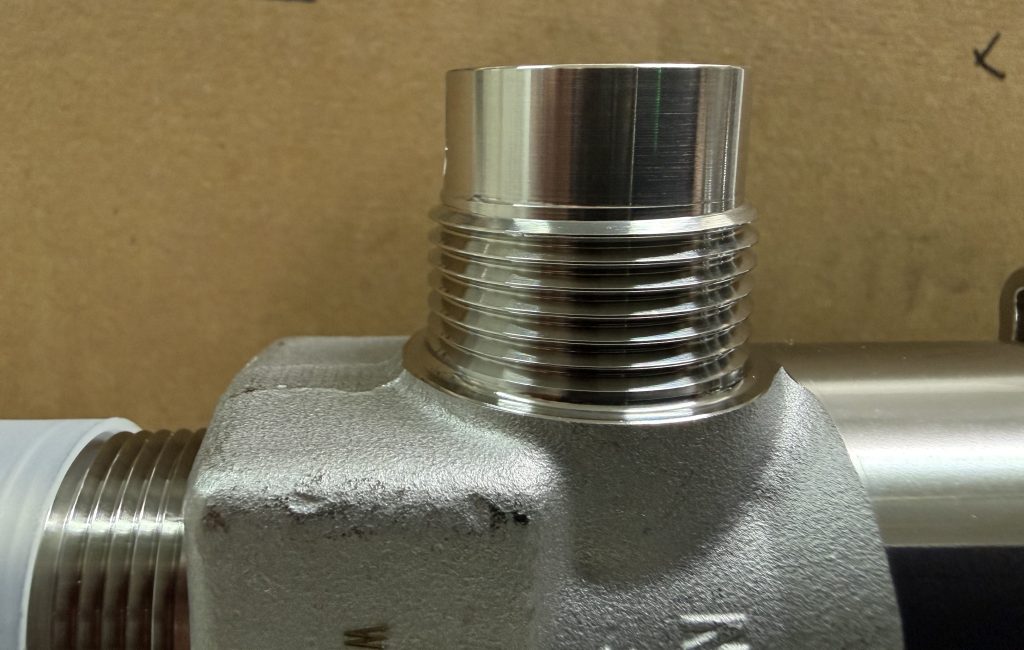
    不同氣體及設備可能使用不同的出口接頭規格,以降低錯誤連接的風險。

    如果接頭沒有正確對準就強制鎖入,可能造成 Outlet Thread Damage(出口螺紋損傷)。

    PRD|安全洩壓裝置

    部分鋼瓶瓶閥設有 PRD(Pressure Relief Device,安全洩壓裝置)。

    PRD 可依設計在特定異常壓力或溫度條件下提供洩壓功能,但並不是所有特殊氣體鋼瓶都配置 PRD。
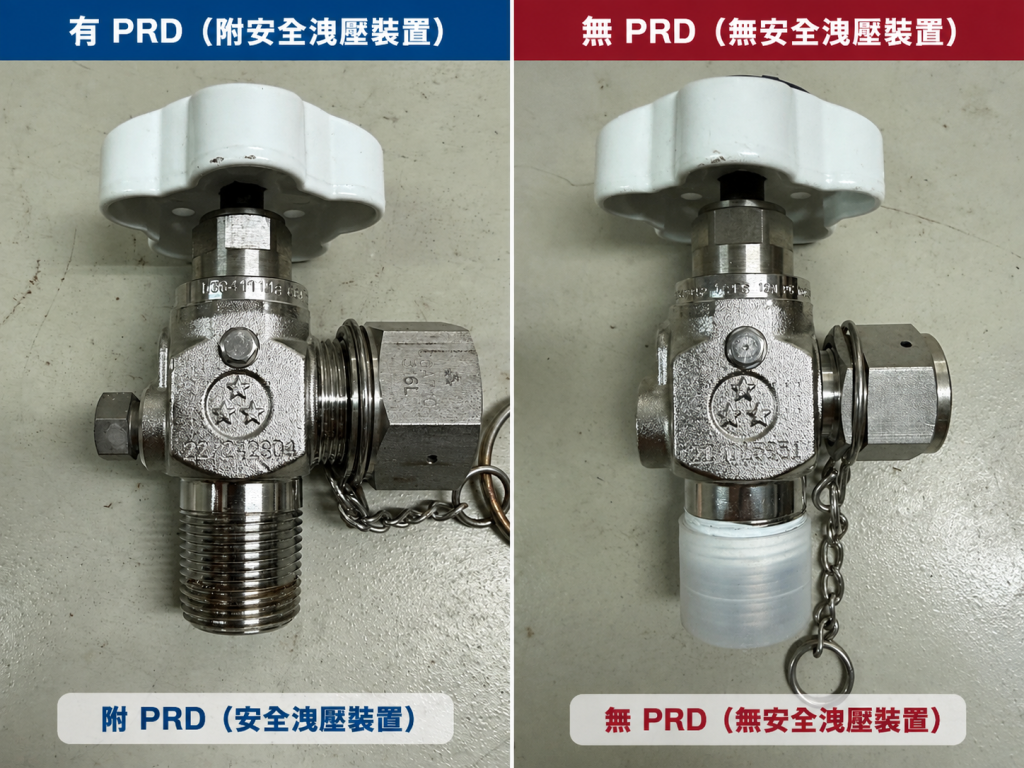
    PRD 是否配置及其型式,必須依鋼瓶規格、氣體危害性、瓶閥設計及適用法規判定,不能只依瓶閥外觀或單一經驗判斷。

    瓶閥常見異常

    特殊氣體瓶閥可能出現的異常包括:

    • Neck Leak|瓶頸洩漏
    • Cross Port Leak
    • Outlet Thread Damage|出口螺紋損傷
    • Toroid Damage
    • PRD Leak
    • 瓶閥外牙損傷
    • 操作機構異常
    • 顆粒或異物污染

    這些異常有時具有相似的洩漏現象,因此需要依洩漏位置、螺紋狀態、密封部位及實際檢查結果進一步判斷。

    技術重點

    特殊氣體瓶閥不能只依外觀判斷是否適用。

    完整判斷通常需要同時考慮:

    氣體性質
    +
    鋼瓶規格
    +
    瓶閥型號
    +
    出口接頭
    +
    密封結構
    +
    PRD 配置
    +
    實際檢查結果

    即使瓶閥本身沒有發現異常,也不代表瓶閥安裝至鋼瓶後一定能維持正常密封。

    瓶閥外牙、鋼瓶瓶牙、安裝狀態及密封條件,都可能影響最終結果。

    相關技術資料

    • 鋼瓶瓶閥種類與基本構造
    • 瓶閥 PRD 種類與基本原理
    • 瓶閥拆卸與安裝
    • 瓶閥外牙檢查
    • 鋼瓶瓶牙檢查
    • 鋼瓶瓶閥常見故障模式總覽

    資料說明

    本文為特殊氣體鋼瓶瓶閥基本構造之技術整理。不同製造商、瓶閥型號、鋼瓶規格及氣體服務可能具有不同要求,實際使用、檢驗及維修應依目前有效的製造商技術文件、適用法規與相關作業規範進行確認。
  • DOT 鋼瓶再檢驗週期

    DOT 規格鋼瓶在使用一定期間後,需要依適用法規進行定期再檢驗(Periodic Requalification)。

    再檢驗的目的,是確認鋼瓶在長期使用後,其本體狀態及結構性能仍符合繼續使用的要求。

    鋼瓶的再檢驗週期不能只依鋼瓶外觀判斷,而必須確認:

    • DOT Specification
    • 製造日期與最近一次再檢驗日期
    • 鋼瓶用途與氣體種類
    • 再檢驗方式
    • 再檢驗標記
    • 是否具有「+」或「★」
    • 是否為 DOT Special Permit
    • 目前適用的法規條件

    一般 DOT-3A/DOT-3AA 再檢驗週期

    依 49 CFR §180.209,DOT-3A 與 DOT-3AA 鋼瓶的再檢驗週期可能為:

    5 年
    10 年

    12 年
    或特定條件下的其他適用週期

    因此不能單純看到「DOT-3AA」,就直接判定所有鋼瓶具有相同的再檢驗週期。

    對一般不符合延長週期條件的 DOT-3A/DOT-3AA 鋼瓶,常見的基本再檢驗週期為 5 年。

    再檢驗日期標記

    鋼瓶通過再檢驗後,會依規定留下再檢驗標記。

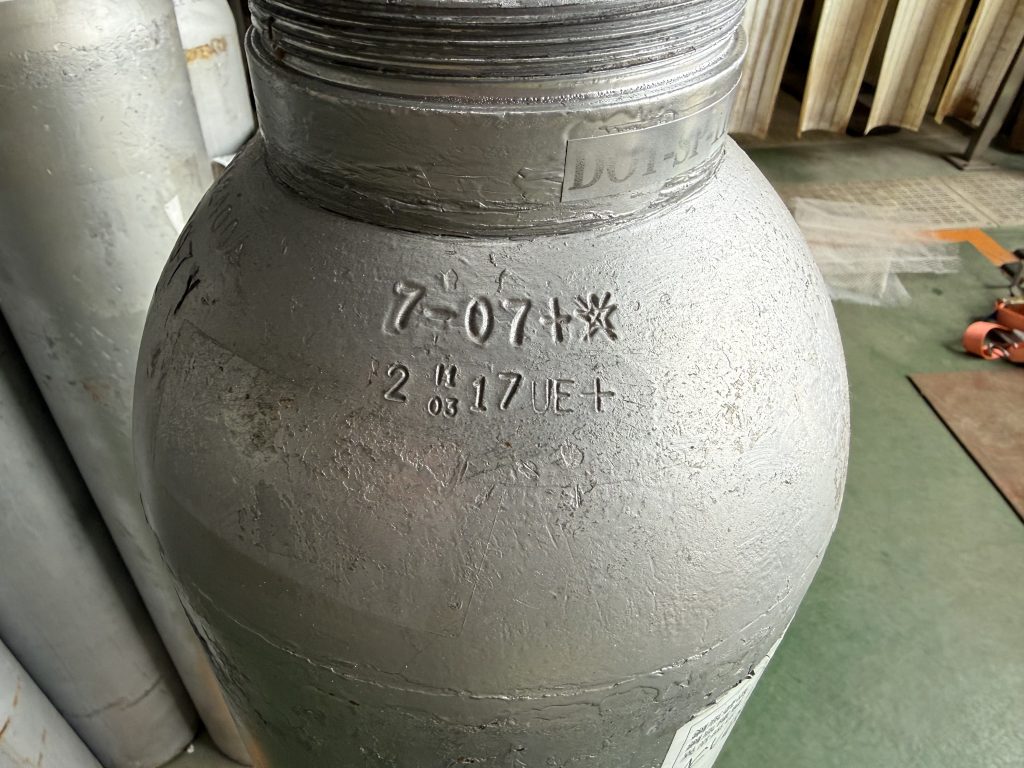
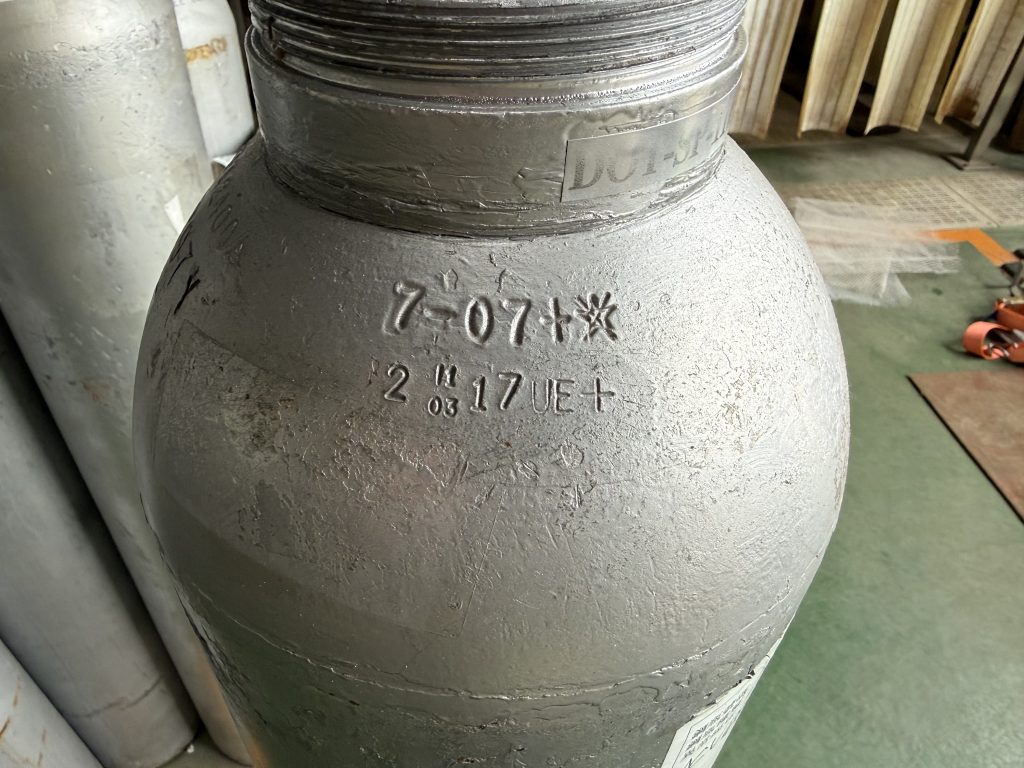
    現場判讀時,可以從鋼瓶肩部或規定的標記位置確認最近一次再檢驗日期。

    例如:

    7-07

    通常表示該次再檢驗的月份與年份。

    但實際判讀時不能只看日期,還必須一起確認日期旁是否具有其他資格標記。

    「★」標記

    部分 DOT-3A/DOT-3AA 鋼瓶在符合 49 CFR §180.209(b) 規定的條件時,可以採用 10 年再檢驗週期。

    這類鋼瓶在符合規定的再檢驗日期後,會標示五角星:

    ★

    ★ 並不是單純的裝飾符號。

    它代表該鋼瓶符合相應的延長再檢驗週期條件。

    以 DOT-3A/DOT-3AA 為例,法規對適用 ★ 的鋼瓶另有條件,包括鋼瓶容量、製造日期、使用方式、氣體服務及檢驗後處理等要求。

    因此:

    看到 ★
    ≠ 所有 DOT 鋼瓶都可以使用 10 年

    而是必須確認該鋼瓶確實符合相應法規條件。

    氣體服務改變時的注意事項

    ★ 的適用與鋼瓶所使用的氣體服務有關。

    如果原本具有 ★ 資格的鋼瓶,後續改用不符合相關條件的壓縮氣體,不能單純因為鋼瓶上仍看得到 ★,就繼續按照原來的延長週期使用。

    49 CFR §180.209 對這種情況另有處理要求。

    因此維修或接收鋼瓶時,除了查看鋼印,也必須確認鋼瓶目前及過去的適用氣體服務資料。

    「+」與「★」代表不同意義

    鋼瓶再檢驗日期附近有時可以同時看到:

    +

    以及:

    ★

    兩個符號的意義不同,不能混為一談。

    「+」主要與符合特定條件時的充填壓力資格有關。

    「★」主要與符合特定條件時的延長再檢驗週期有關。

    因此:

    + ≠ ★

    【插入照片 01-08-03|+與 ★ 同時存在的標記】

    一支鋼瓶可能:

    只有 +
    只有 ★
    同時具有 + 與 ★
    或兩者都沒有

    應依實際鋼瓶標記與適用法規分別判讀。

    再檢驗週期不是所有 DOT 鋼瓶都相同

    不同 DOT Specification 的再檢驗週期可能不同。

    例如 49 CFR §180.209 對不同規格分別列有再檢驗要求,包括:

    • DOT-3A
    • DOT-3AA
    • DOT-3AL
    • DOT-3HT
    • DOT 4-Series
    • DOT-8/8AL
    • Special Permit cylinders

    因此不能把 DOT-3AA 的週期直接套用到其他 DOT 規格。

    尤其 DOT Special Permit 鋼瓶,其再檢驗方式與週期應依目前有效的 Special Permit 內容確認。

    超過再檢驗期限

    當鋼瓶已到達規定的再檢驗期限時,原則上必須完成適用的再檢驗並符合要求後,才能依規定繼續使用及運輸。

    但「超過再檢驗期限」與「鋼瓶報廢」是兩個不同概念。

    超期代表:

    需要重新確認資格。

    並不代表:

    鋼瓶本體一定已經不合格或必須報廢。

    是否可以重新投入使用,仍須依再檢驗結果及相關法規判定。

    再檢驗與鋼瓶報廢不同

    Periodic Requalification
    =定期重新確認鋼瓶是否仍符合使用資格。

    Condemnation
    =依規定判定鋼瓶不得再繼續使用。

    因此:

    再檢驗到期 ≠ 報廢

    再檢驗未通過,也必須依實際不合格原因與適用規定判斷後續處置,不能單純以「日期過期」直接判定鋼瓶本體報廢。

    實務判讀重點

    接收或維修 DOT 鋼瓶時,建議依序確認:

    • DOT Specification
    • Service Pressure
    • 製造日期
    • 最近一次再檢驗日期
    • 再檢驗標記
    • 是否具有「+」
    • 是否具有「★」
    • 氣體種類與使用服務
    • 是否為 Special Permit
    • 是否已超過適用的再檢驗期限

    不能只看到日期,就直接判斷鋼瓶是否仍在有效期限內。

    相關技術資料

    • DOT 鋼瓶肩部鋼印與標示判讀
    • Service Pressure 與 Test Pressure
    • DOT 鋼瓶水壓試驗基本原理
    • TE、PE、EE、REE 判讀
    • Water Jacket 水套式水壓試驗
    • 水壓試驗合格、拒收與報廢判定

    資料來源

    • 49 CFR §180.205
    • 49 CFR §180.209
    • 49 CFR §180.213
    • 49 CFR §173.302a
    • U.S. DOT / PHMSA

    資料說明

    本文整理 DOT 鋼瓶再檢驗週期與常見標記的基本判讀方式。

    實際再檢驗週期與資格,必須依鋼瓶實際 DOT Specification、氣體服務、再檢驗方式、鋼瓶標記、Special Permit 及目前有效的 49 CFR 規定確認,不應僅依單一日期或符號判定。

  • Service Pressure 與 Test Pressure

    Service Pressure(使用壓力/標示服務壓力)與 Test Pressure(試驗壓力)是 DOT 高壓鋼瓶非常重要的兩個壓力概念。

    兩者用途不同,不能因為鋼瓶能承受較高的 Test Pressure,就把 Test Pressure 當成正常充填或使用壓力。

    Service Pressure|使用壓力

    Service Pressure 是鋼瓶依其 DOT 規格與標示所使用的重要壓力基準。

    例如鋼瓶肩部標示:

    DOT-3AA2400

    其中:

    DOT-3AA=鋼瓶規格
    2400 psig=Service Pressure

    不同鋼瓶可能具有不同的 Service Pressure,因此實際判讀應以鋼瓶本體標示及適用規範為準。

    Test Pressure|試驗壓力

    Test Pressure 是鋼瓶在製造試驗或定期再檢驗時所使用的試驗壓力。

    其主要用途是確認鋼瓶在規定試驗條件下的結構與膨脹狀態。

    Test Pressure 並不是:

    • 正常充填壓力
    • 正常工作壓力
    • 可以長時間維持的操作壓力

    因此:

    Test Pressure ≠ Service Pressure

    DOT-3AA 的 5/3 關係

    依 49 CFR §180.209 的一般再檢驗要求,DOT-3AA 鋼瓶的最低 Test Pressure 通常為:

    Test Pressure = Service Pressure × 5/3

    例如:

    DOT-3AA2400

    Service Pressure:
    2400 psig

    Test Pressure:
    2400 × 5/3 = 4000 psig

    另一個例子:

    2015 × 5/3 = 3358.3 psig

    約為 3360 psig。

    需要注意的是,5/3 的關係不能直接套用到所有 DOT 鋼瓶。其他 DOT Specification、Special Permit 或特殊檢驗條件可能具有不同要求。

    「+」標記與 110% Fill

    部分 DOT-3A/DOT-3AA 鋼瓶的製造或再檢驗日期旁可以看到「+」標記。

    「+」並不是把鋼瓶原本的 Service Pressure 永久提高 10%。

    在符合 49 CFR §173.302a(b) 所規定的適用條件時,特定氣體服務可以充填至標示 Service Pressure 的 110%。

    以 DOT-3AA2400 為例:

    2400 × 1.10 = 2640 psig

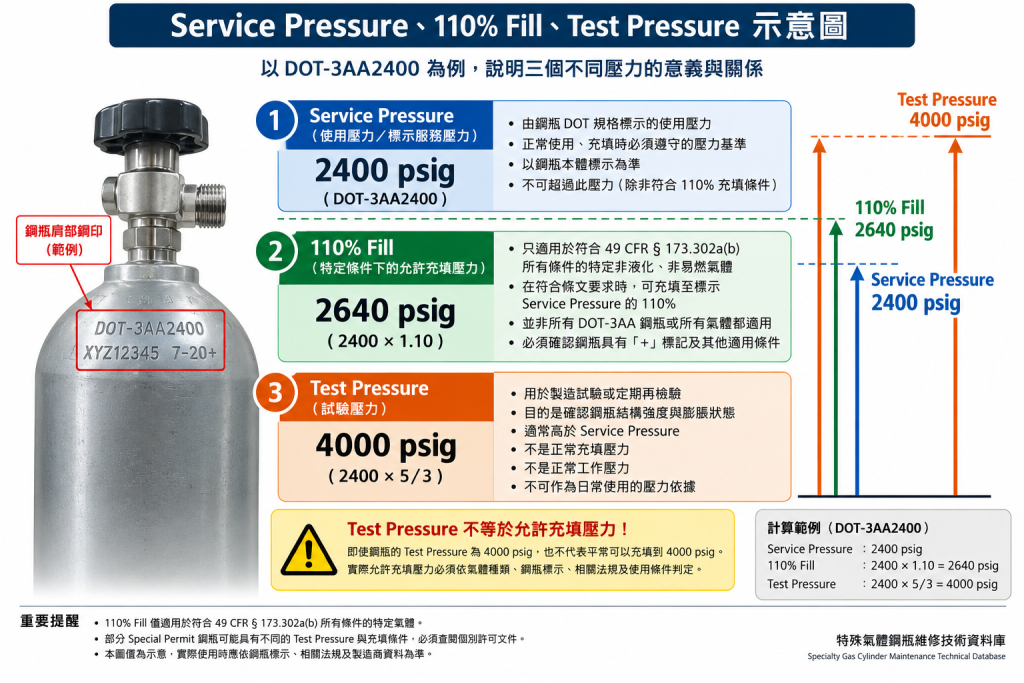
    因此可以形成三個不同的壓力概念:

    Service Pressure
    2400 psig

    ↓

    符合特定條件時的 110% Fill
    2640 psig

    ↓

    一般 DOT-3AA Test Pressure
    4000 psig

    重要的是:

    2400 psig、2640 psig、4000 psig 三個數值具有不同用途,不能互相混用。

    110% Fill 也不是所有 DOT-3AA 鋼瓶或所有氣體都能使用,必須確認鋼瓶標記、氣體種類及相關法規條件。

    Test Pressure 不等於允許充填壓力

    例如:

    DOT-3AA2400 的一般 Test Pressure 為 4000 psig。

    這不代表:

    「鋼瓶既然可以測試到 4000 psig,平常就可以充填到 4000 psig。」

    4000 psig 是規定條件下的試驗壓力。

    2400 psig 才是這個例子中的 Marked Service Pressure。

    實際允許充填條件仍須依鋼瓶規格、氣體種類、溫度、鋼瓶標記及相關法規判定。

    Special Permit

    部分鋼瓶可能標示:

    DOT-SP XXXXX

    代表鋼瓶依特定 DOT Special Permit 製造或使用。

    Special Permit 可能另外規定:

    • Test Pressure
    • 再檢驗週期
    • 檢驗方式
    • REE
    • 使用條件
    • 特殊標記

    因此看到 DOT-SP 鋼瓶時,不應直接套用一般 DOT-3AA 的 5/3 關係,應查閱該 Special Permit 的有效版本。

    Service Pressure、110% Fill、Test Pressure 比較

    以 DOT-3AA2400 為例:

    Service Pressure
    =2400 psig
    用途:鋼瓶標示的使用壓力基準

    110% Fill
    =2640 psig
    用途:僅在符合特定法規條件時的充填值

    Test Pressure
    =4000 psig
    用途:鋼瓶製造試驗或定期再檢驗

    三者的用途完全不同。

    技術重點

    判讀 DOT 鋼瓶壓力時,應同時確認:

    • DOT Specification
    • Marked Service Pressure
    • 氣體種類
    • 製造/再檢驗標記
    • 是否具有「+」
    • 是否為 DOT Special Permit
    • 目前適用的法規條件

    不能只看到單一壓力數值,就判斷鋼瓶的正常充填或使用條件。

    相關技術資料

    • DOT 鋼瓶肩部鋼印與標示判讀
    • DOT 鋼瓶再檢驗週期
    • DOT 鋼瓶水壓試驗基本原理
    • TE、PE、EE、REE 判讀
    • Water Jacket 水套式水壓試驗
    • 水壓試驗合格、拒收與報廢判定

    資料來源

    • 49 CFR §173.302a
    • 49 CFR §180.205
    • 49 CFR §180.209
    • U.S. DOT / PHMSA Cylinder Requalification Guidance

    資料說明

    本文為 DOT 鋼瓶 Service Pressure 與 Test Pressure 基本概念整理。實際充填壓力、試驗壓力及再檢驗條件,應依鋼瓶實際 DOT Specification、氣體服務、Special Permit 及目前有效法規進行確認。

  • DOT 鋼瓶瓶口與螺紋

    鋼瓶瓶口(Cylinder Neck)是連接鋼瓶本體與瓶閥的重要結構,瓶口內部通常加工有螺紋,用來安裝符合鋼瓶設計要求的瓶閥。

    在鋼瓶維修作業中,瓶口與螺紋的狀況會直接影響瓶閥能否正確安裝及密封。因此進行瓶閥拆裝、鋼瓶檢驗或維修前,除了確認螺紋規格外,也應檢查螺紋是否存在缺損、變形、異物或其他異常。

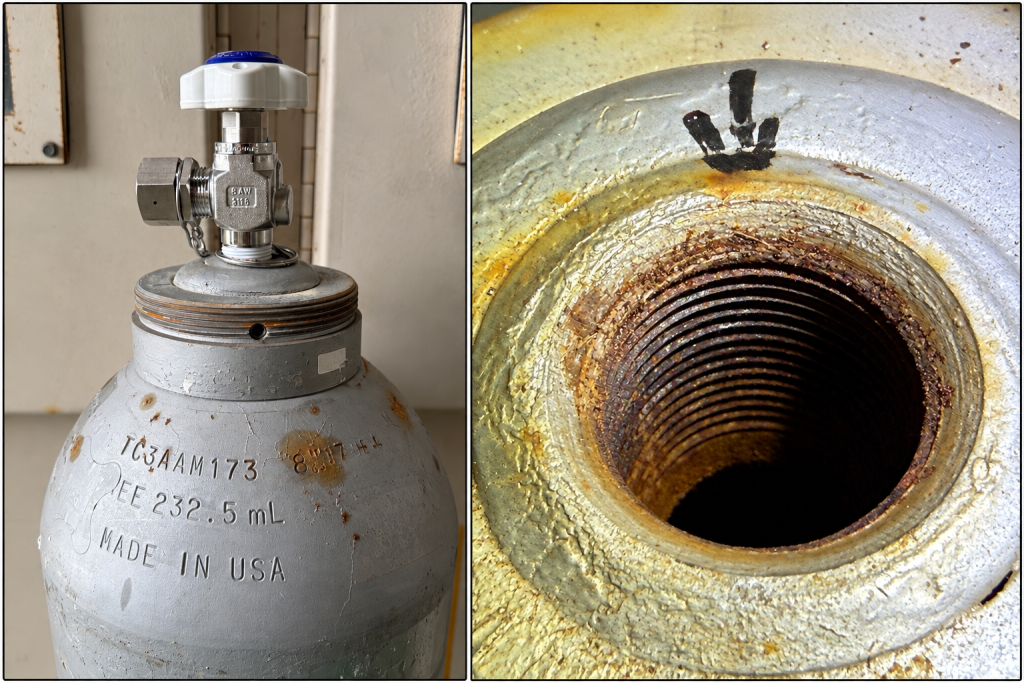
    圖 1|鋼瓶瓶口與內螺紋示意。瓶口為鋼瓶與瓶閥連接的重要位置,維修時應確認螺紋及周圍結構狀況。

    瓶口(Cylinder Neck)

    瓶口位於鋼瓶上端,是安裝瓶閥的位置。

    依鋼瓶規格與設計不同,瓶口的尺寸、螺紋形式及相關要求可能有所不同,因此不能只依鋼瓶外觀或過往經驗直接判定螺紋規格。

    進行維修前,應先確認鋼瓶永久標示、適用規格及相關技術資料,再選擇正確的檢查工具。

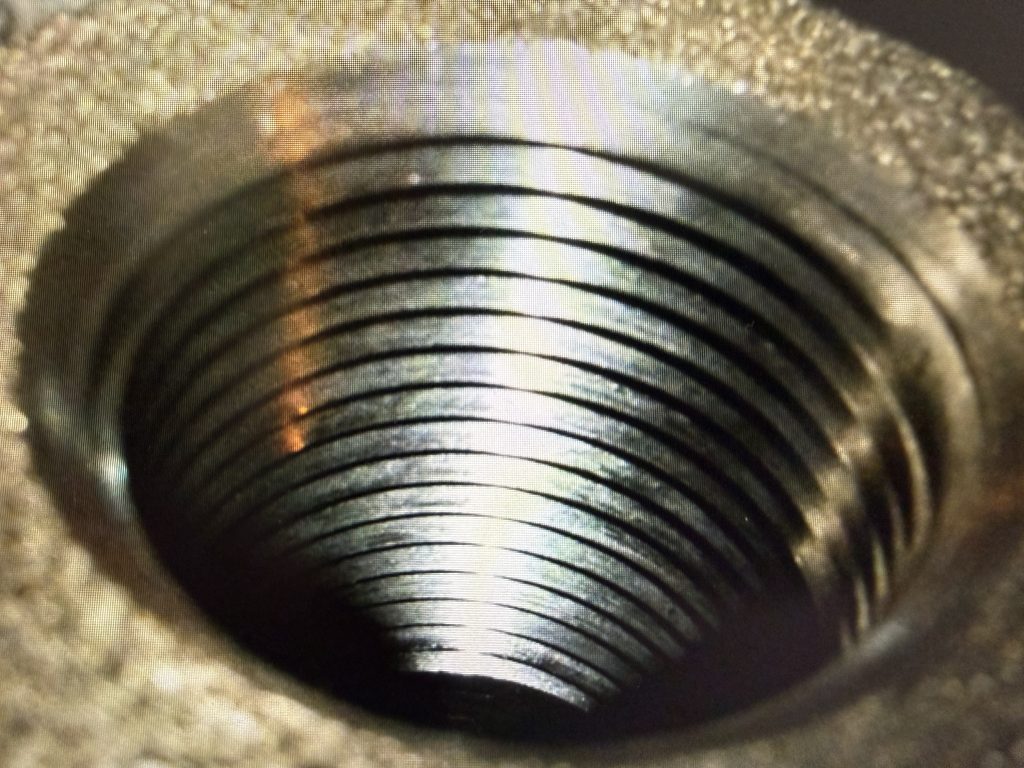
    瓶牙(Cylinder Internal Thread)

    瓶口內部用來與瓶閥外螺紋配合的螺紋,在維修現場通常稱為「瓶牙」。

    瓶牙的主要作用是:

    ・提供瓶閥安裝所需的機械連接
    ・使瓶閥能依正確位置與方式裝入瓶口
    ・配合瓶閥及適用密封設計形成可靠連接

    因此瓶牙狀況是瓶閥拆裝與鋼瓶維修的重要檢查項目。

    圖 2|鋼瓶瓶牙近距離示意。檢查時除量規外,也應注意牙峰、牙谷及整體牙型是否存在異常。

    螺紋檢查重點

    進行瓶口螺紋檢查時,不應只依靠單一檢查方法。

    一般可從以下方向進行確認:

    ・螺紋是否完整
    ・是否存在缺牙或明顯損傷
    ・牙型是否有異常變形
    ・是否存在毛邊
    ・是否有異物或殘留材料
    ・是否存在疑似其他螺紋材料沾黏
    ・瓶口周圍是否存在其他可能影響瓶閥安裝的異常

    實際判定仍應依鋼瓶規格、適用技術文件及維修程序進行。

    量規檢查與目視檢查

    螺紋量規是判讀瓶口螺紋的重要工具之一。

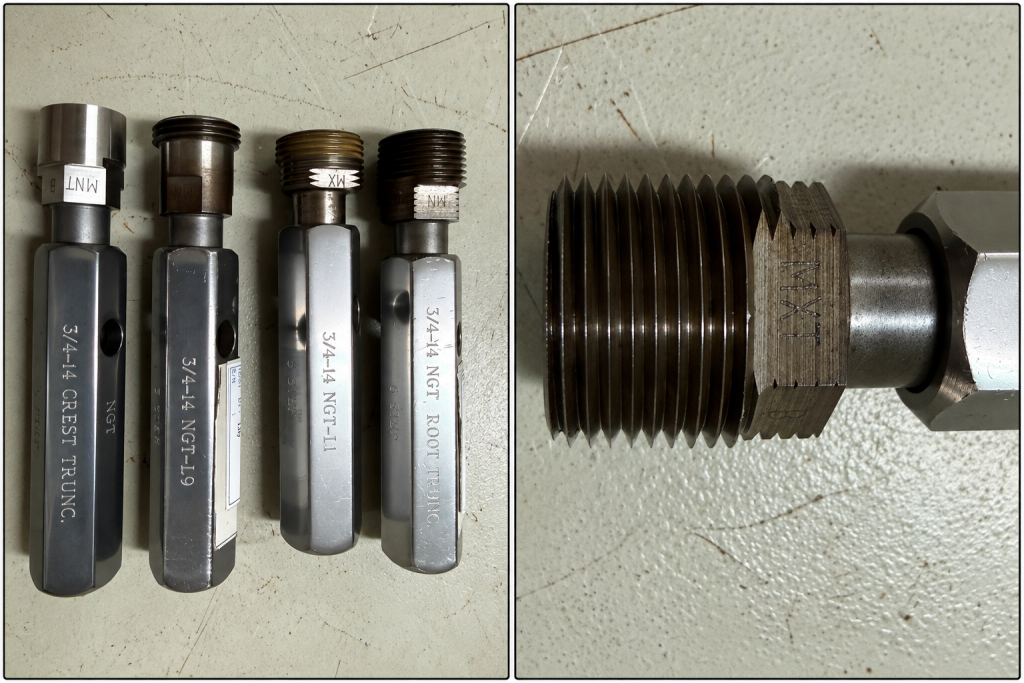
    例如部分鋼瓶可能使用適用的 NGT 螺紋量規進行檢查,但實際使用何種量規,必須先確認鋼瓶及螺紋規格。

    圖 3|瓶牙塞規示意。量規必須與待檢查螺紋規格相符,不可僅依外觀選用。

    需要特別注意的是:

    「量規檢查結果正常」並不代表可以完全省略目視檢查。

    量規主要用於檢查特定的螺紋尺寸或配合狀態,而實際螺紋仍可能存在局部缺損、牙型異常、異物或其他需要進一步確認的狀況。

    因此較完整的判讀方式應將:

    目視檢查
    +
    適用量規檢查
    +
    鋼瓶規格與技術資料

    一起進行判斷。

    牙規正常 ≠ 螺紋一定完全正常

    這是鋼瓶維修中非常重要的觀念。

    某些情況下,量規檢查結果可能仍在可接受的位置,但目視檢查卻已發現局部螺紋存在實際缺損或牙型異常。

    因此不能因為量規結果看似正常,就直接忽略已經觀察到的實體損傷。

    反過來說,如果量規檢查出現異常,也不代表一定就是瓶牙本體已經缺損。

    例如螺紋中若存在異物、殘留物或其他材料附著,也可能影響量規檢查結果。

    因此發現異常時,應先確認實際原因,再依適用程序判定。

    瓶牙缺損與材料沾黏

    維修現場可能遇到兩種外觀看起來相似,但性質不同的情況:

    第一種是瓶牙本體實際發生缺損。

    第二種則是其他材料附著於瓶牙表面,例如瓶閥拆卸後留下的材料或異物。

    兩者的處理與判定方式並不相同,因此不能只看到量規異常就直接判定瓶牙損壞。

    圖 4|瓶牙異常判讀示意。實際判定應配合目視、適用量規及相關技術資料進行確認。

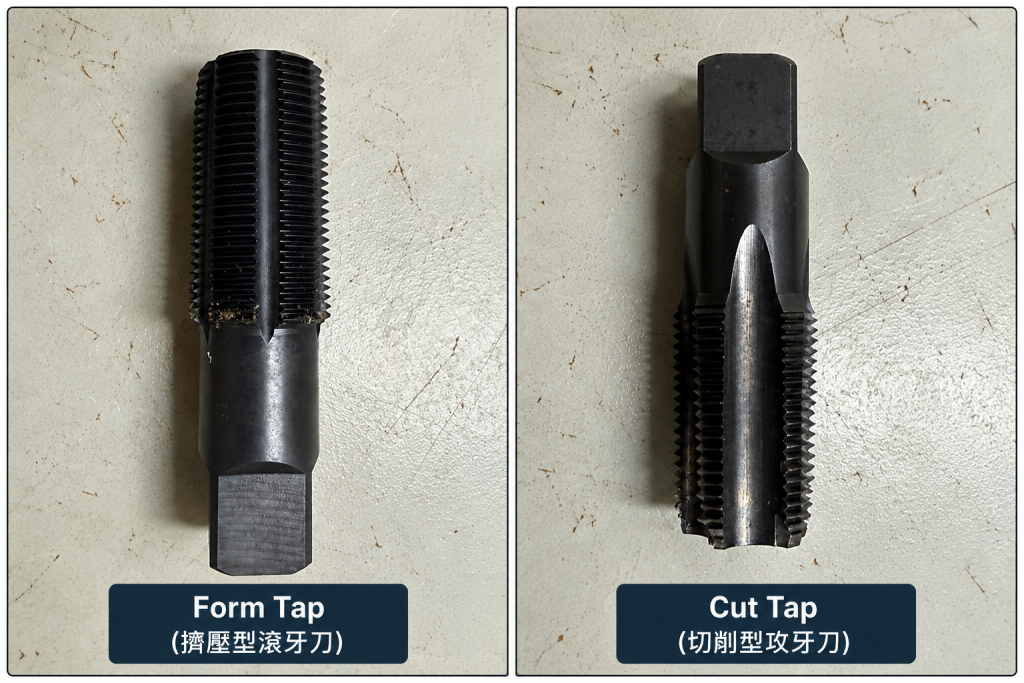
    螺紋清理工具

    當確認瓶牙存在可清除的異物、殘留材料或毛邊時,維修作業可能依適用程序使用相應的螺紋清理工具。

    常見工具概念包括:

    Cut Tap
    主要用於特定螺紋清理作業,例如清除影響螺紋檢查的異物或附著材料。

    Form Tap
    在適用的維修程序中,可用於瓶牙螺紋整理及毛邊處理;使用前應確認工具規格、瓶牙狀況及適用程序。

    圖 5|螺紋清理工具示意。實際工具規格與使用方式必須依鋼瓶螺紋規格及適用維修程序確認。

    必須特別區分:

    「清除異物或整理毛邊」

    與

    「修復已經缺失的瓶牙」

    是不同概念。

    如果瓶牙本體已經出現實際缺損,不能因為使用工具整理後量規可以通過,就直接認定原本缺失的螺紋已經恢復完整。

    因此工具使用後仍應重新進行目視及適用量規檢查,並依相關規範與程序完成判定。

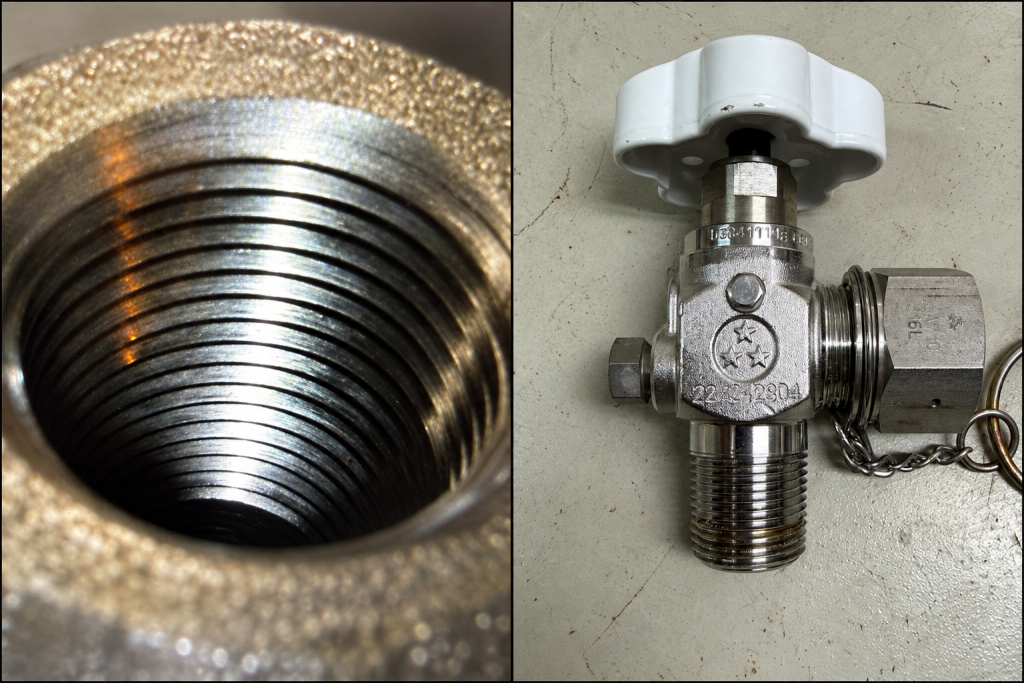
    瓶閥拆裝與螺紋損傷

    瓶閥與瓶口螺紋在拆裝過程中必須保持正確的中心位置。

    若瓶閥與瓶口沒有正確對準即進行安裝,可能造成螺紋異常咬合或損傷。

    因此瓶閥安裝不能只以「是否能鎖入」作為判斷標準。

    瓶閥拆卸後,也應分別檢查:

    ・瓶閥外螺紋
    ・鋼瓶瓶牙
    ・瓶口周圍狀況

    必要時再使用適用量規進一步確認。

    圖 6|瓶閥外螺紋與鋼瓶內螺紋為相互配合的重要結構,拆卸後應分別檢查。

    與 Neck Leak 的關係

    瓶口與瓶閥螺紋異常可能與瓶頸洩漏(Neck Leak)問題有關,但發生 Neck Leak 時不能只憑外觀立即認定是瓶牙造成。

    實際調查還可能需要確認:

    ・瓶牙狀況
    ・瓶閥外螺紋
    ・瓶閥安裝狀態
    ・密封材料
    ・相關零組件
    ・洩漏位置
    ・適用安裝要求

    因此 Neck Leak 應視為需要進一步調查的異常現象,而不是單憑一項檢查結果直接判定原因。

    維修判讀注意事項

    鋼瓶瓶口與螺紋屬於重要的連接結構。

    進行維修或檢查時,應建立以下基本觀念:

    量規不能完全取代目視檢查。

    目視檢查也不能取代適用量規與技術規格確認。

    若發現瓶牙實際缺損、異常變形或其他可能影響安全與密封的狀況,應停止僅依外觀繼續推測,並依適用的 DOT/49 CFR、製造商要求及公司程序進一步判定。

    實際維修與判定標準,仍應以鋼瓶本體永久標示、適用 DOT Specification、製造商資料及目前有效的技術文件為準。

    相關技術資料

    後續可搭配本站其他資料進一步查閱:

    ・DOT 鋼瓶基本構造
    ・DOT 鋼瓶材質
    ・DOT 鋼瓶規格與容量
    ・DOT 鋼瓶肩部鋼印與標示判讀
    ・瓶閥基本構造
    ・鋼瓶瓶牙檢查
    ・瓶閥外牙檢查
    ・3/4-14 NGT 瓶牙塞規
    ・Cut Tap 與 Form Tap
    ・瓶閥拆卸與安裝
    ・Neck Leak 瓶頸洩漏案例

  • DOT 鋼瓶肩部鋼印與標示判讀

    DOT 鋼瓶本體上的永久標示,是辨識鋼瓶規格、工作壓力、製造資訊及再檢驗紀錄的重要依據。

    進行鋼瓶檢驗或維修前,不應只依外觀、顏色、容量或標籤判斷鋼瓶,而應先確認鋼瓶本體上的永久標示,並配合適用的 DOT/49 CFR 規定、製造商資料及相關技術文件進行判讀。

    不同 DOT Specification、製造商及鋼瓶設計的標示位置與內容可能有所差異,因此本篇以「判讀方法」為主,不代表所有鋼瓶都具有完全相同的排列方式。

    鋼印的主要用途

    鋼瓶上的永久標示可提供鋼瓶身分與使用條件的重要資訊。

    實際判讀時,常需要確認的資料包括:

    ・DOT Specification
    ・Service Pressure(工作壓力)
    ・製造商識別資料
    ・鋼瓶序號
    ・製造日期
    ・再檢驗日期及相關符號
    ・其他依鋼瓶規格或製造要求標示的資料

    鋼印資料應視為整體資訊進行判讀,不宜只取其中一組數字就直接判定鋼瓶狀態。

    DOT Specification

    DOT Specification 是判讀鋼瓶的重要起點。

    例如:

    DOT-3AA2400

    其中「DOT-3AA」代表鋼瓶適用的 DOT Specification,而「2400」通常表示該鋼瓶標示的 Service Pressure,單位為 psig。

    因此看到 DOT-3AA2400 時,不應只記錄「2400」,而應將完整規格一起確認。

    不同 DOT Specification 的製造、檢驗與再檢驗要求可能不同,後續判定時必須依該鋼瓶實際規格查閱適用要求。

    鋼瓶序號

    鋼瓶通常具有可供追蹤的製造序號或其他識別資料。

    序號是鋼瓶履歷管理的重要資訊,可用來連結製造資料、檢驗紀錄、維修紀錄及其他追蹤文件。

    進行維修或檢驗前,應確認實際鋼瓶上的序號與工作文件是否一致。

    若鋼瓶序號與文件資料不一致,應先停止依原文件繼續判讀,並依公司程序確認鋼瓶身分。

    製造日期與再檢驗日期

    DOT 鋼瓶的永久標示中可能包含製造日期及後續再檢驗紀錄。

    再檢驗標示通常會依適用規定及執行檢驗的單位留下相應資訊。

    判讀日期時,不應只看到年份就直接判定鋼瓶是否逾期,還需要確認:

    ・鋼瓶 DOT Specification
    ・適用的再檢驗週期
    ・最近一次有效再檢驗日期
    ・再檢驗方式
    ・是否具有適用的附加標記或符號

    不同鋼瓶規格及使用條件可能適用不同要求,因此再檢驗週期會另外於「DOT 鋼瓶再檢驗週期」專文整理。

    ★ 星號標記

    部分符合特定條件的鋼瓶再檢驗紀錄旁可能出現「★」標記。

    ★ 並不是裝飾符號,也不能單純理解成「鋼瓶永久合格」或「所有鋼瓶都可以延長檢驗週期」。

    其意義必須配合鋼瓶規格、再檢驗結果及當時適用的 DOT/49 CFR 要求判讀。

    因此現場看到 ★ 時,應將它視為需要進一步確認再檢驗條件的重要標記,而不是單獨作為鋼瓶合格與否的判定依據。

    REE 標示

    部分鋼瓶可能具有 REE(Rejection Elastic Expansion)相關標示。

    REE 是水壓再檢驗判讀中可能使用的重要資料之一,但並非所有 DOT 鋼瓶都以完全相同方式使用 REE 進行判定。

    進行水壓試驗資料判讀時,應將鋼瓶實際 DOT Specification、TE(Total Expansion)、PE(Permanent Expansion)、EE(Elastic Expansion)及適用的 REE 要求一起確認。

    REE 的計算與判讀方式會在「TE、PE、EE、REE 判讀」專文中進一步說明。

    重量標示

    鋼瓶上可能存在重量相關標示,但不同製造商、鋼瓶種類及公司管理方式所使用的重量名稱與定義可能不同。

    在目前實務管理資料中:

    MW:作為出廠空瓶重量相關資料使用。

    TW:作為鋼瓶組裝後重量管理資料使用。

    但這屬於目前實務上的管理與判讀方式,不能直接假設所有 DOT 鋼瓶或所有製造商均採完全相同的定義。

    因此看到 MW、TW 或其他重量標示時,仍應配合製造商資料、鋼瓶文件及公司管理標準確認。

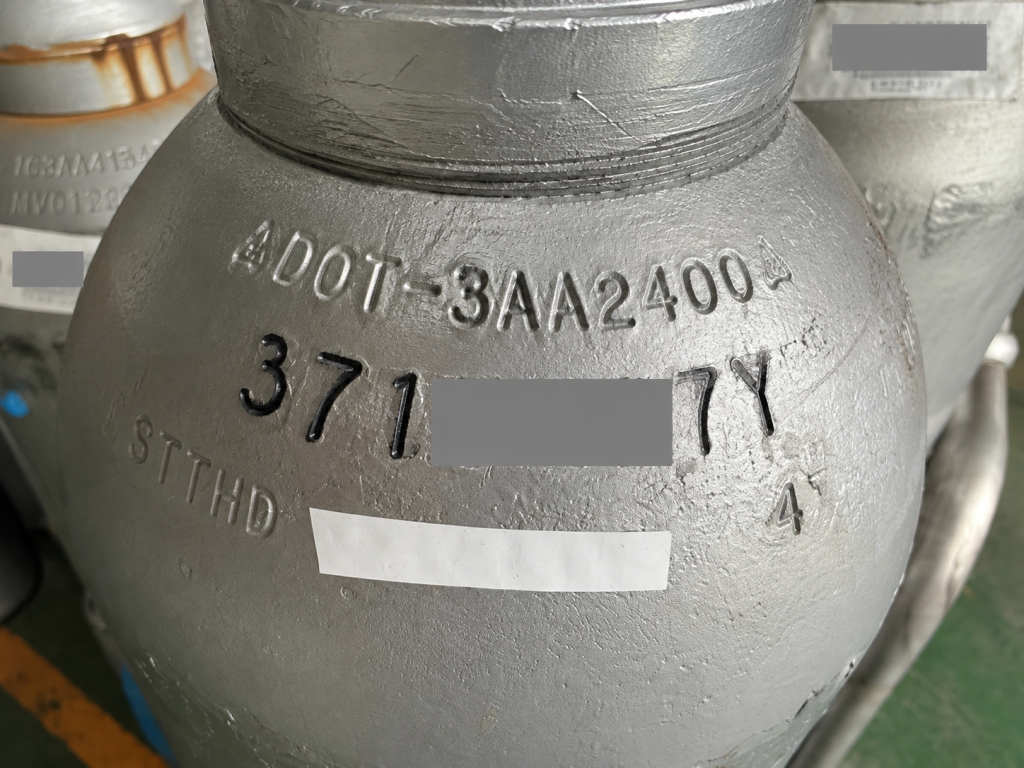
    實際鋼瓶標示判讀案例

    以下以實際接觸的鋼瓶作為判讀示例。

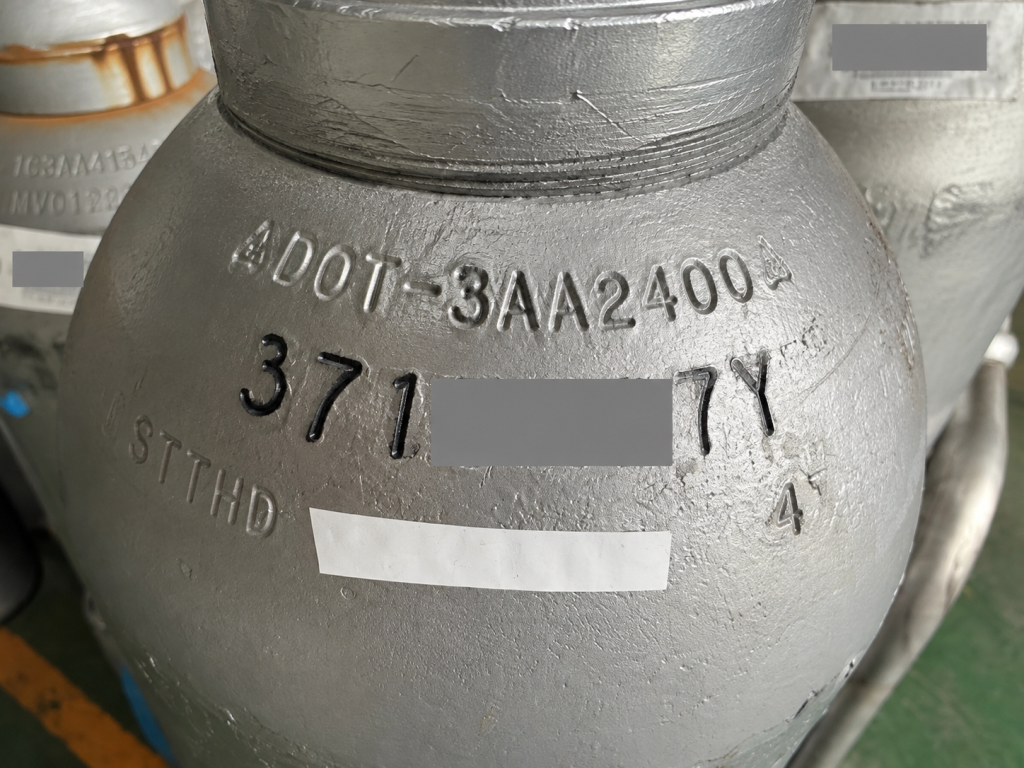
    DOT-3AA2400 鋼瓶肩部永久鋼印實例,可見 DOT 規格、工作壓力與鋼瓶序號等識別標示
    圖 1|DOT 鋼瓶肩部永久標示實例。實際判讀時應從 DOT Specification、Service Pressure、序號、日期及其他相關標示逐項確認。

    案例鋼瓶

    目前案例資料可辨識到:

    DOT Specification:DOT-3AA2400
    Cylinder Serial Number:371****Y
    REE:243 mL
    MW:132.2 LB

    其中:

    DOT-3AA2400
    代表此案例鋼瓶的規格及標示工作壓力資料。

    371****Y
    為此案例鋼瓶的識別序號。

    REE 243 mL
    為此案例鋼瓶所具有的 REE 資料,後續進行相關水壓試驗判讀時,需要與實際測試資料及適用規定一起確認。

    MW 132.2 LB
    為此案例記錄中的重量資料。依目前公司實務定義,MW 為出廠空瓶重量相關資料,不包含瓶閥及小型 Collar;實際使用時仍應以該鋼瓶原始資料及公司管理標準確認。

    ※上述資料為單一實際鋼瓶案例,不代表所有 DOT-3AA 鋼瓶均具有相同數值。

    鋼印判讀的基本順序

    實際進行鋼瓶檢驗或維修時,可以先建立固定的判讀順序:

    1. 確認鋼瓶身分及序號。
    2. 確認 DOT Specification。
    3. 確認 Service Pressure。
    4. 確認製造及再檢驗日期。
    5. 確認是否存在 ★、REE 或其他相關標記。
    6. 將鋼瓶本體標示與工作文件、檢驗紀錄及公司資料進行交叉確認。

    若永久標示模糊、資料互相矛盾或無法確定其意義,不應自行猜測,而應先查閱適用規範、製造商資料或依公司程序進一步確認。

    鋼印判讀注意事項

    鋼瓶永久標示是重要的身分與技術資料來源,但單一標記通常不能取代完整的檢驗程序。

    例如:

    鋼瓶具有有效日期標示,不代表外觀一定沒有損傷。

    具有 REE 標示,不代表只比較一個數字就能完成全部水壓試驗判定。

    具有 ★ 標記,也不代表可以忽略鋼瓶規格與其他適用條件。

    因此正確的方式是將「鋼瓶本體標示+檢驗結果+適用規範+製造商資料+公司程序」一起進行判讀。

    相關技術資料

    後續可搭配本站其他資料進一步查閱:

    ・DOT 鋼瓶基本構造
    ・DOT 鋼瓶材質
    ・DOT 鋼瓶規格與容量
    ・TE、PE、EE、REE 判讀
    ・Service Pressure 與 Test Pressure
    ・DOT 鋼瓶再檢驗週期

  • DOT 鋼瓶規格與容量

    DOT 鋼瓶依用途、材質、設計及使用條件不同,會有不同的 DOT Specification、容積及工作壓力。鋼瓶容量是辨識與管理鋼瓶的重要資料之一,但容量本身不能單獨用來判斷鋼瓶材質、內容氣體、工作壓力、瓶閥形式或 PRD 配置。

    因此進行鋼瓶檢驗或維修前,仍應以鋼瓶本體永久標示、DOT Specification、製造商資料及相關技術文件進行確認。

    DOT 鋼瓶規格

    DOT Specification 是辨識鋼瓶設計與適用要求的重要依據。不同規格可能對鋼瓶材質、製造方式、工作壓力、試驗及再檢驗方式有不同要求。

    實際維修時,不應只依鋼瓶尺寸或外觀判斷規格,而應確認瓶身永久標示。

    本站後續會分別整理常見的 DOT-3A、DOT-3AA、DOT-3AL、DOT-3HT 及 DOT Special Permit 等相關資料。

    鋼瓶容量

    鋼瓶容量通常代表容器內部的水容積(Water Capacity),與實際充填氣體重量並不是相同概念。

    實際可充填的氣體量會受到氣體種類、鋼瓶規格、工作壓力、溫度及相關充填規範等因素影響,因此不能單純以鋼瓶公升數直接推算所有氣體的充填量。

    實務常見鋼瓶容量

    依目前實際維修作業接觸的鋼瓶,常見容量包括:

    ・0.5 L
    ・2.13 L
    ・6.33 L
    ・29 L
    ・40 L
    ・44 L
    ・47 L
    ・50 L

    其中實務上較常接觸的容量為:

    ・2.13 L
    ・6.33 L
    ・44 L
    ・47 L

    不同容量鋼瓶的使用情況

    小容量鋼瓶

    2.13 L 與 6.33 L 等小容量鋼瓶,在實務上可見於部分特殊氣體及混合氣體。

    目前維修經驗中曾接觸的氣體包括 BF3、GeF4、PH3、AsH3、SbF5 及部分 H2 混合氣等。

    但相同容量的鋼瓶可能裝填不同氣體,因此不可僅依鋼瓶尺寸或容量判斷內容物。

    大型鋼瓶

    44 L 與 47 L 為實務上相當常見的大型鋼瓶容量。

    目前維修作業中曾接觸的氣體包括 SiH4、PH3、DCS、CO 等。

    同一種氣體也可能依供應方式、使用需求及設備設計使用不同容量的鋼瓶。例如 PH3 在實務上即可見於小容量與大型鋼瓶,因此「氣體種類」與「鋼瓶容量」並不是固定的一對一關係。

    特殊鋼瓶:C2H2 乙炔鋼瓶

    C2H2(乙炔)鋼瓶與一般壓縮氣體鋼瓶的使用方式不同。

    目前實務接觸的 C2H2 鋼瓶為焊接式鋼瓶,瓶內具有多孔填料並使用 DMF(N,N-Dimethylformamide,二甲基甲醯胺)作為溶劑,使乙炔以溶解方式儲存。

    因此 C2H2 鋼瓶不能單純以一般壓縮氣體鋼瓶的「容積+壓力」概念判斷充填狀態。

    目前公司實務上的 C2H2 充填控制以重量管理,常見充填重量約為 11.8 kg;客戶端使用要求則控制壓力低於 250 psig。

    上述數值屬目前實務資料,實際充填仍應依鋼瓶標示、適用規範、充填程序及公司現行標準確認,不應直接套用於其他乙炔鋼瓶。

    容量與充填量的差異

    鋼瓶容量、氣體充填重量與鋼瓶總重量是不同的概念。

    例如標示為 47 L 的鋼瓶,47 L 主要描述鋼瓶內部容積,並不代表可以充填 47 kg 氣體。

    不同氣體的物理性質及充填方式不同,因此實際充填量必須依該氣體及鋼瓶適用的規範決定。

    在維修現場判讀鋼瓶時,應將「鋼瓶容量」、「鋼瓶規格」、「工作壓力」、「內容氣體」及「重量標示」分開確認,避免將不同資料混為一談。

    維修判讀注意事項

    鋼瓶大小只能作為初步辨識資訊,不能單獨作為氣體種類或鋼瓶規格的判定依據。

    進行維修或檢驗前,應確認鋼瓶永久標示、DOT Specification、工作壓力、製造資料及內容物相關資訊。

    若鋼瓶標示、文件資料與實際狀態存在矛盾,應停止依外觀進一步推測,並依公司程序進行確認。

    相關技術資料

    後續可搭配本站其他資料進一步查閱:

    ・DOT 鋼瓶基本構造
    ・DOT 鋼瓶材質
    ・DOT 鋼瓶肩部鋼印與標示判讀
    ・Service Pressure 與 Test Pressure
    ・DOT 鋼瓶再檢驗週期
    ・C2H2 乙炔鋼瓶構造與特殊性

  • DOT 鋼瓶材質

    DOT 鋼瓶會依規格、設計用途及使用條件採用不同材料製造。常見材質包括碳鋼、不鏽鋼及鋁合金等,不同材質在重量、耐蝕性、使用環境及維修方式上各有差異。

    因此進行鋼瓶檢驗與維修前,不應只依外觀判斷材質,而應配合鋼瓶永久標示、DOT 規格、製造商資料及相關技術文件進行確認。

    DOT 鋼瓶常見材質

    碳鋼(Carbon Steel)

    碳鋼是高壓氣體鋼瓶常見的製造材料之一,具有良好的機械強度,可依不同 DOT 規格製造成各種用途及工作壓力的鋼瓶。

    實際維修作業中,本公司接觸的多數一般高壓氣體鋼瓶以碳鋼材質為主。

    檢查碳鋼瓶時,應注意瓶身是否存在鏽蝕、凹陷、裂紋、火燒痕跡或其他可能影響結構完整性的異常。若發現明顯腐蝕或損傷,應依適用規範及公司程序進一步判定。

    不鏽鋼(Stainless Steel)

    不鏽鋼具有較佳的耐腐蝕特性,但「不鏽鋼」並不代表在所有環境及所有氣體條件下都不會發生腐蝕或材料劣化。

    本公司實務接觸中,不鏽鋼容器主要可見於部分低溫液體或特殊用途設備。

    實際使用時仍必須依鋼瓶或容器的設計規格、氣體性質、製造商要求及適用規範判斷,不應單純因為材質是不鏽鋼,就認定適用於所有氣體。

    鋁合金(Aluminum Alloy)

    鋁合金鋼瓶具有重量較輕及耐蝕性等特性,在部分混合氣、標準氣及特定用途鋼瓶中相當常見。

    鋁合金與鋼製鋼瓶在材料特性及維修要求上並不完全相同,因此進行外觀檢查、瓶閥拆裝及其他維修作業時,必須先確認鋼瓶規格與製造材料。

    本公司維修作業中,鋁瓶進行瓶閥安裝時所使用的潤滑劑與碳鋼、不鏽鋼瓶有所區別,因此材質確認也是維修前的重要步驟之一。

    ※實際潤滑劑種類、使用方式及適用範圍,應依公司現行 SOP、製造商要求及氣體相容性規定執行。

    材質判讀與維修注意事項

    鋼瓶材質不能只依顏色、重量或外觀進行判斷。進行維修前,應先確認鋼瓶本體永久標示、DOT Specification、製造商資料及其他可追溯資訊。

    同一種氣體可能使用不同材質的鋼瓶,同一種材質也可能用於不同氣體,因此「鋼瓶材質」不能單獨作為判斷內容物、工作壓力、瓶閥型式或 PRD 配置的依據。

    進行瓶閥拆裝、螺紋檢查、清潔或其他維修作業時,也應依不同材質採用適合的工具、耗材及作業程序,避免因使用不適當的工具或材料造成鋼瓶及螺紋損傷。

    相關技術資料

    後續可搭配本站其他資料進一步查閱:

    ・DOT 鋼瓶基本構造
    ・DOT 鋼瓶規格與容量
    ・DOT 鋼瓶肩部鋼印與標示判讀
    ・瓶口與螺紋
    ・瓶閥基本構造
    ・鋼瓶瓶牙檢查
    ・瓶閥拆卸與安裝

  • DOT 鋼瓶基本構造

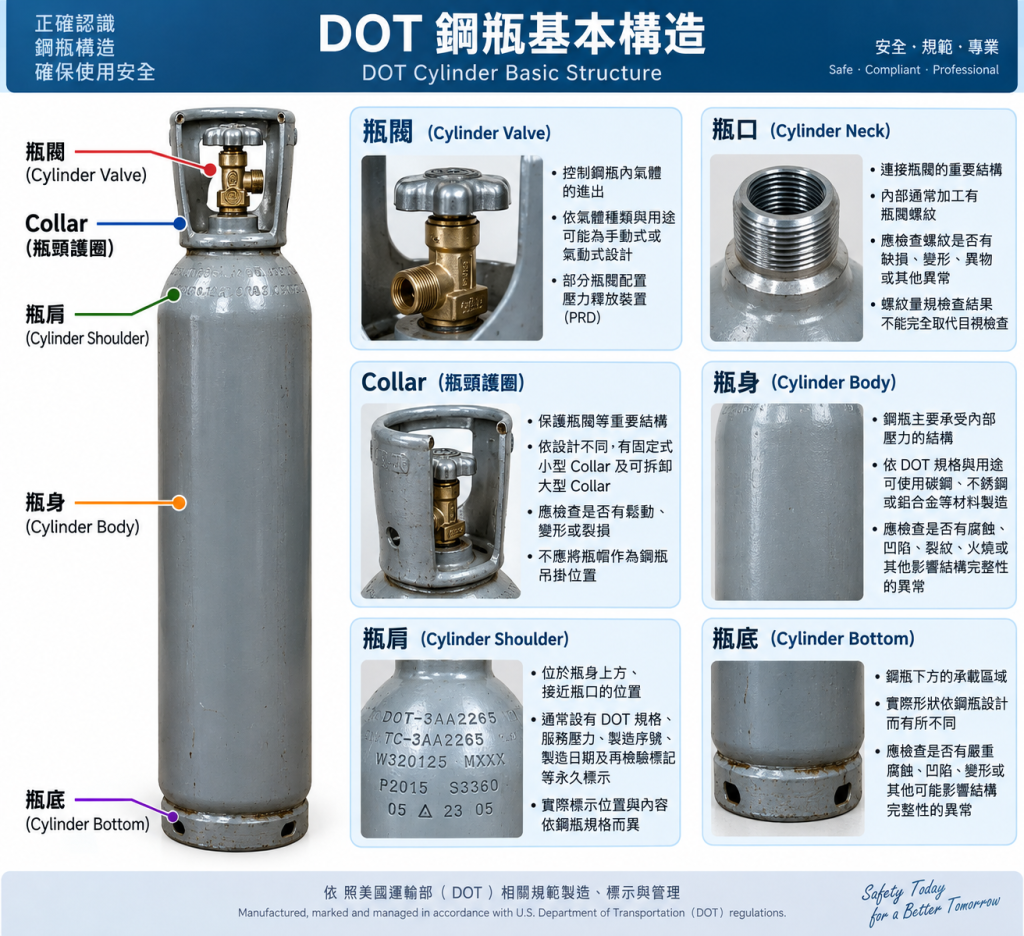
    DOT 鋼瓶基本構造示意圖,標示瓶閥、瓶口、Collar 瓶頸護圈、瓶肩、瓶身與瓶底等主要構造
    圖 1|DOT 鋼瓶基本構造示意圖:瓶閥、瓶口、Collar(瓶頸護圈)、瓶肩、瓶身與瓶底。

    DOT 鋼瓶是依照美國運輸部(Department of Transportation, DOT)相關規範製造、標示與管理的壓力容器。不同規格的鋼瓶,在材質、設計、使用壓力、檢驗方式及再檢驗要求上可能有所不同,因此進行鋼瓶檢驗與維修前,首先必須正確辨識鋼瓶的規格與基本構造。

    DOT 鋼瓶主要構造

    DOT 鋼瓶主要由瓶身、瓶肩、瓶口、瓶閥及 Collar(護圈/瓶頸固定結構)等部分組成。不同 DOT 規格、鋼瓶材質及用途,其實際構造可能有所差異,因此維修與檢查時應依鋼瓶本體標示及適用規範進行判讀。

    瓶身(Cylinder Body)

    瓶身是鋼瓶主要承受內部壓力的結構。依 DOT 規格與用途不同,可使用碳鋼、不銹鋼或鋁合金等材料製造。檢查時應注意瓶身是否有腐蝕、凹陷、裂紋、火燒或其他可能影響結構完整性的異常。

    瓶肩(Cylinder Shoulder)

    瓶肩位於瓶身上方、接近瓶口的位置。許多 DOT 鋼瓶的重要永久標示會設置於肩部或其他規定位置,例如 DOT 規格、服務壓力、製造序號、製造日期及再檢驗標記等。實際標示位置與內容會依鋼瓶規格及製造方式而有所不同,判讀時應以鋼瓶本體的永久標記為準。

    鋼印是辨識鋼瓶規格、使用條件與再檢驗紀錄的重要依據,因此進行檢驗或維修前,應先確認相關標示是否清楚且可辨識。

    瓶口(Cylinder Neck)

    瓶口位於鋼瓶上端,是瓶身與瓶閥連接的重要結構,其內部通常加工有用於安裝瓶閥的螺紋。

    維修時除了確認螺紋規格外,也應檢查瓶牙是否有缺損、變形、異物或其他異常。螺紋量規的檢查結果是重要判定依據之一,但不能完全取代目視檢查;若瓶牙已出現實際缺損,即使量規結果看似正常,也不能僅以量規結果判定螺紋完整。

    瓶閥(Cylinder Valve)

    瓶閥安裝於鋼瓶瓶口,用於控制鋼瓶內氣體的進出。依氣體種類、使用設備及鋼瓶設計不同,瓶閥的形式與配置也可能不同。

    實際使用的瓶閥可能包含手動式或氣動式設計,部分瓶閥另配置壓力釋放裝置(PRD)。瓶閥與氣體、出口接頭及 PRD 的實際搭配,應依適用規格、製造商資料及公司作業要求確認,不能只依外觀判斷。

    Collar(瓶頸護圈/固定結構)

    Collar 位於鋼瓶上部,依鋼瓶設計不同,其構造與固定方式可能有所差異。實際維修作業中可見固定式小型 Collar,以及可拆卸的大型 Collar。

    Collar 應檢查是否有鬆動、變形、裂損或固定異常。曾有實際案例發生小型 Collar 固定不足,在搬運過程中發生脫落,因此 Collar 的固定狀態也應納入外觀與維修檢查項目。

    需要注意的是,Collar 與瓶帽主要具有保護瓶閥等功能,不應將瓶帽視為可任意承受鋼瓶重量的吊掛位置;鋼瓶搬運應依適用的安全作業規範進行。

    瓶底(Cylinder Bottom)

    瓶底是鋼瓶下方的承載區域,其實際形狀會依鋼瓶設計與製造方式而有所不同。

    檢查時應注意底部是否存在嚴重腐蝕、凹陷、變形或其他可能影響鋼瓶結構完整性的異常。由於瓶底長時間可能與地面或支撐面接觸,也是外觀檢查時不應忽略的位置。

    基本構造檢查重點

    鋼瓶進入檢驗或維修作業前,不應只檢查單一部位,而應從瓶身、瓶肩、瓶口與螺紋、瓶閥、Collar 及瓶底等位置進行整體確認。

    外觀檢查、永久標示判讀與量規檢查各有不同用途,不能以其中一項完全取代其他檢查。若發現裂紋、明顯腐蝕、變形、螺紋缺損或其他可能影響安全的異常,應依適用 DOT/49 CFR 規定、製造商要求及公司程序進一步判定。

    相關技術資料

    後續可搭配本站其他資料進一步查閱:

    ・DOT 鋼瓶材質
    ・DOT 鋼瓶規格與容量
    ・DOT 鋼瓶肩部鋼印與標示判讀
    ・瓶口與螺紋
    ・瓶閥基本構造
    ・Service Pressure 與 Test Pressure
    ・DOT 鋼瓶再檢驗週期