07-02|Plug Gauge(塞規)種類與鋼瓶瓶牙檢查
一、Plug Gauge(塞規)基本介紹
Plug Gauge(塞規)是特殊氣體鋼瓶維修作業中,用於檢查 Cylinder Neck Thread(鋼瓶瓶口內螺紋)的專用量測工具。
當鋼瓶完成排空、吹掃及瓶閥拆卸後,維修人員必須檢查鋼瓶瓶口內螺紋,確認螺紋尺寸、牙型及表面狀態是否符合後續瓶閥安裝要求。
對於使用 3/4-14 NGT 螺紋的鋼瓶,應選用相同規格的 Plug Gauge 進行檢查。
Plug Gauge 的主要用途包括:
- 檢查鋼瓶瓶口內螺紋的尺寸與配合狀態。
- 確認瓶牙是否符合適用的量規檢驗要求。
- 輔助判斷螺紋尺寸是否存在異常。
- 配合 Visual Inspection(目視檢查),確認瓶牙的完整性。
- 避免不符合要求的鋼瓶進入後續瓶閥安裝程序。
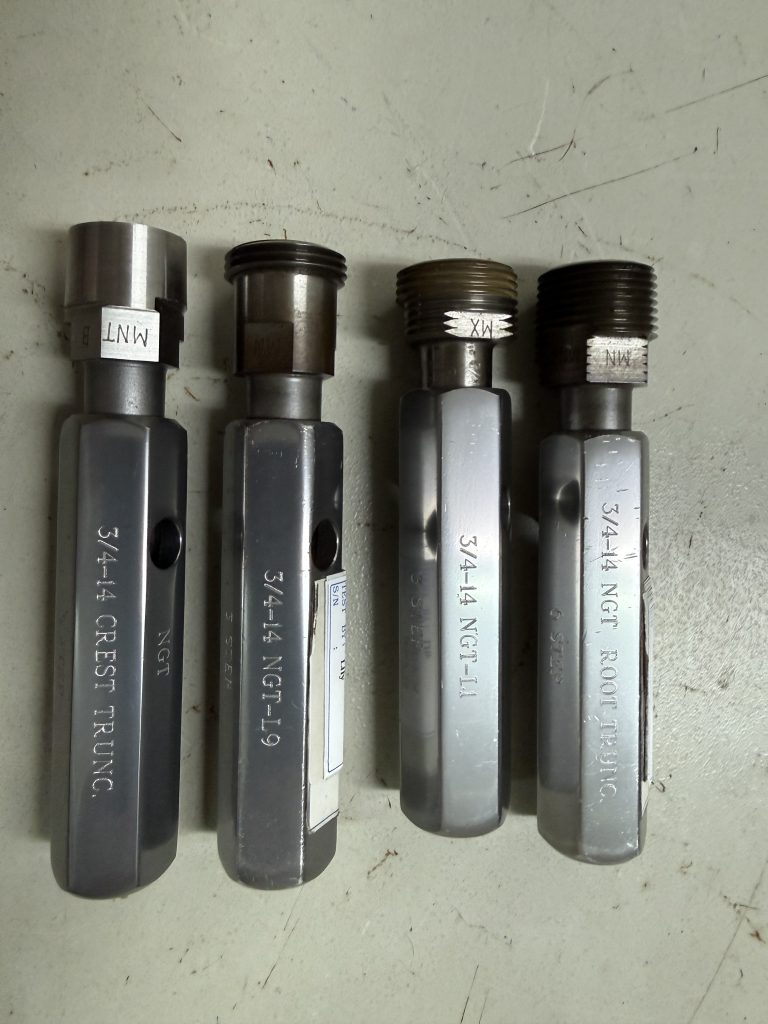
圖片說明:3/4-14 NGT Plug Gauge(塞規)實體工具,用於檢查 Cylinder Neck Thread(鋼瓶瓶口內螺紋)。
重要說明:
Plug Gauge 用於檢查鋼瓶瓶口內螺紋。
Ring Gauge(環規)則用於檢查 Valve Inlet Thread(瓶閥入口外螺紋)。
兩者的檢查對象不同,不可混用。
二、Plug Gauge(塞規)結構與量測標示
1. Plug Gauge 的基本結構
依據實際使用的塞規,主要可分為以下部分:
| 結構名稱 | 英文名稱 | 功能 |
|---|---|---|
| 螺紋量測端 | Threaded Measuring End | 旋入鋼瓶瓶口內螺紋進行檢查 |
| 量測標示區 | Gauge Marking Area | 提供量測位置的參考標示 |
| 連接軸 | Gauge Shaft | 連接量測端與握持部位 |
| 握持部位 | Gauge Handle | 供維修人員操作量規 |
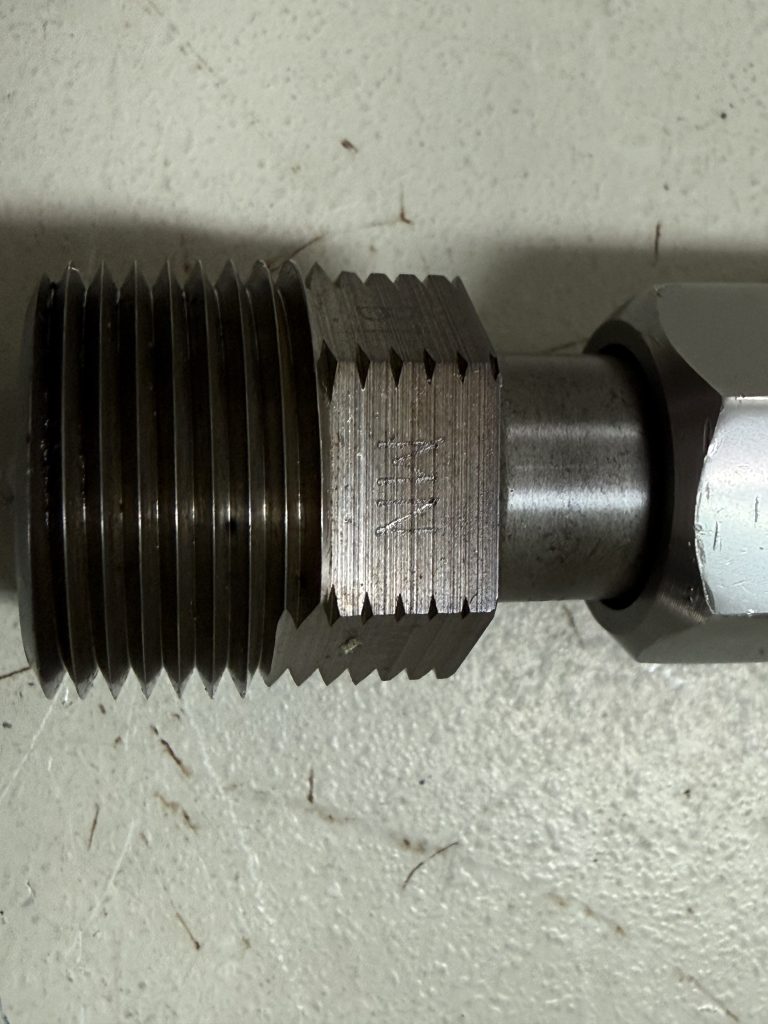
圖片說明:Plug Gauge 的螺紋量測端、標示區及握持部位。
2. 六種量測標示
本案例使用的 Plug Gauge,在同一支塞規上具有六種量測標示:
MNT、MN、B、BT、MX、MXT
這六種標示位於同一支量規的不同位置,供維修人員進行量測判讀。
它們不是六支不同的塞規。
| 量測標示 | 說明 |
|---|---|
| MNT | 量規參考標示之一 |
| MN | 量規參考標示之一 |
| B | 量規參考標示之一 |
| BT | 量規參考標示之一 |
| MX | 本案例現場採用的允收下限 |
| MXT | 本案例現場採用的允收上限 |
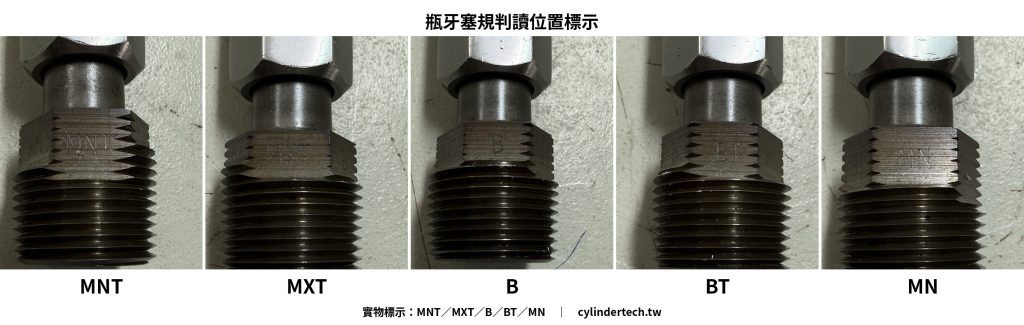
圖片說明:同一支 Plug Gauge 上的 MNT、MN、B、BT、MX、MXT 六種量測標示。
依據實際維修方式,使用 Plug Gauge 時,應觀察鋼瓶瓶口端面與量規標示位置的相對關係。
當塞規旋入鋼瓶瓶口後,維修人員依瓶口端面所對應的標示位置確認量測結果。
本案例現場採用 MX~MXT 作為允收範圍。
注意: 上述標示及允收範圍依現場使用的量規與作業方式整理,正式對外發布前,仍應核對量規製造商文件及適用檢驗標準。
三、Plug Gauge(塞規)的其他種類
除了具有六種量測標示的塞規外,實際維修作業中也可能使用其他用途的螺紋檢查量規。
你提供的實體工具照片中,包括:
- 3/4-14 NGT-L1
- 3/4-14 NGT-L9
- 3/4-14 NGT Crest Truncation
- 3/4-14 NGT Root Truncation
這些是不同用途的量規,不能與前述同一支塞規上的六種量測標示混為一談。
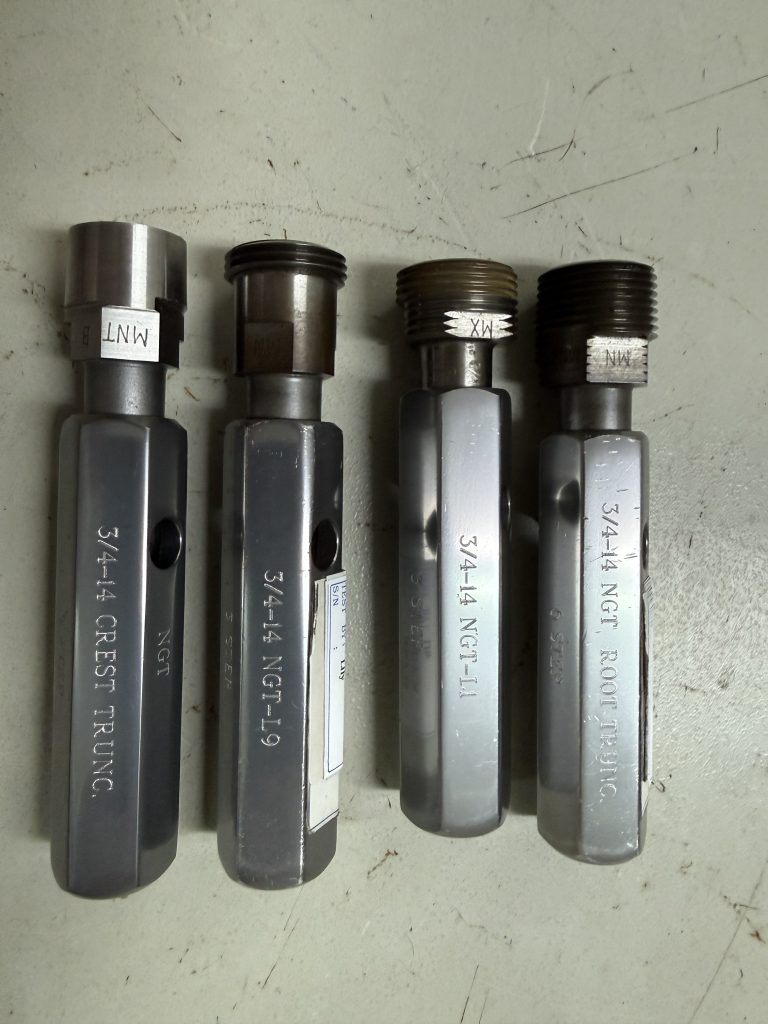
1. NGT-L1 Plug Gauge
NGT-L1 Plug Gauge 用於檢查鋼瓶瓶口內螺紋的基準配合位置。
檢查時,依適用程序將量規旋入瓶口,觀察其參考位置與鋼瓶瓶口端面的關係。
量測結果應依 L1 量規的適用標準判讀。
2. NGT-L9 Plug Gauge
NGT-L9 Plug Gauge 用於配合相關螺紋檢驗要求,確認螺紋的有效配合狀態。
L9 與 L1 的檢查目的及判定方式不一定相同,不可直接套用相同允收條件。
3. Crest Truncation Gauge(牙峰截頂檢查規)
Crest Truncation Gauge 用於檢查螺紋牙峰截頂的相關尺寸。
若瓶牙牙峰尺寸或形狀異常,可能影響瓶閥與鋼瓶的正常螺紋配合。
4. Root Truncation Gauge(牙底截頂檢查規)
Root Truncation Gauge 用於檢查螺紋牙底截頂的相關尺寸。
若牙底尺寸或形狀異常,可能影響螺紋配合狀態。
上述不同量規的具體檢驗方法與允收條件,應依對應製造商文件及適用規範確認。
四、Cylinder Neck Thread(鋼瓶瓶牙)外觀檢查
進行 Plug Gauge 量測前,必須先確認鋼瓶瓶口內螺紋的外觀狀態。
主要檢查項目包括:
| 檢查項目 | 英文名稱 | 異常說明 |
|---|---|---|
| 螺紋損傷 | Thread Damage | 螺紋表面受到機械性損傷 |
| 螺紋缺損 | Missing Thread | 局部牙峰或牙型缺失 |
| 材料沾黏 | Material Adhesion | 其他金屬材料附著於瓶牙表面 |
| 異物 | Foreign Material | 金屬碎屑或其他污染物 |
| 螺紋變形 | Thread Deformation | 牙型受到擠壓或產生變形 |
| 腐蝕 | Corrosion | 螺紋表面出現腐蝕現象 |
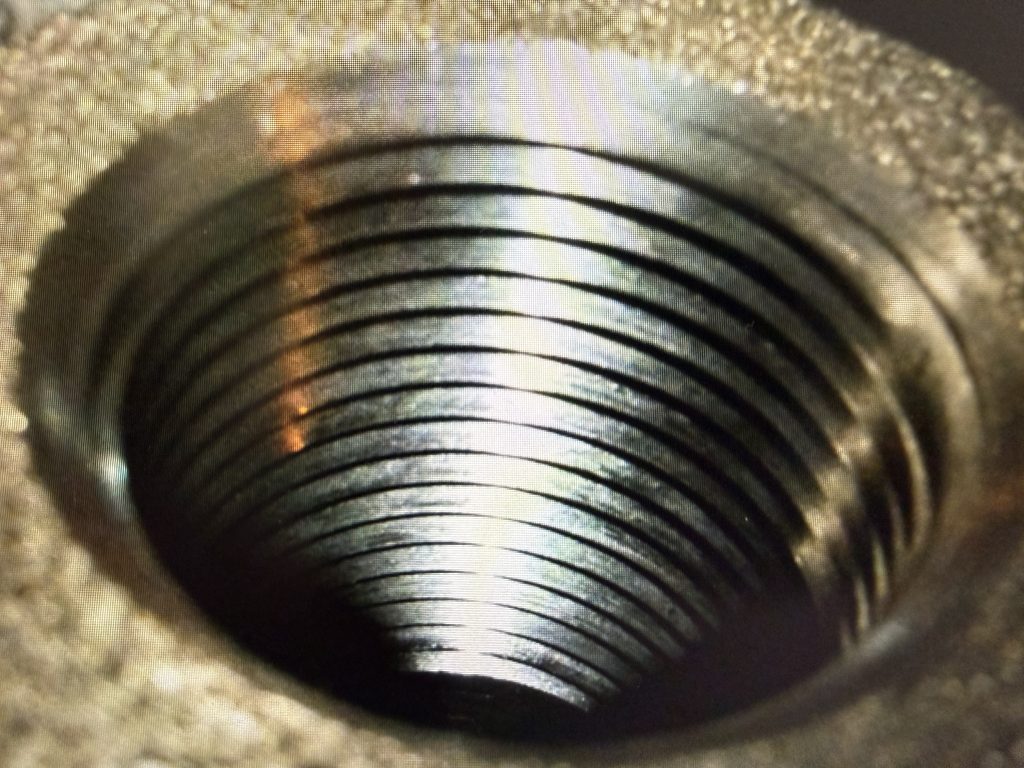
圖片說明:正常 Cylinder Neck Thread(鋼瓶瓶口內螺紋),牙型完整且沒有明顯損傷。
瓶牙缺損與材料沾黏的區別
特殊氣體鋼瓶拆卸瓶閥後,有時會發現瓶牙表面出現不規則的金屬堆積或疑似缺牙。
這種情況不一定代表鋼瓶本體已經損壞。
例如,拆卸瓶閥時,瓶閥螺紋材料可能附著在鋼瓶瓶牙上,使原本正常的牙型看起來不完整。
因此,維修人員必須區分:
Material Adhesion(材料沾黏)
與
Actual Thread Damage(實際螺紋損傷)。
兩者的處理方式不同,不可僅依初步目視結果直接判定。
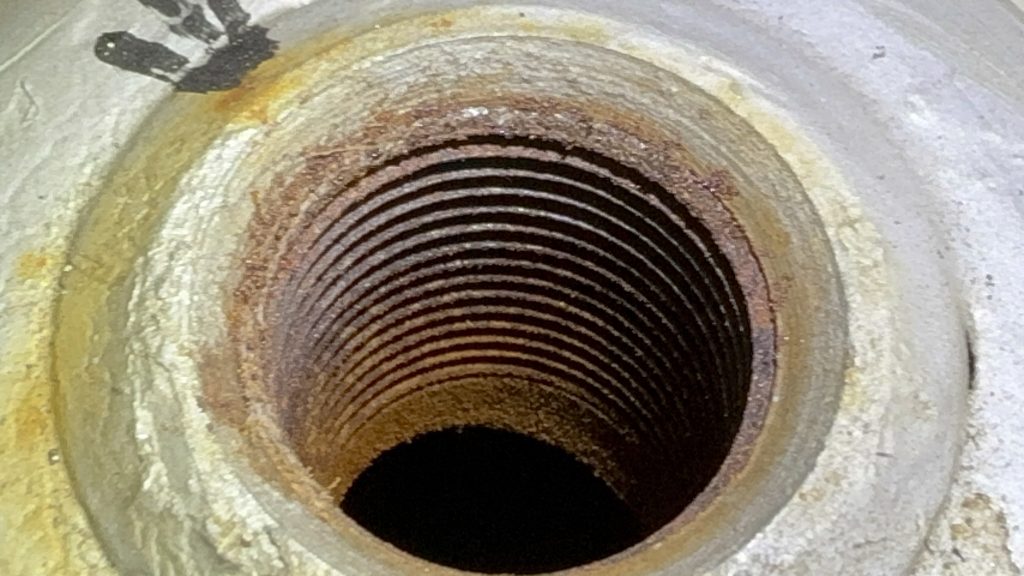
圖片說明:鋼瓶瓶口內螺紋外觀異常案例。實際原因應經檢查確認,不可僅依照片判定為缺牙。
相關案例請參考:
05-01|瓶牙缺損與閥牙材料沾黏判別案例。
五、Plug Gauge(塞規)實際量測方法
1. 確認鋼瓶螺紋規格
檢查前,應先確認鋼瓶瓶口使用的螺紋規格。
本案例使用:
3/4-14 NGT
必須選用對應規格的 Plug Gauge,不得混用不同螺紋規格的量規。
2. 確認量規狀態
使用前應檢查:
- 量規螺紋是否完整。
- 量規表面是否存在異常磨損。
- 量規是否有異物或污染。
- 六種量測標示是否清楚。
- 量規檢驗或校正狀態是否有效。
若量規本體存在異常,應停止使用。
3. 將 Plug Gauge 旋入鋼瓶瓶口
將塞規的螺紋量測端對準 Cylinder Neck Thread(鋼瓶瓶口內螺紋)。
確認中心位置正確後,依核准程序將量規旋入。
旋入過程中應保持量規與瓶口螺紋正確配合。
不得使用強制施力方式旋入,也不得將塞規當作螺紋修整工具。
【照片 07-02-10|Plug Gauge 實際旋入鋼瓶瓶口】
圖片說明:Plug Gauge 旋入 Cylinder Neck Thread(鋼瓶瓶口內螺紋)的實際操作。
4. 觀察瓶口端面與量規標示
塞規旋入後,觀察鋼瓶瓶口端面與量規標示位置的相對關係。
本案例使用的 Plug Gauge 具有六種量測標示:
MNT、MN、B、BT、MX、MXT。
維修人員依據瓶口端面與量規參考位置的對應情況,確認量測結果。
【照片 07-02-11|Plug Gauge 量測參考位置】
圖片說明:鋼瓶瓶口端面與 Plug Gauge 量測標示位置的相對關係。
5. 判定量測結果
依據本案例的現場作業方式:
- MX:允收下限。
- MXT:允收上限。
- MX~MXT:現場採用的允收範圍。
若量測結果位於允收範圍內,表示螺紋尺寸檢查符合現場判定要求。
若未達下限或超過上限,應停止後續安裝作業,確認異常原因。
【照片 07-02-12|Plug Gauge 合格量測案例】
圖片說明:Plug Gauge 量測位置符合現場允收要求的實際案例。
注意: 上述允收界限是本案例使用的現場判定方式,不能直接視為所有 3/4-14 NGT 塞規的通用標準。
六、Plug Gauge 檢查結果判定
| 檢查情況 | 判定 | 處理方式 |
|---|---|---|
| 量測位置位於 MX~MXT 允收範圍 | 尺寸檢查符合現場要求 | 繼續確認瓶牙外觀 |
| 量測位置未達 MX | 異常 | 停止後續安裝並確認原因 |
| 量測位置超過 MXT | 異常 | 停止後續安裝並確認原因 |
| 塞規無法正常旋入 | 異常 | 確認異物、沾黏或牙型損傷 |
| 塞規旋入時出現異常阻力 | 異常 | 不得強制旋入 |
| 量規符合要求,但瓶牙存在實際缺損 | 不可直接放行 | 依適用標準處置 |
| 量規與瓶牙外觀均符合要求 | 符合本項檢查要求 | 記錄檢查結果 |
重要觀念
Plug Gauge Inspection(塞規檢查)與 Visual Inspection(目視檢查)必須同時進行。
塞規檢查合格,不代表鋼瓶瓶牙完全沒有損傷。
若瓶牙已經出現實際缺損,即使量規檢查符合要求,也不得忽略異常。
七、Plug Gauge(塞規)檢查流程
開始
↓
確認鋼瓶瓶口螺紋規格
3/4-14 NGT
↓
Cylinder Neck Thread
瓶牙外觀檢查
↓
是否存在異物、沾黏或損傷?
│
├─ 是 → 停止量測
│ ↓
│ 確認異常原因
│ ↓
│ 依核准程序處理
│ ↓
│ 重新檢查
│
└─ 否
↓
確認 Plug Gauge 規格與狀態
↓
將 Plug Gauge 旋入鋼瓶瓶口
↓
觀察瓶口端面與量規標示位置
↓
確認對應量測標示
MNT/MN/B/BT/MX/MXT
↓
是否符合現場允收範圍?
MX~MXT
│
├─ 否 → 停止後續安裝
│ ↓
│ 異常確認與處置
│
└─ 是
↓
再次確認瓶牙外觀
↓
瓶牙外觀是否正常?
│
├─ 否 → 異常處置
│
└─ 是
↓
記錄檢查結果
↓
檢查完成
八、維修注意事項
1. 不得強制旋入塞規
Plug Gauge 是檢查工具,不是螺紋加工工具。
若量規無法正常旋入,應先確認是否存在異物、材料沾黏或螺紋變形。
2. 不得忽略瓶牙外觀異常
即使量規檢查符合要求,仍應確認瓶牙是否存在缺損、變形或其他異常。
3. 不得將材料沾黏直接判定為缺牙
瓶閥拆卸後,若發現瓶牙表面存在金屬堆積,應先確認是否為瓶閥材料沾黏。
必要時依核准程序進行處理及重新檢查。
4. 不得任意修整鋼瓶螺紋
Cut Tap(切削絲攻)與 Form Tap(成形絲攻)具有不同的工具特性。
是否允許使用、使用目的及操作限制,必須依鋼瓶製造商要求、適用規範及核准程序確認。
不能將實際缺損的瓶牙視為可以透過清潔或簡單修整恢復。
5. 異常鋼瓶不得直接進入後續安裝
若量規或瓶牙外觀檢查存在異常,應完成確認與處置後,才能決定是否繼續維修。
九、相關技術文章
07-01|Ring Gauge(環規)檢查
07-03|Cut Tap 與 Form Tap
04-03|鋼瓶瓶牙檢查
05-01|瓶牙缺損與閥牙材料沾黏判別案例
十、技術參考與資料說明
適用螺紋: 3/4-14 NGT
檢查工具: Plug Gauge(塞規)
檢查對象: Cylinder Neck Thread(鋼瓶瓶口內螺紋)
量規標示: MNT、MN、B、BT、MX、MXT
現場允收範圍: MX~MXT
資料性質: 特殊氣體鋼瓶維修技術參考
本文依實際維修經驗整理,提供鋼瓶瓶口內螺紋檢查的技術說明。
正式檢驗時,應依適用版本的鋼瓶檢驗規範、量規製造商文件及核准作業程序進行判定。
發佈留言
很抱歉,必須登入網站才能發佈留言。