分類: 設備與工具

  • 固定尺寸扳手與活動扳手的使用風險

    07-06|固定尺寸扳手與活動扳手的使用風險

    在氣體鋼瓶維修作業中,扳手是常見的手工具之一。

    無論是瓶閥相關零組件、管路接頭,或維修設備上的螺紋連接件,都可能需要使用扳手進行拆裝或調整。

    常見的工具包括:

    固定尺寸扳手(Fixed-Size Wrench)

    與

    活動扳手(Adjustable Wrench)

    兩者雖然都可以用於適用的六角零件,但工具結構、接觸方式及使用風險並不完全相同。

    如果工具尺寸不合適、接觸位置不正確,或施力過程發生滑動,可能造成零件損傷或人員受傷。

    因此,在鋼瓶維修工作中,除了確認扳手能否操作零件,更重要的是確認工具是否適合該項作業。

    固定尺寸扳手的基本用途

    固定尺寸扳手是指工作端尺寸固定的扳手。

    常見型式包括:

    • 開口扳手(Open-End Wrench)
    • 梅花扳手(Box-End Wrench)
    • 開口梅花兩用扳手(Combination Wrench)

    這類工具的工作端具有固定尺寸。

    當工具尺寸與零件六角尺寸相符時,可以提供相對穩定的接觸條件。

    但固定尺寸扳手並不代表完全沒有使用風險。

    如果使用錯誤尺寸、工具本身已經磨損,或施力位置不適當,仍可能造成滑脫或零件變形。

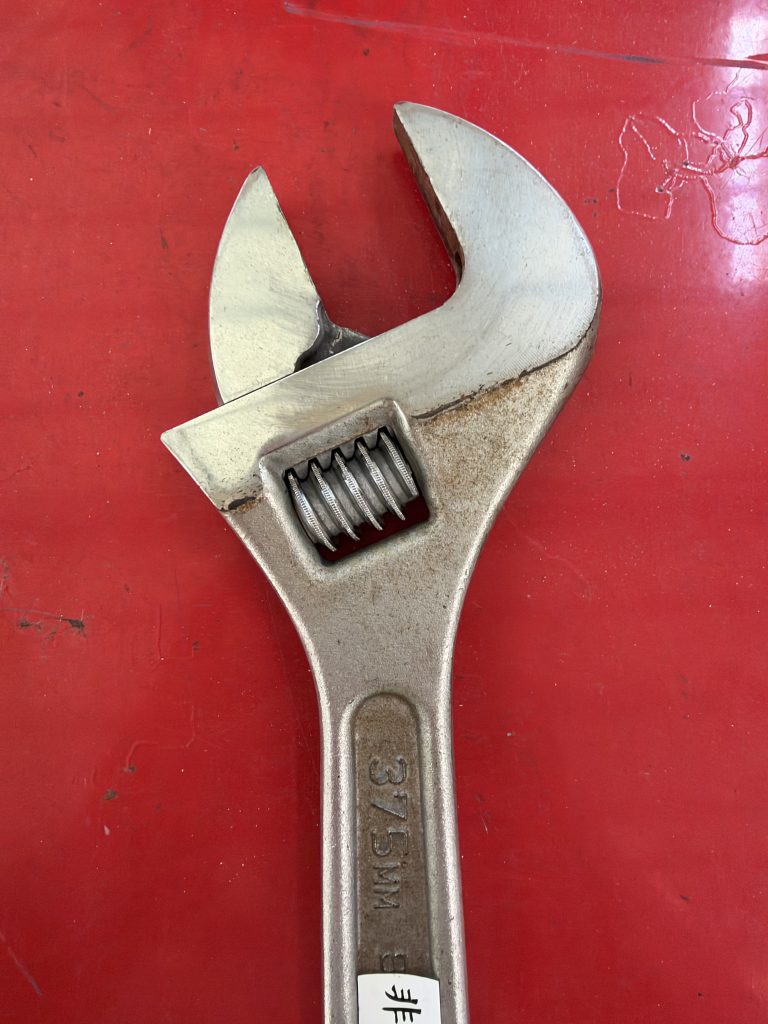
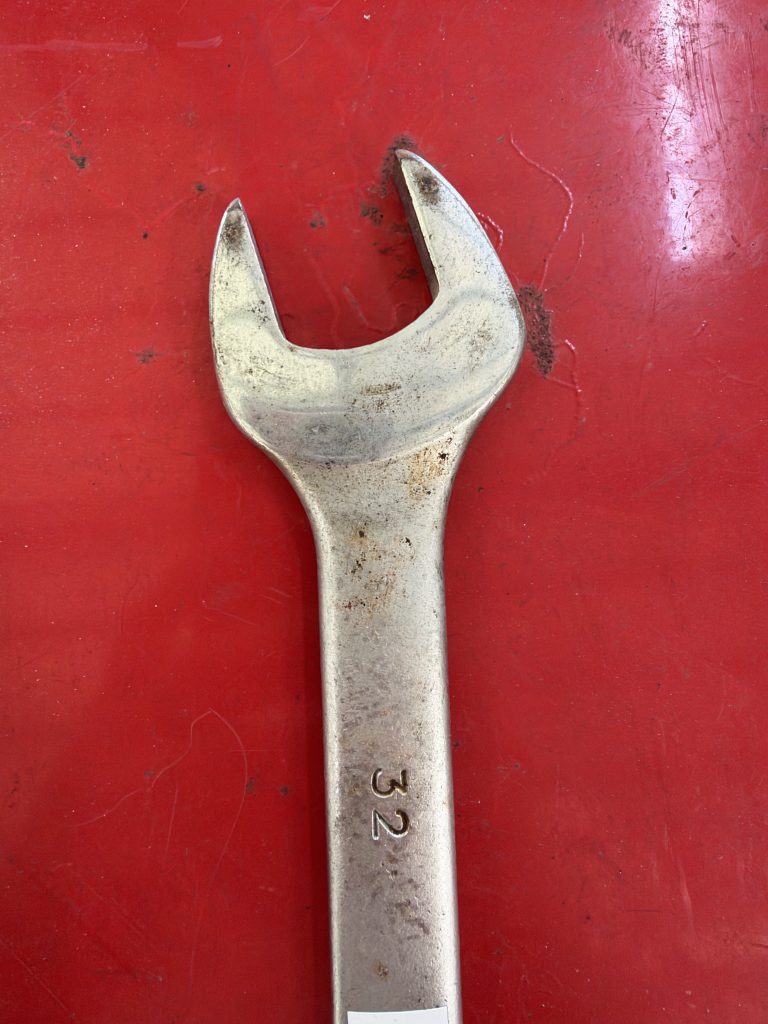
    照片 07-06-01|固定尺寸扳手實物

    活動扳手的基本用途

    活動扳手(Adjustable Wrench)具有可以調整的活動鉗口。

    透過調整機構,可以改變扳手開口大小,以配合不同尺寸的六角零件。

    活動扳手的優點是使用彈性較高,不需要為每一種尺寸準備不同的扳手。

    但活動鉗口及調整機構也可能帶來不同的使用風險。

    例如:

    • 鉗口沒有正確貼合零件
    • 調整機構存在間隙
    • 活動鉗口已經磨耗
    • 施力時鉗口產生相對位移
    • 扳手滑脫
    • 六角部位稜角受損

    因此,活動扳手是否適合特定鋼瓶維修作業,應依零件設計、工具狀態及核准程序判斷。

    照片 07-06-02|活動扳手實物

    固定尺寸扳手與活動扳手的差異

    比較項目固定尺寸扳手活動扳手
    英文名稱Fixed-Size WrenchAdjustable Wrench
    開口尺寸固定可調整
    工具結構工作端尺寸固定具有活動鉗口及調整機構
    尺寸適用性需選擇相符尺寸可配合一定範圍的尺寸
    常見風險尺寸錯誤、磨耗、滑脫鉗口間隙、磨耗、滑脫
    是否適用所有作業否否

    兩種工具都有其適用範圍。

    不能單純認為固定尺寸扳手一定安全,或活動扳手一定不安全。

    真正需要確認的是:

    工具是否符合零件及作業要求。

    為什麼扳手可能造成六角部位損傷?

    在拆裝六角零件時,扳手必須透過接觸面將施力傳遞至零件。

    如果工具與六角部位沒有正確配合,可能使局部接觸壓力增加。

    常見原因包括:

    • 扳手尺寸不符合零件
    • 工具工作端磨損
    • 六角部位本身已經損傷
    • 活動扳手鉗口未正確貼合
    • 扳手未完整接觸六角部位
    • 施力過程發生滑動

    這些情況可能造成六角部位的稜角逐漸變形。

    嚴重時,六角部位可能出現圓角或磨損,使後續拆裝更加困難。

    需要特別注意:

    六角部位磨損 ≠ 螺紋本體損傷

    六角部位磨損主要發生在工具施力的接觸位置。

    螺紋損傷則涉及螺紋牙型或材料完整性。

    兩者是不同的機械損傷問題。

    【照片 07-06-03|正常六角部位與受損六角部位比較】

    照片提示:使用實際零件照片,比較正常六角稜角與磨損、變形或圓角的差異。

    鋼瓶維修作業中的工具選擇

    鋼瓶維修可能涉及不同尺寸、不同結構及不同材質的零組件。

    例如:

    • 瓶閥相關零組件
    • 管路接頭
    • 維修設備接頭
    • 固定件及其他螺紋連接件

    不同零件可能具有不同的工具要求。

    因此,選擇扳手時,不能只考慮工具是否能夠夾住零件。

    還需要確認以下事項。

    工具尺寸是否相符

    工具尺寸不適當,可能增加滑脫及零件損傷風險。

    工具是否處於正常狀態

    如果工具存在鉗口磨損、變形或調整機構異常,可能影響使用安全。

    零件是否允許使用該工具

    部分零件可能需要專用工具,不能任意使用一般扳手替代。

    是否具有特定扭矩要求

    若零件具有規定的鎖緊扭矩或專用拆裝要求,應使用符合規定的工具及程序。

    一般扳手不能取代需要扭矩控制的專用工具。

    活動扳手的常見使用風險

    活動扳手雖然具有尺寸調整功能,但如果鉗口沒有正確貼合六角部位,可能發生滑動。

    例如:

    活動扳手鉗口間隙過大

    ↓

    工具與六角部位接觸不良

    ↓

    施力時產生滑動

    ↓

    六角稜角受損

    ↓

    後續拆裝更加困難

    因此,活動扳手是否適用,不能只依開口尺寸判斷。

    還必須考慮鉗口狀態、零件結構及作業要求。

    【照片 07-06-04|活動扳手與六角零件接觸狀態】

    照片提示:以未受壓、已隔離的零件展示活動扳手與六角部位的接觸情況,不需要實際施力。

    工具磨耗與零件損傷的關係

    扳手本身也是需要管理的維修工具。

    如果工具長期使用後出現:

    • 鉗口磨耗
    • 開口變形
    • 調整機構鬆動
    • 工具裂損
    • 其他異常

    可能使原本適用的工具失去正常工作能力。

    因此:

    工具尺寸正確 ≠ 工具狀態一定正常

    即使扳手標示尺寸與零件相符,仍需要確認工具本身是否適合繼續使用。

    這項觀念與其他鋼瓶維修檢查工具的管理原則相同。

    例如,Ring Gauge 需要確認量規磨耗與校驗狀態;扳手則需要確認工作端、工具結構及使用狀態。

    兩者雖然用途不同,但都不能忽略工具本身的完整性。

    固定尺寸工具與工具防呆管理

    在重複性高的維修工作中,工具管理除了考慮使用方便,也需要降低選錯工具的可能性。

    常見的管理方向包括:

    • 工具尺寸識別
    • 專用工具區分
    • 工具狀態檢查
    • 不適用工具的管制
    • 異常工具的隔離

    透過適當的工具管理,可以降低工具誤用的可能性。

    但工具防呆不能只依靠工具外觀或尺寸標示。

    還需要搭配人員訓練、工具管理制度及核准作業程序。

    發現工具或零件異常時的判斷

    在維修過程中,如果發現扳手滑脫、工具異常或零件六角部位受損,不應只考慮如何繼續施力。

    應先確認:

    工具是否適用

    ↓

    工具本身是否正常

    ↓

    零件是否已經受損

    ↓

    是否存在不正常的拆裝阻力

    ↓

    依核准程序確認原因

    ↓

    決定後續處置

    如果零件已經出現明顯機械損傷,不能僅因工具仍可轉動零件,就認定可以繼續使用。

    本篇的重要實務觀念

    在鋼瓶維修工具管理中,需要建立以下觀念。

    第一:

    工具能夠操作零件

    ≠

    工具一定適合該項作業

    第二:

    工具尺寸正確

    ≠

    工具狀態一定正常

    第三:

    六角部位磨損

    ≠

    螺紋本體損傷

    第四:

    活動扳手可以調整尺寸

    ≠

    適用所有六角零件

    第五:

    需要扭矩控制的作業

    ≠

    可以使用一般扳手任意替代

    這些觀念有助於降低工具誤用、零件損傷及人員受傷的風險。

    安全注意事項

    鋼瓶維修作業可能涉及高壓、殘留氣體及其他危害。

    因此,工具選擇與拆裝作業,應建立在已完成必要安全確認的前提下。

    尤其是瓶閥拆卸作業,必須先依核准程序完成鋼瓶狀態及壓力確認。

    扳手可以轉動瓶閥,不代表鋼瓶已具備安全拆閥條件。

    不得以工具施力方式代替壓力確認,也不應在壓力狀態不明時嘗試拆卸瓶閥。

    實際拆裝應由受過訓練及授權的人員,使用核准工具並依適用程序執行。

    本文僅提供工具風險辨識與維修安全教育,不作為高壓鋼瓶拆裝操作指南。

    相關技術資料

    04-05|鋼瓶維修前接收與狀態確認

    07-01|瓶閥外螺紋環規

    07-04|鋼瓶壓力測試盤與拆閥前壓力確認

    07-05|瓶閥 PTFE 止洩帶與螺紋潤滑劑

    資料說明

    本文為鋼瓶維修工具選擇與使用風險的基礎技術整理。

    固定尺寸扳手與活動扳手的結構差異、工具磨耗及六角零件損傷風險,屬於一般機械工具的技術知識。

    實際鋼瓶維修工具的選擇,應依零件規格、設備製造商要求及核准程序執行。

    本文不代表所有瓶閥或設備均適用相同的工具選擇原則。

  • Fixed-size Wrench 與 Adjustable Wrench|瓶閥維修工具選擇與 PRD 干涉風險

    07-06|Fixed-size Wrench 與 Adjustable Wrench|瓶閥維修工具選擇、PRD 干涉與防呆設計

    Cylinder Valve Maintenance
    (鋼瓶瓶閥維修)

    除了需要正確辨識:

    Valve
    (瓶閥)

    PRD
    (Pressure Relief Device,壓力釋放裝置)

    Outlet Connection
    (出口接頭)

    以及其他:

    Valve Component
    (瓶閥零件)

    之外,

    Tool Selection
    (工具選擇)

    本身也是重要的安全管理項目。

    本維修現場曾發生一件實際事故:

    作業人員使用 Adjustable Wrench
    (活動扳手)

    進行相關作業時,

    工具影響到 PRD Related Component
    (PRD 相關零件),

    最終造成大量氣體洩漏。

    事故之後,

    現場對 Adjustable Wrench 的使用進行限制,

    並改以:

    Specified Fixed-size Wrench
    (指定固定尺寸扳手)

    作為 Tool Control
    (工具管理)

    與 Poka-Yoke
    (防錯)

    措施之一。

    但實際比較不同 Valve Design
    (瓶閥設計)

    之後還可以發現:

    防止 PRD 被誤操作,

    不能只依靠作業人員與工具。

    Valve Design 本身也可以形成:

    Engineering Control
    (工程控制)

    與:

    Physical Guard
    (實體防護)。

    本維修現場實際使用的部分 Neriki Valve,

    PRD 周圍具有金屬包覆結構,

    可以限制一般工具直接接近 PRD。

    相較之下,

    本篇實際拍攝的 Rotarex Valve,

    PRD 外側六角部位相對直接暴露,

    沒有採用與上述 Neriki 實物相同形式的金屬包覆結構。

    因此本篇將從:

    Tool Selection
    (工具選擇)

    Tool Control
    (工具管理)

    Valve Design
    (瓶閥設計)

    Physical Guard
    (實體防護)

    以及:

    Post-work Inspection
    (作業後檢查)

    五個方向,

    說明如何建立:

    Multiple Safety Barriers
    (多層安全防護)。

    一、Fixed-size Wrench 是什麼?

    Fixed-size Wrench
    (固定尺寸扳手)

    是指工具的開口尺寸固定,

    用於對應特定尺寸的:

    Hexagonal Part
    (六角部位)

    或:

    Specified Tool Engagement Area
    (指定工具咬合區域)。

    常見形式包括:

    Open-end Wrench
    (開口扳手)

    Box-end Wrench
    (梅花扳手)

    以及其他固定尺寸工具。

    其重要特性是:

    Tool Size
    (工具尺寸)

    在使用前就已經確定。

    如果某一 Valve Component
    (瓶閥零件)

    已經指定使用某一尺寸工具,

    就可以透過:

    Tool Size Control
    (工具尺寸管理)

    降低使用錯誤尺寸工具,

    或誤接觸其他零件的機會。

    【照片 07-06-01|Fixed-size Wrench】

    照片說明:

    本維修現場使用的 Fixed-size Wrench
    (固定尺寸扳手)。

    固定尺寸工具可以配合:

    Approved Tool Selection
    (核准工具選擇)

    及:

    Tool Size Control
    (工具尺寸管理)

    降低錯誤工具使用的可能性。

    二、Adjustable Wrench 是什麼?

    Adjustable Wrench
    (活動扳手)

    具有可以調整的:

    Jaw
    (鉗口)

    使用者可以依零件尺寸改變:

    Jaw Opening
    (開口尺寸)。

    這種工具具有高度通用性,

    一支工具可以對應不同尺寸的零件。

    但是從 Poka-Yoke
    (防錯)

    角度來看,

    這項便利性同時代表:

    Tool Size
    (工具尺寸)

    本身無法限制:

    Which Component Can Be Engaged
    (工具可以咬合哪一個零件)。

    如果 Valve Assembly
    (瓶閥組件)

    上存在多個:

    Hexagonal Feature
    (六角部位),

    活動扳手可能同時可以調整到:

    Target Component
    (目標零件)

    以及:

    Adjacent Component
    (鄰近零件)

    的尺寸。

    因此需要特別注意:

    Wrong Component Engagement
    (咬合錯誤零件)

    以及:

    Tool Interference
    (工具干涉)。

    【照片 07-06-02|Adjustable Wrench】

    照片說明:

    Adjustable Wrench
    (活動扳手)

    具有可調整開口。

    照片僅作為 Tool Identification
    (工具識別)

    使用,

    不重現事故操作方式。

    三、真正的問題不是「活動扳手一定危險」

    如果文章只寫:

    「活動扳手很危險。」

    技術上過度簡化。

    真正需要管理的是:

    Tool Selection
    (工具選擇)

    是否符合:

    Component Geometry
    (零件幾何形狀)

    Working Clearance
    (作業空間)

    Target Component
    (目標零件)

    Nearby Component
    (鄰近零件)

    以及:

    Approved Procedure
    (核准程序)。

    因此:

    Adjustable Wrench Used
    (使用活動扳手)
    ≠
    Accident Will Occur
    (一定發生事故)

    同樣:

    Fixed-size Wrench Used
    (使用固定尺寸扳手)
    ≠
    Zero Risk
    (零風險)

    工具只是整個 Maintenance Control
    (維修管理)

    中的其中一道防護。

    四、為什麼 PRD 周圍需要特別注意?

    部分 Cylinder Valve
    (鋼瓶瓶閥)

    的:

    PRD Assembly
    (PRD 組件)

    位於 Valve Body
    (閥體)

    側面或鄰近其他可被工具接觸的位置。

    依不同:

    Valve Design
    (瓶閥設計)

    PRD 周圍可能具有:

    Hexagonal Feature
    (六角部位)

    Threaded Component
    (螺紋零件)

    或其他:

    Tool-engageable Geometry
    (可被工具咬合的幾何部位)。

    如果作業人員:

    Misidentifies the Target Component
    (誤認目標零件)

    或:

    Tool Contacts Adjacent Component
    (工具接觸鄰近零件),

    可能造成:

    Unintended Movement
    (非預期位移)

    Loosening
    (鬆動)

    Component Position Change
    (零件位置改變)

    或其他異常。

    因此:

    Tool Fits
    (工具套得上)
    ≠
    Correct Component
    (就是正確零件)

    五、06-01 實際事故帶來的教訓

    本維修現場曾發生:

    Adjustable Wrench
    (活動扳手)

    在相關作業中影響:

    PRD Related Component
    (PRD 相關零件)

    並造成:

    Large Gas Release
    (大量氣體洩漏)

    的事故。

    這起事故真正值得留下的經驗不是:

    「下一次小心一點。」

    而是:

    Can the Process Prevent the Same Error?
    (流程能不能防止相同錯誤再次發生?)

    如果改善方式只有:

    Operator Attention
    (要求作業人員注意)

    同樣的 Human Error
    (人為錯誤)

    仍然可能再次發生。

    因此事故後的重要改善方向之一,

    就是建立:

    Tool Control
    (工具管理)。

    六、限制 Adjustable Wrench 是一種 Poka-Yoke

    事故發生後,

    本維修現場對 Adjustable Wrench
    (活動扳手)

    在相關瓶閥作業中的使用進行限制,

    並改以:

    Specified Fixed-size Wrench
    (指定固定尺寸扳手)

    作為主要工具。

    這可以視為:

    Poka-Yoke
    (防錯)

    的一部分。

    基本邏輯是:

    如果某項作業只需要特定尺寸工具,

    就直接提供:

    Correct-size Tool
    (正確尺寸工具)

    降低:

    Wrong Tool
    (錯誤工具)

    Wrong Size
    (錯誤尺寸)

    Wrong Component
    (錯誤零件)

    等錯誤發生的機會。

    因此:

    Training
    (教育訓練)

    告訴人員:

    「不要碰錯零件。」

    是一道防護。

    而:

    Tool Restriction
    (工具限制)

    則是另一道:

    Process Barrier
    (流程防護層)。

    七、Fixed-size Wrench 的防錯價值

    假設某項工作已經指定:

    Specified Wrench Size
    (指定扳手尺寸),

    固定尺寸工具可以讓:

    Tool Selection
    (工具選擇)

    本身成為:

    Error Prevention Barrier
    (錯誤預防防護層)。

    其基本概念為:

    作業文件指定工具
    ↓
    作業人員選擇指定尺寸
    ↓
    固定尺寸限制工具咬合範圍
    ↓
    降低錯誤零件接觸機會

    這比:

    「拿一支 Adjustable Wrench,再自行調整。」

    多了一層:

    Tool-size Verification
    (工具尺寸確認)。

    因此 Fixed-size Wrench

    除了是一種工具之外,

    也可以成為:

    Process Control
    (流程控制)

    的一部分。

    八、Fixed-size Wrench 不能取代 Component Identification

    即使使用正確尺寸的 Fixed-size Wrench,

    作業人員仍然需要先確認:

    What Component Am I Working On?
    (我要操作的是哪一個零件?)

    因為部分 Valve Assembly

    仍可能存在:

    相同尺寸

    或:

    相近尺寸

    的零件。

    因此:

    Correct Wrench Size
    (正確扳手尺寸)
    ≠
    Correct Component Automatically Confirmed
    (自動確認操作零件正確)

    Tool Control
    (工具管理)

    與:

    Component Identification
    (零件識別)

    必須同時存在。

    九、Tool Clearance 也是重要條件

    工具本身具有:

    Length
    (長度)

    Width
    (寬度)

    Thickness
    (厚度)

    Jaw Geometry
    (鉗口幾何形狀)。

    因此即使:

    Tool Size
    (工具尺寸)

    正確,

    仍然需要確認:

    Tool Clearance
    (工具間隙)。

    也就是工具在接觸 Target Component 時,

    是否可能同時接觸:

    PRD

    Outlet

    Valve Body

    Adjacent Fitting
    (鄰近接頭)

    或其他零件。

    因此:

    Correct Size
    (尺寸正確)
    ≠
    Clearance Automatically Acceptable
    (作業間隙一定正常)

    十、Valve Design 本身也可以形成 Poka-Yoke

    除了 Tool Selection 之外,

    Valve Design
    (瓶閥設計)

    本身也可以形成:

    Poka-Yoke
    (防錯設計)

    或:

    Physical Guard
    (實體防護)。

    本維修現場實際使用的部分:

    Neriki Valve
    (Neriki 瓶閥)

    就是一個實際例子。

    從實物可以觀察到:

    PRD 並不是完全突出、裸露於閥體外側,

    而是位於:

    Metal Guard Structure
    (金屬防護結構)

    所形成的受限制區域。

    這種結構會降低一般工具直接接近 PRD 外側操作部位的機會。

    因此可以視為:

    Design-based Poka-Yoke
    (設計型防錯)

    或:

    Physical Access Restriction
    (實體接近限制)。

    【照片 07-06-03|Neriki Valve PRD 防護結構-正面】

    照片說明:

    本維修現場實際使用的 Neriki Valve。

    PRD 周圍具有:

    Metal Guard Structure
    (金屬防護結構)。

    此結構限制 PRD 的:

    Tool Accessibility
    (工具可接近性),

    降低一般工具意外咬合:

    PRD Related Component
    (PRD 相關零件)

    的可能性。

    【照片 07-06-04|Neriki Valve PRD 防護結構-側面】

    照片說明:

    Neriki Valve 側面實物。

    由側面可以觀察:

    Valve Body
    (閥體)

    PRD

    以及:

    Metal Guard
    (金屬防護結構)

    之間的位置關係。

    這種設計的意義不是:

    PRD Impossible to Remove
    (PRD 完全無法拆卸),

    而是:

    Make Unintended Access More Difficult
    (讓非預期接近與操作變得更加困難)。

    十一、Neriki 的金屬防護屬於 Engineering Control

    從 Safety Barrier
    (安全防護層)

    角度來看,

    要求:

    「作業人員不要碰到 PRD。」

    主要依賴:

    Human Behavior
    (人員行為)。

    指定:

    Fixed-size Wrench
    (固定尺寸扳手)

    則屬於:

    Tool / Process Control
    (工具/流程控制)。

    而 Neriki 實物中:

    PRD 周圍的 Metal Guard
    (金屬防護結構)

    則屬於:

    Engineering Control
    (工程控制)

    或:

    Design-based Poka-Yoke
    (設計型防錯)。

    其核心概念不是只告訴人員:

    「不要做錯。」

    而是:

    Make the Wrong Action More Difficult
    (讓錯誤動作本身變得更困難)。

    十二、Rotarex Valve 的 PRD 結構對照

    本維修現場實際使用的另一組:

    Rotarex Valve
    (Rotarex 瓶閥)

    則可以觀察到不同的 PRD 配置方式。

    從本篇實物照片觀察,

    PRD Related Component
    (PRD 相關零件)

    外側具有可直接辨識的:

    Hexagonal Feature
    (六角部位)。

    PRD 周圍沒有採用與前述 Neriki 實物相同形式的:

    Metal Guard Structure
    (金屬包覆防護結構)。

    因此相較於本篇 Neriki 實物,

    這組 Rotarex Valve 的:

    PRD Tool Accessibility
    (PRD 工具可接近性)

    較直接。

    【照片 07-06-05|Rotarex Valve PRD 結構-側面】

    照片說明:

    本維修現場實際使用的 Rotarex Valve。

    照片可觀察到:

    PRD Related Component
    (PRD 相關零件)

    外側六角部位相對暴露,

    周圍沒有採用與本篇 Neriki 實物相同形式的:

    Metal Guard Structure
    (金屬防護結構)。

    【照片 07-06-06|Rotarex Valve PRD 結構-正面】

    照片說明:

    Rotarex Valve PRD 正面實物。

    由正面可以清楚觀察:

    PRD 外側部位

    與:

    Valve Body
    (閥體)

    之間的位置關係。

    相較於本篇 Neriki 實物,

    此設計對 PRD 外側部位提供的:

    Physical Access Restriction
    (實體接近限制)

    較少。

    十三、Neriki 與 Rotarex 實物的設計差異

    依本篇目前實際拍攝的兩組 Valve,

    可以觀察到不同程度的:

    PRD Physical Access Restriction
    (PRD 實體接近限制)。

    本篇 Neriki Valve:

    PRD 周圍具有:

    Metal Guard Structure
    (金屬防護結構)

    ↓

    限制工具直接接近 PRD

    ↓

    增加 Wrong Tool Engagement
    (錯誤工具咬合)

    的難度。

    本篇 Rotarex Valve:

    PRD 外側六角部位相對直接暴露

    ↓

    Tool Accessibility
    (工具可接近性)

    較高

    ↓

    因此:

    Tool Selection
    (工具選擇)

    Component Identification
    (零件識別)

    Tool Clearance
    (工具間隙)

    的重要性更加明顯。

    但是這項比較必須特別注意:

    本文比較的是:

    本維修現場目前實際使用與拍攝的特定 Valve
    (瓶閥)。

    並不是對:

    Neriki 全系列

    或:

    Rotarex 全系列

    進行設計分類。

    不同:

    Model
    (型號)

    Valve Specification
    (瓶閥規格)

    PRD Configuration
    (PRD 配置)

    可能具有不同設計。

    因此不能推論:

    All Neriki Valves Have This Guard
    (所有 Neriki 瓶閥都有這種防護)

    或:

    All Rotarex Valves Have Exposed PRDs
    (所有 Rotarex 瓶閥 PRD 都採用相同外露設計)。

    十四、不同設計不代表安全與不安全的二分法

    本篇的 Neriki Valve

    具有較明顯的:

    Physical Guard
    (實體防護)。

    本篇 Rotarex Valve

    則具有較直接的:

    PRD Tool Accessibility
    (PRD 工具可接近性)。

    但是不能因此直接寫成:

    Neriki

    Safe Valve
    (安全瓶閥)

    Rotarex

    Unsafe Valve
    (不安全瓶閥)。

    Valve Safety
    (瓶閥安全性)

    不能只依一項幾何特徵判斷。

    完整評估還需要考慮:

    Valve Design
    (瓶閥設計)

    PRD Design
    (PRD 設計)

    Application
    (用途)

    Gas Service
    (氣體用途)

    Maintenance Requirement
    (維修要求)

    Tool Control
    (工具管理)

    以及:

    Manufacturer Requirement
    (製造商要求)。

    因此本篇比較的重點只是:

    PRD Accessibility
    (PRD 可接近性)

    與:

    Poka-Yoke Design
    (防錯設計)

    的差異。

    十五、Engineering Control 與 Tool Control 是兩種不同防護

    Neriki 與 Rotarex 的實物比較,

    也可以用來說明:

    Engineering Control
    (工程控制)

    與:

    Tool Control
    (工具控制)

    之間的差異。

    Neriki 實物中的:

    Metal Guard
    (金屬防護結構)

    屬於:

    Design / Engineering Barrier
    (設計/工程防護層)。

    限制:

    Adjustable Wrench
    (活動扳手)

    並改用:

    Specified Fixed-size Wrench
    (指定固定尺寸扳手)

    則屬於:

    Tool / Process Barrier
    (工具/流程防護層)。

    Engineering Control:

    透過設備本身的幾何結構

    ↓

    降低錯誤動作發生機會。

    Tool Control:

    透過限制工具種類與尺寸

    ↓

    降低工具接觸錯誤零件的機會。

    兩者目的相似,

    但控制方式不同。

    十六、06-01 事故可以從 Barrier Failure 重新分析

    06-01 的 PRD 大量氣體洩漏事故,

    不能只停留在:

    「作業人員使用了活動扳手。」

    更完整的事故分析可以繼續詢問:

    Why Could the Tool Reach the PRD?
    (為什麼工具可以接近 PRD?)

    Was There a Physical Guard?
    (是否具有實體防護?)

    Was the Tool Restricted?
    (工具是否受到限制?)

    Was the Target Component Clearly Identified?
    (目標零件是否明確識別?)

    Was Tool Clearance Adequate?
    (工具間隙是否足夠?)

    Was Post-work Inspection Effective?
    (作業後檢查是否有效?)

    因此事故分析可以從:

    Operator Error
    (人員錯誤)

    進一步提升到:

    System / Barrier Analysis
    (系統/防護層分析)。

    也就是:

    Valve Design
    (瓶閥設計)

    +

    Tool Selection
    (工具選擇)

    +

    Component Identification
    (零件識別)

    +

    Work Control
    (作業控制)

    +

    Post-work Inspection
    (作業後檢查)

    共同形成:

    Safety Barrier System
    (安全防護系統)。

    十七、Witness Mark 可以協助發現位置變化

    部分維修管理可以使用:

    Witness Mark
    (位置確認記號)

    協助觀察零件在作業前後是否發生:

    Position Change
    (位置變化)。

    例如:

    PRD Related Component

    如果作業前具有可比較的 Witness Mark,

    作業後發現記號位置改變,

    就可以形成:

    Abnormality Indicator
    (異常指標)。

    但必須注意:

    Witness Mark
    ≠
    Torque Verification
    (扭力確認)

    Witness Mark
    ≠
    Assembly Integrity Proof
    (組裝完整性證明)

    Witness Mark 主要協助確認:

    Observed Position
    (觀察位置)

    是否發生變化。

    十八、Tool Mark 也是事故調查的重要證據

    如果懷疑工具曾接觸某個零件,

    可以觀察:

    Tool Mark
    (工具痕跡)

    Contact Mark
    (接觸痕跡)

    Scratch
    (刮痕)

    Surface Damage
    (表面損傷)

    以及:

    Position Change
    (位置變化)。

    但是:

    Tool Mark Present
    (存在工具痕跡)
    ≠
    Root Cause Automatically Confirmed
    (根本原因自動確認)

    仍需要結合:

    Work Record
    (作業紀錄)

    Tool Used
    (使用工具)

    Before / After Condition
    (作業前後狀態)

    Component Position
    (零件位置)

    以及其他 Evidence
    (證據)

    一起判斷。

    十九、發現 PRD 位置異常時應優先保存證據

    如果作業完成後發現:

    PRD Loose
    (PRD 鬆動)

    Position Abnormality
    (位置異常)

    或:

    Unexpected Witness Mark Change
    (位置記號異常改變),

    在安全與公司核准程序允許的前提下,

    應優先:

    Preserve Evidence
    (保存證據)。

    例如記錄:

    Original Position
    (原始位置)

    Tool Mark
    (工具痕跡)

    Witness Mark
    (位置記號)

    Valve Condition
    (瓶閥狀態)

    Tool Information
    (工具資訊)

    以及:

    Before / After Photo
    (作業前後照片)。

    避免在原因尚未調查前,

    因調整、清潔或重新處理,

    使原始證據消失。

    二十、Retightened 不代表 Root Cause 已確認

    如果發現:

    PRD Related Component
    (PRD 相關零件)

    位置異常,

    後續依核准程序處理後恢復正常,

    也不能直接推論:

    「就是前一位作業人員沒有鎖緊。」

    因為:

    Corrective Action Success
    (矯正措施成功)
    ≠
    Root Cause Proof
    (根本原因證明)

    仍可能需要調查:

    Tool Interference
    (工具干涉)

    Assembly Condition
    (組裝狀態)

    Previous Maintenance
    (先前維修)

    Component Condition
    (零件狀態)

    以及其他可能因素。

    二十一、Secondary Damage Check 很重要

    完成主要工作後,

    不能只確認:

    Primary Task Completed
    (主要工作完成)。

    還需要注意是否產生:

    Secondary Damage
    (二次損傷)。

    例如:

    PRD Position Change
    (PRD 位置變化)

    Tool Mark
    (工具痕跡)

    Outlet Damage
    (出口損傷)

    Valve Body Damage
    (閥體損傷)

    或其他:

    Unexpected Condition
    (非預期狀態)。

    因此:

    Primary Task Completed
    (主要工作完成)
    ≠
    No Secondary Abnormality
    (沒有二次異常)

    這也是 06-07 PRD 鬆動案例的重要判斷觀念。

    二十二、不同 Valve Design 需要不同風險管理

    如果 Valve 本身具有:

    Physical Guard
    (實體防護),

    並不代表:

    Tool Control Is Unnecessary
    (工具管理不再需要)。

    同樣,

    如果 Valve 沒有相同形式的 Physical Guard,

    也不能直接判定:

    Valve Is Unsafe
    (瓶閥不安全)。

    比較完整的風險管理方式是:

    Identify Valve Design
    (確認瓶閥設計)
    ↓
    Identify PRD Location
    (確認 PRD 位置)
    ↓
    Evaluate PRD Accessibility
    (確認 PRD 可接近性)
    ↓
    Select Approved Tool
    (選擇核准工具)
    ↓
    Confirm Target Component
    (確認目標零件)
    ↓
    Confirm Tool Clearance
    (確認工具間隙)
    ↓
    Perform Post-work Inspection
    (執行作業後檢查)

    因此:

    Physical Guard
    ≠
    Zero Risk

    Exposed PRD
    ≠
    Unsafe Valve

    Fixed-size Wrench
    ≠
    Zero Risk

    真正需要建立的是:

    Multiple Safety Barriers
    (多層安全防護)。

    二十三、Tool Selection 應納入 Work Instruction

    如果某項維修工作需要特定工具,

    可以在:

    Work Instruction
    (作業指導)

    或:

    Approved Procedure
    (核准程序)

    中明確定義:

    Tool Type
    (工具類型)

    Tool Size
    (工具尺寸)

    Applicable Component
    (適用零件)

    以及必要的:

    Restriction
    (限制)。

    如此作業人員不需要每次自行判斷:

    「哪一支工具比較方便。」

    而是依:

    Approved Tool Selection
    (核准工具選擇)

    執行。

    這可以降低:

    Human Variation
    (人員差異)

    所產生的風險。

    二十四、工具限制屬於 Company Practice

    本維修現場因實際事故經驗,

    對 Adjustable Wrench
    (活動扳手)

    在相關瓶閥作業中的使用進行限制,

    並優先使用:

    Specified Fixed-size Wrench
    (指定固定尺寸扳手)。

    這屬於:

    Company Practice
    (公司實務)

    以及:

    Internal Risk Control
    (內部風險控制)。

    本文不將:

    「所有鋼瓶維修一律禁止活動扳手」

    描述為通用 DOT 法規要求。

    不同:

    Valve Manufacturer
    (瓶閥製造商)

    Valve Design
    (瓶閥設計)

    Maintenance Facility
    (維修單位)

    以及:

    Approved Procedure
    (核准程序)

    可能具有不同工具要求。

    二十五、與 06-01、06-07 案例的關係

    本篇可以與兩個實際案例一起閱讀。

    06-01:

    工具影響 PRD Related Component
    (PRD 相關零件)

    ↓

    大量氣體洩漏

    ↓

    形成實際事故

    ↓

    事故後強化 Tool Control
    (工具管理)

    06-07:

    Valve Installation
    (瓶閥安裝)

    完成後

    ↓

    發現 PRD Loose / Position Abnormality
    (PRD 鬆動/位置異常)

    ↓

    Tool Interference
    (工具干涉)

    屬於需要調查的 Possible Cause
    (可能原因)

    ↓

    不能只靠位置異常直接確認 Root Cause
    (根本原因)

    兩個案例共同說明:

    Tool Interaction
    (工具與零件互動)

    不能只在事故發生後才檢查。

    它應該在:

    Valve Design Review
    (瓶閥設計確認)

    Tool Selection
    (工具選擇)

    Work Execution
    (作業執行)

    以及:

    Post-work Inspection
    (作業後檢查)

    階段受到控制。

    二十六、本篇的重要判斷觀念

    Adjustable Wrench Used
    (使用活動扳手)
    ≠
    Accident Automatically Occurs
    (一定發生事故)

    Fixed-size Wrench Used
    (使用固定尺寸扳手)
    ≠
    Zero Risk
    (零風險)

    Tool Fits
    (工具套得上)
    ≠
    Correct Component
    (就是正確零件)

    Correct Tool Size
    (工具尺寸正確)
    ≠
    Component Identification Completed
    (零件識別完成)

    Physical Guard
    (實體防護)
    ≠
    Impossible Access
    (完全無法接近)

    Exposed PRD
    (PRD 相對外露)
    ≠
    Unsafe Valve
    (不安全瓶閥)

    Witness Mark
    (位置確認記號)
    ≠
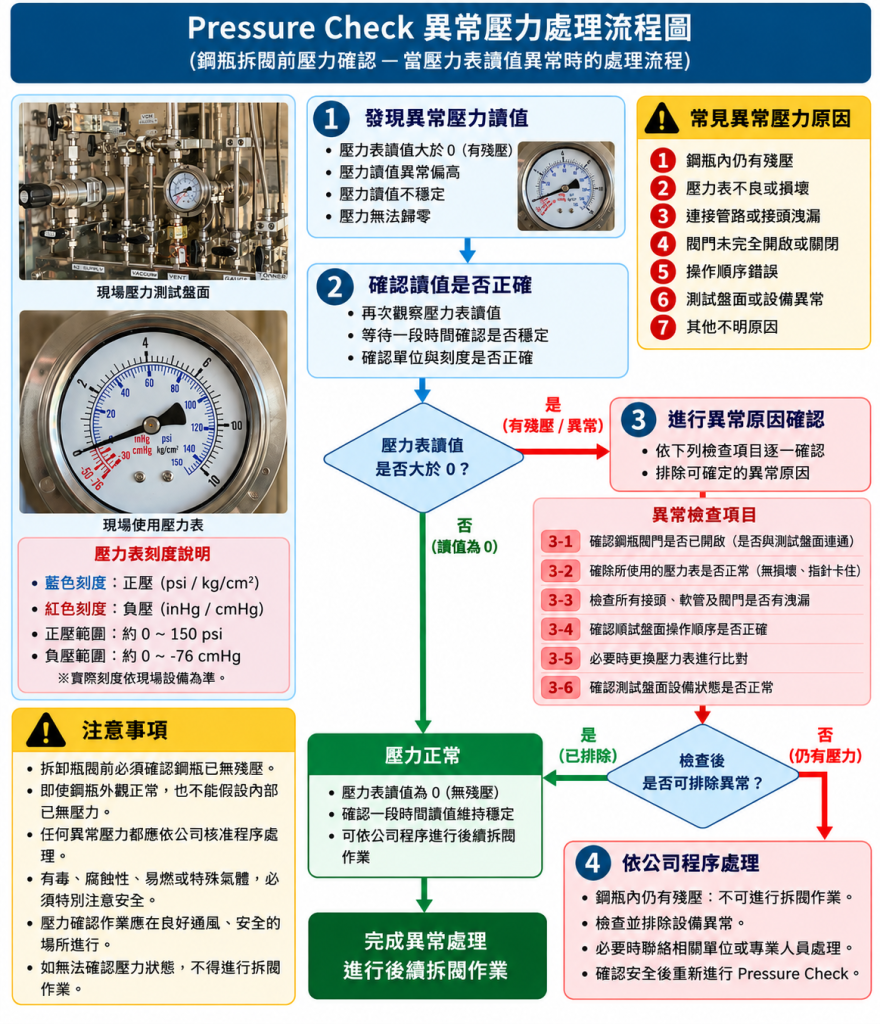
    Torque Proof
    (扭力證明)

    Tool Mark
    (工具痕跡)
    ≠
    Root Cause Confirmed
    (根本原因已確認)

    Retightened Successfully
    (後續處理成功)
    ≠
    Root Cause Confirmed

    Primary Task Completed
    (主要工作完成)
    ≠
    No Secondary Damage
    (沒有二次損傷)

    真正需要建立的是:

    Correct Valve Identification
    (正確辨識瓶閥)
    +
    Design Barrier
    (設計防護)
    +
    Correct Tool
    (正確工具)
    +
    Correct Component
    (正確零件)
    +
    Adequate Clearance
    (足夠工具間隙)
    +
    Controlled Work
    (受控作業)
    +
    Post-work Inspection
    (作業後檢查)

    形成:

    Multiple Safety Barriers
    (多層安全防護)。

    二十七、相關文章

    ・04-01|瓶閥拆卸與安裝注意事項

    ・05-04|Neck Leak 瓶頸洩漏故障診斷

    ・06-01|誤拆 PRD 造成大量氣體洩漏事故

    ・06-07|瓶閥安裝後 PRD 鬆動案例

    ・07-04|Pressure Test Panel 壓力測試盤

    ・09-01|Stop Work 與 Good Catch

    ・09-02|多層安全防護

    ・09-04|異常現象、直接原因與根本原因判斷

    注意事項

    本文依本維修現場實際事故經驗、工具管理方式,以及目前實際使用與拍攝的 Neriki Valve 與 Rotarex Valve 整理。

    本維修現場因曾發生 Adjustable Wrench(活動扳手)影響 PRD Related Component(PRD 相關零件)並造成大量氣體洩漏的事件,因此對活動扳手在相關作業中的使用進行限制,並以 Specified Fixed-size Wrench(指定固定尺寸扳手)作為工具防錯措施之一。

    本文所呈現的 Neriki 與 Rotarex PRD 結構差異,只代表本維修現場目前實際接觸及拍攝的閥件,不代表兩家製造商所有 Valve Model(瓶閥型號)均採用相同設計。

    本篇 Neriki Valve 實物可觀察到 PRD 周圍具有 Metal Guard Structure(金屬防護結構);本篇 Rotarex Valve 實物則可觀察到 PRD 外側六角部位具有較直接的 Tool Accessibility(工具可接近性)。

    上述差異只用於說明 Physical Access Restriction(實體接近限制)與 Design-based Poka-Yoke(設計型防錯)的概念,不作為品牌整體安全性比較。

    限制 Adjustable Wrench 屬於 Company Practice(公司實務)與 Internal Risk Control(內部風險控制),本文不將其描述為所有鋼瓶維修作業的通用 DOT 要求。

    實際 Tool Selection(工具選擇)仍應依 Valve Design(瓶閥設計)、Manufacturer Requirement(製造商要求)、Applicable Specification(適用規格)及 Approved Company Procedure(公司核准程序)執行。

    本文不提供 PRD 拆卸、調整、重新鎖緊、Torque(扭力)數值、加壓、洩壓或其他可能造成危險氣體釋放的實際操作程序。

    最後更新:2026-09-28
  • PTFE Tape 與 Lubricant|鋼瓶瓶閥密封、潤滑與材質差異

    07-05|Lubricant 與 PTFE Tape|鋼瓶材質、瓶閥材質與螺紋材料管理

    Cylinder Valve Installation
    (鋼瓶瓶閥安裝)

    除了需要確認:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    與:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    本身的狀態之外,

    安裝過程所使用的:

    Lubricant
    (潤滑材料)

    與:

    PTFE Tape
    (PTFE 止洩帶)

    也需要正確選擇。

    依本維修現場目前的實際使用經驗,

    這兩類材料的選擇邏輯並不相同。

    Lubricant
    (潤滑材料)

    主要依:

    Cylinder Material
    (鋼瓶材質)

    進行區分。

    PTFE Tape
    (PTFE 止洩帶)

    則不是依鋼瓶材質進行紅、綠分類。

    目前本維修現場實際安裝過的 Valve Material
    (瓶閥材質)

    主要為:

    Stainless Steel Valve
    (不鏽鋼瓶閥)

    以及:

    Copper / Copper-alloy Valve
    (銅/銅合金瓶閥)。

    PTFE Tape 目前具有這兩類瓶閥的實際使用經驗。

    因此在技術資料中必須把:

    Cylinder Material
    (鋼瓶材質)

    與:

    Valve Material
    (瓶閥材質)

    分開記錄,避免把兩種材料選擇邏輯混為一談。

    一、本維修現場目前使用的螺紋材料

    依目前實際使用經驗,可分為兩大類。

    第一類:

    Lubricant / Paste-type Thread Material
    (潤滑/膏狀螺紋材料)

    目前包括:

    Swagelok Pure Goop

    Formula-8。

    第二類:

    PTFE Tape
    (PTFE 止洩帶)

    目前包括:

    Federal Process Thread Tape HD

    Swagelok PTFE Tape。

    兩類材料在外觀、產品功能與現場選擇方式上並不相同。

    二、Lubricant 依 Cylinder Material 區分

    本維修現場在 Lubricant
    (潤滑材料)

    選擇上,會依:

    Cylinder Material
    (鋼瓶材質)

    進行區分。

    目前實際使用方式為:

    Carbon Steel Cylinder
    (碳鋼鋼瓶)

    → Swagelok Pure Goop
    → 綠色包裝

    Stainless Steel Cylinder
    (不鏽鋼鋼瓶)

    → Swagelok Pure Goop
    → 綠色包裝

    Aluminum Cylinder
    (鋁合金鋼瓶)

    → Formula-8
    → 紅色包裝

    這是本維修現場目前使用的:

    Material Selection Rule
    (材料選擇規則)。

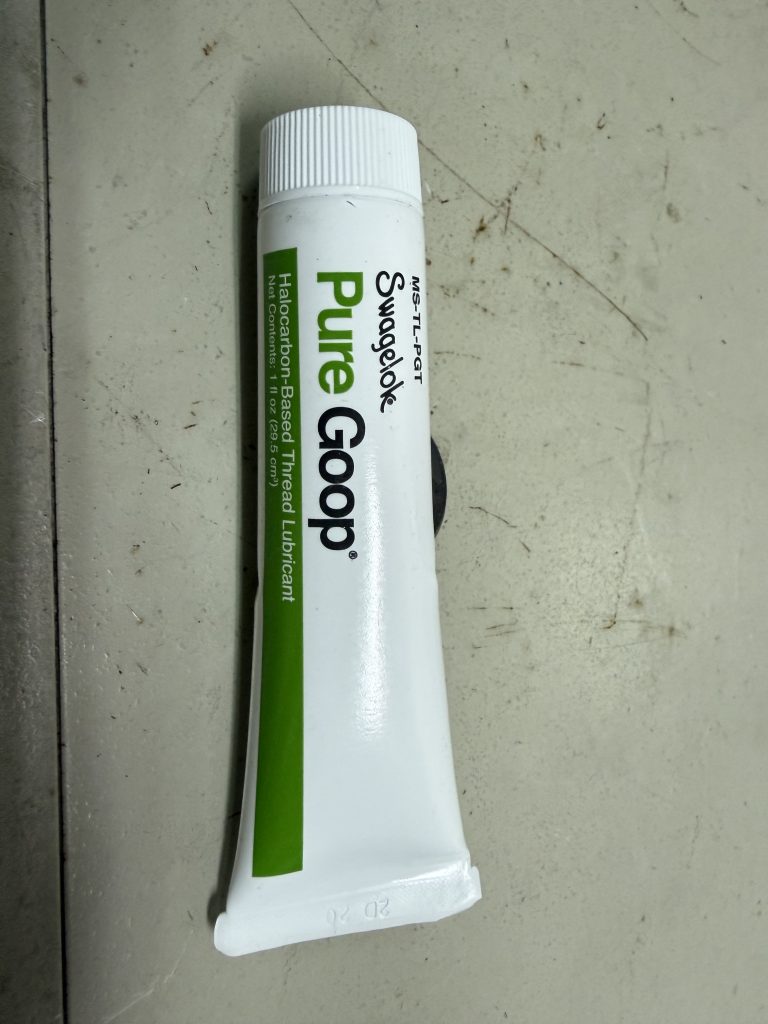
    三、Swagelok Pure Goop|碳鋼與不鏽鋼鋼瓶使用

    第一張實物照片中的產品為:

    Swagelok Pure Goop

    產品標示:

    MS-TL-PGT

    Halocarbon-Based Thread Lubricant
    (鹵碳類螺紋潤滑劑)。

    本維修現場主要使用於:

    Carbon Steel Cylinder
    (碳鋼鋼瓶)

    以及:

    Stainless Steel Cylinder
    (不鏽鋼鋼瓶)。

    因此現場可辨識為:

    Green Package
    (綠色包裝)
    ↓
    Swagelok Pure Goop
    ↓
    Carbon Steel / Stainless Steel Cylinder
    (碳鋼/不鏽鋼鋼瓶)

    但正式材料確認仍應以:

    Product Name
    (產品名稱)

    Part Number
    (產品編號)

    以及:

    Approved Application
    (核准用途)

    為準。

    照片 07-05-01|Swagelok Pure Goop

    照片說明:

    Swagelok Pure Goop

    MS-TL-PGT

    Halocarbon-Based Thread Lubricant
    (鹵碳類螺紋潤滑劑)

    本維修現場主要使用於:

    Carbon Steel Cylinder
    (碳鋼鋼瓶)

    Stainless Steel Cylinder
    (不鏽鋼鋼瓶)

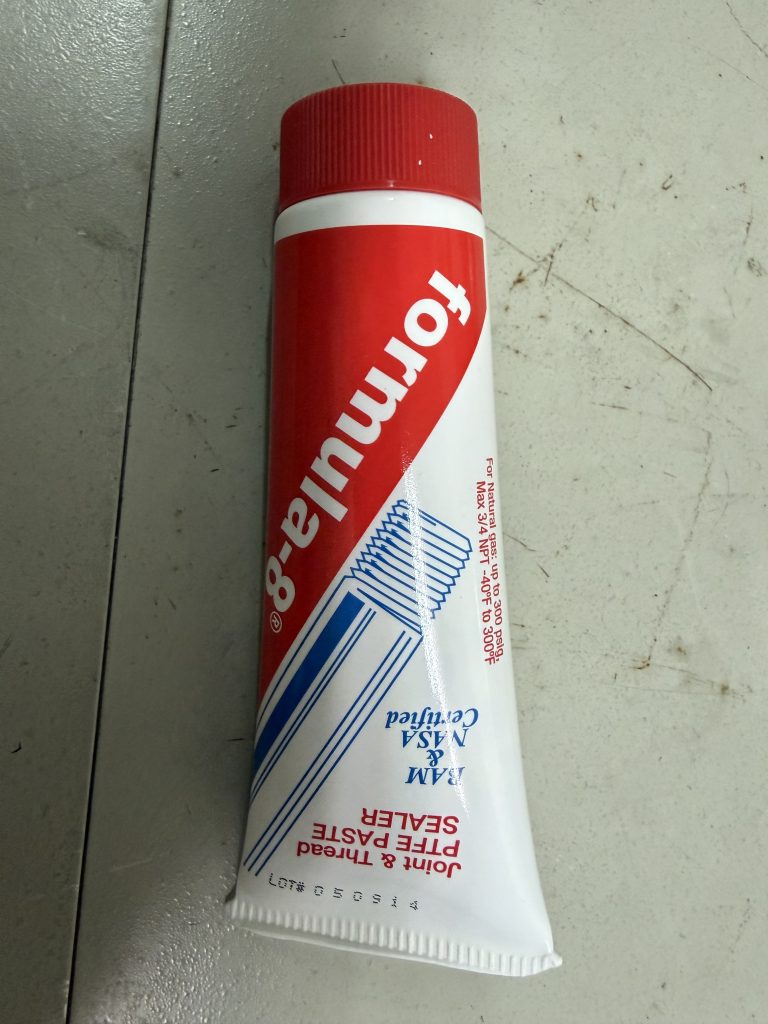
    四、Formula-8|鋁合金鋼瓶使用

    第二張實物照片中的產品為:

    Formula-8。

    產品包裝標示:

    Joint & Thread PTFE Paste Sealer。

    因此依產品本身標示,其技術分類為:

    PTFE Paste Sealer
    (PTFE 膏狀螺紋密封材料)。

    在本維修現場的實際作業分類中,

    Formula-8 是鋁合金鋼瓶使用的螺紋材料。

    目前使用於:

    Aluminum Cylinder
    (鋁合金鋼瓶)。

    因此現場可以辨識為:

    Red Package
    (紅色包裝)
    ↓
    Formula-8
    ↓
    Aluminum Cylinder
    (鋁合金鋼瓶)

    需要注意:

    Formula-8 原廠產品標示為:

    PTFE Paste Sealer

    而不是單純標示:

    Thread Lubricant。

    因此技術資料中應同時保留:

    「現場使用分類」

    與:

    「原廠產品分類」

    兩項資訊。

    照片 07-05-02|Formula-8

    照片說明:

    Formula-8

    Joint & Thread PTFE Paste Sealer
    (PTFE 膏狀螺紋密封材料)

    本維修現場主要使用於:

    Aluminum Cylinder
    (鋁合金鋼瓶)

    五、Lubricant 的選擇重點是 Cylinder Material

    這是本篇最需要釐清的地方。

    本維修現場:

    Pure Goop

    與:

    Formula-8

    之間的選擇,

    主要是依:

    Cylinder Material
    (鋼瓶材質)

    進行區分。

    也就是:

    Carbon Steel
    (碳鋼)
    ↓
    Pure Goop

    Stainless Steel
    (不鏽鋼)
    ↓
    Pure Goop

    Aluminum Alloy
    (鋁合金)
    ↓
    Formula-8

    因此這裡判斷的是:

    What Is the Cylinder Material?
    (鋼瓶是什麼材質?)

    而不是:

    What Is the Valve Material?
    (瓶閥是什麼材質?)

    這兩個判斷條件不能混在一起。

    六、PTFE Tape 不依上述鋼瓶材質分類

    第三與第四張照片為:

    PTFE Tape
    (PTFE 止洩帶)。

    目前包括:

    Federal Process Thread Tape HD

    以及:

    Swagelok PTFE Tape。

    PTFE Tape 的使用不能套用:

    綠色 → 碳鋼/不鏽鋼鋼瓶

    紅色 → 鋁合金鋼瓶

    這套 Lubricant 分類方式。

    也就是:

    Lubricant Selection Rule
    (潤滑材料選擇規則)

    ≠

    PTFE Tape Selection Rule
    (PTFE Tape 選擇規則)

    這是兩套不同的材料管理概念。

    七、目前 PTFE Tape 實際使用的 Valve Material

    依本維修現場目前的實際安裝經驗,

    目前安裝過的 Valve Material
    (瓶閥材質)

    主要為:

    Stainless Steel Valve
    (不鏽鋼瓶閥)

    以及:

    Copper / Copper-alloy Valve
    (銅/銅合金瓶閥)。

    PTFE Tape 目前具有這兩類瓶閥的實際使用經驗。

    因此目前資料可以寫成:

    PTFE Tape
    ↓
    Stainless Steel Valve
    (不鏽鋼瓶閥)

    以及:

    PTFE Tape
    ↓
    Copper / Copper-alloy Valve
    (銅/銅合金瓶閥)

    但是這裡必須注意:

    目前只有這兩類瓶閥的實際作業經驗,

    不代表:

    PTFE Tape Only Works with These Two Valve Materials
    (PTFE Tape 只能使用於這兩種瓶閥材質)。

    同樣也不能在沒有資料的情況下推論:

    PTFE Tape Is Approved for Every Valve Material
    (PTFE Tape 適用於所有瓶閥材質)。

    比較精確的說法是:

    「本維修現場目前 PTFE Tape 的實際使用經驗為不鏽鋼瓶閥與銅/銅合金瓶閥。」

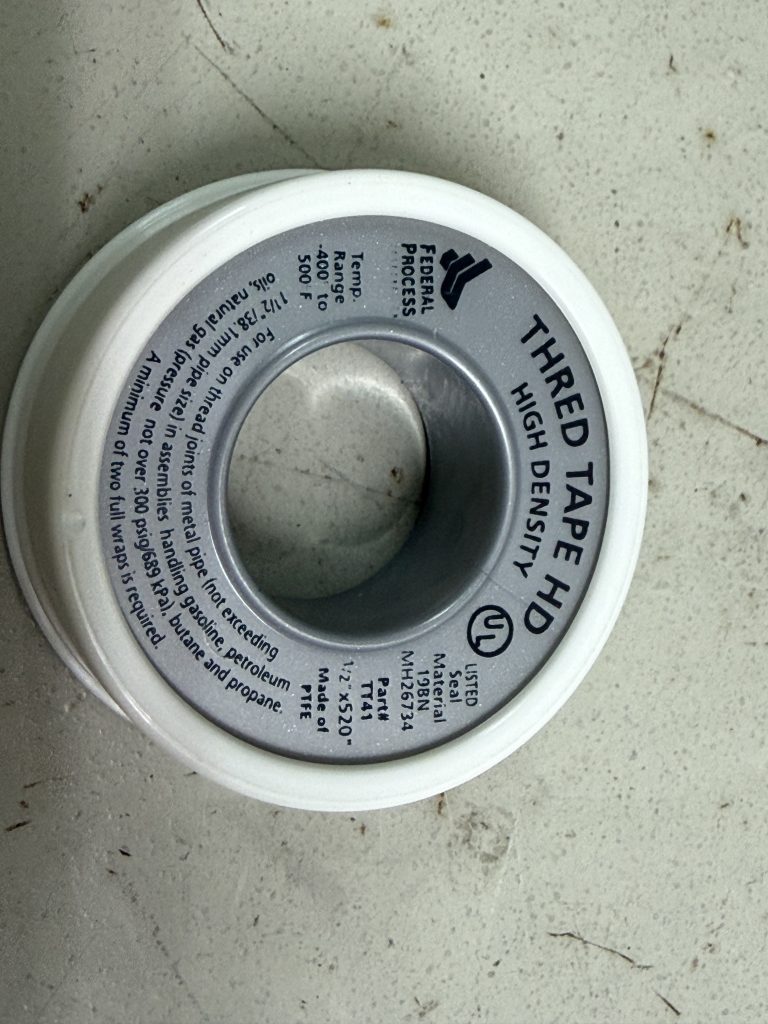
    八、Federal Process Thread Tape HD

    第三張實物照片為:

    Federal Process

    THREAD TAPE HD

    產品標示:

    High Density
    (高密度)

    Thread Tape
    (螺紋止洩帶)。

    因此它屬於:

    Tape-type Thread Sealing Material
    (帶狀螺紋密封材料)。

    照片 07-05-03|Federal Process Thread Tape HD

    照片說明:

    Federal Process

    THREAD TAPE HD

    High Density Thread Tape
    (高密度螺紋止洩帶)

    本維修現場 PTFE Tape 的實際使用經驗包含:

    Stainless Steel Valve
    (不鏽鋼瓶閥)

    Copper / Copper-alloy Valve
    (銅/銅合金瓶閥)

    實際產品適用範圍仍依核准規格確認。

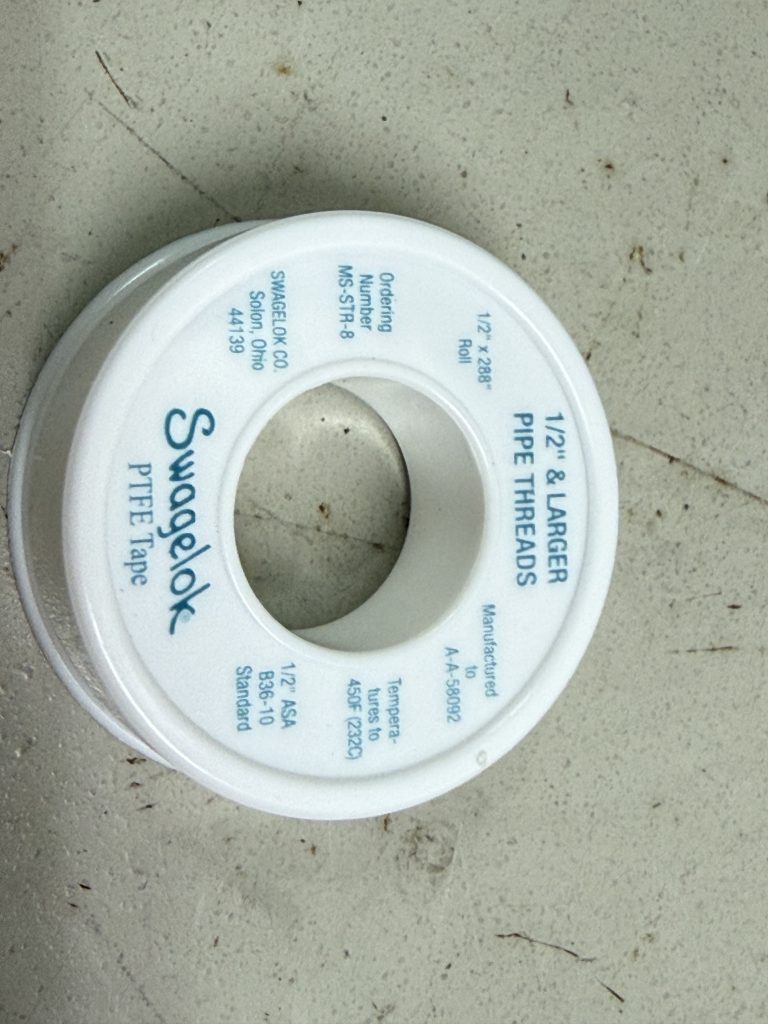
    九、Swagelok PTFE Tape

    第四張實物照片為:

    Swagelok PTFE Tape。

    包裝可辨識:

    Swagelok PTFE Tape

    Ordering Number:

    MS-STR-8

    以及:

    1/2″ & Larger Pipe Threads。

    因此同樣屬於:

    PTFE Thread Tape
    (PTFE 螺紋止洩帶)。

    照片 07-05-04|Swagelok PTFE Tape

    照片說明:

    Swagelok PTFE Tape

    Ordering Number:

    MS-STR-8

    PTFE Thread Tape
    (PTFE 螺紋止洩帶)

    產品實際適用 Thread Specification
    (螺紋規格)

    仍依 Manufacturer Specification
    (製造商規格)

    及公司核准用途確認。

    十、Cylinder Material 與 Valve Material 必須分開記錄

    這是本篇修正後非常重要的技術觀念。

    一套 Cylinder / Valve Assembly
    (鋼瓶/瓶閥組件)

    至少包含兩個不同的 Material Information
    (材質資訊):

    Cylinder Material
    (鋼瓶材質)

    以及:

    Valve Material
    (瓶閥材質)。

    例如:

    Cylinder
    可能是:

    Carbon Steel

    Stainless Steel

    Aluminum Alloy。

    Valve
    則可能是:

    Stainless Steel

    Copper / Copper Alloy

    或其他設計材質。

    因此:

    Cylinder Material
    ≠
    Valve Material

    不能看到:

    Stainless Steel Valve
    (不鏽鋼瓶閥)

    就直接認定:

    Cylinder
    (鋼瓶)

    也是不鏽鋼。

    同樣:

    Aluminum Cylinder
    (鋁合金鋼瓶)

    也不代表:

    Valve
    (瓶閥)

    本身就是鋁合金材質。

    十一、目前的材料選擇邏輯

    依本維修現場目前已確認的實務資料,可以分成兩條線理解。

    第一條:

    Lubricant / Paste-type Material Selection
    (潤滑/膏狀材料選擇)

    判斷依據:

    Cylinder Material
    (鋼瓶材質)

    Carbon Steel Cylinder
    → Pure Goop

    Stainless Steel Cylinder
    → Pure Goop

    Aluminum Cylinder
    → Formula-8

    第二條:

    PTFE Tape Application
    (PTFE Tape 使用)

    目前實際作業經驗:

    Stainless Steel Valve
    (不鏽鋼瓶閥)

    Copper / Copper-alloy Valve
    (銅/銅合金瓶閥)

    因此不能把兩條線合併成:

    「某種鋼瓶只能配某一種 PTFE Tape」。

    目前沒有這樣的實務資料支持。

    十二、PTFE Tape 也不是全部都相同

    目前現場至少具有:

    Federal Process Thread Tape HD

    與:

    Swagelok PTFE Tape。

    雖然兩者都是白色 PTFE Tape,

    但是:

    Same Color
    (相同顏色)
    ≠
    Same Specification
    (相同規格)。

    不同產品可能具有不同:

    Width
    (寬度)

    Thickness
    (厚度)

    Density
    (密度)

    Temperature Range
    (溫度範圍)

    Applicable Thread Size
    (適用螺紋尺寸)

    或其他:

    Manufacturer Specification
    (製造商規格)。

    因此不能因為:

    「都是白色 PTFE Tape」

    就直接認定可以任意互換。

    十三、Lubricant 會影響 Thread Friction

    Thread Lubricant
    (螺紋潤滑材料)

    會影響:

    Thread Friction
    (螺紋摩擦)

    以及:

    Assembly Behavior
    (組裝特性)。

    因此:

    Torque
    (扭力)

    不能完全脫離:

    Lubrication Condition
    (潤滑條件)

    單獨理解。

    不同:

    Surface Condition
    (表面狀態)

    Material Combination
    (材料組合)

    Lubrication Condition
    (潤滑條件)

    可能使相同 Torque Value
    (扭力值)

    產生不同的實際 Mechanical Condition
    (機械狀態)。

    因此:

    Pure Goop

    與:

    Formula-8

    不能在沒有技術確認的情況下任意互換。

    十四、PTFE Tape、Paste 與 Lubricant 都不能修復損傷螺紋

    如果:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    或:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    已存在:

    Missing Thread
    (牙型缺損)

    Material Loss
    (材料缺失)

    Deformation
    (變形)

    Severe Wear
    (嚴重磨耗)

    或:

    Thread Damage
    (螺紋損傷),

    不能透過增加:

    Pure Goop

    Formula-8

    或:

    PTFE Tape

    來補償。

    因此:

    More Lubricant
    ≠
    Thread Repair

    More Paste Sealer
    ≠
    Thread Repair

    More PTFE Tape
    ≠
    Thread Repair

    密封材料或潤滑材料不能讓:

    Missing Metal
    (已缺失的金屬)

    重新恢復。

    十五、材料也不能修正 Cross Thread

    如果 Valve Installation
    (瓶閥安裝)

    時:

    Valve Thread Axis
    (瓶閥螺紋軸線)

    與:

    Cylinder Thread Axis
    (鋼瓶螺紋軸線)

    沒有正確:

    Alignment
    (對正),

    可能形成:

    Cross Thread
    (錯牙/斜牙咬合)。

    這時:

    More Lubricant

    More PTFE Tape

    或:

    More Paste Sealer

    都不能修正:

    Incorrect Alignment
    (錯誤對正)。

    因此:

    Unexpected Resistance
    (非預期阻力)
    ≠
    Add More Material and Continue
    (增加材料後繼續)

    十六、材料不能掩蓋原始 Thread Abnormality

    如果安裝前已經發現:

    Thread Damage
    (螺紋損傷)

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    Burr
    (毛邊)

    Missing Thread
    (牙型缺損)

    或:

    Deformation
    (變形),

    不能直接用:

    Lubricant

    Paste Sealer

    或:

    PTFE Tape

    覆蓋異常後繼續安裝。

    因為這可能使:

    Original Evidence
    (原始證據)

    變得更難判斷。

    正確的概念是:

    Thread Abnormality Found
    (發現螺紋異常)
    ↓
    STOP
    ↓
    Preserve Evidence
    (保存證據)
    ↓
    Evaluate Thread Condition
    (評估螺紋狀態)
    ↓
    Determine Disposition
    (決定處置)
    ↓
    Proceed Only If Acceptable
    (確認可接受後才繼續)

    十七、材料識別與 Traceability

    現場使用的:

    Pure Goop

    Formula-8

    Federal Process Thread Tape HD

    Swagelok PTFE Tape

    都屬於需要管理的:

    Consumable Material
    (耗材)。

    依公司品質系統,可以保留:

    Manufacturer
    (製造商)

    Product Name
    (產品名稱)

    Part Number
    (產品編號)

    Lot / Batch
    (批號,如適用)

    Cylinder Material
    (鋼瓶材質,如適用)

    Valve Material
    (瓶閥材質,如適用)

    Approved Application
    (核准用途)

    Material Condition
    (材料狀態)

    Storage Condition
    (保存狀態)

    等:

    Traceability Information
    (追溯資訊)。

    十八、與 Neck Leak 故障診斷的關係

    當發生:

    Neck Leak
    (瓶頸洩漏)

    時,

    不能只看:

    Lubricant

    或:

    PTFE Tape

    就判定根本原因。

    還需要一起確認:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    Thread Profile
    (螺紋牙型)

    Alignment
    (對正)

    Cylinder Material
    (鋼瓶材質)

    Valve Material
    (瓶閥材質)

    Lubricant / Paste Material
    (潤滑/膏狀材料)

    PTFE Tape
    (PTFE 止洩帶)

    以及:

    Assembly Condition
    (組裝狀態)。

    因此:

    Neck Leak
    ≠
    Lubricant Problem Confirmed

    Neck Leak
    ≠
    PTFE Tape Problem Confirmed

    Leak Stops After Material Change
    (更換材料後不再洩漏)
    ≠
    Root Cause Confirmed
    (根本原因已確認)

    十九、本維修現場目前已確認的材料使用關係

    目前實際資料可以整理為:

    Lubricant / Paste-type Thread Material
    (潤滑/膏狀螺紋材料)

    依:

    Cylinder Material
    (鋼瓶材質)

    區分。

    Carbon Steel Cylinder
    (碳鋼鋼瓶)
    →
    Swagelok Pure Goop

    Stainless Steel Cylinder
    (不鏽鋼鋼瓶)
    →
    Swagelok Pure Goop

    Aluminum Cylinder
    (鋁合金鋼瓶)
    →
    Formula-8

    另一方面:

    PTFE Tape
    (PTFE 止洩帶)

    目前實際使用過的 Valve Material
    (瓶閥材質)為:

    Stainless Steel Valve
    (不鏽鋼瓶閥)

    Copper / Copper-alloy Valve
    (銅/銅合金瓶閥)

    因此:

    Lubricant Selection
    (潤滑材料選擇)
    →
    依 Cylinder Material

    PTFE Tape Application Experience
    (PTFE Tape 實際使用經驗)
    →
    目前為 Stainless Steel Valve 與 Copper / Copper-alloy Valve

    兩者不能混為同一套材料選擇規則。

    二十、本篇的重要判斷觀念

    Cylinder Material
    (鋼瓶材質)
    ≠
    Valve Material
    (瓶閥材質)

    Lubricant Selection
    (潤滑材料選擇)
    ≠
    PTFE Tape Selection
    (PTFE Tape 選擇)

    本維修現場:

    Pure Goop
    →
    Carbon Steel / Stainless Steel Cylinder

    Formula-8
    →
    Aluminum Cylinder

    PTFE Tape:

    目前實際使用經驗
    →
    Stainless Steel Valve / Copper or Copper-alloy Valve

    但:

    Current Experience
    (目前實際經驗)
    ≠
    Universal Application Limit
    (通用適用限制)

    同時:

    More Lubricant
    ≠
    Thread Repair

    More PTFE Tape
    ≠
    Thread Repair

    Correct Material
    ≠
    Damaged Thread Becomes Acceptable

    No Leak
    ≠
    Correct Material Automatically Confirmed

    二十一、相關文章

    ・04-01|瓶閥拆卸與安裝注意事項
    ・04-02|瓶閥外牙檢查
    ・05-01|Thread Damage 與 Material Adhesion
    ・05-04|Neck Leak 瓶頸洩漏故障診斷
    ・05-08|SiH4 鋼瓶 Neck Leak 與 Thread Profile 異常案例
    ・07-01|瓶閥外牙 Ring Gauge 檢查
    ・07-02|3/4-14 NGT Plug Gauge 與瓶頸內牙檢查
    ・07-03|Cut Tap 與 Form Tap
    ・09-04|異常現象、直接原因與根本原因的判斷方法

    注意事項

    本文依本維修現場目前實際使用經驗整理。

    目前已確認:

    Swagelok Pure Goop
    主要使用於 Carbon Steel Cylinder(碳鋼鋼瓶)與 Stainless Steel Cylinder(不鏽鋼鋼瓶)。

    Formula-8
    主要使用於 Aluminum Cylinder(鋁合金鋼瓶)。

    上述 Lubricant / Paste-type Material(潤滑/膏狀材料)的區分主要依 Cylinder Material(鋼瓶材質)。

    PTFE Tape(PTFE 止洩帶)則不使用上述鋼瓶材質分類方式。

    目前本維修現場 PTFE Tape 的實際使用經驗包括 Stainless Steel Valve(不鏽鋼瓶閥)與 Copper / Copper-alloy Valve(銅/銅合金瓶閥)。

    由於目前實際安裝經驗集中於上述瓶閥材質,本文不延伸推論其他 Valve Material(瓶閥材質)的適用性。

    實際材料選擇仍應依 Cylinder / Valve Specification(鋼瓶/瓶閥規格)、Gas Service(氣體用途)、Manufacturer Requirement(製造商要求)、Material Compatibility(材料相容性)及 Approved Company Procedure(公司核准程序)執行。

    本文不提供 Lubricant / Paste Sealer 使用量、PTFE Tape 纏繞圈數與方向、Valve Installation Torque(瓶閥安裝扭力)或其他實際安裝操作參數。

    最後更新:2026-09-28

  • Pressure Panel 壓力盤|為什麼拆閥前一定要確認鋼瓶壓力?

    07-04|Pressure Panel 壓力盤|拆閥前壓力確認與安全防護

    在 Cylinder Maintenance
    (鋼瓶維修)

    作業中,Valve Removal
    (瓶閥拆卸)

    是一項必須建立在正確 Cylinder Condition
    (鋼瓶狀態)

    之上的工作。

    鋼瓶被送到 Maintenance Area
    (維修區)

    並不代表:

    Cylinder Depressurized
    (鋼瓶已確認無壓)。

    同樣:

    Status Label
    (狀態標籤)

    顯示已完成前段處理,

    也不能完全取代:

    Physical Verification
    (實體狀態確認)。

    因此在進入 Valve Removal
    (拆閥)

    之前,

    Pressure Confirmation
    (壓力確認)

    是一道非常重要的 Independent Safety Barrier
    (獨立安全防護層)。

    本篇介紹:

    Pressure Panel
    (壓力盤)

    在拆閥前壓力確認中的角色,以及為什麼:

    Pressure Check
    (壓力確認)

    不能被視為單純的形式作業。

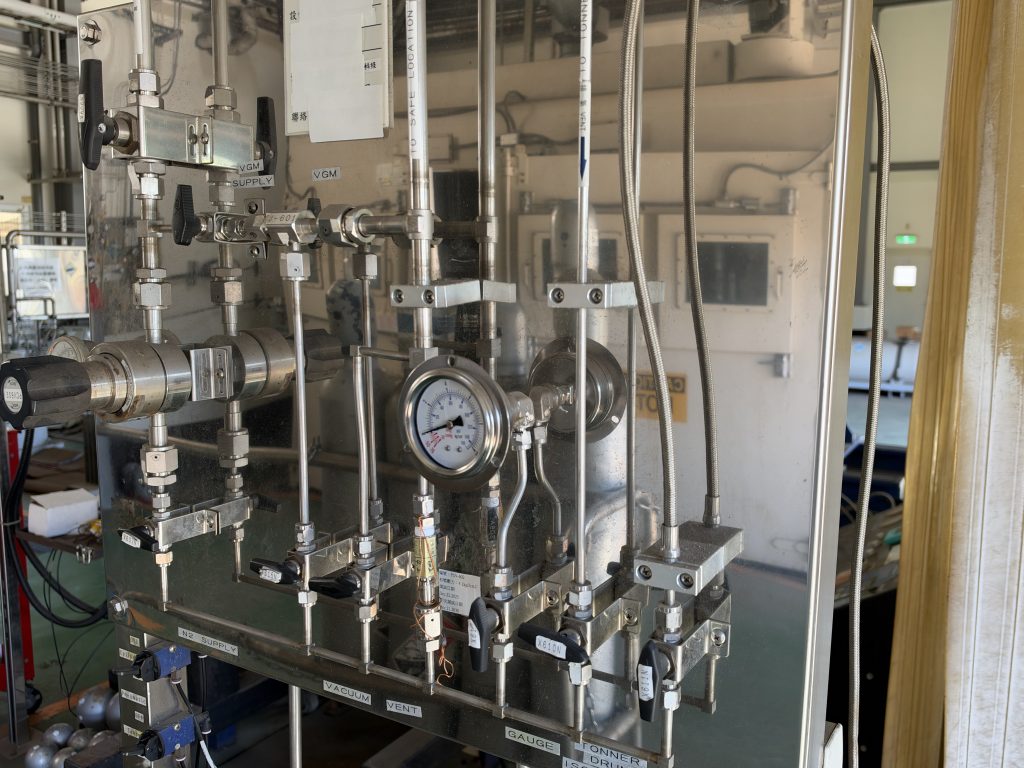
    一、Pressure Panel 是什麼?

    Pressure Panel
    (壓力盤)

    是維修現場用來進行特定壓力確認、監測或相關檢查的設備。

    依設備設計不同,可能包含:

    Pressure Gauge
    (壓力錶)

    Connection
    (連接部)

    Valve / Control Component
    (閥件/控制元件)

    Pressure Protection Device
    (壓力保護裝置)

    以及其他相關組件。

    實際設備配置應依:

    Panel Design
    (壓力盤設計)

    及:

    Approved Company Procedure
    (公司核准程序)

    確認。

    本文所稱 Pressure Panel,主要討論其在:

    Pre-removal Pressure Confirmation
    (拆閥前壓力確認)

    中的安全角色。

    【照片 07-04-01|Pressure Panel 整體】

    照片建議:

    拍攝維修廠實際使用的 Pressure Panel。

    可以標示:

    Pressure Panel
    (壓力盤)

    Pressure Gauge
    (壓力錶)

    Cylinder Connection
    (鋼瓶連接位置)

    Pressure Protection Device
    (壓力保護裝置)

    如果無法確認某一零件的正式名稱,不要自行標示成:

    Safety Valve
    (安全閥)

    Rupture Disc
    (爆破片)

    或其他特定裝置。

    應先確認設備規格。

    二、為什麼拆閥前必須確認壓力?

    Valve
    (瓶閥)

    是 Cylinder Pressure Boundary
    (鋼瓶承壓系統)

    的一部分。

    因此在拆除 Valve 前,必須先確認鋼瓶目前是否仍存在:

    Internal Pressure
    (內部壓力)。

    不能單純依靠:

    ・鋼瓶已經送到維修廠
    ・前站說已經處理完成
    ・鋼瓶貼有完成標籤
    ・系統顯示流程已完成
    ・外觀看起來正常

    就直接推論:

    Cylinder Has No Pressure
    (鋼瓶已無壓)。

    最重要的觀念是:

    Process Status
    (流程狀態)
    ≠
    Physical Condition
    (實體狀態)

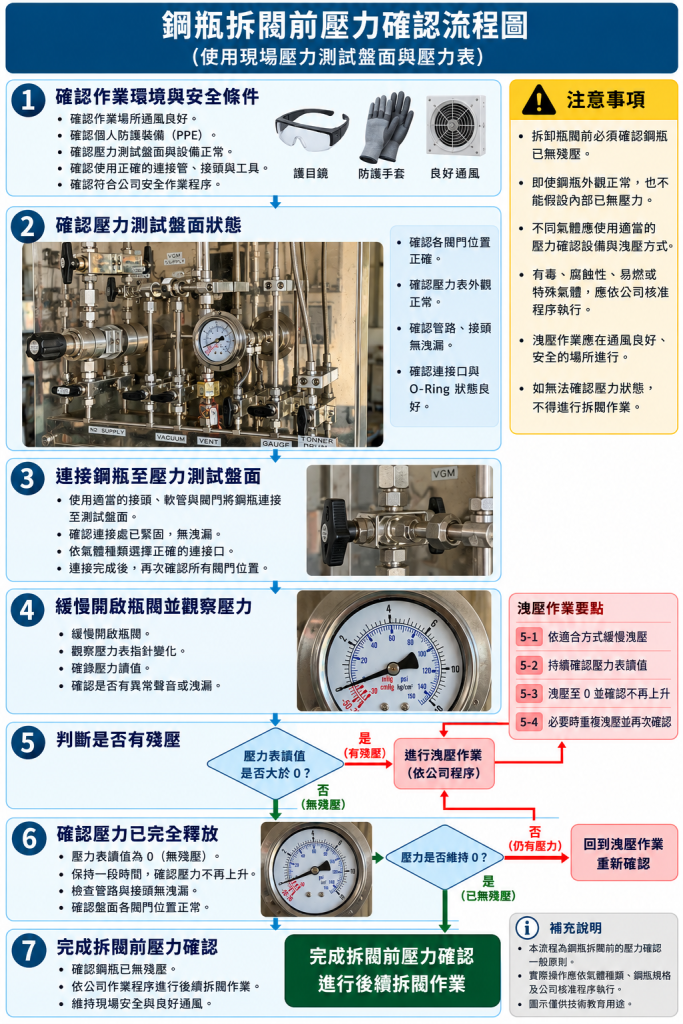
    三、Pressure Confirmation 是 Independent Safety Barrier

    如果前段流程完全正常:

    鋼瓶在送入維修區之前,

    理論上應已符合後續維修所要求的狀態。

    但是安全系統不能只建立在:

    「前面的人應該已經做好了。」

    因此在拆閥前再次進行:

    Pressure Confirmation
    (壓力確認)

    就是一道:

    Independent Safety Barrier
    (獨立安全防護層)。

    它的作用是:

    即使 Upstream Process
    (上游流程)

    發生錯誤,

    後面的維修人員仍有機會在拆閥之前發現:

    Unexpected Pressure
    (非預期壓力)。

    因此:

    Pressure Confirmation

    不是對前站的不信任,

    而是:

    Defense in Depth
    (多層防護)

    的一部分。

    四、06-05 事故證明這道防護層的重要性

    在:

    06-05|未清潔滿瓶誤送維修廠事故

    案例中,

    一支未完成預期前段處理的鋼瓶被送入維修區。

    如果維修人員只依:

    Cylinder Location
    (鋼瓶所在位置)

    判斷:

    「既然已經送到維修廠,就應該可以拆閥。」

    事故後果可能更加嚴重。

    但維修人員在 Valve Removal 前依流程進行:

    Pressure Confirmation
    (壓力確認)。

    結果發現:

    Unexpected / Residual Pressure
    (非預期/殘留壓力)。

    這代表:

    Pre-removal Pressure Check
    (拆閥前壓力確認)

    成功攔截了前段流程異常。

    五、Pressure Panel 不是「處理滿瓶」的設備

    這一點非常重要。

    Pressure Panel 用於:

    Pressure Confirmation
    (壓力確認)

    並不代表:

    Pressure Panel

    就是用來處理:

    Unexpected Full Cylinder
    (非預期滿瓶)

    的設備。

    因此:

    Pressure Panel
    (壓力盤)
    ≠
    Full Cylinder Processing Equipment
    (滿瓶處理設備)

    如果在檢查時發現:

    Unexpected Pressure
    (非預期壓力)

    正確的安全概念是:

    STOP
    (停止)

    而不是:

    「既然已經接上壓力盤,就順便把它處理掉。」

    後續應依:

    Approved Abnormal Handling Procedure
    (核准異常處理程序)

    進行處置。

    本文不提供危險氣體排放、洩壓或轉移方法。

    六、發現壓力的第一個動作不是繼續拆閥

    拆閥前壓力確認的目的,就是在:

    Valve Removal

    之前建立:

    Go / No-Go Decision
    (可進行/不可進行判斷)。

    如果確認仍存在不符合後續維修條件的壓力:

    Valve Removal
    (拆閥)

    就不能繼續。

    因此概念上是:

    Pressure Confirmation
    ↓
    Expected Condition Confirmed
    (確認符合預期狀態)
    ↓
    Proceed According to Approved Procedure
    (依核准程序進行後續作業)

    如果:

    Pressure Confirmation
    ↓
    Unexpected Pressure Detected
    (發現非預期壓力)
    ↓
    STOP
    (停止)
    ↓
    Prevent Valve Removal
    (禁止繼續拆閥)
    ↓
    Abnormal Condition Handling
    (異常狀態處理)

    這就是 Pressure Check 作為 Safety Barrier 的真正意義。

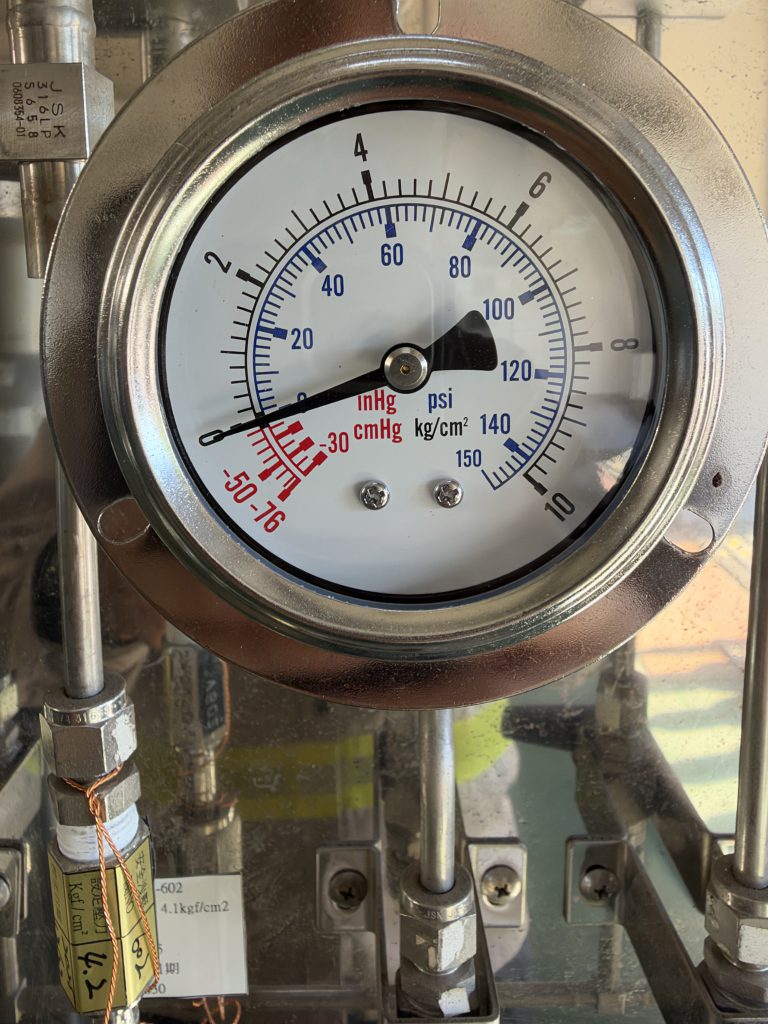
    七、Pressure Gauge 是判斷工具,不是裝飾

    Pressure Gauge
    (壓力錶)

    提供的是:

    Pressure Indication
    (壓力指示)。

    因此 Gauge 本身的狀態會直接影響:

    Pressure Confirmation Reliability
    (壓力確認可靠性)。

    如果 Pressure Gauge 存在:

    Damage
    (損傷)

    Unknown Calibration Status
    (校正狀態不明)

    Abnormal Zero
    (零點異常)

    Unreadable Scale
    (刻度無法辨識)

    或其他異常,

    就不能單純相信顯示結果。

    因此:

    Gauge Shows Zero
    (壓力錶顯示零)
    ≠
    Zero Pressure Automatically Confirmed
    (自動確認零壓)

    還必須建立在:

    Gauge Is Suitable and Reliable
    (壓力錶適用且狀態可靠)

    的前提下。

    【照片 07-04-02|Pressure Gauge】

    建議拍攝:

    Pressure Panel 上的 Pressure Gauge。

    照片可以標示:

    Pressure Gauge
    (壓力錶)

    Gauge Range
    (量程)

    Gauge Identification
    (儀表識別)

    Calibration / Verification Label
    (校正/確認標籤)

    公開網站照片如包含公司內部資產編號,可視需要遮蔽。

    八、06-05 的 Pressure Gauge 為什麼會損壞?

    06-05 案例中,

    Pressure Panel 接觸到非預期的鋼瓶壓力後:

    Pressure Protection Device
    (壓力保護裝置)

    發生動作,

    同時:

    Pressure Gauge
    (壓力錶)

    受到損壞。

    這裡必須區分:

    Gauge Damage
    (壓力錶損壞)

    與:

    Root Cause
    (根本原因)。

    壓力錶損壞是:

    Equipment Consequence
    (設備後果)

    而不是事件最前端的原因。

    因此:

    Pressure Gauge Damaged
    (壓力錶損壞)
    ≠
    Pressure Gauge Caused the Event
    (壓力錶造成事故)

    真正需要往前追查的是:

    Why Did a Pressurized Cylinder Reach the Maintenance Area?
    (為什麼仍有壓力的鋼瓶會進入維修區?)

    九、Pressure Protection Device 動作不一定代表設備故障

    06-05 事故中還有另一個重要觀念。

    Pressure Panel 上的:

    Pressure Protection Device
    (壓力保護裝置)

    發生動作。

    但是:

    Protection Device Activated
    (保護裝置動作)
    ≠
    Protection Device Failed
    (保護裝置故障)

    如果設備因非預期壓力達到其設計動作條件,

    Protection Device 的動作可能代表:

    Safety Function Activated
    (安全功能發生作用)。

    因此事故調查時不能只看到:

    「裝置動作了。」

    就直接寫:

    「安全裝置故障。」

    這和 06-08 NH3 Drum 案例中的:

    PRD Activation
    ≠
    PRD Failure

    具有相同的事故分析觀念。

    十、Status Label 不能取代 Physical Verification

    鋼瓶流程中可能使用:

    Status Label
    (狀態標籤)

    表示:

    Cleaning Completed
    (清潔完成)

    Gas Removal Completed
    (氣體處理完成)

    Ready for Maintenance
    (可進入維修)

    或其他流程狀態。

    但是 Label 本質上屬於:

    Information Barrier
    (資訊防護層)。

    它不是:

    Physical Verification
    (實體確認)。

    因此:

    Correct Label
    (標籤正確)
    ≠
    Physical Condition Independently Confirmed
    (實體狀態已獨立確認)

    更不能:

    Label Says Safe
    (標籤顯示安全)
    ↓
    Skip Pressure Confirmation
    (省略壓力確認)

    十一、06-06 案例則是在更前面攔截異常

    06-06:

    Status Label / Record Mismatch
    (狀態標籤/紀錄不一致)

    案例中,

    維修人員在進一步作業之前就發現:

    Label
    (標籤)

    與:

    Work Record
    (作業紀錄)

    不一致。

    因此異常在更前面的:

    Information Verification
    (資訊確認)

    階段就被攔截。

    可以把兩個案例比較為:

    06-06:

    Label / Record Check
    (標籤/紀錄確認)
    ↓
    Abnormality Detected
    (發現異常)
    ↓
    STOP

    06-05:

    前段異常未被攔截
    ↓
    Cylinder Reached Maintenance
    (鋼瓶進入維修區)
    ↓
    Pressure Confirmation
    (壓力確認)
    ↓
    Unexpected Pressure Detected
    (發現非預期壓力)
    ↓
    STOP

    這正好說明:

    Multiple Safety Barriers
    (多層安全防護)

    的重要性。

    十二、不要只依賴單一防護層

    如果系統只有:

    Status Label

    一層防護,

    標籤一旦錯誤:

    Barrier Failed
    (防護失效)。

    如果後面還有:

    Work Record Verification
    (作業紀錄確認)

    Pressure Confirmation
    (壓力確認)

    Valve Removal Pre-check
    (拆閥前確認)

    就形成:

    Defense in Depth
    (多層防護)。

    概念上:

    Upstream Process
    (上游流程)
    ↓
    Status Identification
    (狀態識別)
    ↓
    Record Verification
    (紀錄確認)
    ↓
    Pressure Confirmation
    (壓力確認)
    ↓
    Valve Removal
    (拆閥)

    其中任何一道發現異常:

    STOP

    而不是讓錯誤一路傳遞到:

    Valve Removal。

    十三、Pressure Panel 本身也需要設備管理

    Pressure Panel 屬於 Safety-related Inspection Equipment
    (安全相關檢查設備)。

    因此設備本身也需要適當管理。

    包括:

    Pressure Gauge Condition
    (壓力錶狀態)

    Connection Condition
    (連接部狀態)

    Hose / Tubing Condition
    (軟管/管路狀態)

    Valve Condition
    (閥件狀態)

    Pressure Protection Device Condition
    (壓力保護裝置狀態)

    Equipment Identification
    (設備識別)

    Calibration / Verification Status
    (校正/確認狀態)

    以及:

    Maintenance Record
    (維護紀錄)。

    實際項目依設備設計與公司管理制度決定。

    【照片 07-04-03|Pressure Panel 主要組件】

    可以使用 Pressure Panel 整體照片製作標示版。

    只標示已確認的零件:

    Pressure Gauge
    (壓力錶)

    Connection
    (連接位置)

    Control Valve
    (控制閥,如實際確認)

    Pressure Protection Device
    (壓力保護裝置)

    如果保護裝置型式尚未確認,

    維持:

    Pressure Protection Device

    不要自行改成:

    Safety Valve

    或:

    Rupture Disc。

    十四、壓力確認不是洩壓作業

    這一點在公開網站必須特別強調。

    Pressure Confirmation
    (壓力確認)

    的目的是:

    Determine Cylinder Condition
    (確認鋼瓶狀態)。

    不是:

    Depressurization
    (洩壓)

    也不是:

    Gas Removal
    (氣體移除)。

    因此:

    Pressure Check
    ≠
    Depressurization Procedure

    Pressure Panel
    ≠
    Gas Disposal System

    Unexpected Pressure Detected
    ≠
    Continue Until Pressure Reaches Zero

    發現非預期壓力後:

    應停止後續維修流程,

    並依核准的異常處理制度進行處置。

    尤其涉及:

    Toxic Gas
    (毒性氣體)

    Flammable Gas
    (易燃氣體)

    Corrosive Gas
    (腐蝕性氣體)

    Pyrophoric Gas
    (自燃性氣體)

    或其他 Hazardous Gas
    (危險氣體)時,

    更不能把一般壓力確認設備當成氣體處理設備。

    十五、Pressure Confirmation 應視為 Stop Work Trigger

    Pressure Confirmation 如果發現:

    Unexpected Pressure
    (非預期壓力)

    本身就應視為:

    Stop Work Trigger
    (停止作業觸發條件)。

    也就是:

    「發現異常」

    不是:

    「想辦法把數值變正常再繼續。」

    而是:

    Recognize
    (辨識)
    ↓
    STOP
    (停止)
    ↓
    Preserve Condition
    (保存狀態)
    ↓
    Report / Escalate
    (回報/升級處理)
    ↓
    Approved Disposition
    (核准處置)

    這也與第九章的新進人員異常判斷原則一致。

    十六、本篇的重要判斷觀念

    本篇可以整理成:

    Cylinder in Maintenance Area
    (鋼瓶位於維修區)
    ≠
    Cylinder Depressurized
    (鋼瓶已確認無壓)

    Status Label
    (狀態標籤)
    ≠
    Physical Condition Confirmed
    (實體狀態已確認)

    Gauge Shows Zero
    (壓力錶顯示零)
    ≠
    Gauge Reliability Automatically Confirmed
    (儀表可靠性已自動確認)

    Pressure Confirmation
    (壓力確認)
    ≠
    Depressurization
    (洩壓)

    Pressure Panel
    (壓力盤)
    ≠
    Full Cylinder Processing Equipment
    (滿瓶處理設備)

    Pressure Protection Device Activation
    (壓力保護裝置動作)
    ≠
    Protection Device Failure
    (保護裝置故障)

    Unexpected Pressure
    (非預期壓力)

    STOP
    (停止後續維修作業)

    因此最重要的原則是:

    Verify Physical Condition Before Valve Removal
    (拆閥前確認鋼瓶實際物理狀態)

    而不是:

    Assume Condition from Process Status
    (依流程狀態推測鋼瓶狀態)。

    十七、相關文章

    ・04-01|瓶閥拆卸與安裝注意事項
    ・06-05|未清潔滿瓶誤送維修廠造成 Pressure Panel 異常案例
    ・06-06|標籤誤貼未清潔鋼瓶遭維修人員攔截案例
    ・06-08|NH3 Drum 過熱與安全裝置動作案例
    ・07-01|瓶閥外牙 Ring Gauge 檢查
    ・07-02|3/4-14 NGT Plug Gauge 與瓶頸內牙檢查
    ・09-01|Stop Work 與 Good Catch
    ・09-02|多層安全防護
    ・09-06|新進維修人員的異常判斷與知識傳承

    注意事項

    本文介紹 Pressure Panel(壓力盤)在 Cylinder Maintenance(鋼瓶維修)與 Valve Removal(瓶閥拆卸)前 Pressure Confirmation(壓力確認)中的基本安全角色。

    Pressure Panel 的實際設計、Pressure Rating(壓力等級)、Pressure Gauge Range(壓力錶量程)、Pressure Protection Device(壓力保護裝置)及操作方式,應依實際設備規格與公司核准程序確認。

    本文所述 Pressure Confirmation 是拆閥前的 Independent Safety Barrier(獨立安全防護層),不是危險氣體 Depressurization(洩壓)、Gas Removal(氣體移除)或 Full Cylinder Processing(滿瓶處理)程序。

    若發現 Unexpected Pressure(非預期壓力),應停止後續 Valve Removal(拆閥)作業,並依核准的異常處理程序進行處置。

    本文不提供危險氣體排放、洩壓、吹掃、轉移、回收或其他氣體處理操作程序。

    最後更新:2026-09-28

  • Cut Tap 與 Form Tap 有什麼不同?|鋼瓶瓶牙異物、毛邊與螺紋損傷判斷

    07-03|Cut Tap 與 Form Tap|鋼瓶瓶牙異物、毛邊處理與使用限制

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    在 Valve Removal / Installation
    (瓶閥拆卸/安裝)

    過程中,有時可能出現:

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    Valve Thread Debris
    (瓶閥螺紋碎屑)

    Burr
    (毛邊)

    或其他 Thread Surface Abnormality
    (螺紋表面異常)。

    維修現場可能使用:

    Cut Tap
    (切削絲攻)

    以及:

    Form Tap
    (成形絲攻)

    進行特定處理。

    但是這兩種工具不能被理解為:

    「鋼瓶瓶牙壞掉以後重新攻牙修復。」

    尤其當 Cylinder Neck Thread 已經發生:

    Missing Thread
    (牙型缺損)

    Base Material Loss
    (基材缺失)

    Severe Thread Damage
    (嚴重螺紋損傷)

    時,

    Tap 無法把已經缺失的鋼瓶材料重新建立回來。

    因此本篇最重要的觀念是:

    Thread Cleaning / Burr Treatment
    (螺紋清理/毛邊處理)
    ≠
    Thread Repair
    (螺紋修復)

    一、為什麼鋼瓶瓶牙會需要使用 Tap?

    瓶閥拆除後,Cylinder Neck Internal Thread(鋼瓶瓶頸內螺紋)可能出現不同狀況。

    例如:

    Foreign Material
    (異物)

    Valve Thread Debris
    (瓶閥牙屑)

    Material Adhesion
    (材料沾黏)

    Burr
    (毛邊)

    Thread Damage
    (螺紋損傷)

    Missing Thread
    (牙型缺損)

    這些外觀看起來可能都像:

    「瓶牙有問題。」

    但實際 Failure Mode(故障模式)並不相同。

    因此在使用任何工具之前,第一個問題不是:

    「要用 Cut Tap 還是 Form Tap?」

    而是:

    What Is the Actual Thread Condition?
    (實際的螺紋狀態是什麼?)

    只有先辨識異常類型,才能判斷後續是否屬於允許處理的範圍。

    二、什麼是 Cut Tap?

    Cut Tap
    (切削絲攻)

    顧名思義具有 Cutting Action(切削作用)。

    在本維修現場的實務應用中,Cut Tap 主要用於處理:

    Foreign Material
    (異物)

    以及特定情況下附著於 Cylinder Neck Thread 上的:

    Valve Thread Debris
    (瓶閥螺紋碎屑)。

    例如瓶閥拆除後發現:

    鋼瓶瓶牙表面存在來自 Valve Thread(瓶閥螺紋)的材料碎屑或附著物。

    此時需要區分:

    Material on the Thread
    (螺紋上附著材料)

    與:

    Cylinder Base Thread Damage
    (鋼瓶基材螺紋損傷)。

    Cut Tap 的目的不是重新製造新的鋼瓶螺紋,

    而是在核准條件下處理特定的附著物/異物。

    【照片 07-03-01|Cut Tap 實體】

    照片建議:

    拍攝維修廠實際使用的 Cut Tap。

    可標示:

    Cut Tap
    (切削絲攻)

    Cutting Area
    (切削區域)

    Tool Identification
    (工具識別)

    Thread Specification
    (適用螺紋規格)

    如果工具具有公司內部編號,可依公開需要遮蔽。

    三、什麼是 Form Tap?

    Form Tap
    (成形絲攻)

    與 Cut Tap 的工作概念不同。

    在本維修現場的實務使用中,Form Tap 主要用於處理:

    Burr
    (毛邊)

    或特定允許處理的螺紋表面異常。

    重點仍然不是:

    Re-cut the Cylinder Thread
    (重新切削鋼瓶螺紋)

    而是針對可處理的局部表面狀態進行必要處理。

    因此:

    Form Tap
    (成形絲攻)
    ≠
    Cylinder Thread Rebuilding Tool
    (鋼瓶瓶牙重建工具)

    【照片 07-03-02|Form Tap 實體】

    照片建議:

    將 Form Tap 單獨拍攝。

    如果可以,與 Cut Tap 使用相同拍攝比例及角度。

    標示:

    Form Tap
    (成形絲攻)

    Forming Area
    (成形作用區域)

    Tool Identification
    (工具識別)

    Thread Specification
    (適用螺紋規格)

    四、Cut Tap 與 Form Tap 最大差異

    兩種工具最重要的差別可以從作用方式理解。

    Cut Tap
    (切削絲攻)

    主要特性:

    Cutting
    (切削)

    本維修現場主要用途:

    Foreign Material / Valve Thread Debris Treatment
    (異物/瓶閥牙屑處理)

    Form Tap
    (成形絲攻)

    主要特性:

    Forming
    (成形)

    本維修現場主要用途:

    Burr Treatment
    (毛邊處理)

    因此:

    Cut Tap
    ≠
    Form Tap

    兩者不能因為:

    「都是 Tap」

    就互相取代。

    五、最重要的是先判斷「異物」還是「瓶牙損傷」

    假設瓶閥拆除後發現:

    Cylinder Neck Thread
    (鋼瓶瓶牙)

    上有一塊異常材料。

    至少可能存在兩種完全不同的情況。

    Condition A:

    Valve Material Adhesion
    (瓶閥材料沾黏)

    也就是:

    鋼瓶瓶牙本體可能仍然存在,

    只是表面附著了來自瓶閥或其他來源的材料。

    Condition B:

    Cylinder Thread Material Loss
    (鋼瓶瓶牙材料缺失)

    也就是:

    鋼瓶本身的螺紋已經受損或缺失。

    兩者外觀看起來可能相似,

    但工程意義完全不同。

    因此:

    Abnormal Material Observed
    (看到異常材料)
    ≠
    Cylinder Thread Damage Confirmed
    (已確認鋼瓶瓶牙損傷)

    反過來也一樣:

    Material Removed
    (材料清除)
    ≠
    Cylinder Thread Confirmed Good
    (已確認鋼瓶瓶牙正常)

    清除之後仍需要重新檢查基材螺紋。

    六、什麼情況不能稱為「攻牙修復」?

    如果 Cylinder Neck Thread 已經存在:

    Missing Thread
    (牙型缺損)

    Base Material Loss
    (基材缺失)

    Severe Deformation
    (嚴重變形)

    Crack
    (裂紋)

    或其他不符合適用 Acceptance Criteria(判定標準)的實體損傷,

    不能把使用 Tap 描述成:

    Thread Repair
    (螺紋修復)。

    因為:

    Missing Material
    (已缺失材料)

    無法透過 Tap:

    Restore
    (恢復)。

    最簡單的概念是:

    Metal Missing
    (金屬已缺失)
    ↓
    Tap Applied
    (使用 Tap)
    ↓
    Missing Metal Still Missing
    (缺失金屬仍然不存在)

    因此:

    Tap Treatment
    (Tap 處理)
    ≠
    Material Restoration
    (材料恢復)

    七、Gauge Pass 不能證明攻牙後「修好了」

    這是和 07-02 非常重要的連接。

    假設一個瓶牙原本具有:

    Visible Thread Damage
    (可見螺紋損傷)。

    經過某種 Tap Treatment(Tap 處理)後:

    Plug Gauge
    (塞規)

    取得符合相應要求的結果。

    不能因此直接推論:

    Thread Damage Repaired
    (螺紋損傷已修復)。

    因為:

    Gauge
    (量規)

    檢查的是特定 Dimensional / Fit Condition
    (尺寸/配合條件)。

    它不能讓已經缺失的材料重新出現。

    因此:

    Gauge Pass After Tap
    (Tap 處理後量規通過)
    ≠
    Original Physical Damage Eliminated
    (原始實體損傷已消失)

    這也是:

    Gauge Pass
    ≠
    Cylinder Acceptable

    的重要案例。

    八、正確觀念是「處理前確認、處理後重新檢查」

    當異常被確認屬於核准程序允許處理的:

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    或:

    Burr
    (毛邊)

    時,

    處理完成並不代表工作已經結束。

    概念上應該是:

    Abnormal Condition Found
    (發現異常)
    ↓
    Identify Abnormality
    (辨識異常類型)
    ↓
    Confirm Treatment Is Permitted
    (確認屬於允許處理範圍)
    ↓
    Approved Treatment
    (依核准方式處理)
    ↓
    Re-inspection
    (重新檢查)
    ↓
    Visual Inspection
    (目視檢查)
    +
    Applicable Gauge Inspection
    (適用量規檢查)
    ↓
    Final Evaluation
    (最終判定)

    因此:

    Treatment Completed
    (處理完成)
    ≠
    Inspection Completed
    (檢查完成)

    九、處理前照片比處理後照片更重要

    如果一看到異物就立刻使用工具處理,

    處理完成後可能只剩下:

    Clean Thread
    (已清理的螺紋)。

    原本最重要的 Evidence(證據)已經消失。

    因此如果發現非正常狀況,在安全且程序允許的情況下,建議先保存:

    Before Condition
    (處理前狀態)。

    尤其是:

    ・Foreign Material Location
    (異物位置)

    ・Material Adhesion
    (材料沾黏)

    ・Thread Damage
    (螺紋損傷)

    ・Missing Thread
    (牙型缺損)

    ・Burr
    (毛邊)

    再記錄:

    After Condition
    (處理後狀態)。

    這樣才能判斷:

    What Changed?
    (什麼發生改變?)

    【照片 07-03-03|處理前後 Thread Condition 比較】

    建議製作:

    左:

    Before Treatment
    (處理前)

    右:

    After Treatment
    (處理後)

    並盡量使用:

    Same Angle
    (相同角度)

    Same Magnification
    (相近放大倍率)

    讓異常位置可以直接比較。

    如果照片中的材料來源尚未確認,標示:

    Foreign Material / Material Adhesion
    (異物/材料沾黏)

    不要直接標成:

    Valve Material

    除非已有證據確認。

    十、Tap 本身也可能造成新的損傷

    任何會與 Thread Surface(螺紋表面)直接接觸的工具,如果:

    Tool Selection Incorrect
    (工具選擇錯誤)

    Thread Specification Incorrect
    (螺紋規格錯誤)

    Alignment Incorrect
    (中心/角度不正)

    Tool Condition Abnormal
    (工具狀態異常)

    或:

    Excessive Force
    (施力異常)

    都有可能造成:

    Secondary Damage
    (次生損傷)。

    因此:

    Tool Used for Correction
    (用來處理異常的工具)

    本身也可能變成:

    Damage Source
    (損傷來源)。

    這也是為什麼不能將 Tap 視為:

    「有問題就攻一下」

    的通用工具。

    十一、Alignment 是重要風險

    Cylinder Neck Thread 與 Tap 之間如果沒有保持正確:

    Alignment
    (對正)

    就可能產生:

    Cross Engagement
    (錯誤咬合)

    或其他不正常接觸。

    因此與 Valve Installation(瓶閥安裝)相同:

    Center Alignment
    (中心對正)

    本身就是重要的機械條件。

    這也是你們使用 Valve Machine(瓶閥拆裝設備)時同樣重視的觀念:

    Tool Axis
    (工具軸線)

    與:

    Thread Axis
    (螺紋軸線)

    必須正確對應。

    本文不提供 Tap 實際操作程序,但在技術判斷上必須知道:

    Incorrect Alignment
    (錯誤對正)

    可能造成新的 Thread Damage
    (螺紋損傷)。十二、工具規格不能只靠「看起來一樣」

    不同 Thread Specification(螺紋規格)可能具有:

    不同尺寸

    不同 Pitch
    (牙距)

    不同 Taper
    (錐度)

    不同 Thread Profile
    (牙型)

    因此:

    Tool Looks Similar
    (工具看起來相似)
    ≠
    Tool Specification Correct
    (工具規格正確)

    使用前必須確認:

    Tool Identification
    (工具識別)

    Thread Specification
    (螺紋規格)

    Applicable Cylinder / Thread
    (適用鋼瓶/螺紋)

    Tool Condition
    (工具狀態)

    不能只依:

    「這支以前好像就是用這個。」

    進行判斷。

    十三、Tap 也需要工具管理

    Cut Tap 與 Form Tap 都屬於需要管理的 Maintenance Tool(維修工具)。

    應依公司制度確認:

    Tool Identification
    (工具識別)

    Tool Specification
    (工具規格)

    Tool Condition
    (工具狀態)

    Wear
    (磨耗)

    Damage
    (損傷)

    Cleanliness
    (潔淨狀態)

    Storage
    (保存)

    以及適用範圍。

    如果 Cutting Edge(切削區域)或 Forming Surface(成形表面)已經受損,

    工具本身就可能:

    降低處理效果

    或:

    造成新的 Thread Damage。

    十四、不要把 Cleaning、Deburring 與 Repair 混在一起

    網站文章與維修紀錄中建議明確區分:

    Cleaning
    (清除異物/清潔)

    Deburring
    (去除毛邊)

    Treatment
    (特定處理)

    Repair
    (修復)

    四種不同概念。

    例如:

    移除附著在瓶牙上的 Valve Thread Debris:

    較適合描述為:

    Foreign Material Removal
    (異物清除)

    而不是:

    Cylinder Thread Repair
    (鋼瓶瓶牙修復)。

    處理局部 Burr:

    較適合描述為:

    Burr Treatment / Deburring
    (毛邊處理/去毛邊)

    而不是:

    Re-threading
    (重新攻牙)。

    這種文字區分非常重要,

    因為「修復瓶牙」容易讓讀者誤以為:

    受損的 Cylinder Pressure Boundary(鋼瓶承壓結構)

    可以任意重新加工恢復。

    十五、與 07-01、07-02 的工具關係

    07-01:

    Ring Gauge
    (環規)

    用途:

    Valve External Thread Inspection
    (瓶閥外螺紋檢查)

    07-02:

    Plug Gauge
    (塞規)

    用途:

    Cylinder Internal Thread Inspection
    (鋼瓶內螺紋檢查)

    07-03:

    Cut Tap / Form Tap
    (切削絲攻/成形絲攻)

    用途:

    依核准範圍處理特定:

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    Burr
    (毛邊)

    因此:

    Ring Gauge
    +
    Plug Gauge

    主要屬於:

    Inspection Tools
    (檢查工具)

    Cut Tap
    +
    Form Tap

    則屬於:

    Treatment Tools
    (處理工具)

    兩種工具角色不能互換。

    十六、本篇的重要判斷觀念

    本篇可以整理成:

    Cut Tap
    (切削絲攻)
    ≠
    Form Tap
    (成形絲攻)

    Foreign Material
    (異物)
    ≠
    Cylinder Thread Damage
    (鋼瓶瓶牙損傷)

    Material Adhesion
    (材料沾黏)
    ≠
    Base Material Loss
    (基材缺失)

    Cleaning
    (異物清除)
    ≠
    Thread Repair
    (螺紋修復)

    Deburring
    (去除毛邊)
    ≠
    Re-threading
    (重新攻牙)

    Tap Treatment
    (Tap 處理)
    ≠
    Material Restoration
    (材料恢復)

    Gauge Pass After Tap
    (Tap 處理後量規通過)
    ≠
    Original Damage Repaired
    (原始損傷已修復)

    因此最重要的原則是:

    Identify Before Treatment
    (處理前先辨識)

    Preserve Evidence
    (保存原始證據)

    Use the Correct Tool
    (使用正確工具)

    Re-inspect After Treatment
    (處理後重新檢查)

    以及:

    Never Treat Missing Material as a Repairable Burr
    (不要把材料缺損當成可以去除的毛邊)。

    十七、相關文章

    ・04-01|瓶閥拆卸與安裝
    ・04-02|瓶閥外牙檢查
    ・05-01|Thread Damage 與 Material Adhesion 案例
    ・05-04|Neck Leak 瓶頸洩漏故障診斷
    ・05-08|SiH4 鋼瓶 Neck Leak 與 Thread Profile 異常案例
    ・07-01|瓶閥外牙 Ring Gauge 檢查
    ・07-02|3/4-14 NGT Plug Gauge 與鋼瓶瓶頸內牙檢查
    ・09-03|Gauge Pass 不代表鋼瓶一定合格
    ・09-04|異常現象、直接原因與根本原因的判斷方法

    注意事項

    本文介紹 Cut Tap(切削絲攻)與 Form Tap(成形絲攻)在鋼瓶維修現場中的基本用途與判斷觀念。

    本維修現場實務上:

    Cut Tap 主要用於特定 Foreign Material / Valve Thread Debris(異物/瓶閥牙屑)的處理。

    Form Tap 主要用於特定 Burr(毛邊)處理。

    上述用途屬於實務管理方式,不代表所有鋼瓶、螺紋規格或維修單位均可採用相同處理方式。

    實際使用必須依 Cylinder Specification(鋼瓶規格)、Thread Specification(螺紋規格)、工具製造商資料、適用技術要求及公司核准程序執行。

    如果 Cylinder Neck Thread(鋼瓶瓶頸螺紋)已存在 Missing Thread(牙型缺損)、Base Material Loss(基材缺失)或其他不符合 Acceptance Criteria(判定標準)的實體損傷,不應將 Tap Treatment(Tap 處理)視為恢復缺失材料的修復方法。

    本文不提供 Cut Tap 或 Form Tap 的實際攻牙方式、旋入深度、旋轉圈數、施力、切削量或其他加工操作參數。

    最後更新:2026-09-28

  • 3/4-14 NGT Plug Gauge 塞規|鋼瓶瓶頸內牙檢查與 Gauge Pass 判定

    07-02|3/4-14 NGT Plug Gauge 塞規|鋼瓶瓶頸內牙檢查與判定

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    是 Cylinder(鋼瓶)與 Valve(瓶閥)連接的重要結構之一。

    當 Valve Inlet External Thread
    (瓶閥入口外螺紋)

    旋入:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    時,

    兩者的 Thread Profile(螺紋牙型)、尺寸與實際狀態都會影響後續安裝與密封可靠性。

    在維修檢查中:

    Valve External Thread
    (瓶閥外螺紋)

    通常使用:

    Ring Gauge
    (環規)

    進行相應檢查。

    而:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    則使用:

    Plug Gauge
    (塞規)

    進行相應的螺紋檢查。

    本篇以維修現場常見的:

    3/4-14 NGT

    鋼瓶瓶頸螺紋為例,說明 Plug Gauge(塞規)的基本用途與判斷觀念。

    最重要的原則仍然是:

    Gauge Pass
    (量規通過)
    ≠
    Cylinder Thread Completely Acceptable
    (鋼瓶螺紋完全合格)

    一、什麼是 Plug Gauge?

    Plug Gauge
    (塞規)

    是一種用於檢查 Internal Thread(內螺紋)的 Gauge(量規)。

    在鋼瓶維修中,其主要檢查對象之一為:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)。

    因此可以簡單記成:

    External Thread
    (外螺紋)
    →
    Ring Gauge
    (環規)

    Internal Thread
    (內螺紋)
    →
    Plug Gauge
    (塞規)

    在鋼瓶與瓶閥的配合關係中:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)
    →
    Ring Gauge

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)
    →
    Plug Gauge

    兩者分別檢查不同零件。

    【照片 07-02-01|3/4-14 NGT Plug Gauge 實體】

    照片建議:

    拍攝維修廠目前實際使用的 Plug Gauge(塞規)。

    如果現場具有:

    B
    BT
    Mn
    MXT

    等不同 Gauge Identification(量規識別),可以排列拍攝。

    照片標示:

    ・Plug Gauge(塞規)
    ・Gauge Identification(量規識別)
    ・3/4-14 NGT
    ・其他製造商標示

    但網站文章不要自行解釋各代號的精確 Acceptance Function(判定功能),除非已取得該量規的 Manufacturer Specification(製造商規格)。

    二、什麼是 3/4-14 NGT?

    3/4-14 NGT 是鋼瓶瓶頸與瓶閥連接中可見的一種 Thread Designation(螺紋標示)。

    其中:

    3/4
    =
    Nominal Thread Size
    (公稱螺紋尺寸)

    14
    =
    Threads Per Inch
    (每英吋牙數)

    NGT
    =
    National Gas Taper Thread
    (氣體用錐形螺紋)

    NGT 屬於 Tapered Thread
    (錐形螺紋)。

    也就是螺紋不是單純沿著完全相同的直徑延伸,而具有設計的 Taper(錐度)。

    因此它的配合與檢查概念不能直接套用一般 Parallel Thread(平行螺紋)的理解。

    三、Plug Gauge 檢查的是哪個位置?

    鋼瓶上端可以簡化理解成:

    Cylinder Body
    (鋼瓶本體)
    │
    Cylinder Shoulder
    (鋼瓶肩部)
    │
    Cylinder Neck
    (鋼瓶瓶頸)
    │
    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)
    ↑
    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    Plug Gauge 的檢查位置是:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)。

    也就是瓶閥拆除後,鋼瓶瓶口內部可以看到的 Thread(螺紋)。

    【照片 07-02-02|Cylinder Neck Internal Thread 位置】

    照片建議:

    使用已拆除 Valve(瓶閥)的鋼瓶瓶頸照片。

    箭頭標示:

    Cylinder Neck
    (鋼瓶瓶頸)

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    Plug Gauge Inspection Area
    (塞規檢查區域)

    這張照片很適合作為本篇主要結構說明圖。

    四、為什麼 Cylinder Neck Thread 特別重要?

    Cylinder Neck Internal Thread 是:

    Pressure-containing Cylinder
    (承壓鋼瓶)

    與:

    Valve
    (瓶閥)

    之間的重要 Mechanical Connection
    (機械連接)。

    如果瓶頸螺紋存在:

    Missing Thread
    (牙型缺損)

    Thread Damage
    (螺紋損傷)

    Deformation
    (變形)

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    Corrosion
    (腐蝕)

    或其他 Thread Profile Abnormality
    (螺紋牙型異常),

    就需要進一步判定其狀態。

    不能因為:

    Valve Can Be Installed
    (瓶閥可以裝入)

    就直接判斷:

    Cylinder Thread Acceptable
    (鋼瓶螺紋合格)。

    五、Gauge Pass 不代表瓶牙沒有缺損

    這是本篇最重要的實務觀念之一。

    Plug Gauge 可以提供特定:

    Dimensional / Fit Information
    (尺寸/配合資訊)。

    但是:

    Gauge Pass
    (量規通過)

    不能自動證明:

    No Missing Thread
    (沒有牙型缺損)

    No Local Damage
    (沒有局部損傷)

    No Corrosion
    (沒有腐蝕)

    No Deformation
    (沒有變形)

    No Foreign Material
    (沒有異物)。

    因此如果 Visual Inspection(目視檢查)已經發現明顯 Thread Damage(螺紋損傷),不能只因為 Plug Gauge 結果看起來正常,就忽略已經觀察到的實體損傷。

    也就是:

    Gauge Pass
    ≠
    Visual Damage Disappears
    (目視損傷不存在)

    六、瓶牙缺損與 Gauge Result 必須分開判斷

    例如:

    Visual Inspection
    (目視檢查)

    發現某一區域具有:

    Missing Thread
    (牙型缺損)。

    同時:

    Plug Gauge
    (塞規)

    仍能取得某種符合要求的量規結果。

    這兩項資訊並不互相抵消。

    正確紀錄應該是:

    Gauge Result:
    符合相應量規檢查結果

    Visual Result:
    Thread Damage / Missing Thread Observed
    (發現螺紋損傷/牙型缺損)

    最後再依:

    Applicable Acceptance Criteria
    (適用判定標準)

    進行整體判定。

    不能寫成:

    Gauge Passed
    ↓
    Therefore Thread Damage Is Acceptable

    也就是:

    量規通過
    ≠
    已經看到的瓶牙缺損可以忽略。

    【照片 07-02-03|正常瓶牙與缺損瓶牙比較】

    建議未來使用實際案例照片:

    左側:

    Normal Cylinder Neck Thread
    (正常鋼瓶瓶頸螺紋)

    右側:

    Missing / Damaged Thread
    (缺損/受損瓶牙)

    使用箭頭指出:

    Thread Crest
    (牙頂)

    Thread Flank
    (牙側)

    Damaged Area
    (損傷區域)

    如果無法從照片明確判定損傷類型,只標示:

    Abnormal Area
    (異常區域)

    不要自行推測損傷原因。

    七、Foreign Material 與真正的 Thread Damage 要分開

    Cylinder Neck Thread 中有時可能看到:

    Foreign Material
    (異物)

    Material Adhesion
    (材料沾黏)

    或其他附著物。

    這種情況不能第一時間全部分類成:

    Cylinder Thread Damage
    (鋼瓶瓶牙損傷)。

    例如:

    Valve Thread Material
    (瓶閥螺紋材料)

    在拆裝過程中產生的 Material Adhesion,

    可能附著於 Cylinder Thread Surface
    (鋼瓶螺紋表面)。

    此時看到的是:

    Material on Thread
    (螺紋上有附著材料)

    但仍需要進一步確認:

    Base Cylinder Thread
    (鋼瓶基材螺紋)

    本身是否真正受損。

    因此:

    Material Adhesion
    (材料沾黏)
    ≠
    Cylinder Thread Damage Confirmed
    (已確認鋼瓶瓶牙損傷)

    八、清除異物後必須重新檢查

    如果確認異常屬於可依核准程序處理的:

    Foreign Material
    (異物)

    或:

    Material Adhesion
    (材料沾黏),

    處理完成後不能直接判定:

    PASS
    (合格)。

    因為異物清除後,原本被覆蓋的 Thread Surface(螺紋表面)才真正顯露。

    因此後續仍需要重新進行:

    Visual Inspection
    (目視檢查)

    以及適用的:

    Gauge Inspection
    (量規檢查)。

    核心概念是:

    Foreign Material Removed
    (異物已清除)
    ≠
    Thread Acceptable
    (螺紋已確認合格)

    而是:

    Foreign Material Removed
    ↓
    Base Thread Exposed
    (基材螺紋顯露)
    ↓
    Re-inspection
    (重新檢查)
    ↓
    Final Evaluation
    (最終判定)

    九、Cut Tap 與 Form Tap 不能和 Plug Gauge 混為一談

    維修現場可能同時存在:

    Plug Gauge
    (塞規)

    Cut Tap
    (切削式 Tap)

    Form Tap
    (成形式 Tap)。

    三者的用途完全不同。

    Plug Gauge:

    Inspection Tool
    (檢查工具)

    主要用途是檢查。

    Cut Tap:

    依核准用途可能用於特定螺紋處理。

    Form Tap:

    依核准用途可能用於特定表面/螺紋處理。

    因此:

    Plug Gauge
    ≠
    Cut Tap

    Plug Gauge
    ≠
    Form Tap

    Gauge
    ≠
    Thread Repair Tool

    下一篇 07-03 將專門整理 Cut Tap 與 Form Tap 的用途與限制。

    十、不能用 Tap 把真正缺掉的瓶牙「修回來」

    這是非常重要的判斷原則。

    如果 Cylinder Neck Thread 已經存在真正的:

    Missing Thread
    (牙型缺損)

    或:

    Base Material Loss
    (基材缺失),

    使用 Tap 並不能把已經不存在的金屬材料重新建立回來。

    因此:

    Tap
    ≠
    Material Restoration
    (材料恢復)

    也就是:

    Missing Metal
    (材料已缺失)
    ↓
    Tap
    ↓
    Metal Does Not Come Back
    (金屬不會重新長回來)

    所以如果真正的 Cylinder Thread 已經損傷,不能因為經過 Tap 處理後:

    Gauge Can Pass
    (量規可以通過)

    就直接認定:

    Original Damage Repaired
    (原始損傷已被修復)。

    這也是:

    Gauge Pass
    ≠
    Cylinder Acceptable

    的重要例子。

    十一、Plug Gauge 本身也需要正確識別

    現場可能同時存在多支外觀相似的 Plug Gauge。

    例如依使用系統不同,可能看到:

    B

    BT

    Mn

    MXT

    或其他 Gauge Identification(量規識別)。

    這些代號不能只靠外觀看起來相似就互換使用。

    使用前應確認:

    Gauge Identification
    (量規識別)

    Thread Specification
    (螺紋規格)

    Gauge Manufacturer
    (量規製造商)

    Applicable Inspection Purpose
    (適用檢查用途)

    以及:

    Calibration / Verification Status
    (校正/確認狀態)。

    如果沒有 Manufacturer Documentation(製造商文件)支持,不應自行替某個 Gauge Code 定義通用判定方式。

    【照片 07-02-04|不同 Plug Gauge 比較】

    如果現場具有 B、BT、Mn、MXT 等量規,可排列拍攝。

    照片可以標示:

    Gauge A
    Gauge B
    Gauge C
    Gauge D

    並保留原廠刻印。

    網站文字可說明:

    「維修現場依不同檢查目的使用不同 Plug Gauge,實際功能與判定依各 Gauge Specification 為準。」

    避免自行把代號翻譯成沒有文件支持的功能名稱。

    十二、Gauge 本身的狀態會影響檢查可靠性

    Plug Gauge 也是 Precision Inspection Tool
    (精密檢查工具)。

    因此 Gauge 本身如果存在:

    Wear
    (磨耗)

    Damage
    (損傷)

    Corrosion
    (腐蝕)

    Foreign Material
    (異物)

    Incorrect Identification
    (識別錯誤)

    或:

    Unknown Calibration Status
    (校正狀態不明)

    檢查結果的 Reliability(可靠性)就可能受到影響。

    因此 Gauge Management(量規管理)也是檢驗系統的一部分。

    不能只有:

    「鋼瓶要檢查。」

    還要確認:

    「用來檢查鋼瓶的工具本身是否可信。」

    十三、不要強制旋入 Plug Gauge

    Plug Gauge 是:

    Inspection Tool
    (檢查工具)。

    不是:

    Thread Cutting Tool
    (螺紋切削工具)。

    如果檢查過程出現非預期:

    Resistance
    (阻力)

    或:

    Interference
    (干涉),

    不能直接使用更大的力量讓 Gauge 繼續進入。

    因為這樣可能:

    ・改變原本螺紋狀態
    ・損傷 Gauge
    ・損傷被檢查的 Thread
    ・破壞原始 Evidence(證據)
    ・使後續判斷更加困難

    因此:

    Unexpected Resistance
    (非預期阻力)
    ≠
    Apply More Force
    (增加力量)

    而應先:

    STOP
    (停止)

    並確認異常來源。

    十四、Plug Gauge 與 Visual Inspection 應共同使用

    Cylinder Neck Thread Inspection
    (鋼瓶瓶頸螺紋檢查)

    不能只有一個結果。

    比較完整的概念是:

    Step 1:

    Visual Condition
    (目視狀態)

    確認是否存在:

    ・Missing Thread
    ・Damage
    ・Foreign Material
    ・Material Adhesion
    ・Corrosion
    ・Deformation

    Step 2:

    Applicable Gauge Inspection
    (適用量規檢查)

    取得相應的:

    Gauge Result
    (量規結果)

    Step 3:

    Combined Evaluation
    (綜合判定)

    將:

    Visual Evidence
    (目視證據)

    與:

    Gauge Evidence
    (量規證據)

    一起評估。

    因此:

    Visual Inspection
    +
    Gauge Inspection
    ≠
    二選一

    而是兩種不同 Evidence Source
    (證據來源)。

    十五、與 07-01 Ring Gauge 的關係

    07-01:

    Ring Gauge
    (環規)

    檢查:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    07-02:

    Plug Gauge
    (塞規)

    檢查:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    因此當發生:

    Neck Leak
    (瓶頸洩漏)

    時,

    不能只看:

    Cylinder Thread
    (鋼瓶瓶牙)

    也不能只看:

    Valve Thread
    (瓶閥外牙)。

    應該分別確認:

    Cylinder Side
    (鋼瓶側)

    以及:

    Valve Side
    (瓶閥側)。

    因為 Neck Connection(瓶頸連接)是兩個零件共同形成的連接系統。

    十六、本篇的重要判斷觀念

    本篇可以整理成:

    Cylinder Internal Thread
    (鋼瓶內牙)
    →
    Plug Gauge
    (塞規)

    Valve External Thread
    (瓶閥外牙)
    →
    Ring Gauge
    (環規)

    Gauge Pass
    (量規通過)
    ≠
    No Thread Damage
    (沒有瓶牙損傷)

    Gauge Pass
    ≠
    No Missing Thread
    (沒有牙型缺損)

    Foreign Material
    (異物)
    ≠
    Cylinder Thread Damage Confirmed
    (已確認瓶牙損傷)

    Foreign Material Removed
    (異物清除)
    ≠
    Cylinder Thread Automatically Acceptable
    (瓶牙自動合格)

    Tap
    ≠
    Material Restoration
    (材料恢復)

    Gauge
    ≠
    Thread Repair Tool
    (螺紋修復工具)

    因此最重要的原則是:

    Gauge Result Must Be Evaluated Together with Actual Thread Condition
    (量規結果必須與實際螺紋狀態一起判定)。

    十七、相關文章

    ・03-02|TE、PE、EE、REE 基本概念
    ・04-01|瓶閥拆卸與安裝
    ・04-02|瓶閥外牙檢查
    ・05-01|Thread Damage 與 Material Adhesion 案例
    ・05-04|Neck Leak 瓶頸洩漏故障診斷
    ・05-08|SiH4 鋼瓶 Neck Leak 與 Thread Profile 異常案例
    ・07-01|瓶閥外牙 Ring Gauge 檢查
    ・07-03|Cut Tap 與 Form Tap 的用途與差異
    ・09-03|Gauge Pass 不代表鋼瓶一定合格

    注意事項

    本文介紹 3/4-14 NGT Plug Gauge(塞規)在 Cylinder Neck Internal Thread(鋼瓶瓶頸內螺紋)檢查中的基本技術概念。

    不同 Cylinder Specification(鋼瓶規格)、Thread Specification(螺紋規格)與 Gauge System(量規系統),可能具有不同的量規種類與 Acceptance Criteria(判定標準)。

    本文提及的 B、BT、Mn、MXT 等名稱僅作為維修現場 Gauge Identification(量規識別)的例子,其實際功能與判定方式應以對應的 Manufacturer Specification(製造商規格)及核准程序為準。

    Gauge Pass(量規通過)不應單獨取代 Visual Inspection(目視檢查)與實際 Thread Condition Evaluation(螺紋狀態評估)。

    若已確認 Cylinder Neck Thread 存在實體牙型缺損或材料缺失,不應僅因量規結果符合要求,就忽略已存在的 Physical Damage(實體損傷)。

    本文不提供 Plug Gauge 的特定旋入圈數、判定位置、公差值、強制旋入方法或 Cylinder Thread Repair(鋼瓶瓶牙修復)操作程序。

    最後更新:2026-09-28

  • 瓶閥外牙 Ring Gauge 環規檢查|Gauge Pass 不代表 Thread 完全正常

    07-01|瓶閥外牙 Ring Gauge 檢查|Valve Inlet External Thread 判定

    在鋼瓶維修作業中,Valve Thread(瓶閥螺紋)是影響瓶閥安裝、密封與連接可靠性的重要部位。

    瓶閥安裝到鋼瓶時:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    會與:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    互相配合。

    因此在瓶閥重複使用、檢查或維修判定時,Valve Inlet External Thread 的狀態非常重要。

    本篇介紹:

    Ring Gauge
    (環規)

    在瓶閥外螺紋檢查中的基本用途,以及 Gauge Result(量規結果)與 Visual Inspection(目視檢查)之間的關係。

    最重要的觀念是:

    Gauge Pass
    (量規通過)
    ≠
    Thread Condition Completely Acceptable
    (螺紋狀態完全合格)

    Ring Gauge 是判斷工具之一,但不能取代完整的螺紋狀態檢查。

    一、Ring Gauge 是什麼?

    Ring Gauge
    (環規)

    是一種用於檢查 External Thread(外螺紋)尺寸與配合狀態的 Gauge(量規)。

    在鋼瓶瓶閥維修中,主要檢查:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)。

    簡單來說:

    External Thread
    (外螺紋)
    →
    Ring Gauge
    (環規)

    Internal Thread
    (內螺紋)
    →
    Plug Gauge
    (塞規)

    因此:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)
    →
    Ring Gauge

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)
    →
    Plug Gauge

    這兩種量規的檢查對象不能混淆。

    【照片 07-01-01|Ring Gauge 實體】

    照片建議:

    拍攝目前維修廠實際使用的 Ring Gauge(環規)。

    照片可以標示:

    ・Ring Gauge(環規)
    ・Gauge Identification(量規識別)
    ・Thread Specification(螺紋規格)

    如果量規上具有:

    ・公司資產編號
    ・校正標籤
    ・內部管理編號

    公開網站使用時,可依實際需要遮蔽。

    二、Ring Gauge 檢查哪一個位置?

    瓶閥可以簡化理解為:

    Valve Outlet
    (瓶閥出口)
    │
    Valve Body
    (閥體)
    │
    Valve Inlet External Thread
    (瓶閥入口外螺紋)
    ↓
    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    Ring Gauge 的主要檢查位置是:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)。

    也就是瓶閥安裝進 Cylinder Neck(鋼瓶瓶頸)的外牙部分。

    因此不要把:

    Valve Outlet Thread
    (瓶閥出口螺紋)

    與:

    Valve Inlet Thread
    (瓶閥入口螺紋)

    混為一談。

    兩者的位置、功能與規格可能完全不同。

    【照片 07-01-02|Valve Inlet External Thread】

    建議使用實際瓶閥照片。

    標示:

    Valve Body
    (閥體)

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    箭頭清楚指出 Ring Gauge 的檢查位置。

    這張照片很適合作為本篇的主要結構圖。

    三、為什麼瓶閥外牙需要檢查?

    Valve Inlet External Thread 在拆裝與使用過程中可能出現:

    Thread Damage
    (螺紋損傷)

    Material Adhesion
    (材料沾黏)

    Foreign Material
    (異物)

    Deformation
    (變形)

    Burr
    (毛邊)

    Abnormal Wear
    (異常磨耗)

    或其他 Thread Profile Abnormality
    (螺紋牙型異常)。

    如果異常沒有被發現,就可能影響:

    Thread Engagement
    (螺紋咬合)

    Valve Installation
    (瓶閥安裝)

    以及後續的:

    Leak Tightness
    (氣密性)。

    因此量規檢查是 Thread Inspection(螺紋檢查)的一部分。

    四、Gauge Inspection 與 Visual Inspection 必須分開理解

    這是本篇非常重要的觀念。

    Ring Gauge 可以提供:

    Dimensional / Fit Information
    (尺寸/配合資訊)。

    但是它不能完整回答:

    「這組螺紋是否完全沒有損傷?」

    例如某些局部異常可能包含:

    ・局部牙型缺損
    ・表面刮傷
    ・材料沾黏
    ・異物
    ・局部變形
    ・不正常磨耗

    因此:

    Gauge Inspection
    (量規檢查)

    與:

    Visual Inspection
    (目視檢查)

    應該視為不同的 Inspection Method(檢查方法)。

    不能只做其中一項,就假設另一項一定正常。

    五、Gauge Pass 不等於 Thread 完全正常

    這是鋼瓶維修中非常容易產生的誤解。

    如果 Ring Gauge 的結果符合要求,只能代表:

    在該 Gauge 所檢查的條件下,沒有發現相應的尺寸/配合異常。

    但:

    Gauge Pass
    (量規通過)

    不能自動證明:

    No Thread Damage
    (沒有螺紋損傷)

    No Material Adhesion
    (沒有材料沾黏)

    No Foreign Material
    (沒有異物)

    No Local Deformation
    (沒有局部變形)

    No Surface Damage
    (沒有表面損傷)。

    因此:

    Gauge Pass
    ≠
    Visual Pass

    同樣:

    Gauge Pass
    ≠
    Thread Profile Completely Normal

    六、為什麼 05-08 SiH4 Neck Leak 案例很重要?

    在前面的:

    05-08|SiH4 鋼瓶 Neck Leak 案例

    就出現過非常重要的經驗:

    Gauge Result
    (量規結果)

    沒有顯示明顯異常,

    但進一步 Visual Inspection(目視檢查)仍發現 Thread Profile Abnormality(螺紋牙型異常)。

    因此這個案例證明:

    Gauge Pass
    ≠
    Thread Profile Normal

    而且進一步還要注意:

    Thread Profile Normal
    ≠
    Leak Tightness Confirmed

    也就是:

    Gauge
    ↓
    Thread Profile
    ↓
    Assembly
    ↓
    Leak Tightness

    是不同層次的判斷。

    不能把其中一個結果直接代替其他結果。

    七、Material Adhesion 可能影響判斷

    Valve Thread(瓶閥螺紋)使用後,有時可能看到:

    Material Adhesion
    (材料沾黏)

    或:

    Foreign Material
    (異物)。

    兩者需要分開。

    Material Adhesion:

    表示其他材料可能附著在螺紋表面。

    Foreign Material:

    表示螺紋區域存在不屬於正常螺紋表面的外來物質。

    但看到附著物時不能立刻判定:

    Cylinder Thread Damage
    (鋼瓶螺紋損傷)

    或:

    Valve Thread Damage
    (瓶閥螺紋損傷)。

    應先確認:

    What Is the Material?
    (這是什麼材料?)

    Where Did It Come From?
    (來源是哪裡?)

    Is the Base Thread Damaged?
    (基材螺紋是否受損?)

    【照片 07-01-03|正常與異常 Valve Thread 比較】

    建議未來使用實際照片製作:

    左:
    Normal Valve Thread
    (正常瓶閥螺紋)

    右:
    Abnormal Valve Thread
    (異常瓶閥螺紋)

    可標示:

    Material Adhesion
    (材料沾黏)

    Thread Damage
    (螺紋損傷)

    Foreign Material
    (異物)

    但標示內容必須依照片實際證據判定,不要只靠外觀猜測材料來源。

    八、Ring Gauge 本身也需要管理

    Gauge(量規)本身也是 Measurement / Inspection Tool(量測/檢查工具)。

    因此不能只注意被檢查的瓶閥,而忽略 Gauge 本身。

    需要依公司量具管理制度確認:

    Gauge Identification
    (量規識別)

    Gauge Condition
    (量規狀態)

    Calibration / Verification Status
    (校正/確認狀態)

    Storage Condition
    (保存狀態)

    Cleanliness
    (潔淨狀態)

    如果 Gauge 本身:

    ・受損
    ・磨耗
    ・污染
    ・規格錯誤
    ・狀態不明

    其檢查結果的 Reliability(可靠性)就可能受到影響。

    因此:

    Valve Inspection
    (瓶閥檢查)

    與:

    Gauge Control
    (量規管理)

    是兩個同樣重要的部分。

    九、使用錯誤規格的 Gauge 可能造成錯誤判斷

    外觀看起來相似的 Thread(螺紋),不代表:

    Thread Specification
    (螺紋規格)

    一定相同。

    因此使用 Ring Gauge 前,應先確認:

    Valve Thread Specification
    (瓶閥螺紋規格)

    與:

    Gauge Specification
    (量規規格)

    是否相符。

    如果:

    Wrong Gauge
    (錯誤量規)

    拿來檢查:

    Different Thread Specification
    (不同螺紋規格)

    即使得到某種「可以進入」或「無法進入」的結果,也不代表具有正確的判定意義。

    因此:

    Gauge Result
    (量規結果)

    必須建立在:

    Correct Gauge Selection
    (正確量規選擇)

    的前提上。

    十、量規不應被當成修牙工具

    Ring Gauge 的用途是:

    Inspection
    (檢查)

    而不是:

    Thread Repair
    (螺紋修復)。

    因此不能把:

    Gauge Resistance
    (量規阻力)

    理解成:

    「再用力轉一下就可以把牙修順。」

    Gauge 不應被當作:

    Cutting Tool
    (切削工具)

    Forming Tool
    (成形工具)

    Thread Cleaning Tool
    (螺紋清理工具)。

    如果量規檢查出現異常阻力或其他非預期狀況,應停止並確認原因,而不是利用 Gauge 強制改變螺紋狀態。

    十一、Gauge Result 應該留下 Traceability

    如果 Ring Gauge 是正式 Inspection Process(檢查流程)的一部分,建議紀錄至少能追溯:

    ・Inspection Item
    (檢查項目)

    ・Gauge Identification
    (量規識別)

    ・Thread Specification
    (螺紋規格)

    ・Inspection Result
    (檢查結果)

    ・Visual Condition
    (目視狀態)

    ・Abnormal Finding
    (異常發現)

    實際紀錄欄位仍依公司 Quality System(品質系統)決定。

    重點不是增加文件量,

    而是當未來發生:

    Neck Leak
    (瓶頸洩漏)

    Thread Damage
    (螺紋損傷)

    或其他異常時,

    能夠回頭確認:

    What Was Checked?
    (當時檢查了什麼?)

    十二、Ring Gauge 與 Plug Gauge 的差異

    兩者可以簡單整理為:

    Ring Gauge
    (環規)

    主要對象:

    External Thread
    (外螺紋)

    鋼瓶維修常見用途:

    Valve Inlet External Thread
    (瓶閥入口外螺紋)

    Plug Gauge
    (塞規)

    主要對象:

    Internal Thread
    (內螺紋)

    鋼瓶維修常見用途:

    Cylinder Neck Internal Thread
    (鋼瓶瓶頸內螺紋)

    因此可以記成:

    Valve External Thread
    → Ring Gauge

    Cylinder Internal Thread
    → Plug Gauge

    下一篇 07-02 將進一步介紹:

    3/4-14 NGT Plug Gauge
    (3/4-14 NGT 塞規)

    以及鋼瓶瓶頸內牙的檢查概念。

    十三、本篇的重要判斷觀念

    Ring Gauge 的檢查可以整理成:

    Gauge Pass
    (量規通過)
    ≠
    No Thread Damage
    (沒有螺紋損傷)

    Gauge Pass
    ≠
    Visual Inspection Pass
    (目視檢查合格)

    Gauge Pass
    ≠
    Thread Profile Completely Normal
    (牙型完全正常)

    Thread Profile Normal
    ≠
    Leak Tightness Confirmed
    (已確認氣密)

    Gauge Resistance
    (量規出現阻力)
    ≠
    Use More Force
    (應該增加力量)

    Ring Gauge
    (環規)
    ≠
    Thread Repair Tool
    (修牙工具)

    因此正確觀念應該是:

    Gauge Inspection
    (量規檢查)
    +
    Visual Inspection
    (目視檢查)
    +
    Thread Condition Evaluation
    (螺紋狀態評估)

    共同形成完整的 Valve Thread Inspection(瓶閥螺紋檢查)。

    十四、相關文章

    ・03-02|TE、PE、EE、REE 基本概念
    ・04-01|瓶閥拆卸與安裝
    ・04-02|瓶閥外牙檢查
    ・05-01|Thread Damage 與 Material Adhesion 案例
    ・05-04|Neck Leak 瓶頸洩漏故障診斷
    ・05-08|SiH4 鋼瓶 Neck Leak 與 Thread Profile 異常案例
    ・07-02|3/4-14 NGT Plug Gauge 與鋼瓶瓶頸內牙檢查
    ・07-03|Cut Tap 與 Form Tap 的用途與差異
    ・09-03|Gauge Pass 不代表鋼瓶一定合格

    注意事項

    本文介紹 Ring Gauge(環規)在 Valve Inlet External Thread(瓶閥入口外螺紋)檢查中的基本技術概念。

    不同 Valve(瓶閥)、Cylinder(鋼瓶)與 Thread Specification(螺紋規格)可能使用不同的 Gauge(量規)及 Acceptance Criteria(判定標準)。

    實際檢查應依適用的 Manufacturer Specification(製造商規格)、Gauge Specification(量規規格)、技術標準及公司核准程序執行。

    本文不提供特定 Gauge 的強制旋入方式、判定圈數、尺寸公差或螺紋修復操作程序。

    Gauge Pass(量規通過)只能代表相應量規檢查結果,不應單獨取代 Visual Inspection(目視檢查)、Thread Condition Evaluation(螺紋狀態評估)或 Leak Tightness Verification(氣密性確認)。

    最後更新:2026-09-28

  • 鋼瓶壓力測試盤與拆閥前壓力確認

    07-04|鋼瓶壓力測試盤與拆閥前壓力確認

    Pressure Test Panel and Pressure Verification Before Valve Removal

    一、Pressure Panel(壓力測試盤)基本介紹

    特殊氣體鋼瓶進入維修作業前,最重要的安全確認之一,就是確認鋼瓶內部是否仍存在不符合拆閥條件的壓力。

    依據本資料庫所整理的實際維修流程,鋼瓶在完成前段排空、必要的氮氣吹掃及相關前處理後,會移交至維修廠。

    維修人員在進行 Valve Removal(瓶閥拆卸)之前,必須先確認鋼瓶的識別資訊、作業紀錄及前段處理狀態,再使用 Pressure Test Panel(壓力測試盤)確認鋼瓶內部壓力。

    這項作業稱為 Pressure Verification(壓力確認),主要目的不是排放鋼瓶內的氣體,而是在拆卸瓶閥之前,建立一道獨立的安全確認屏障。

    照片 07-04-01|Pressure Test Panel(壓力測試盤)

    圖片說明:特殊氣體鋼瓶維修作業使用的 Pressure Test Panel,主要用於拆閥前確認鋼瓶內部壓力狀態。

    照片應呈現設備整體配置,包括 Pressure Gauge(壓力錶)、Valve(閥件)、Connection(連接位置)及相關保護元件。

    重要安全原則

    Pressure Verification 是 Valve Removal 前的安全確認程序。

    Pressure Test Panel 不是前段排空、氣體移除或氮氣吹掃作業的替代設備。

    未完成前段處理的鋼瓶,不得因為維修廠具有壓力測試盤,就直接送往維修區進行正常拆閥作業。


    二、Pressure Panel 的主要用途

    Pressure Test Panel 的主要用途,是在鋼瓶進入瓶閥拆卸程序之前,再次確認 Cylinder Pressure(鋼瓶內部壓力)。

    即使前段作業紀錄顯示鋼瓶已完成排空與吹掃,維修人員仍不能直接假設鋼瓶內部已經沒有壓力。

    因為實際維修過程中,仍可能出現以下異常:

    異常類型英文名稱說明
    前段處理未完成Incomplete Processing鋼瓶尚未完成規定的排空或前處理
    鋼瓶送錯站Incorrect Cylinder Transfer鋼瓶被送往錯誤的作業區域
    狀態標示錯誤Incorrect Status Label鋼瓶標籤與實際狀態不一致
    作業紀錄錯誤Incorrect Work Record紀錄內容與實際作業不符
    交接資訊不一致Handover Discrepancy前段與維修端資訊無法對應
    殘留壓力異常Abnormal Residual Pressure鋼瓶仍存在不符合拆閥條件的壓力

    因此,Pressure Verification 是整體維修安全管理中的重要環節。

    它不應只被視為一般的設備操作,而是確認鋼瓶是否具備進入後續拆閥作業條件的安全檢查。


    三、鋼瓶進入維修廠的正常流程

    依據實際維修作業,鋼瓶進入維修廠之前,應先完成規定的前段處理。

    正常流程如下:

    前段排空及氣體處理
    ↓
    必要的氮氣吹掃及清潔程序
    ↓
    鋼瓶移交維修廠
    ↓
    確認 Cylinder Identification(鋼瓶識別資訊)
    ↓
    確認 Hazard Information(氣體危害資訊)
    ↓
    確認 Status Label(狀態標籤)
    ↓
    確認 Work Record(作業紀錄)
    ↓
    確認 Pressure Test Panel 設備狀態
    ↓
    進行 Pressure Verification
    ↓
    確認符合後續作業條件
    ↓
    Valve Removal(瓶閥拆卸)

    這個流程的重點,是將前段處理與維修端壓力確認分開。

    前段排空及吹掃是氣體處理程序,Pressure Verification 則是維修端拆閥前的獨立確認。

    兩者具有不同目的,不能互相取代。

    流程圖 07-04-F01|鋼瓶拆閥前壓力確認流程

    圖片說明:從鋼瓶前段處理、維修端接收、壓力確認,到符合拆閥條件的完整安全確認流程。


    四、Pressure Test Panel 的主要設備構成

    Pressure Test Panel 可能依製造商及實際用途,配置不同的壓力顯示、連接、隔離及保護元件。

    本篇僅介紹一般性功能,不代表所有壓力測試盤都具有完全相同的設備構成。

    1. Pressure Gauge(壓力錶)

    Pressure Gauge 是壓力測試盤的重要顯示元件,用於顯示量測系統中的壓力狀態。

    維修人員不能只觀察指針是否移動,還應依設備管理程序確認壓力錶的使用狀態。

    主要檢查項目包括:

    • 壓力錶外觀是否完整。
    • 指針與零點狀態是否正常。
    • 量程及壓力單位是否適用。
    • 是否存在明顯損傷。
    • 是否處於有效的校驗或管理狀態。
    • 壓力錶與量測系統是否正常連通。

    如果 Pressure Gauge 本身存在異常,可能造成錯誤的壓力判斷。

    照片 07-04-02|Pressure Gauge(壓力錶)正面特寫

    圖片說明:Pressure Test Panel 使用的壓力錶,應清楚呈現量測範圍、壓力單位及儀表外觀。

    2. Connection(連接系統)

    Pressure Test Panel 必須透過適用的 Connector(接頭)與 Cylinder Valve Outlet(鋼瓶瓶閥出口)連接。

    連接前應確認:

    • Connector 規格正確。
    • Valve Outlet 規格相符。
    • 螺紋沒有明顯損傷。
    • 接頭沒有異物或污染。
    • 密封面狀態符合要求。
    • 不存在 Cross Thread(螺紋錯牙)情況。

    不得因為接頭外觀看起來相似,就強行連接不同規格的零件。

    【照片 07-04-03|Cylinder Valve 與 Pressure Panel 連接位置】

    圖片說明:鋼瓶瓶閥與壓力測試盤之間的實際連接方式。

    建議使用安全、無壓的示範狀態拍攝,不需要重現異常帶壓情況。

    【照片 07-04-04|Valve Outlet 與 Connector 連接特寫】

    圖片說明:Cylinder Valve Outlet(瓶閥出口)與 Connector(接頭)的正確連接位置。

    此照片可與 05-06|Outlet Thread Damage(出口螺紋損傷)案例相互參照。

    3. Pressure Panel 保護裝置

    部分壓力測試盤會依實際設計配置壓力保護或其他安全元件。

    這些元件可能具有不同的功能與作動方式。

    但在尚未取得本公司實際設備的 P&ID、製造商資料、元件型號及設定資料之前,不能自行判定保護裝置的正式名稱。

    因此,本資料庫現階段統一使用:

    Pressure Panel 保護裝置

    不直接將其稱為 Safety Valve、Relief Valve 或 Burst Disc。

    【照片 07-04-05|Pressure Panel 保護裝置】

    圖片說明:Pressure Test Panel 配置的保護裝置,正式名稱及功能待取得設備資料後確認。


    五、壓力錶量程與零壓顯示的限制

    1. 壓力錶量程的重要性

    每一只 Pressure Gauge 都具有特定的量測範圍。

    若實際壓力超過設備設計或核准使用範圍,可能造成:

    • 壓力錶無法正確顯示。
    • 壓力錶內部元件損壞。
    • 相關管路或連接元件受到異常壓力。
    • 設備保護裝置作動。
    • 其他設備異常。

    因此,不能將 Pressure Test Panel 視為可以任意測試未知壓力鋼瓶的設備。

    鋼瓶的識別資訊、前段處理狀態及設備適用範圍,都必須先確認。

    2. 零壓顯示不代表所有安全條件均已成立

    當 Pressure Gauge 顯示接近零時,只代表儀表當下所顯示的壓力狀態。

    仍須考慮:

    • 壓力錶是否正常。
    • 量測系統是否正確連通。
    • Valve 與 Connection 狀態是否正常。
    • 是否存在阻塞、隔離或其他造成錯誤讀值的情況。
    • 是否符合核准程序的拆閥條件。

    因此:

    Gauge Reading ≈ 0,不等於可以直接拆卸瓶閥。

    必須完成所有必要的安全確認,才能依程序進入下一階段。


    六、發現異常壓力時的處理原則

    若 Pressure Test Panel 顯示鋼瓶仍存在不符合後續維修條件的壓力,維修人員應立即停止正常拆閥流程。

    異常情況可能包括:

    • 非預期壓力。
    • 異常高壓。
    • 壓力讀值不穩定。
    • 壓力錶指針異常。
    • 無法確認壓力狀態。
    • 量測結果與作業紀錄不一致。

    不得自行假設只是壓力錶故障,也不能認為鋼瓶內只是殘留少量氣體,就繼續拆卸瓶閥。

    異常處理流程

    發現異常壓力
    ↓
    STOP(停止後續拆閥)
    ↓
    依核准程序關閉相關閥件並維持安全狀態
    ↓
    確認設備與鋼瓶可安全隔離
    ↓
    依規定移至指定異常處理區域
    ↓
    回報上站及相關單位
    ↓
    確認異常原因
    ↓
    依公司核准程序處置

    重要: 如果已經發生洩漏、保護裝置作動或其他危險情況,不應直接搬動鋼瓶。必須先依緊急應變程序確認現場安全,再決定後續隔離或移動方式。

    流程圖 07-04-F02|Pressure Check 異常壓力處理流程

    圖片說明:Pressure Verification 發現異常時,停止拆閥、維持安全狀態、回報及後續處置的基本流程。


    七、為什麼禁止帶壓拆卸瓶閥

    Cylinder Valve(鋼瓶瓶閥)是鋼瓶壓力邊界的重要組成部分。

    如果鋼瓶內仍存在壓力,就直接進行 Valve Removal,可能造成嚴重事故。

    主要風險包括:

    風險項目英文名稱可能後果
    高壓氣體突然釋放Sudden Gas Release造成高壓氣體快速噴出
    零件飛出Projectile Hazard瓶閥或零件受到壓力作用而飛出
    人員暴露Personnel Exposure接觸有毒、腐蝕性或其他危險氣體
    設備損壞Equipment Damage工具或相關設備受到異常力量
    火災或爆炸Fire / Explosion易燃或自燃性氣體釋放後造成事故

    對特殊氣體鋼瓶而言,危險不只來自壓力,也可能來自鋼瓶內殘留氣體的化學特性。

    例如 SiH4、PH3、AsH3、DCS、BF3、CO、NH3 及其他特殊氣體,都可能具有不同程度的毒性、易燃性、自燃性或腐蝕性危害。

    因此,拆閥前的壓力確認不只是保護設備,更是避免人員暴露及重大事故的重要措施。


    八、06-05|滿瓶鋼瓶誤送維修廠事故案例

    本資料庫收錄的 06-05 案例,正好說明 Pressure Verification 的重要性。

    該案例中,一支未完成正常前段處理的滿瓶鋼瓶,被錯誤送往維修廠。

    維修人員依照當時作業流程,在拆卸瓶閥之前,先使用 Pressure Test Panel 進行壓力確認。

    但由於鋼瓶仍處於異常高壓狀態,導致 Pressure Panel 保護裝置作動,並造成 Pressure Gauge 損壞。

    事故經過

    未完成前段處理的滿瓶鋼瓶
    ↓
    錯誤送往維修廠
    ↓
    維修人員執行 Pressure Verification
    ↓
    Pressure Panel 承受異常壓力
    ↓
    保護裝置作動
    ↓
    Pressure Gauge 損壞
    ↓
    停止後續維修作業

    【照片 07-04-06|06-05 事故損壞 Pressure Gauge】

    圖片說明:06-05 事故中受到異常壓力影響的 Pressure Gauge。

    若原始事故照片仍存在,建議優先使用真實照片,不以 AI 圖片重現事故設備。

    【照片 07-04-07|正常與損壞 Pressure Gauge 比較】

    圖片說明:正常 Pressure Gauge 與事故損壞壓力錶的外觀比較。

    案例的重要意義

    這起事故造成設備損壞,但維修人員在 Valve Removal 之前執行 Pressure Verification,使異常在拆閥前被發現。

    如果沒有這項壓力確認程序,後續可能直接進入瓶閥拆卸作業,造成更嚴重的高壓氣體釋放風險。

    然而,不能因此認為 Pressure Panel 可以取代前段安全管理。

    06-05 真正需要檢討的是:

    為什麼一支未完成前段處理的滿瓶鋼瓶,能夠進入維修廠的正常作業流程?

    因此,事故改善不能只針對壓力測試盤本身,還必須檢查前段處理、狀態標示、作業紀錄、交接及維修端接收確認等環節。


    九、06-06|標籤與作業紀錄不一致的未遂案例

    與 06-05 不同,06-06 案例中的異常,在鋼瓶進入 Pressure Verification 之前,就已經被維修人員發現。

    該案例中,鋼瓶標籤顯示前段作業已經完成,但缺少相對應的完成作業紀錄。

    維修人員發現資訊不一致後,停止後續作業,沒有直接進入 Pressure Panel 壓力確認程序。

    兩起案例比較

    比較項目06-0506-06
    異常情況未處理滿瓶誤送維修廠標籤與作業紀錄不一致
    發現階段Pressure Verification維修端接收確認
    是否進入 Pressure Panel是否
    是否造成設備損壞是未進入壓力測試階段
    主要安全經驗壓力確認階段發現異常資訊確認階段成功攔截

    兩個案例說明,安全管理不能只依賴最後一道設備保護。

    如果能在更早的作業階段發現異常,就能避免鋼瓶進入後續高風險程序。


    十、多重安全確認的重要性

    鋼瓶維修安全應建立多重確認機制。

    主要包括:

    第一道:Upstream Processing(前段處理)

    確認鋼瓶已完成規定的排空、吹掃及相關作業。

    第二道:Status Identification(狀態識別)

    確認鋼瓶標籤與實際作業狀態一致。

    第三道:Work Record Verification(作業紀錄確認)

    確認作業紀錄完整且與鋼瓶資訊相符。

    第四道:Maintenance Receiving Inspection(維修端接收檢查)

    確認鋼瓶識別、氣體危害資訊及交接狀態。

    第五道:Pressure Verification(壓力確認)

    使用核准設備確認鋼瓶壓力符合後續拆閥條件。

    第六道:Equipment Protection(設備保護)

    透過設備設計及適用的保護元件,降低異常狀態造成的危害。

    上述各項措施共同構成多重安全防護,但不能保證每一道措施都完全獨立,也不能以設備保護取代前段預防措施。


    十一、Pressure Panel 使用前的基本檢查

    在進行 Pressure Verification 之前,維修人員應依核准程序確認設備狀態。

    主要檢查項目如下:

    檢查項目英文名稱確認內容
    壓力錶Pressure Gauge外觀、量程、單位、校驗狀態
    接頭Connector規格、螺紋、密封面
    管路Tubing / Piping損傷、洩漏、異常
    閥件Valve外觀、識別及適用狀態
    接合零件Fitting損傷、鬆動及相容性
    設備本體Panel外觀與設備識別
    保護裝置Protective Device依核准程序確認其管理狀態

    十二、Pressure Panel 發生異常後的處理

    若 Pressure Test Panel 曾發生以下情況:

    • Overpressure(超壓)。
    • Gauge Damage(壓力錶損壞)。
    • Protective Device Activation(保護裝置作動)。
    • Leakage(洩漏)。
    • Connector Damage(接頭損傷)。
    • 其他設備異常。

    應停止使用受影響設備,並依設備管理程序進行確認。

    需要檢查的項目可能包括壓力錶、連接元件、管路、保護裝置及其他受影響部件。

    必要時應完成維修、檢查、測試或校驗,經核准後才能恢復使用。

    不能因為更換了損壞的 Pressure Gauge,就直接認定整套 Pressure Panel 已經恢復正常。

    尤其是曾經發生異常高壓或保護裝置作動的設備,更應確認是否有其他元件受到影響。


    十三、公開網站的資料管理

    本篇將作為 CylinderTech 特殊氣體鋼瓶維修技術資料庫的公開技術文章,因此必須注意公司與客戶資訊保護。

    可以公開的內容包括:

    • Pressure Verification 的基本用途。
    • 拆閥前安全確認的重要性。
    • Pressure Test Panel 的一般性設備介紹。
    • 多重安全確認概念。
    • 匿名化的實際事故經驗。
    • 發現異常時停止後續拆閥的安全原則。

    不宜直接公開的內容包括:

    • 公司內部 P&ID。
    • 未經授權的設備設定資料。
    • 保護裝置設定壓力。
    • 客戶名稱及製程資訊。
    • 完整鋼瓶序號。
    • 公司內部 SOP 的非公開操作細節。

    公開設備照片前,應檢查是否含有公司名稱、設備編號、客戶資訊或其他敏感內容。


    十四、相關技術文章

    04-01|瓶閥拆卸與安裝

    04-05|鋼瓶維修前接收與狀態確認

    05-06|Outlet Thread Damage(出口螺紋損傷)案例

    06-05|未清潔滿瓶誤送維修廠造成壓力盤洩壓事故案例

    06-06|標籤誤貼未清潔鋼瓶遭維修人員攔截未遂案例


    十五、技術資料確認

    設備名稱: Pressure Test Panel(壓力測試盤)

    主要用途: Valve Removal 前的 Pressure Verification

    檢查對象: Cylinder Pressure(鋼瓶內部壓力)

    適用範圍: 特殊氣體鋼瓶維修前安全確認

    資料性質: 特殊氣體鋼瓶維修技術參考

    本篇依實際維修經驗與既有事故案例整理。

    06-05 案例中的 Pressure Panel 保護裝置,其正式名稱、構造及設定值目前尚未確認。

    因此,在取得設備銘牌、P&ID 或製造商正式規格資料之前,本資料庫統一稱為「Pressure Panel 保護裝置」,不自行推測設備參數。