06-05|未清潔滿瓶誤送維修廠造成壓力盤洩壓事故案例
鋼瓶進入 Maintenance Area(維修區域)之前,最重要的基本條件之一,是確認鋼瓶目前的實際狀態。
不能因為鋼瓶:
・已經送到維修廠
・掛有待維修標示
・進入維修流程
・外觀看起來與一般待修鋼瓶相同
就直接假設:
Cylinder Depressurized
(鋼瓶已無壓)
或:
Cylinder Ready for Maintenance
(鋼瓶已具備維修條件)。
本案例中,一支實際仍具有高壓內容物的 Full Cylinder(滿瓶/仍有高壓內容物鋼瓶)被誤送至維修端。
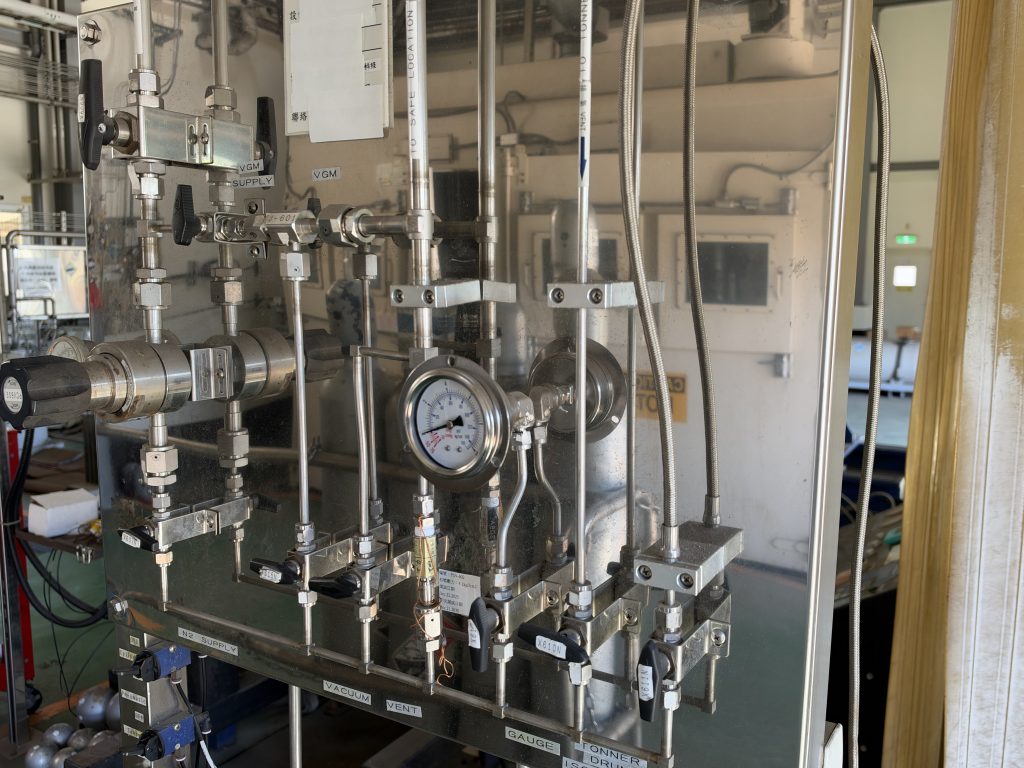
維修人員並未直接進行 Valve Removal(拆閥),而是依既有流程先連接 Pressure Panel(壓力盤)進行拆閥前 Pressure Confirmation(壓力確認)。
連接後發現鋼瓶仍具有高壓,過程中壓力盤上的 Protective Device(保護裝置)發生動作,同時造成 Pressure Gauge(壓力錶)損壞。
本案例最重要的經驗不是:
「壓力盤發生異常。」
而是:
一支狀態不符合維修條件的鋼瓶,為什麼能夠進入維修流程?
同時也證明:
Pressure Confirmation Before Valve Removal
(拆閥前壓力確認)
是一道非常重要的 Independent Safety Barrier
(獨立安全防護層)。
一、案例概要
事件類型:
Unexpected Cylinder Pressure
(非預期鋼瓶壓力)
鋼瓶狀態:
Full Cylinder / Pressurized Cylinder
(滿瓶/仍具有高壓內容物的鋼瓶)
異常流程:
鋼瓶在尚未完成前端必要處理的狀態下,被誤送至 Maintenance Area(維修區域)。
維修人員依流程進行:
Pressure Confirmation Before Valve Removal
(拆閥前壓力確認)
在 Pressure Panel(壓力盤)確認過程中發現高壓。
事件結果:
・Protective Device Activation
(壓力盤保護裝置作動)
・Pressure Gauge Damage
(壓力錶損壞)
・Valve Removal 未繼續進行
・未發生人員傷害
這起事故同時存在:
Upstream Process Failure
(上游流程失效)
以及:
Downstream Safety Barrier
(下游安全防護層)
兩個值得分析的部分。
二、鋼瓶送到維修廠不代表已經無壓
這是本案例最重要的第一個觀念。
在正常流程中,維修人員可能預期:
送到 Maintenance Area
(維修區域)
的鋼瓶已經完成前端必要處理。
但:
Expected Condition
(預期狀態)
不能取代:
Actual Condition Verification
(實際狀態確認)。
因此:
Cylinder in Maintenance Area
(鋼瓶位於維修區)
≠
Cylinder Depressurized
(鋼瓶已無壓)
同樣:
Maintenance Label
(維修標示)
≠
Physical Condition Confirmed
(實際物理狀態已確認)
這也是為什麼拆閥前仍需要進行獨立確認。
三、Pressure Panel 的作用是確認,不是預設
本案例中,Pressure Panel(壓力盤)的重要功能之一,是在 Valve Removal(拆閥)之前確認鋼瓶實際壓力狀態。
它回答的是:
「這支鋼瓶現在實際還有沒有壓力?」
而不是:
「上游說沒有壓力,所以應該沒有壓力。」
因此:
Upstream Status
(上游狀態)
+
Label / Record
(標示/紀錄)
仍需要:
Physical Verification
(實際確認)
形成另一道 Safety Barrier(安全防護層)。
四、如果沒有拆閥前壓力確認,風險會更高
本案例中,維修人員並沒有直接進行 Valve Removal(拆閥)。
而是先執行:
Pressure Confirmation
(壓力確認)。
因此高壓異常是在拆閥前被發現。
這是一個非常重要的 Safety Barrier Success
(安全防護層成功攔截)。
如果流程只有:
Cylinder Received
(接收鋼瓶)
↓
Assume Empty
(假設無壓)
↓
Valve Removal
(拆閥)
那麼一旦上游狀態錯誤,後果可能更加嚴重。
因此正確的安全概念不是:
「上游已經確認,所以維修端不需要再確認。」
而是:
Independent Verification
(獨立確認)
可以防止單一道流程失效直接演變成更嚴重事件。
五、Pressure Panel 不是用來處理 Full Cylinder
這一點必須特別說清楚。
Pressure Panel(壓力盤)在本案例中的角色是:
Pressure Confirmation
(壓力確認)
以及:
Abnormal Condition Detection
(異常狀態偵測)。
不能因為這起案例中 Pressure Panel 發現了 Full Cylinder,就把它理解成:
「如果鋼瓶有壓,就利用維修壓力盤把內容物處理掉。」
這不是本文要表達的概念。
因此:
Pressure Panel
(壓力盤)
=
Verification / Detection Tool
(確認/偵測工具)
而不是:
Full Cylinder Processing Equipment
(滿瓶處理設備)。
一旦發現鋼瓶仍具有異常壓力:
維修作業應停止,
並依核准程序進入適當的異常處理流程。
本文不提供高壓鋼瓶內容物排放或洩壓操作方式。
六、Protective Device Activation 代表什麼?
本事故中,Pressure Panel(壓力盤)上的 Protective Device(保護裝置)發生動作。
這裡必須避免寫得太具體。
因為如果沒有原始設備資料確認:
・Protective Device Type(保護裝置種類)
・Set Pressure(設定壓力)
・Operating Principle(作動原理)
就不應自行推測它是:
Safety Valve
Relief Valve
Burst Disc
或其他特定裝置。
因此公開文章比較正確的寫法是:
Pressure Panel Protective Device Activated
(壓力盤保護裝置發生作動)
而不是直接指定某一種設備名稱。
這也是技術文件的重要原則:
Unknown Device Type
(裝置種類尚未確認)
就保留:
Unknown
(未知)
不要為了讓文章看起來完整而自行補上答案。
七、Pressure Gauge Damage 是結果,不是 Root Cause
本案例造成:
Pressure Gauge Damage
(壓力錶損壞)。
但如果事故分析只寫:
Problem:
Pressure Gauge Damaged
Corrective Action:
Replace Pressure Gauge
就會漏掉真正重要的問題。
Pressure Gauge Damage 是:
Event Result
(事件結果)
而不是:
Root Cause
(根本原因)。
真正應該調查的是:
「為什麼高壓鋼瓶會進入維修流程?」
因此:
Damaged Gauge
(壓力錶損壞)
↓
不是調查終點
而應該繼續追查:
Why was a Pressurized Cylinder Sent to Maintenance?
(為什麼仍有高壓的鋼瓶會被送到維修端?)
【照片 06-05-02|事故後損壞的 Pressure Gauge】
八、真正需要調查的是 Upstream Process
本案例的重要問題是:
一支仍具有高壓內容物的鋼瓶,
為什麼會進入:
Maintenance Process
(維修流程)?
因此 Root Cause Analysis(根本原因分析)不能只停在維修現場。
需要向上游追查:
・Cylinder Status Identification
(鋼瓶狀態識別)
・Process Routing
(流程路由)
・Cleaning / Preparation Status
(前端處理狀態)
・Label Status
(標示狀態)
・Work Record
(作業紀錄)
・Handover
(交接)
・Physical Verification
(實際狀態確認)
・其他相關 Safety Barrier
(安全防護層)
這起事件的核心問題屬於:
Wrong Process Entry
(錯誤流程進入)
或:
Status Control Failure
(狀態管理失效)
而不是單純:
Pressure Panel Failure
(壓力盤故障)。
九、這是一個 Safety Barrier 成功與失敗同時存在的案例
這起事故非常適合用多層 Safety Barrier(安全防護層)的方式分析。
上游:
Cylinder Status Control
(鋼瓶狀態管理)
沒有成功阻止一支仍有高壓的鋼瓶進入維修區。
這是一個:
Barrier Failure
(防護層失效)。
但是維修端:
Pressure Confirmation Before Valve Removal
(拆閥前壓力確認)
成功在 Valve Removal(拆閥)之前發現異常。
這是一個:
Barrier Success
(防護層成功)。
因此事故可以表示成:
Pressurized Cylinder
(仍有高壓的鋼瓶)
↓
Upstream Status Control Failed
(上游狀態管理失效)
↓
Cylinder Entered Maintenance Area
(鋼瓶進入維修區)
↓
Pressure Confirmation
(拆閥前壓力確認)
↓
Unexpected Pressure Detected
(發現非預期壓力)
↓
STOP
(停止後續維修)
↓
Valve Removal Prevented
(避免進一步拆閥)
這正是多層安全防護存在的目的:
不是假設前一道永遠不會出錯,
而是當前一道失效時,
下一道仍有機會攔截異常。
十、Label 不能取代 Physical Verification
即使鋼瓶具有:
Status Label
(狀態標籤)
或:
Work Record
(作業紀錄)
也不能完全取代實際確認。
因此:
Label Says Ready
(標籤顯示可維修)
≠
Cylinder Physically Ready
(鋼瓶實際已具備維修條件)
Record Complete
(紀錄顯示完成)
≠
Physical Condition Confirmed
(實際狀態已確認)
這個概念會在下一篇:
06-06|標籤誤貼未清潔鋼瓶遭維修人員攔截未遂案例
再次出現。
06-05 是:
鋼瓶已經進入 Pressure Confirmation(壓力確認)階段才發現異常。
06-06 則是:
維修人員在進入 Pressure Panel(壓力盤)之前,就透過標示與紀錄不一致發現問題。
兩個案例放在一起,可以形成非常完整的 Safety Barrier 教材。
十一、Corrective Action 不應只更換壓力錶
本案例事故後當然需要處理:
Damaged Pressure Gauge
(損壞壓力錶)
但:
Replace Gauge
(更換壓力錶)
只是:
Equipment Restoration
(設備恢復)
不是完整的:
Corrective Action
(矯正措施)。
真正的改善應回到:
「如何防止狀態不符合維修條件的鋼瓶再次進入維修流程?」
因此可以從:
Prevention Barrier
(預防防護層)
Detection Barrier
(偵測防護層)
Mitigation Barrier
(減災防護層)
三個方向檢視。
Prevention:
防止不符合維修條件的鋼瓶進入維修區。
Detection:
即使上游失效,維修端仍進行 Pressure Confirmation。
Mitigation:
當發現異常壓力時,停止後續維修並依核准程序處理。
十二、Failure Mode Database(故障模式資料庫)建議紀錄
Failure Mode ID:
FM-011
Failure Mode:
Unexpected / Residual Cylinder Pressure
(非預期/殘留鋼瓶壓力)
Component / Process:
Cylinder / Maintenance Receiving
(鋼瓶/維修接收流程)
Observed Condition:
Unexpected High Pressure Detected Before Valve Removal
(拆閥前發現非預期高壓)
Detection Method:
Pressure Panel
(壓力盤)
Event Result:
Protective Device Activation
(保護裝置作動)
Pressure Gauge Damage
(壓力錶損壞)
Valve Removal Prevented
(避免進一步拆閥)
Safety Barrier:
Pressure Confirmation Before Valve Removal
(拆閥前壓力確認)
Possible Contributing Factors:
・Status Control
(狀態管理)
・Process Routing
(流程路由)
・Handover
(交接)
・Label / Record Control
(標示/紀錄管理)
・Upstream Verification
(上游確認)
・Other Factors
(其他因素)
Confirmed Root Cause:
依原始事故調查結果填寫。
Cause Status:
CONFIRMED(已確認)
PROBABLE(高度可能)
POSSIBLE(可能)
UNCONFIRMED(尚未確認)
十三、本案例的重要判斷觀念
本案例可以整理成:
Cylinder Sent to Maintenance
(鋼瓶送到維修區)
≠
Cylinder Depressurized
(鋼瓶已無壓)
Status Label
(狀態標示)
≠
Physical Condition
(實際物理狀態)
Pressure Gauge Damage
(壓力錶損壞)
≠
Root Cause
(根本原因)
Protective Device Activation
(保護裝置作動)
≠
Protective Device Failure
(保護裝置故障)
Pressure Panel
(壓力盤)
≠
Full Cylinder Processing Equipment
(滿瓶處理設備)
Pressure Confirmation
(壓力確認)
=
Independent Safety Barrier
(獨立安全防護層)
最重要的是:
Never Assume Zero Pressure
(不要假設鋼瓶已經無壓)
而應:
Verify Actual Condition Before Valve Removal
(拆閥前確認鋼瓶實際狀態)。
十四、與 06-06 Near Miss 的差異
06-05:
Pressurized Cylinder
(仍有高壓的鋼瓶)
已經進入:
Pressure Panel Check
(壓力盤確認)
才發現異常。
結果:
・保護裝置作動
・Pressure Gauge 損壞
・Valve Removal 被阻止
06-06:
Status Label / Record Mismatch
(狀態標示/紀錄不一致)
維修人員在:
Valve Opening
(開閥)
以及:
Pressure Panel Connection
(壓力盤連接)
之前就發現異常。
因此:
06-05
=
Safety Incident
(安全事件)
06-06
=
Near Miss / Good Catch
(未遂事件/成功攔截)
兩個案例可以一起用來說明:
越早發現異常,
越能在較前端阻止事件進一步發展。
十五、相關文章
・04-01|瓶閥拆卸與安裝
・04-05|鋼瓶維修前接收與狀態確認
・06-06|標籤誤貼未清潔鋼瓶遭維修人員攔截未遂案例
・07-04|鋼瓶壓力測試盤與拆閥前壓力確認
・09-01|Stop Work 與 Good Catch
・09-02|多層安全防護
・09-04|異常現象、直接原因與根本原因的判斷方法
・09-05|鋼瓶維修經驗如何轉化為 Failure Mode Database
注意事項
本文為維修接收流程中 Unexpected Cylinder Pressure(非預期鋼瓶壓力)事故案例的技術經驗整理。
本案例中的 Pressure Panel Protective Device(壓力盤保護裝置)實際種類及設定值,在未確認原始設備資料前不作進一步推定。
Pressure Panel(壓力盤)在本文中的重點是拆閥前 Pressure Confirmation(壓力確認)與 Abnormal Condition Detection(異常狀態偵測),不應將其理解為處理 Full Cylinder(滿瓶)或高壓內容物的設備。
實際發現非預期壓力時,應停止後續維修作業,維持安全狀態並依公司核准的異常處理程序執行。
本文不提供高壓鋼瓶排放、洩壓、開閥或其他危險操作程序。
最後更新:2026-09-28
發佈留言
很抱歉,必須登入網站才能發佈留言。