分類: 維修技術

  • 鋼瓶 Collar 檢查與安裝

    04-04|鋼瓶 Collar 檢查與安裝

    特殊氣體鋼瓶的瓶頸保護結構,依鋼瓶與瓶閥設計不同,可能使用不同形式的 Neck Ring 或 Collar。

    本單位現場常見兩種型式:

    ・Neck Ring(小 Collar)
    ・Collar(大 Collar)

    兩者外觀、固定方式與用途不同,因此檢查與維修時應分開辨識。

    本篇整理 Neck Ring 與 Collar 的基本構造、檢查重點、安裝注意事項及常見異常。

    實際結構與安裝方式仍應依鋼瓶設計、製造商資料及公司核准程序執行。

    Neck Ring|小 Collar

    本單位習慣稱為「小 Collar」的零件,在本文統一使用:

    Neck Ring

    Neck Ring 位於鋼瓶瓶頸外圍,通常屬於固定式結構。

    其主要作用是提供:

    ・保護帽(Cylinder Cap)的安裝位置
    ・瓶閥周圍的保護結構
    ・鋼瓶上部相關附件的固定位置

    Neck Ring 本身並不是瓶閥與鋼瓶之間的壓力密封部件。
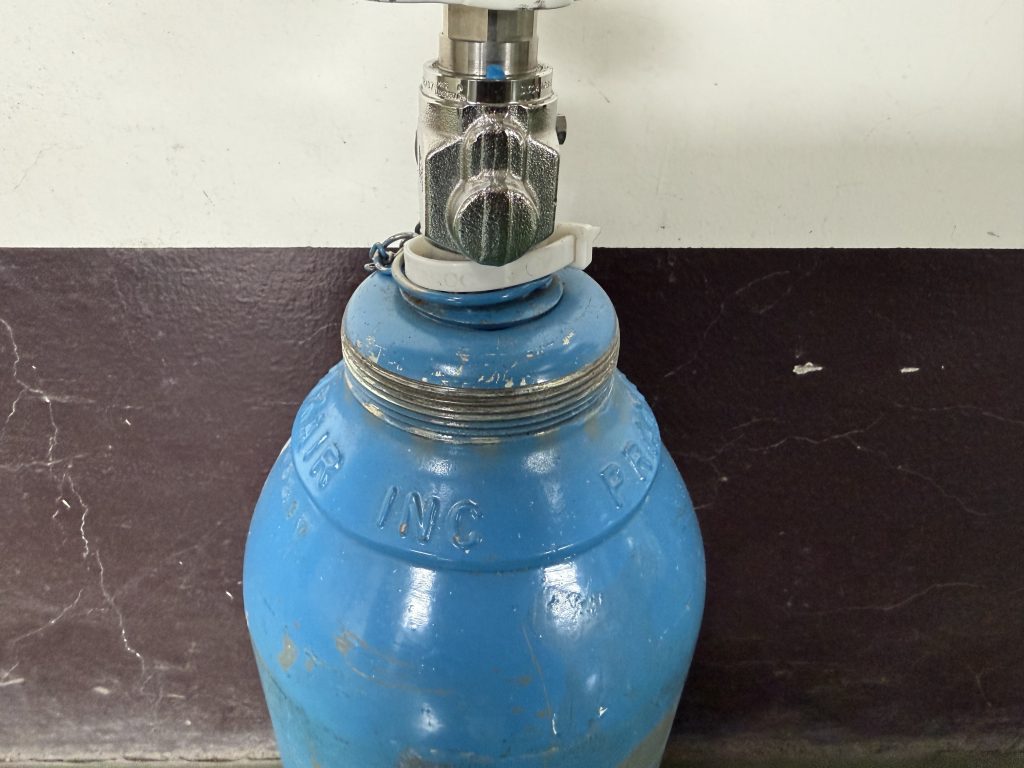
    04-04-01|鋼瓶 Neck Ring(小 Collar)外觀

    Neck Ring 的固定方式

    不同鋼瓶製造方式可能具有不同 Neck Ring 結構。

    本單位實際接觸的部分鋼瓶,其 Neck Ring 為固定式結構,安裝後不屬於一般維修作業中反覆拆卸的零件。

    因此檢查時應注意:

    ・Neck Ring 是否牢固
    ・是否有異常鬆動
    ・是否產生旋轉
    ・是否向上位移
    ・是否變形
    ・是否有裂損
    ・與鋼瓶瓶頸接合位置是否異常

    若固定狀態與正常鋼瓶明顯不同,不應只因 Neck Ring 仍套在瓶頸上就判定正常。
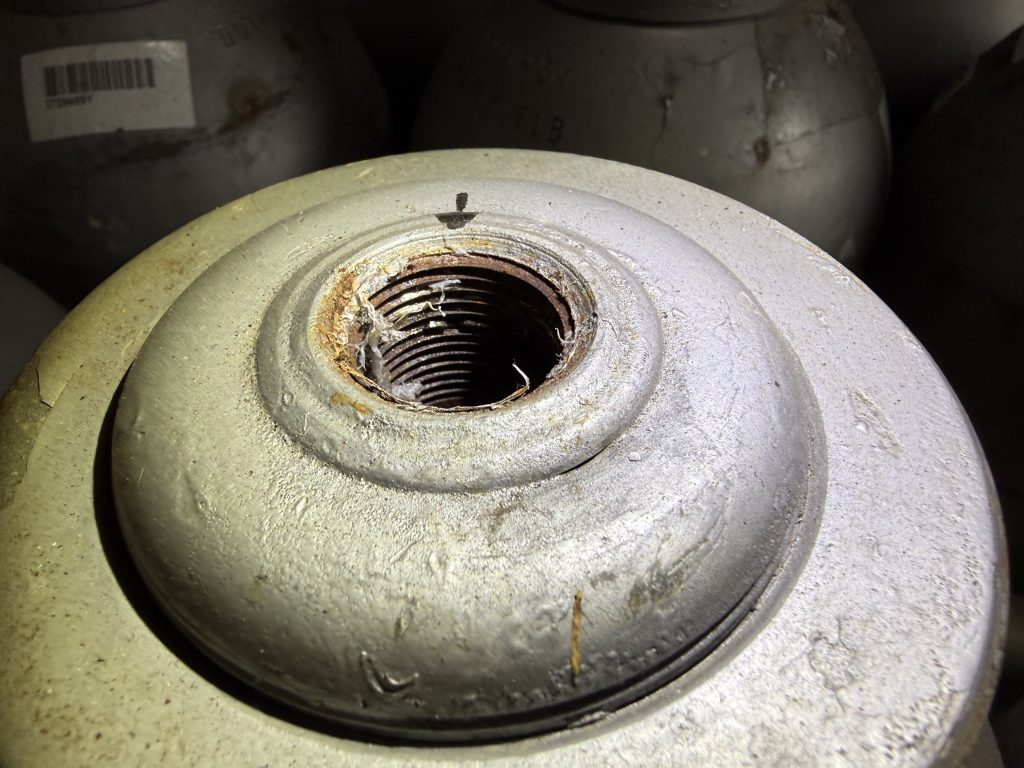
    04-04-02|Neck Ring 固定位置,在箭頭的那一圈,就是Neck Ring的接合處,通常是緊密的,若是有隙縫產生,就要注意是否有鬆脫的情形。

    Neck Ring 鬆動

    Neck Ring 如果固定不足,可能出現:

    ・旋轉
    ・晃動
    ・上下移動
    ・局部脫離
    ・完全脫落

    本單位曾遇過 Neck Ring 固定不足的 Near Miss。

    搬運鋼瓶過程中,Neck Ring 發生脫離;當時相關保護結構受到瓶閥位置阻擋,未造成進一步事故。

    此案例顯示:

    Neck Ring 外觀看似存在,不代表固定狀態一定正常。

    因此維修或檢查鋼瓶時,應同時注意其實際固定狀態。
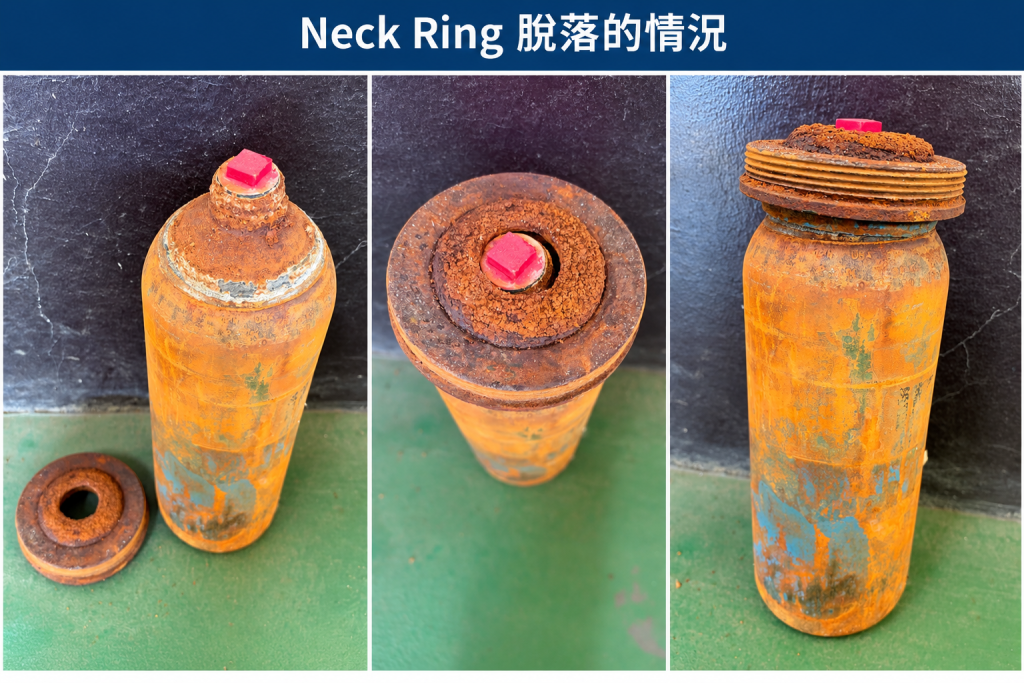
    照片 04-04-03|Neck Ring 鬆動/脫落案例

    完整案例另見:

    05-02|小 Collar 固定不足脫落未遂事故案例

    Collar|大 Collar

    本單位稱為「大 Collar」的結構,本文統一使用:

    Collar

    與固定式 Neck Ring 不同,本單位實際使用的部分 Collar 為螺紋式可拆卸結構。

    Collar 通常位於瓶閥外圍,可提供較大的瓶閥保護空間。

    是否使用此類 Collar,會依:

    ・鋼瓶設計
    ・瓶閥尺寸
    ・瓶閥外型
    ・保護結構需求

    等條件決定。

    本單位現場選用時,瓶閥尺寸是重要考量之一。
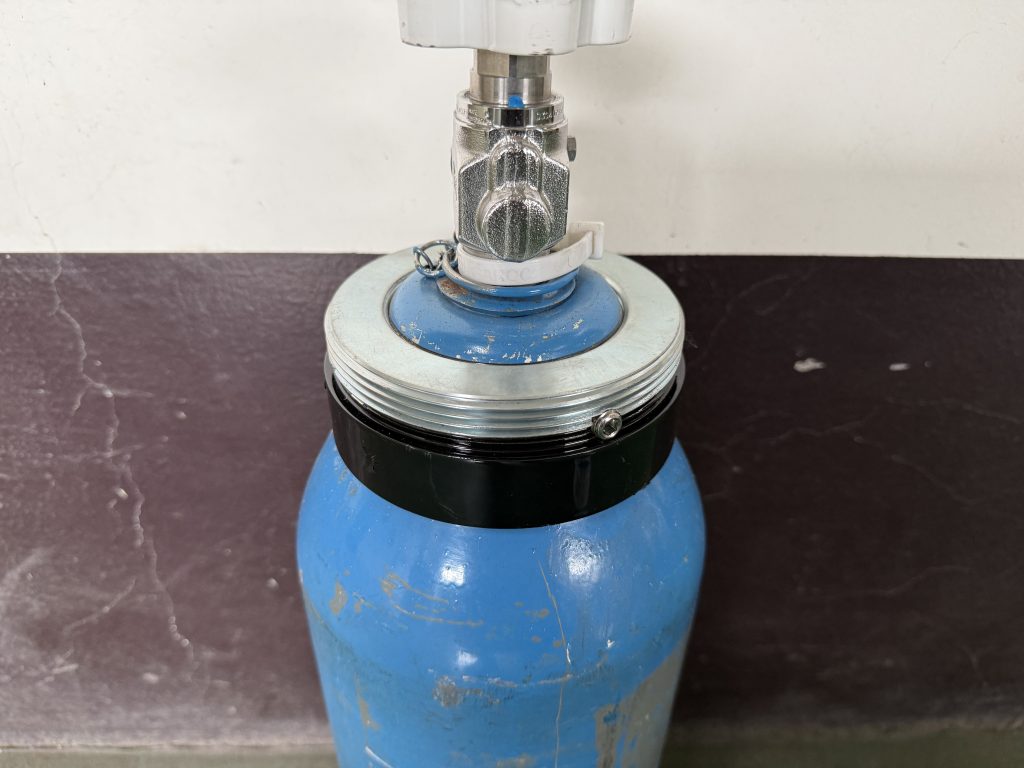
    04-04-04|鋼瓶 Collar(大 Collar)外觀,通常都會用螺絲固定,若是鬆動,可能是螺絲未鎖緊所造成。

    Neck Ring 與 Collar 的主要差異

    Neck Ring(小 Collar)

    ・尺寸較小
    ・位於鋼瓶瓶頸周圍
    ・本單位常見型式屬固定式
    ・通常不作為一般維修時反覆拆卸的零件

    Collar(大 Collar)

    ・尺寸較大
    ・可形成較大的瓶閥保護範圍
    ・本單位常見型式為螺紋式
    ・可依維修需要拆卸與安裝
    ・常配合較大型瓶閥或相關保護需求

    因此維修記錄中,建議不要全部只寫:

    「Collar」

    而應區分:

    Neck Ring

    與

    Collar

    避免後續技術資料產生混淆。
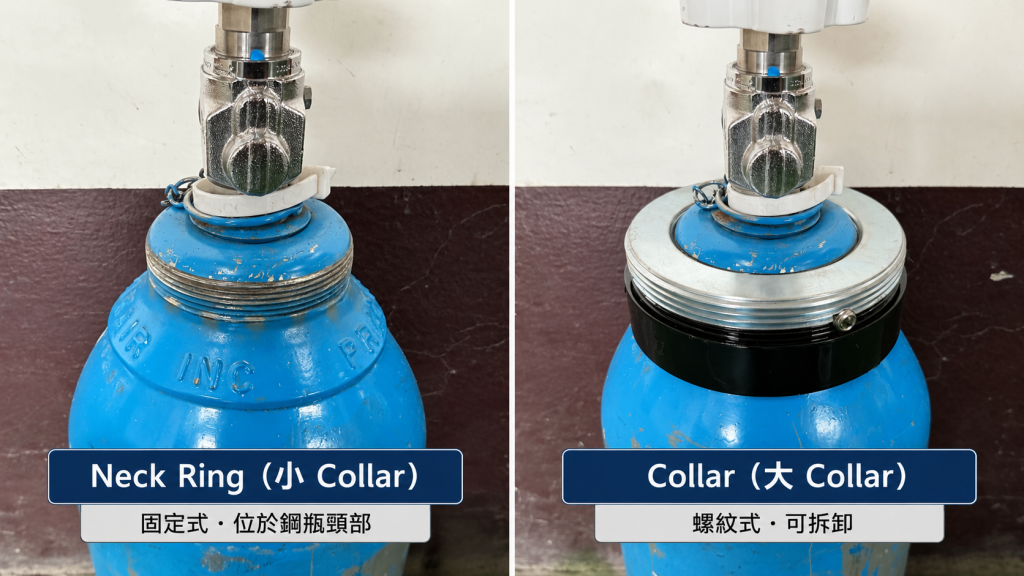
    04-04-05|Neck Ring 與 Collar 外觀比較

    Collar 拆卸前檢查

    螺紋式 Collar 拆卸前,應先確認:

    ・外觀是否變形
    ・是否有撞擊痕跡
    ・是否有異常鬆動
    ・螺紋區域是否明顯損傷
    ・是否存在鏽蝕或異物
    ・是否會干涉瓶閥

    如果 Collar 已經受到嚴重撞擊或變形,應先評估其狀態,再進行後續處理。

    Collar 螺紋檢查

    Collar 拆卸後,可檢查其螺紋狀態。

    主要確認:

    ・螺紋是否完整
    ・是否有 Cross Thread
    ・是否存在異物
    ・是否有嚴重鏽蝕
    ・是否有局部壓傷
    ・是否存在異常磨耗

    同時也應檢查鋼瓶側與 Collar 配合的螺紋位置。

    如果兩側其中一側存在異常,不應只更換其中一個零件後直接忽略另一側。

    Collar 安裝

    安裝螺紋式 Collar 時,首先應確認螺紋正確對準。

    如果 Collar 在偏斜狀態下強制旋入,可能造成:

    Cross Thread

    或其他螺紋損傷。

    因此安裝初期應確認:

    ・Collar 與鋼瓶中心位置正常
    ・螺紋能自然咬合
    ・沒有異常阻力
    ・沒有偏斜
    ・安裝後位置正常

    如果剛開始旋入即出現明顯異常阻力,不應持續強制鎖入。
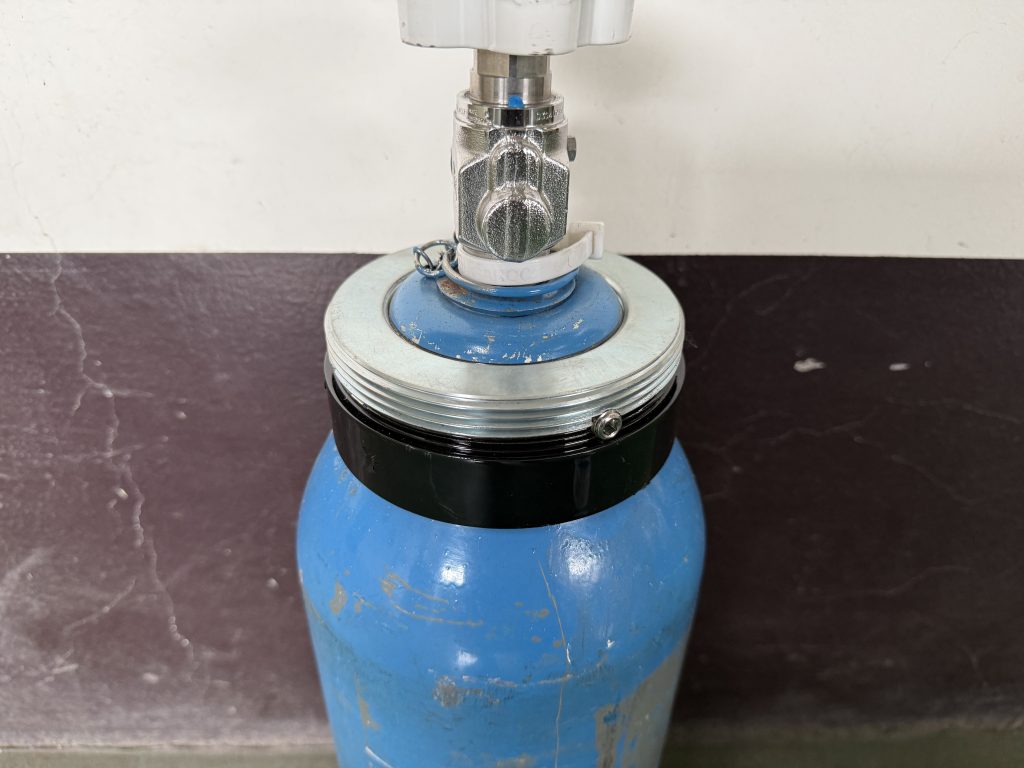
    照片 04-04-07|Collar 安裝位置,藍色的部分為neck ring,黑色部分為collar。

    Collar 與瓶閥的間隙

    Collar 安裝完成後,應確認與瓶閥之間沒有不正常的機械干涉。

    尤其使用尺寸較大的瓶閥時,需要注意:

    ・瓶閥本體
    ・Outlet Connection
    ・PRD
    ・氣動裝置
    ・其他突出零件

    是否與 Collar 發生接觸或干涉。

    Collar 的目的在於提供保護,不應因尺寸或安裝位置不適當而反過來接觸或損傷瓶閥。

    保護帽與搬運

    鋼瓶保護帽、Neck Ring 與 Collar 的存在,主要目的之一是降低瓶閥受到外力撞擊的風險。

    但「具有保護結構」不代表可以任意利用保護帽、Neck Ring 或 Collar 承受鋼瓶重量。

    搬運鋼瓶應使用適合的搬運方式與設備。

    尤其不應將:

    保護帽

    Neck Ring

    或 Collar

    自行視為鋼瓶吊掛點。

    如果需要進行吊掛或特殊搬運,應使用符合適用規範與作業程序的設備。

    Neck Ring 檢查重點

    確認:

    ・固定狀態正常
    ・沒有異常旋轉
    ・沒有上下位移
    ・沒有明顯鬆動
    ・沒有裂損
    ・沒有嚴重變形
    ・與瓶頸接合位置沒有明顯異常

    Collar 檢查重點

    確認:

    ・外觀正常
    ・螺紋完整
    ・沒有 Cross Thread
    ・沒有嚴重鏽蝕
    ・沒有明顯變形
    ・安裝位置正常
    ・與瓶閥沒有不正常干涉

    基本檢查流程

    確認鋼瓶 Neck Ring/Collar 型式

    ↓

    外觀檢查

    ↓

    確認固定狀態

    ↓

    需要拆卸的 Collar 進行拆卸

    ↓

    檢查 Collar 與鋼瓶側螺紋

    ↓

    清除允許處理的異物

    ↓

    確認螺紋與安裝位置

    ↓

    Collar 正確對準後安裝

    ↓

    確認固定狀態

    ↓

    確認與瓶閥/PRD/Outlet 等部位沒有異常干涉

    常見異常

    Neck Ring:

    ・固定不足
    ・鬆動
    ・旋轉
    ・位移
    ・脫落
    ・變形

    Collar:

    ・螺紋損傷
    ・Cross Thread
    ・變形
    ・鏽蝕
    ・異常鬆動
    ・與瓶閥干涉

    重要觀念

    Neck Ring 與 Collar 並不是完全相同的零件。

    在本資料庫中:

    Neck Ring

    =

    現場俗稱「小 Collar」的固定式瓶頸環結構。

    Collar

    =

    現場俗稱「大 Collar」的可拆卸瓶閥保護結構。

    兩者應分開辨識與記錄。

    此外:

    保護帽、Neck Ring 或 Collar 的存在

    ≠

    可以直接把它們當成鋼瓶吊掛點。

    相關技術資料

    04-01|瓶閥拆卸與安裝

    04-05|鋼瓶維修前接收與狀態確認

    05-02|小 Collar 固定不足脫落未遂事故案例

    07|設備與工具

    資料來源

    49 CFR Part 173
    Shippers—General Requirements for Shipments and Packagings

    OSHA
    Compressed Gas Cylinder Handling Requirements

    鋼瓶及 Collar/Neck Ring 實際結構應依製造商設計資料與公司核准程序確認。

    資料說明

    本文整理特殊氣體鋼瓶 Neck Ring 與 Collar 的檢查及維修重點。

    不同鋼瓶製造商、DOT Specification、瓶閥及保護結構可能採用不同設計。

    本文所述固定方式與使用方式包含本單位實際接觸之鋼瓶型式,不代表所有 DOT 鋼瓶均採用完全相同的 Neck Ring 或 Collar 結構。

    實際檢查與維修應依鋼瓶製造商資料、適用法規及公司核准程序執行。
  • 鋼瓶瓶牙檢查

    04-03|鋼瓶瓶牙檢查

    鋼瓶瓶牙(Cylinder Neck Thread)是鋼瓶與瓶閥連接的重要部位。

    瓶牙除了必須與瓶閥入口螺紋正確配合之外,其牙型完整性、螺紋表面狀態及實際咬合情形,都會直接影響瓶閥安裝與密封狀態。

    特殊氣體鋼瓶在瓶閥拆卸後,應對瓶口內螺紋進行檢查。

    檢查不能只依靠 Plug Gauge 的結果。

    必須同時進行:

    目視檢查

    +

    螺紋量規檢查

    +

    異常位置確認

    再綜合判斷瓶牙狀態。

    瓶牙檢查的目的

    瓶牙檢查主要確認:

    ・螺紋牙型是否完整
    ・是否存在缺牙
    ・牙峰是否有異常損傷
    ・是否存在金屬材料附著
    ・是否有異物
    ・是否有 Cross Thread 痕跡
    ・是否存在局部壓傷或變形
    ・瓶牙與適用量規的配合狀態

    如果瓶閥拆卸時曾出現異常阻力,更應提高對瓶牙狀態的注意。

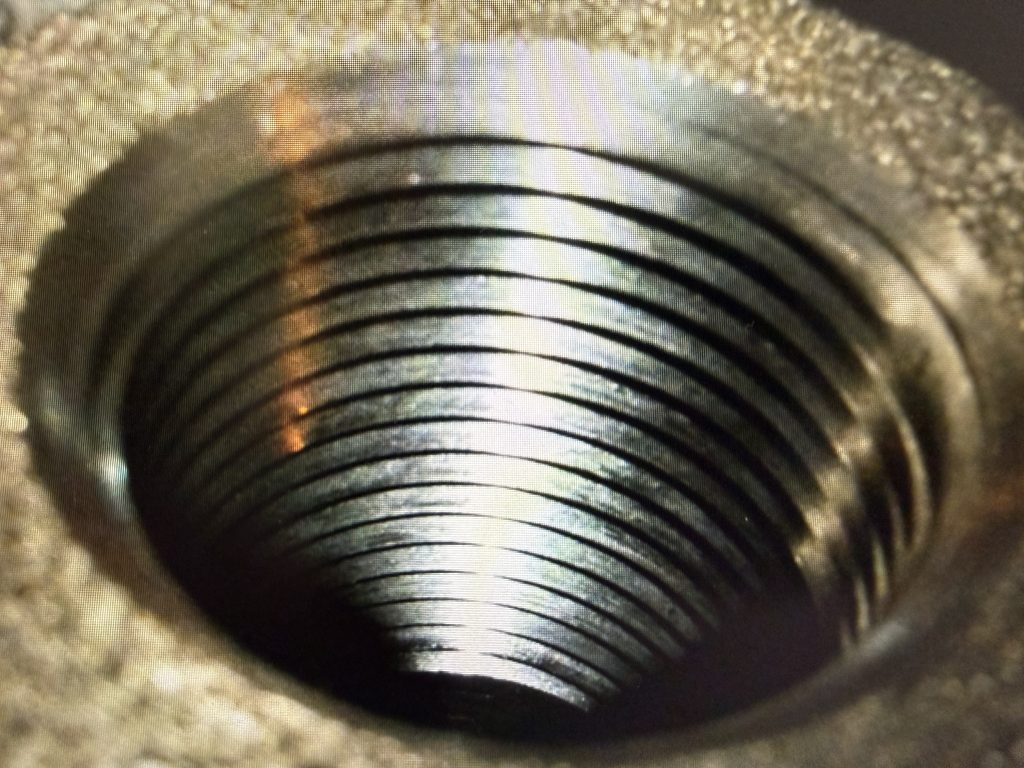
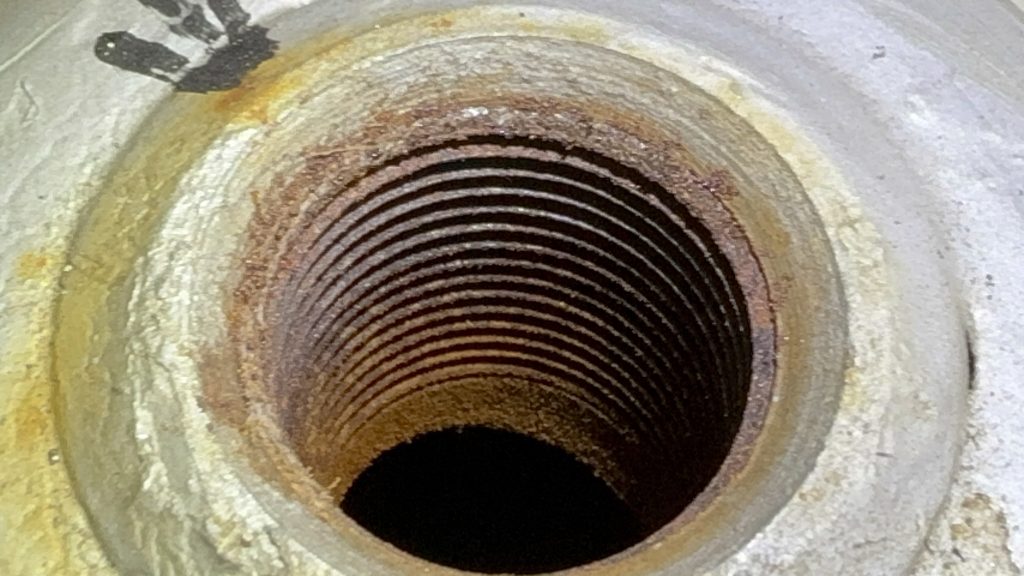
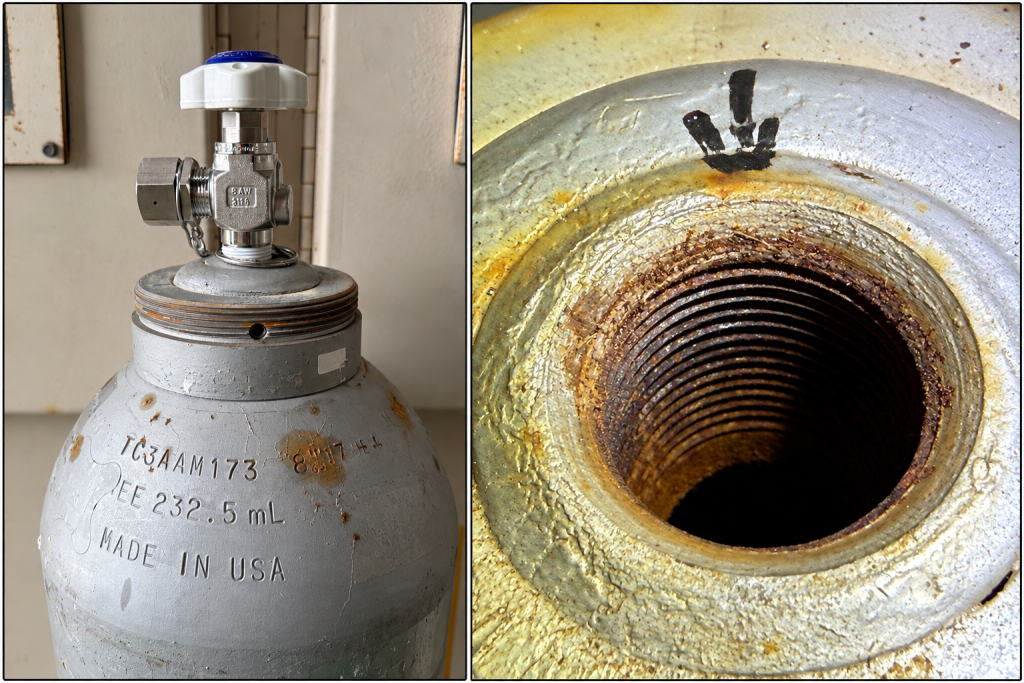
    04-03-01|鋼瓶瓶口與內螺紋外觀

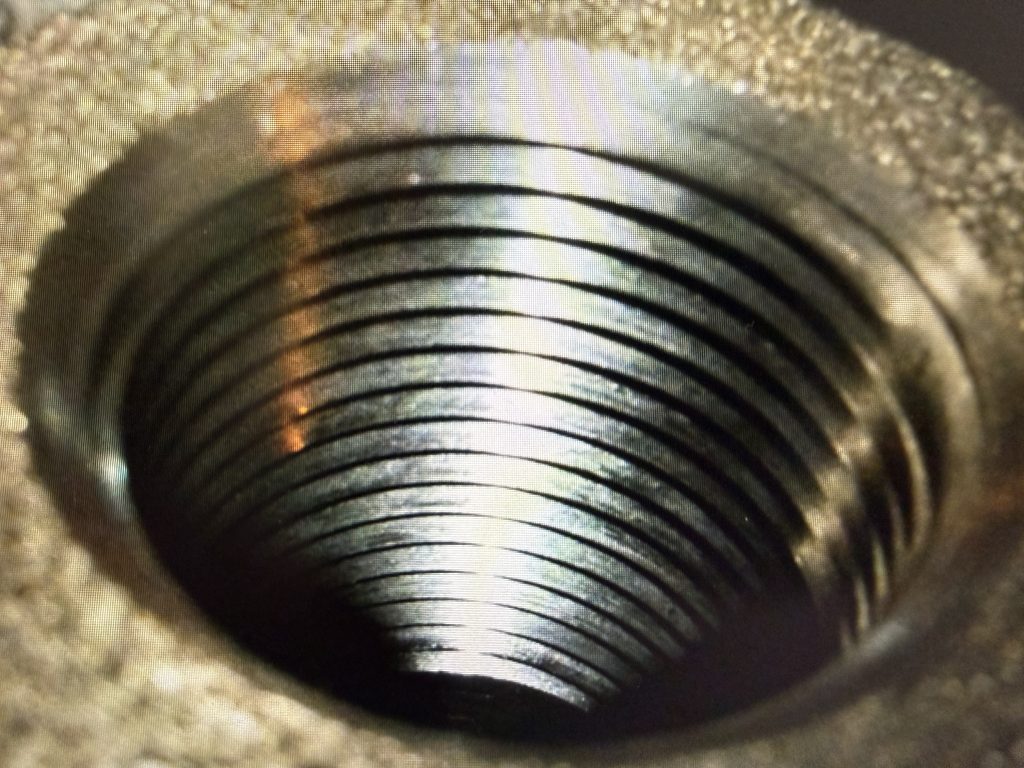
    先進行目視檢查

    瓶閥拆卸後,第一個步驟不是立即使用 Plug Gauge。

    應先觀察瓶牙實際狀態。

    主要確認:

    ・每一圈牙型是否連續
    ・是否有明顯缺損
    ・牙峰是否完整
    ・是否有局部壓傷
    ・是否存在金屬碎屑
    ・是否有瓶閥材料附著
    ・是否有異常刮痕
    ・是否存在 Cross Thread 痕跡

    目視檢查的目的,是找出 Gauge 不一定能完全反映的局部異常。

    04-03-02|正常鋼瓶瓶牙近照

    3/4-14 NGT 瓶牙

    本單位維修作業中,常見部分鋼瓶使用 3/4-14 NGT 螺紋。

    其中:

    3/4

    代表螺紋公稱尺寸;

    14

    代表每英吋螺紋牙數;

    NGT

    為 Gas Taper Thread 的相關螺紋形式。

    實際檢查時,必須使用與瓶牙規格相符的量規。

    不能僅依鋼瓶外觀或瓶閥尺寸判斷螺紋規格。

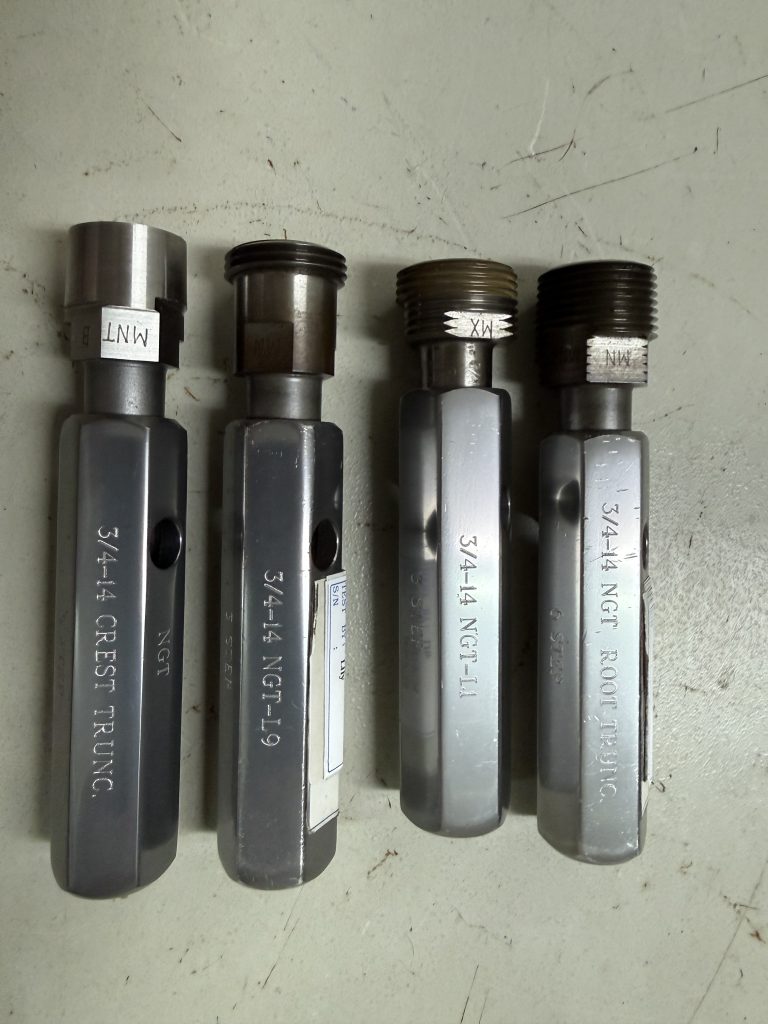
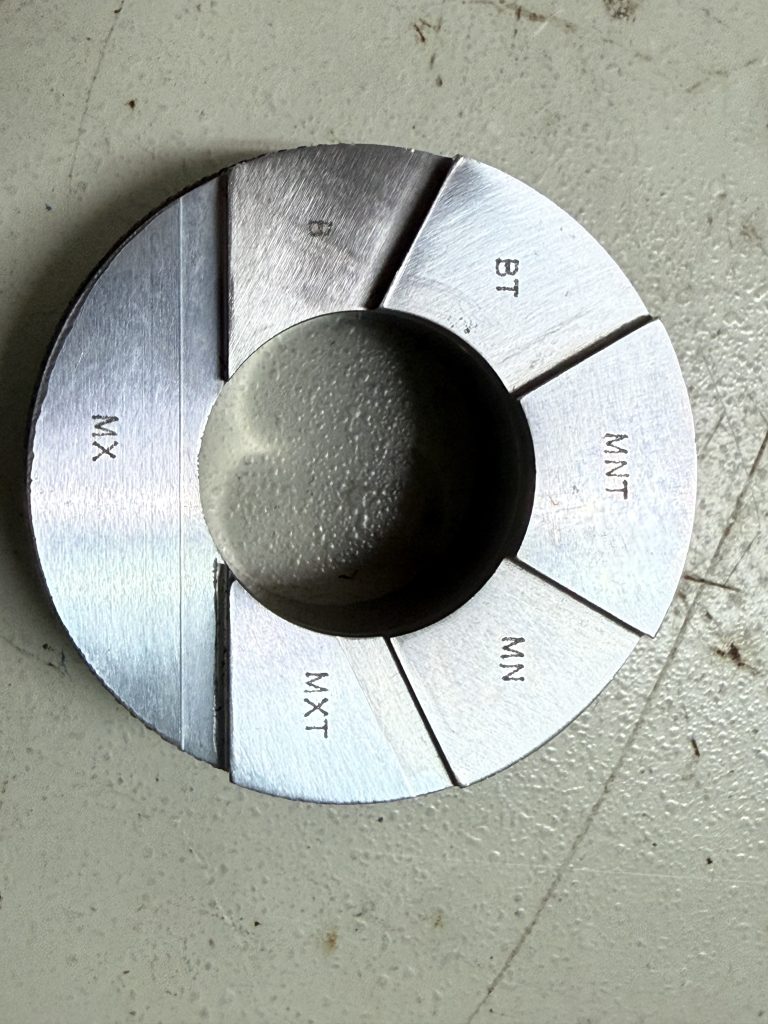
    3/4-14 NGT Plug Gauge|瓶牙塞規

    本單位使用適用的 Plug Gauge 檢查鋼瓶瓶口內螺紋。

    現場使用的量規可能包含不同功能與判讀位置,例如:

    3/4-14 NGT-L1

    3/4-14 NGT-L9

    3/4-14 CREST TRUNC. NGT

    3/4-14 NGT ROOT TRUNC.

    以及具有:

    MN/MNT

    B/BT

    MX/MXT

    等判讀位置的相關量規。

    不同 Gauge 的用途不同,不能將所有塞規視為相同工具。

    04-03-03|3/4-14 NGT 瓶牙 Plug Gauge

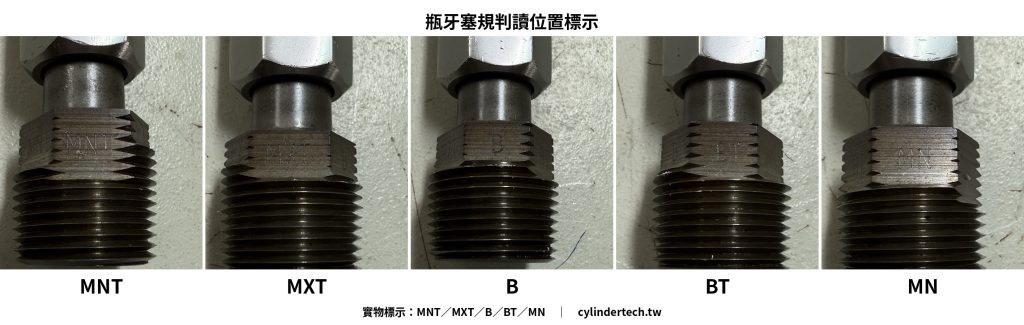
    MN/MNT、B/BT、MX/MXT

    部分螺紋量規具有:

    MN
    MNT

    B
    BT

    MX
    MXT

    等判讀位置。

    這些標示分別與 Minimum、Basic、Maximum 等螺紋狀態相關。

    因此量規判讀應依:

    ・實際螺紋規格
    ・使用的 Gauge 型式
    ・前置檢查結果
    ・量規製造商說明
    ・適用的技術標準

    進行綜合判斷。

    本單位現場經驗中,B/BT 區域經常作為正常狀態的重要參考。

    但公開技術資料不應簡化為:

    「只有 B/BT 才是合格」。

    實際結果仍應依所使用的量規系統與適用判定方式確認。

    04-03-04|MN/MNT、B/BT、MXT 塞規判讀位置

    Gauge 合格不代表瓶牙一定正常

    這是瓶牙檢查最重要的觀念之一。

    Plug Gauge 主要用來確認特定的:

    ・螺紋尺寸
    ・有效位置
    ・配合狀態
    ・相關幾何條件

    但 Gauge 無法取代完整的目視檢查。

    例如:

    某一處瓶牙已經產生局部缺損,

    但剩餘螺紋仍可能讓 Gauge 正常旋入。

    這時不能因為:

    「Gauge 可以通過」

    就直接判定:

    「瓶牙正常」。

    因此:

    Gauge Pass ≠ Thread Perfect

    04-03-05|瓶牙局部缺損案例

    瓶牙實際缺損

    如果目視已經確認鋼瓶瓶牙存在真正的材料缺失,例如:

    ・牙峰缺失
    ・局部缺牙
    ・螺紋材料剝落
    ・嚴重變形
    ・明顯破壞

    即使 Plug Gauge 仍可以通過,也不能只依 Gauge 結果忽略實際缺損。

    依本單位目前的維修判定原則:

    實際瓶牙缺損屬於不合格狀態。

    這與:

    「瓶牙表面沾有瓶閥材料」

    是不同的情況。

    瓶閥材料沾黏

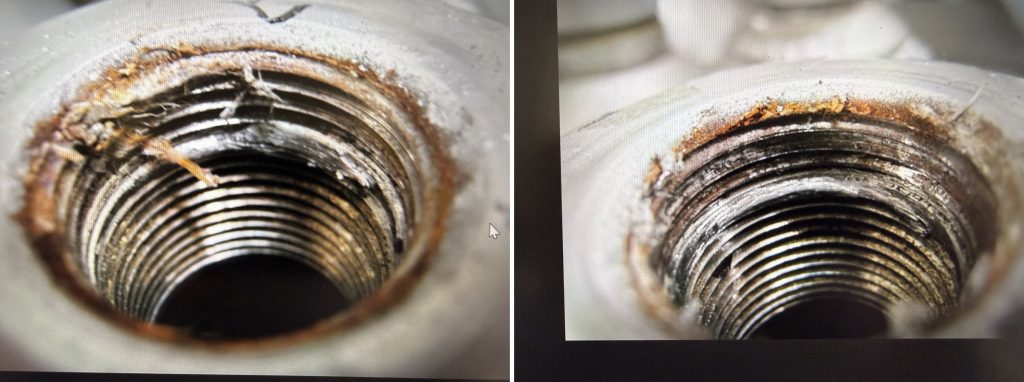
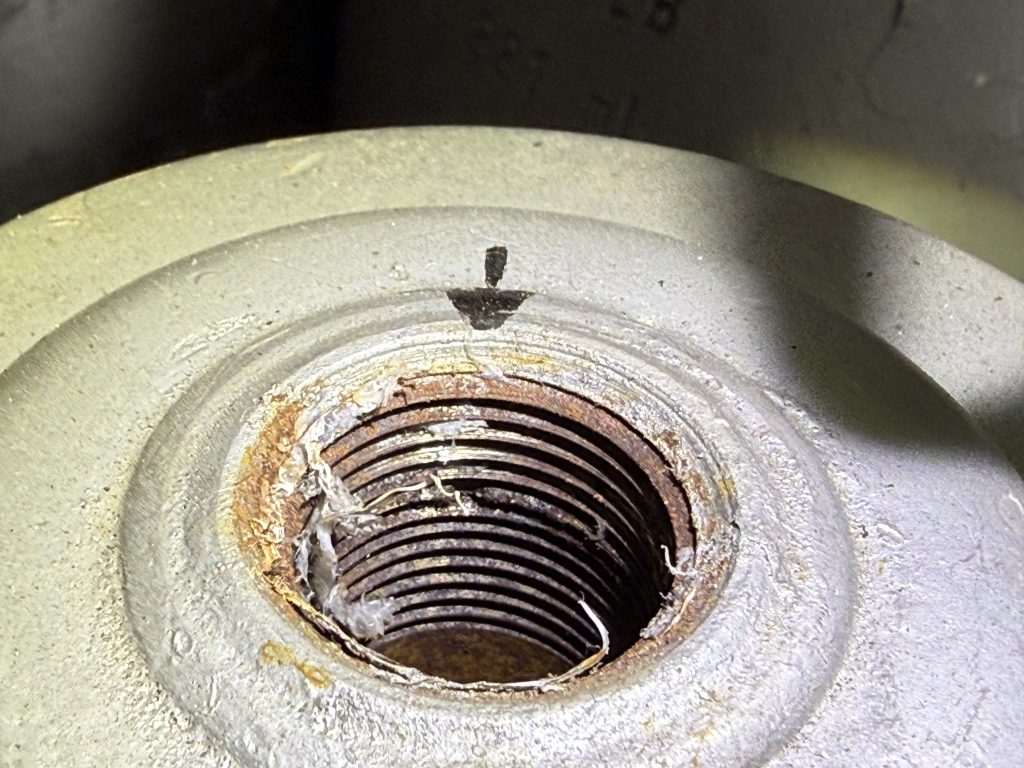
    瓶閥拆卸後,有時會在 Cylinder Neck Thread 發現異常金屬材料。

    此時需要區分:

    ① 鋼瓶本身的瓶牙已經缺失

    與

    ② 瓶閥材料附著在瓶牙表面

    兩者外觀看起來可能相似,但實際意義完全不同。

    如果屬於外來材料附著:

    在確認鋼瓶本體螺紋沒有缺失的前提下,可以依核准方式清除附著材料,再重新進行:

    目視檢查

    +

    Plug Gauge 檢查。

    如果清除後確認瓶牙本體仍完整,才能繼續後續判定。

    04-03-06|瓶牙表面瓶閥材料沾黏案例,瓶牙上沾黏的是閥牙的金屬。

    Cut Tap|清除異物與附著材料

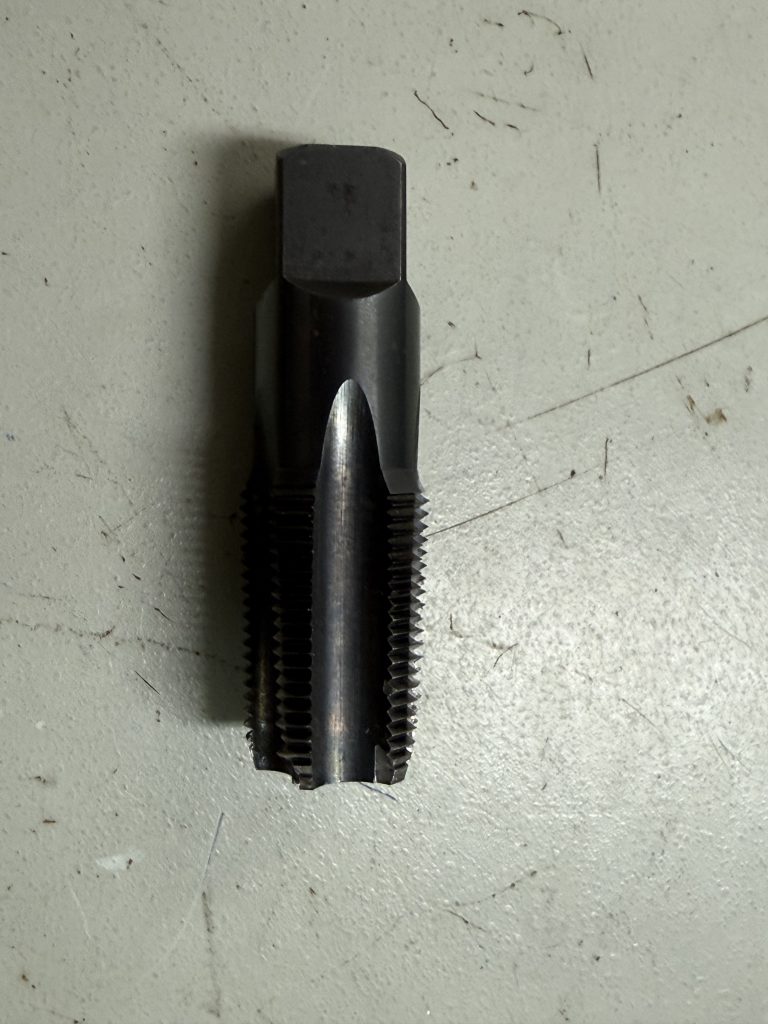
    本單位在特定情況下會使用適用的 Cut Tap。

    主要用途是處理瓶牙中的:

    ・異物
    ・瓶閥材料附著
    ・影響量規檢查的局部殘留材料

    使用目的不是重新製造一組新的瓶牙,也不是把已經缺失的瓶牙「修回來」。

    如果瓶牙材料本身已經缺失:

    Cut Tap 無法使缺失的材料恢復。

    04-03-07|3/4-14 NGT Cut Tap

    Form Tap|整理毛邊

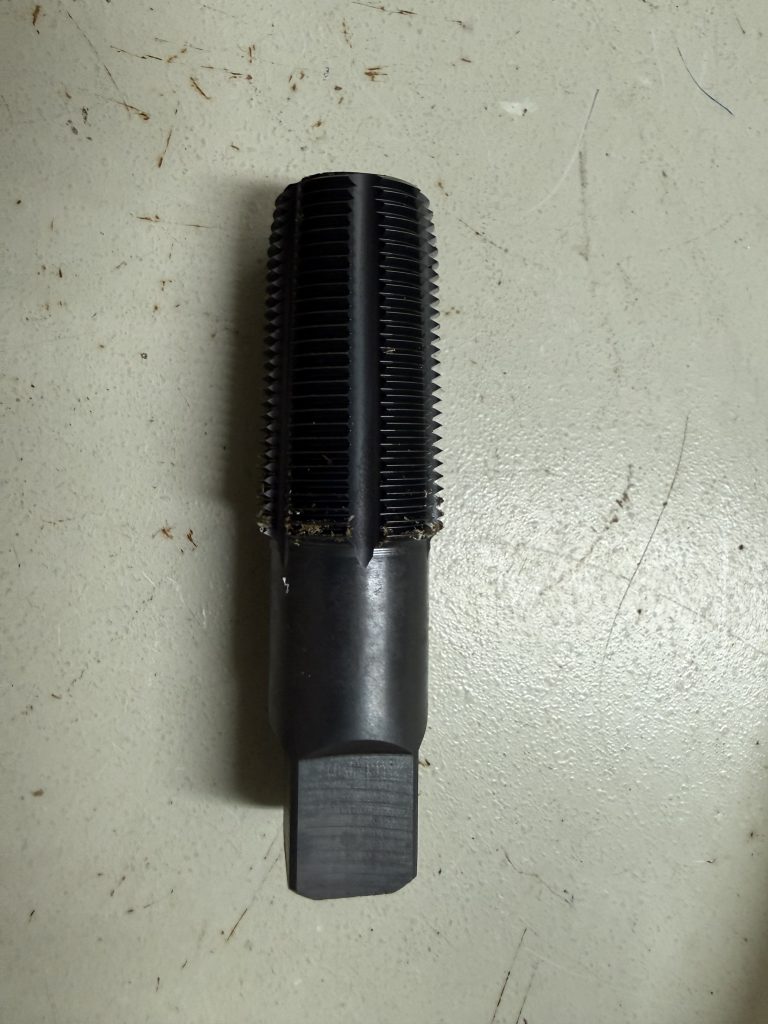
    本單位也會依實際狀況使用適用的 Form Tap。

    主要用途包括:

    ・清潔螺紋
    ・整理局部毛邊
    ・協助恢復可正確檢查的螺紋表面狀態

    同樣需要注意:

    Form Tap 的使用不能取代瓶牙完整性判定。

    它不是用來掩蓋:

    ・缺牙
    ・材料缺失
    ・嚴重變形
    ・結構性螺紋損傷。

    04-03-08|3/4-14 NGT Form Tap

    Tap 處理後必須重新檢查

    使用 Cut Tap 或 Form Tap 處理之後,不代表作業已經完成。

    必須再次進行:

    目視檢查

    +

    Plug Gauge 檢查。

    確認:

    ・異物是否清除
    ・附著材料是否清除
    ・瓶牙本體是否完整
    ・是否仍存在局部缺損
    ・量規結果是否符合要求

    也就是:

    Tap Processing

    ↓

    Visual Inspection

    ↓

    Plug Gauge Inspection

    ↓

    Final Evaluation

    瓶閥外牙與瓶牙應交叉確認

    如果 Cylinder Neck Thread 發現異常,應同步檢查拆下的 Valve Thread。

    例如瓶牙發現:

    ・金屬材料
    ・刮傷
    ・Cross Thread
    ・局部變形

    應確認瓶閥外牙是否存在相對應的:

    ・材料缺失
    ・牙峰損傷
    ・異常磨耗
    ・金屬轉移

    這有助於判斷看到的材料究竟來自:

    Cylinder Thread

    或

    Valve Thread。

    Cross Thread

    如果瓶閥安裝時沒有正確對準中心,而是在偏斜狀態下強制旋入,可能造成 Cross Thread。

    可能出現:

    ・瓶牙單側異常磨損
    ・局部牙型破壞
    ・金屬碎屑
    ・螺紋材料轉移
    ・瓶閥外牙同時受損
    ・安裝或拆卸阻力異常

    因此瓶閥安裝時保持中心對準,是降低瓶牙損傷的重要條件之一。

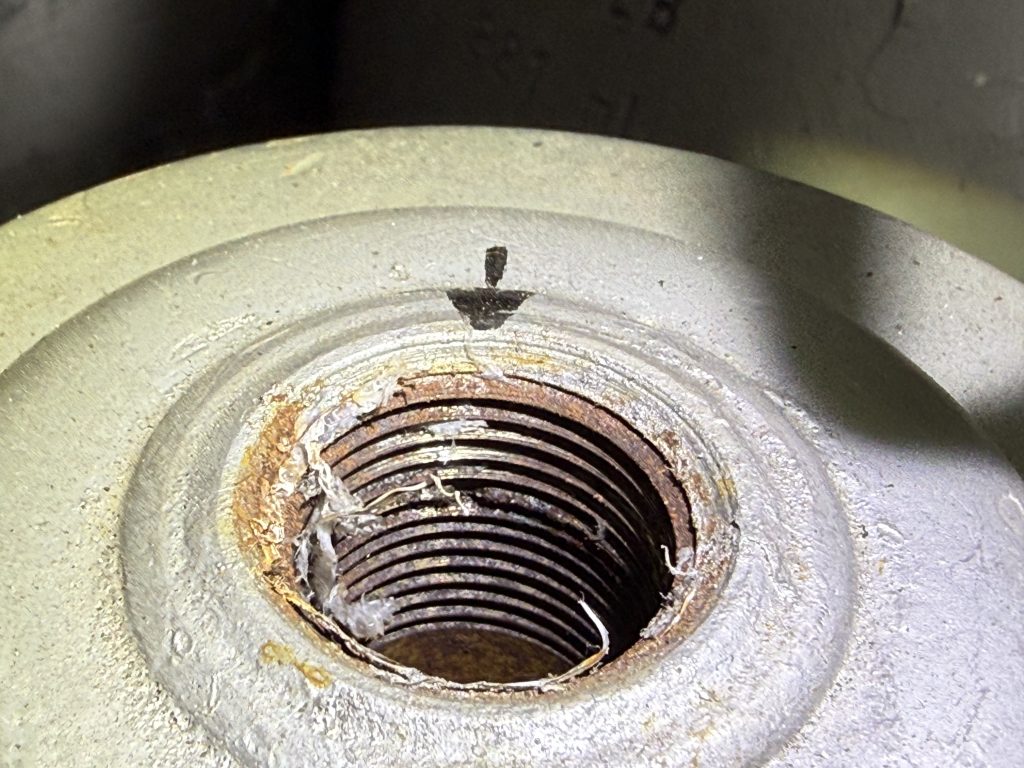
    04-03-09|瓶牙 Cross Thread 或異常牙型案例,看起來很正常,但卻用塞規無法量測過。

    瓶牙檢查基本流程

    瓶閥拆卸

    ↓

    觀察拆卸狀態與異常阻力

    ↓

    瓶牙初步目視檢查

    ↓

    確認異物/金屬附著/缺損

    ↓

    必要時依核准方式清潔

    ↓

    Plug Gauge 檢查

    ↓

    目視結果與 Gauge 結果交叉判讀

    ↓

    必要時使用適用 Cut Tap/Form Tap 處理可處理的異物或毛邊

    ↓

    再次目視檢查

    ↓

    再次 Plug Gauge 檢查

    ↓

    最終判定

    正常狀態

    通常應確認:

    ・瓶牙牙型完整
    ・無明顯材料缺失
    ・無嚴重變形
    ・無影響配合的異物
    ・無明顯 Cross Thread
    ・適用 Gauge 結果符合要求

    需要進一步確認

    包括:

    ・Gauge 結果異常
    ・疑似瓶閥材料附著
    ・局部毛邊
    ・異常刮痕
    ・拆閥阻力異常
    ・瓶閥外牙發現異常材料
    ・瓶牙局部牙型可疑

    瓶牙缺損

    依本單位目前維修判定原則:

    如果已經確認鋼瓶瓶牙本體存在真正的材料缺失,即使 Gauge 可以通過,也不能以 Gauge Pass 取代目視發現的實際缺損。

    因此瓶牙檢查的核心不是:

    「Gauge 能不能進去?」

    而是:

    「瓶牙本體是否完整,而且量規結果是否符合要求?」

    重要觀念

    Cylinder Neck Thread Inspection

    =

    Visual Inspection

    +

    Gauge Inspection

    +

    Thread Integrity

    三者缺一不可。

    Gauge 是量測工具。

    不是用來證明所有看得到的螺紋損傷都可以接受。

    Cut Tap 與 Form Tap 是處理工具。

    不是用來把已經缺失的瓶牙材料重新修復。

    真正的瓶牙材料缺失,與外來材料沾黏,必須明確區分。

    相關技術資料

    04-01|瓶閥拆卸與安裝

    04-02|瓶閥外牙檢查

    05-01|瓶牙缺損與閥牙材料沾黏判別案例

    05-04|Neck Leak 瓶頸洩漏

    05-08|SiH4 鋼瓶 Neck Leak 與瓶牙牙型異常案例

    07-02|3/4-14 NGT 瓶牙塞規

    07-03|3/4-14 NGT Cut Tap 與 Form Tap

    資料來源

    NIST Handbook H28
    Screw-Thread Standards for Federal Services

    適用之 3/4-14 NGT 螺紋與 Gauge 製造商技術資料

    現場量規與工具之實際規格及判讀方式,應依工具製造商資料、校正狀態及公司核准程序確認。

    資料說明

    本文整理特殊氣體鋼瓶維修過程中之瓶牙檢查實務。

    文中涉及 Cut Tap、Form Tap 與量規之內容,目的為說明檢查與判定原理,不代表所有鋼瓶或所有螺紋異常均可採用相同處理方式。

    實際作業應依鋼瓶規格、螺紋規格、適用法規、製造商要求及公司核准程序執行。

  • 瓶閥外牙檢查

    04-02|瓶閥外牙檢查

    瓶閥拆卸後,Valve Inlet Thread(瓶閥入口外螺紋)是維修檢查的重要項目之一。

    瓶閥外牙的狀態不僅影響重新安裝,也可能提供鋼瓶瓶牙是否存在異常的重要線索。

    常見需要確認的項目包括:

    ・螺紋牙峰
    ・牙型
    ・螺紋表面
    ・缺牙或變形
    ・金屬材料沾黏
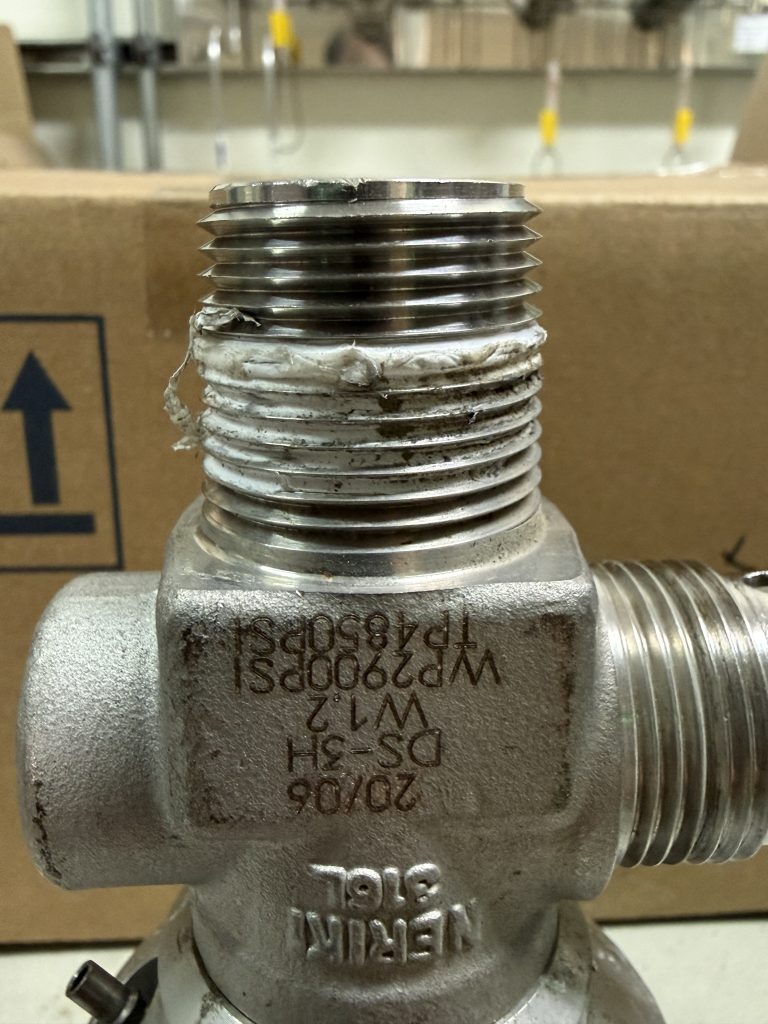
    ・PTFE Tape 殘留
    ・異常磨損
    ・螺紋量規判讀

    本篇整理本單位瓶閥拆卸後進行外牙檢查的主要技術重點。

    實際判定仍應依瓶閥型號、螺紋規格、適用量規、製造商資料及公司核准程序執行。

    拆閥後先進行目視檢查

    瓶閥從鋼瓶拆下後,不應立即只使用 Gauge 判定。

    第一步應先觀察 Valve Thread 的實際狀態。

    主要確認:

    ・螺紋是否完整
    ・牙峰是否有缺損
    ・是否存在壓傷或變形
    ・是否有異常刮痕
    ・是否有金屬材料附著
    ・是否殘留大量 PTFE Tape
    ・是否存在疑似 Cross Thread 痕跡
    ・螺紋表面是否有其他異常

    目視檢查與 Gauge 檢查具有不同作用,兩者不能互相完全取代。

    04-02-01|瓶閥拆卸後外螺紋外觀

    如果照片具有完整鋼瓶序號、客戶標籤或內部識別資料,公開前應先遮蔽。

    PTFE Tape 殘留

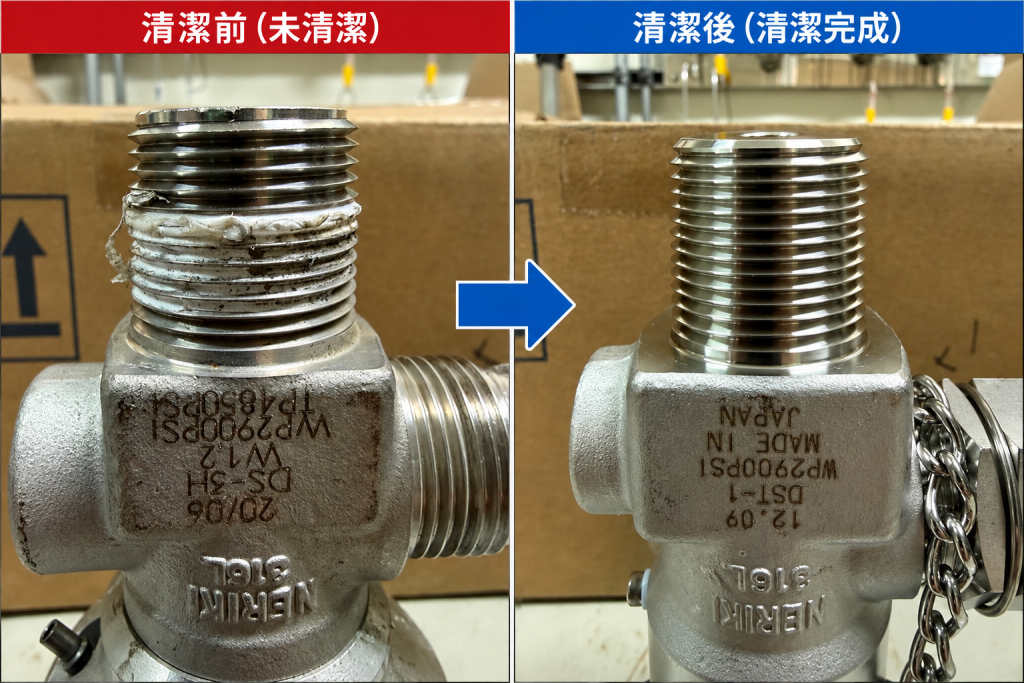
    瓶閥拆卸後,外牙通常可能殘留先前安裝使用的 PTFE Tape。

    進行正式螺紋檢查以前,應依核准方式清除會妨礙觀察與量測的殘留材料。

    清潔目的主要是:

    ・露出實際牙型
    ・確認牙峰狀態
    ・觀察是否存在金屬附著
    ・避免殘留物影響 Gauge 判讀

    清除 PTFE Tape 時,也應避免因不適當工具造成新的螺紋損傷。

    04-02-02|瓶閥外牙 PTFE Tape 殘留與清潔後比較

    金屬材料沾黏

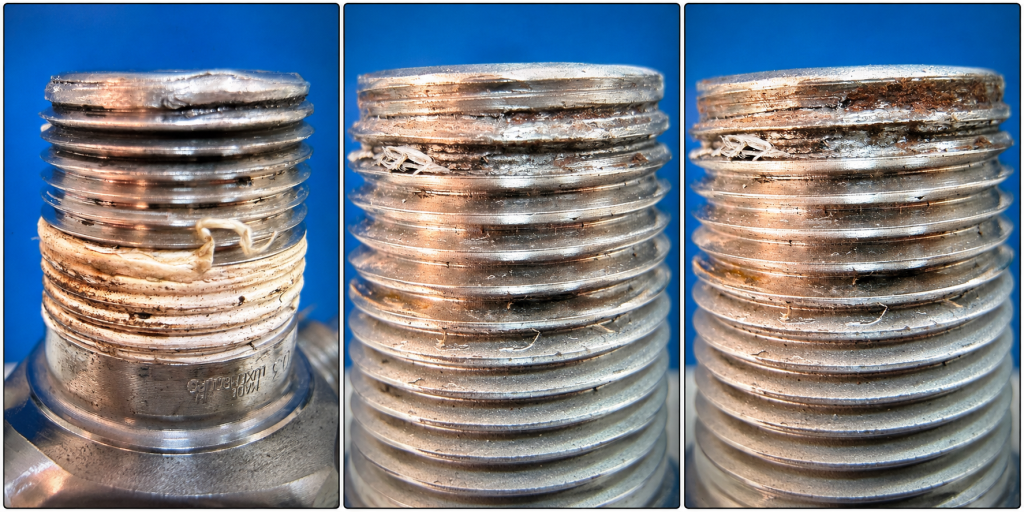
    瓶閥外牙表面如果出現異常金屬材料,不一定代表瓶閥本身的牙型已經缺損。

    可能存在:

    ・鋼瓶瓶牙材料附著
    ・拆裝過程產生的材料轉移
    ・既有螺紋損傷造成的金屬沾黏
    ・其他異物

    因此看到外牙表面有金屬附著時,不能立即只依外觀判定真正的損傷位置。

    需要在適當清潔後重新確認:

    Valve Thread 本體是否完整

    以及:

    Cylinder Neck Thread 是否存在對應異常。

    04-02-03|瓶閥外牙金屬材料沾黏案例

    Ring Gauge|瓶閥外螺紋環規

    本單位使用適用的 Ring Gauge 對瓶閥外螺紋進行檢查。

    Ring Gauge 的作用,是協助確認外螺紋的尺寸、配合狀態及相關螺紋幾何是否位於適用範圍。

    不同型式的量規具有不同用途。

    因此使用前必須確認:

    ・螺紋規格
    ・Gauge 型式
    ・Gauge 標示
    ・量規校正/管理狀態
    ・適用的判讀方法

    不能因為外觀看起來都是「環規」,就將不同量規使用相同方式判讀。

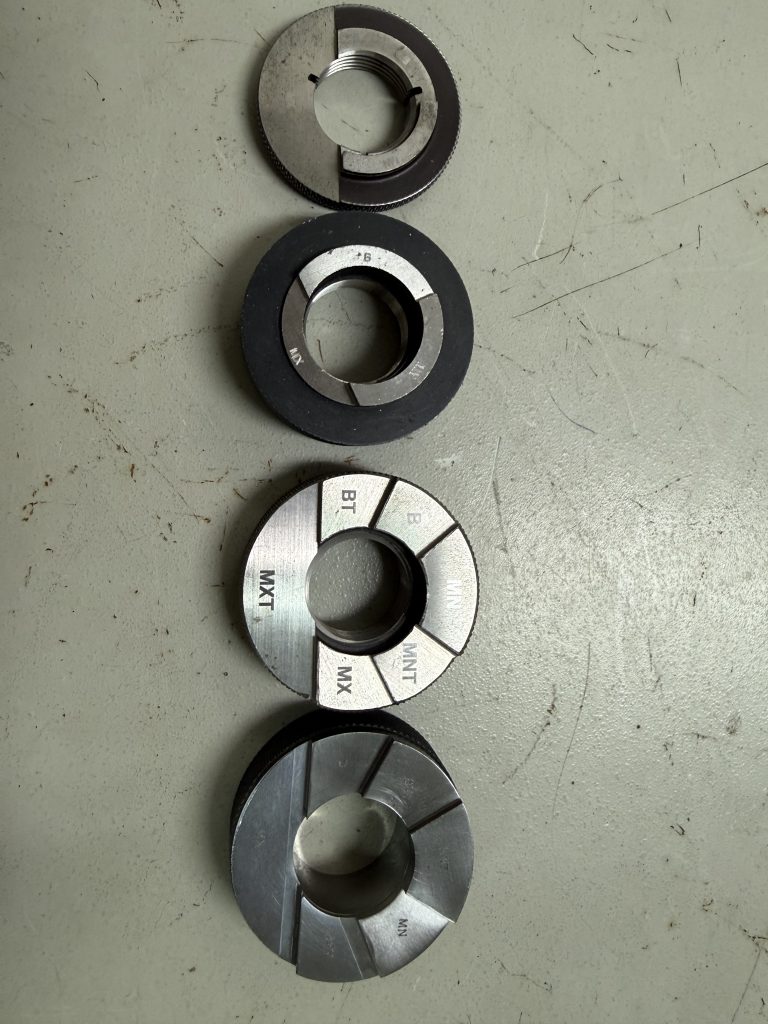
    04-02-04|瓶閥外螺紋 Ring Gauge

    Six-Step Gauge|六階式量規

    部分錐管螺紋檢查系統會使用具有六個判讀位置的 Plain Taper Gauge。

    常見標示包括:

    MN
    MNT

    B
    BT

    MX
    MXT

    這六個位置分別對應:

    Minimum
    Basic
    Maximum

    三種狀態下的相關檢查範圍。

    基本對應關係

    Minimum:

    MN ~ MNT

    Basic:

    B ~ BT

    Maximum:

    MX ~ MXT

    但必須特別注意:

    不能脫離前一階段的螺紋尺寸/位置判定,單獨看到某一組刻度就直接宣布螺紋合格。

    六階式 Gauge 的判讀具有關聯性。

    必須先依適用的 Thread Gauge 判定螺紋目前屬於:

    Minimum

    Basic

    或

    Maximum

    再使用相對應的六階位置確認。

    04-02-05|MN/MNT、B/BT、MX/MXT 六階量規標示

    本單位現場判讀

    本單位現場作業中,會依所使用的量規與核准判定方式確認瓶閥外牙狀態。

    過去現場經驗常以 B/BT 區域作為正常狀態的重要參考之一。

    但從量規原理而言:

    B/BT 是 Basic 狀態的對應區域;

    MN/MNT 與 MX/MXT 則分別對應 Minimum 與 Maximum 狀態。

    因此正式技術判定應依實際螺紋規格、前置量規結果及量規製造商/適用標準的判讀方法執行。

    不宜將:

    「不在 B/BT」

    直接簡化成:

    「一定不合格」。

    Gauge 合格不等於外觀一定正常

    這是瓶閥外牙檢查非常重要的觀念。

    Gauge 的功能主要是檢查特定尺寸與幾何條件。

    但實際螺紋還可能存在:

    ・局部缺損
    ・牙峰損傷
    ・材料剝落
    ・局部壓傷
    ・刮傷
    ・異常磨耗

    這些問題不一定全部能由單一 Gauge 結果反映。

    因此:

    Gauge Result

    +

    Visual Inspection

    必須一起判讀。

    外牙缺損

    如果 Valve Thread 已經出現明顯:

    ・缺牙
    ・嚴重牙峰損傷
    ・螺紋變形
    ・影響正常咬合的局部破壞

    不能只因為 Gauge 尚可進入,就忽略目視發現的異常。

    是否能繼續使用,必須依瓶閥規格、損傷程度、製造商要求及公司判定標準進一步確認。

    Cross Thread 痕跡

    如果瓶閥曾經在未正確對準鋼瓶瓶口的狀態下強制旋入,可能產生 Cross Thread。

    常見可能現象包括:

    ・牙峰單側異常磨損
    ・局部切削痕跡
    ・牙型不連續
    ・金屬碎屑
    ・旋入阻力異常
    ・Valve Thread 與 Cylinder Thread 同時受損

    發現疑似 Cross Thread 時,除了檢查瓶閥外牙,也應同步檢查鋼瓶瓶牙。

    清潔後重新確認

    如果第一次檢查發現:

    PTFE Tape

    異物

    或疑似金屬材料附著

    應先依核准方法進行適當清潔,再重新:

    目視檢查

    +

    Gauge 檢查

    以確認真正的螺紋狀態。

    但「清潔」與「修復」是不同概念。

    清除附著材料:

    不代表可以修復已經缺失或破壞的螺紋。

    Valve Thread 與 Cylinder Thread 的關聯

    瓶閥與鋼瓶瓶牙是一組互相配合的螺紋系統。

    如果 Valve Thread 發現:

    ・金屬材料異常
    ・嚴重刮傷
    ・Cross Thread
    ・局部變形

    就應提高對 Cylinder Neck Thread 的注意程度。

    反過來也是相同:

    如果鋼瓶瓶牙存在明顯異常,也應重新確認原瓶閥外牙是否受到影響。

    因此實際故障分析不能只檢查其中一側。

    瓶閥外牙檢查基本流程

    瓶閥拆卸

    ↓

    初步目視檢查

    ↓

    確認 PTFE Tape/異物/金屬附著

    ↓

    依核准方式清潔

    ↓

    再次目視檢查

    ↓

    確認適用螺紋規格與 Gauge

    ↓

    Ring Gauge/相關量規檢查

    ↓

    目視結果與 Gauge 結果交叉判讀

    ↓

    確認是否存在異常

    ↓

    必要時同步檢查 Cylinder Neck Thread

    判定重點

    正常狀態:

    ・牙型連續
    ・無明顯缺損
    ・無異常變形
    ・無影響配合的材料附著
    ・適用 Gauge 結果符合要求

    需要進一步確認:

    ・Gauge 結果異常
    ・局部牙峰損傷
    ・疑似材料沾黏
    ・異常磨耗
    ・Cross Thread 痕跡
    ・拆卸阻力曾經異常

    不應只依單一 Gauge 判定:

    ・實際可見缺牙
    ・明顯螺紋破壞
    ・嚴重變形
    ・其他可能影響安全配合的異常

    重要觀念

    瓶閥外牙檢查不是:

    Gauge 可以通過

    =

    瓶閥一定正常。

    正確的概念是:

    目視檢查

    +

    清潔後確認

    +

    適用 Gauge 判讀

    +

    鋼瓶瓶牙狀態

    共同進行判斷。

    另外:

    MN/MNT

    B/BT

    MX/MXT

    是六階式量規中不同狀態的對應判讀區域。

    不能將 B/BT 單獨視為所有情況下唯一的合格區域。

    相關技術資料

    04-01|瓶閥拆卸與安裝

    04-03|鋼瓶瓶牙檢查

    05-01|瓶牙缺損與閥牙材料沾黏判別案例

    05-04|Neck Leak 瓶頸洩漏

    05-06|Outlet Thread Damage

    07-01|瓶閥外螺紋環規

    07-02|3/4-14 NGT 瓶牙塞規

    07-03|3/4-14 NGT Cut Tap 與 Form Tap

    資料來源

    PMC Lone Star / PMC Companies
    Thread Ring Gauge 及相關量規製造商資料

    NIST Handbook H28
    Screw-Thread Standards for Federal Services

    適用螺紋量規及六階式量規之判讀,應依實際 Gauge 規格、製造商資料及適用標準執行。

    資料說明

    本文整理特殊氣體鋼瓶維修現場之瓶閥外螺紋檢查重點。

    現場使用之 Gauge 型式、標示與判讀方式,應依實際螺紋規格、量規製造商資料、校正狀態及公司核准程序確認。

    本文不以單一 Gauge 結果取代完整的目視檢查與維修判定。

  • 瓶閥拆卸與安裝

    04-01|瓶閥拆卸與安裝

    瓶閥拆卸與安裝是特殊氣體鋼瓶維修的重要作業之一。

    作業本身不只是將瓶閥旋出或鎖入鋼瓶,還涉及:

    ・鋼瓶殘壓確認
    ・瓶閥與鋼瓶螺紋狀態
    ・瓶閥與瓶口中心對準
    ・PTFE Tape 與潤滑劑
    ・安裝扭力
    ・瓶閥方向
    ・安裝完成後的洩漏確認

    其中任何一個環節異常,都可能造成瓶牙、閥牙或密封部位損傷。

    本篇整理本單位實際維修作業中的主要技術重點。

    實際操作仍應依公司核准 SOP、鋼瓶與瓶閥製造商規範,以及適用的安全要求執行。

    維修前第一件事|確認鋼瓶狀態

    瓶閥拆卸前,不能直接假設鋼瓶已經沒有壓力。

    即使鋼瓶已經:

    ・完成前站處理
    ・貼有完成標籤
    ・送入維修區

    維修人員仍應依核准程序確認鋼瓶狀態。

    本單位曾發生上游未完成氣體排除,將滿瓶狀態的鋼瓶送至維修區的案例。

    維修人員在拆閥前進行壓力確認時發現異常,壓力盤面安全洩壓裝置作動,並造成壓力錶損壞。

    因此:

    前站完成處理

    ≠

    維修人員可以省略拆閥前的狀態確認。

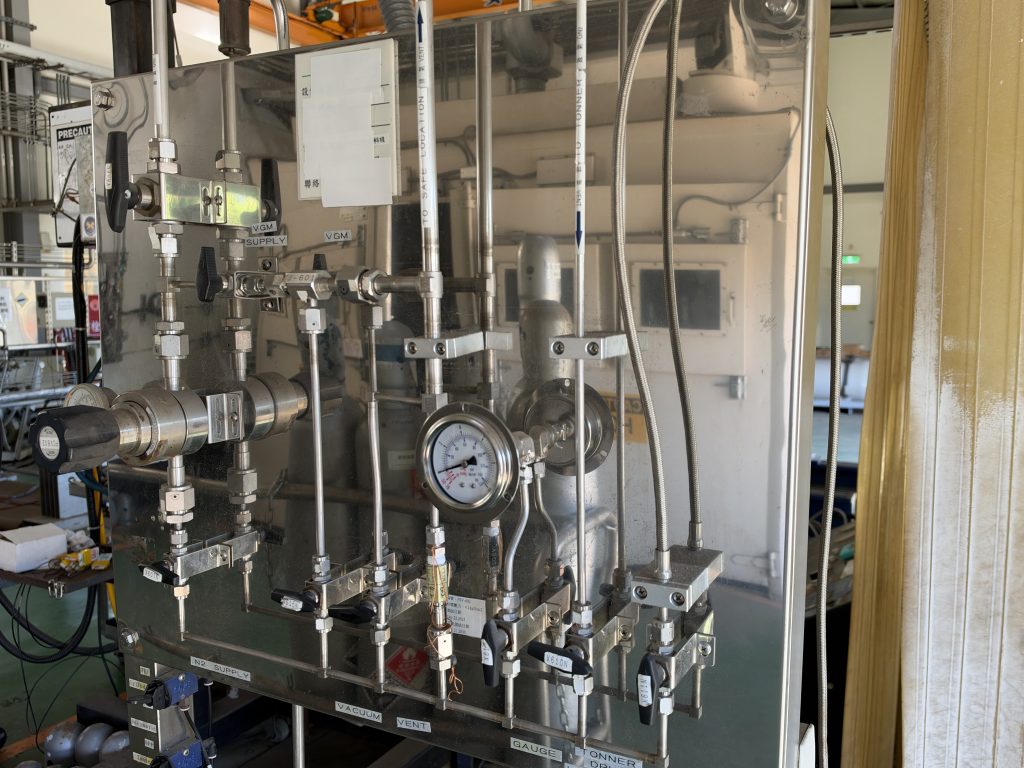
    照片 04-01-01|鋼瓶維修前壓力確認設備

    發現仍有壓力時

    如果維修前確認發現鋼瓶仍有壓力:

    立即停止後續拆閥作業。

    依本單位現場管理方式:

    ・關閉鋼瓶閥
    ・停止拆閥
    ・將異常鋼瓶移至指定異常區
    ・回報相關單位
    ・確認原因及後續處置

    維修壓力確認的目的,是建立拆閥前的最後一道確認。

    它不能取代前站的氣體排除、吹掃及其他必要處理程序。

    Valve Machine|瓶閥拆裝設備

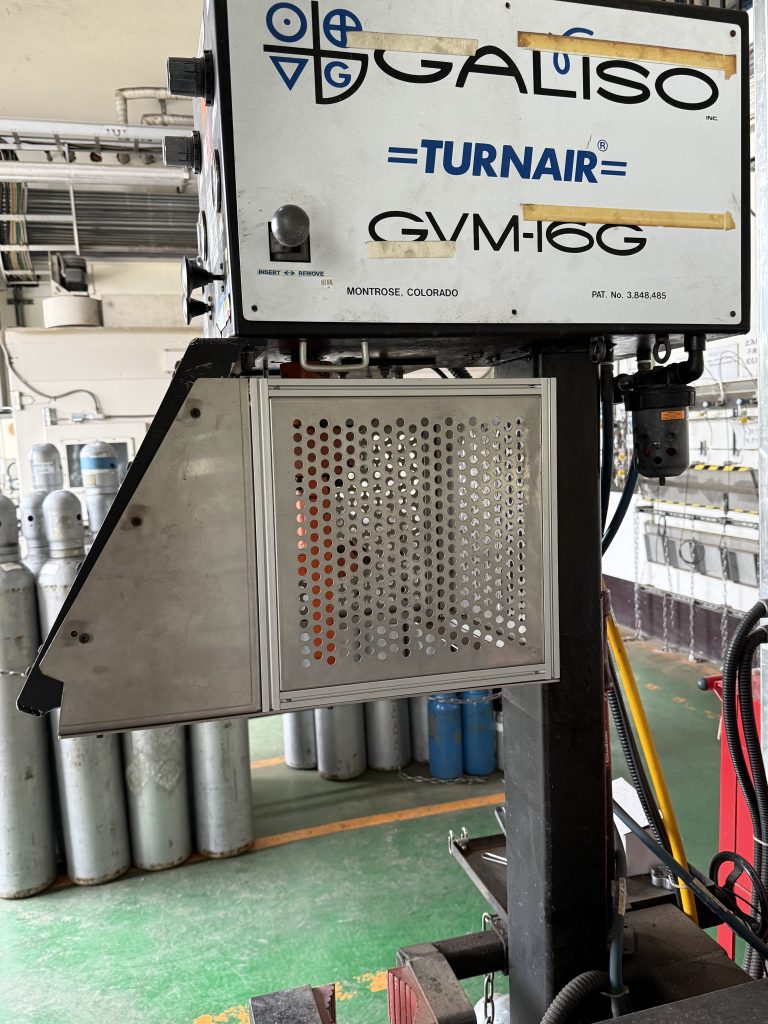
    本單位瓶閥拆卸與安裝使用 Valve Machine。

    現場設備為 GALISO GVM-16G 系列設備。

    這類設備利用固定鋼瓶與夾持瓶閥的方式,使瓶閥可以沿鋼瓶瓶口螺紋方向旋出或旋入。

    相較於不適當的人工工具操作,專用 Valve Machine 可以提供較穩定的鋼瓶固定、瓶閥夾持與扭力管理條件。

    照片 04-01-02|GALISO GVM-16G Valve Machine

    瓶閥拆卸|中心對準非常重要

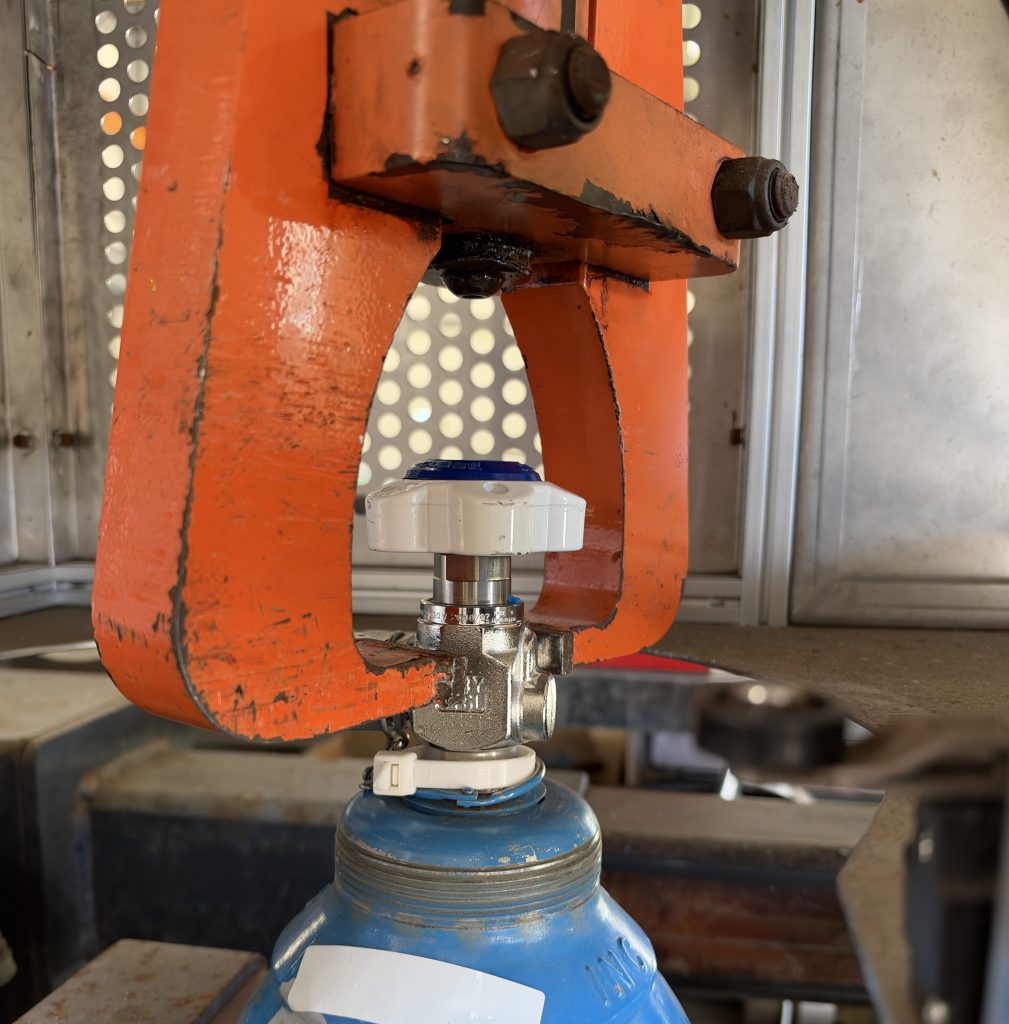
    使用 Valve Machine 拆卸瓶閥時,瓶閥中心與鋼瓶瓶口中心的相對位置非常重要。

    如果設備夾持位置偏斜,可能使瓶閥在旋出過程中受到額外的側向力量。

    可能造成:

    ・Valve Thread 損傷
    ・Cylinder Neck Thread 損傷
    ・螺紋局部變形
    ・牙峰受損
    ・拆卸阻力異常

    因此拆閥前應確認:

    鋼瓶固定穩定

    瓶閥夾持位置正確

    Valve Machine 作動方向正常

    瓶閥與瓶口中心沒有明顯偏斜。

    照片 04-01-03|Valve Machine 瓶閥夾持與中心位置

    拆卸阻力異常

    正常拆卸過程中,如果發現瓶閥:

    ・明顯無法轉動
    ・阻力異常增加
    ・旋轉不順
    ・出現疑似卡死狀況

    不應單純持續增加力量。

    可能原因包括:

    ・閥牙與瓶牙咬死
    ・螺紋損傷
    ・異物
    ・材料沾黏
    ・先前安裝異常
    ・其他螺紋問題

    此時應停止一般拆卸流程,依公司異常處理程序進一步判定。

    高扭力強制拆卸可能使原本局部的螺紋異常進一步擴大。

    拆閥後|先檢查 Valve Thread

    瓶閥拆下後,建議先觀察瓶閥外螺紋。

    檢查項目包括:

    ・牙峰完整性
    ・牙型是否異常
    ・是否有缺牙
    ・是否有變形
    ・是否有金屬材料附著
    ・PTFE Tape 殘留
    ・異常磨損

    Valve Thread 的狀態有時可以提供 Cylinder Neck Thread 是否可能異常的重要線索。

    但瓶閥外牙正常:

    不代表

    鋼瓶瓶牙一定正常。

    照片 04-01-04|瓶閥拆卸後 Valve Thread 檢查

    瓶閥外牙的詳細檢查方式,另見:

    04-02|瓶閥外牙檢查

    鋼瓶瓶牙檢查

    瓶閥拆除後,也需要確認 Cylinder Neck Thread。

    本單位使用:

    ・目視檢查
    ・3/4-14 NGT Plug Gauge
    ・必要時搭配適用的螺紋清潔工具

    進行瓶牙狀態確認。

    必須特別注意:

    Gauge 可以協助判斷螺紋尺寸與配合狀態,

    但不能完全取代目視檢查。

    如果鋼瓶瓶牙已經出現實際缺損,即使 Gauge 結果仍可進入適用範圍,本單位仍視為不合格。

    照片 04-01-05|鋼瓶瓶口與瓶牙檢查

    詳細內容另見:

    04-03|鋼瓶瓶牙檢查

    瓶閥安裝前確認

    準備安裝瓶閥前,應再次確認:

    ・鋼瓶瓶牙狀態
    ・瓶閥外牙狀態
    ・螺紋清潔狀態
    ・瓶閥型號
    ・Outlet Connection
    ・PRD 配置
    ・鋼瓶與瓶閥適用性
    ・PTFE Tape
    ・適用潤滑劑

    不能只因為:

    「瓶閥可以鎖進去」

    就判定瓶閥與鋼瓶適用。

    PTFE Tape|止洩帶

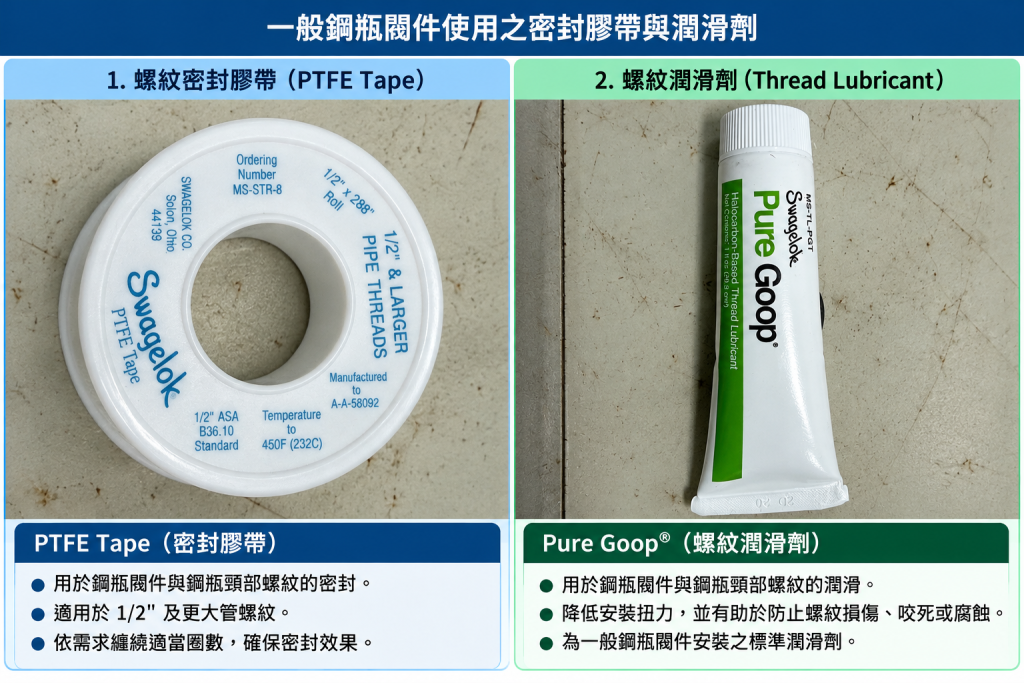
    本單位依核准作業方式,在適用的瓶閥螺紋安裝前使用 PTFE Tape。

    PTFE Tape 應依公司核准方式纏繞。

    需要注意:

    ・纏繞方向
    ・位置
    ・完整性
    ・避免異物污染
    ・避免不適當的 PTFE 材料進入瓶內

    實際使用方式應依瓶閥、鋼瓶、氣體服務及公司核准程序確認。

    Lubricant|潤滑劑

    本單位瓶閥安裝時會依鋼瓶材質使用核准的潤滑劑。

    目前現場實務:

    碳鋼鋼瓶與不銹鋼鋼瓶使用同一類核准潤滑方式。

    鋁合金鋼瓶則使用不同的核准潤滑劑。

    這是本單位的現場作業方式,不代表所有 DOT 鋼瓶或所有氣體服務都使用相同潤滑劑。

    實際產品與適用性應依:

    ・鋼瓶材質
    ・瓶閥材質
    ・氣體相容性
    ・製造商要求
    ・公司核准程序

    確認。

    照片 04-01-07|瓶閥安裝用 PTFE Tape 與潤滑劑

    瓶閥安裝|先確認中心

    瓶閥開始旋入鋼瓶以前,最重要的步驟之一就是:

    確認瓶閥與 Cylinder Neck Thread 正確對準。

    如果瓶閥在偏斜狀態下開始旋入,可能造成:

    Cross Thread

    也就是螺紋錯牙或斜鎖。

    Cross Thread 可能造成:

    ・Valve Thread 損傷
    ・Cylinder Neck Thread 損傷
    ・牙峰切削
    ・金屬碎屑
    ・螺紋密封異常
    ・後續 Neck Leak

    因此不能使用設備力量強迫一個沒有正確咬合的瓶閥繼續旋入。

    Installation Torque|安裝扭力

    瓶閥安裝必須使用適當的安裝扭力。

    扭力不足可能造成:

    ・瓶閥固定不足
    ・密封狀態異常
    ・後續洩漏風險

    扭力過高則可能造成:

    ・Valve Thread 損傷
    ・Cylinder Neck Thread 損傷
    ・螺紋過度受力
    ・瓶頸區域異常
    ・後續 Neck Leak 風險

    因此:

    扭力不是越大越安全。

    實際安裝扭力必須依:

    鋼瓶規格

    瓶閥型號

    螺紋規格

    製造商資料

    以及公司核准 Torque Table

    執行。

    本文不公開公司內部 Torque Table,也不提供單一通用扭力值。

    Torque Verification|扭力確認

    Valve Machine 的扭力系統必須維持適當狀態。

    如果設備的實際輸出與設定值存在偏差,即使操作人員按照設定值作業,也可能造成瓶閥安裝扭力異常。

    因此扭力系統的:

    ・校正
    ・確認
    ・維護
    ・紀錄

    同樣是瓶閥安裝品質的重要環節。

    瓶閥安裝完成後

    瓶閥安裝完成並不代表維修作業已經全部完成。

    後續仍應依適用程序確認:

    ・瓶閥安裝方向
    ・瓶閥固定狀態
    ・Outlet 狀態
    ・PRD 狀態(如有)
    ・瓶閥與瓶頸區域
    ・後續洩漏測試
    ・其他必要檢查

    尤其需要注意:

    Neck Leak

    不一定會在瓶閥剛安裝完成時立即被發現。

    部分異常可能需要透過後續壓力與洩漏檢查才能確認。

    常見異常與可能原因

    Neck Leak

    可能相關因素:

    ・安裝扭力異常
    ・螺紋損傷
    ・瓶閥與瓶口未正確對準
    ・牙型異常
    ・密封狀態異常
    ・其他瓶頸或瓶閥問題

    Cross Thread

    可能相關因素:

    ・瓶閥未對準中心
    ・初始咬牙位置錯誤
    ・使用設備力量強制旋入

    Thread Damage

    可能相關因素:

    ・拆裝偏斜
    ・Cross Thread
    ・過度扭力
    ・既有螺紋損傷
    ・材料沾黏或異物

    重要觀念

    瓶閥拆裝不是單純的:

    拆下

    ↓

    再鎖回去。

    完整的技術流程應包含:

    維修前狀態確認

    ↓

    確認無不應存在的殘壓/異常

    ↓

    Valve Machine 正確固定

    ↓

    瓶閥拆卸

    ↓

    Valve Thread 檢查

    ↓

    Cylinder Neck Thread 檢查

    ↓

    清潔與必要處理

    ↓

    確認瓶閥適用性

    ↓

    PTFE Tape/適用潤滑

    ↓

    瓶閥與瓶口中心對準

    ↓

    依核准扭力安裝

    ↓

    安裝後檢查

    ↓

    後續洩漏確認

    安全重點

    任何瓶閥拆卸作業開始以前,都必須先依核准程序確認鋼瓶狀態。

    不得僅依:

    ・標籤
    ・口頭交接
    ・前站已完成
    ・外觀看起來是空瓶

    就直接進行拆閥。

    對特殊氣體鋼瓶而言,殘留壓力與殘留氣體都可能形成重大風險。

    相關技術資料

    04-02|瓶閥外牙檢查

    04-03|鋼瓶瓶牙檢查

    04-04|鋼瓶 Collar 檢查與安裝

    04-05|鋼瓶維修前接收與狀態確認

    05-04|Neck Leak 瓶頸洩漏

    07-02|3/4-14 NGT 瓶牙塞規

    07-03|3/4-14 NGT Cut Tap 與 Form Tap

    07-04|鋼瓶壓力測試盤與拆閥前壓力確認

    資料來源

    GALISO Inc.
    GVM-16G Turnair Valving Machine

    GALISO
    GVM-16G Automatic Cylinder Valving Machine
    Instruction Manual 21-11-1002

    U.S. Department of Transportation
    49 CFR §173.301
    General requirements for shipment of compressed gases and other hazardous materials in cylinders

    相關瓶閥、鋼瓶與螺紋資料應依實際型號、DOT Specification、製造商文件及公司核准程序確認。

    資料說明

    本文整理特殊氣體鋼瓶維修現場之瓶閥拆卸與安裝技術重點。

    涉及壓力確認、拆閥、瓶閥安裝、扭力及洩漏測試的實際操作,應由受過訓練之人員依核准 SOP、設備操作手冊及適用規範執行。

    本文不取代公司正式 SOP、設備製造商操作手冊或法規要求。