04-01|瓶閥拆卸與安裝
瓶閥拆卸與安裝是特殊氣體鋼瓶維修的重要作業之一。
作業本身不只是將瓶閥旋出或鎖入鋼瓶,還涉及:
・鋼瓶殘壓確認
・瓶閥與鋼瓶螺紋狀態
・瓶閥與瓶口中心對準
・PTFE Tape 與潤滑劑
・安裝扭力
・瓶閥方向
・安裝完成後的洩漏確認
其中任何一個環節異常,都可能造成瓶牙、閥牙或密封部位損傷。
本篇整理本單位實際維修作業中的主要技術重點。
實際操作仍應依公司核准 SOP、鋼瓶與瓶閥製造商規範,以及適用的安全要求執行。
維修前第一件事|確認鋼瓶狀態
瓶閥拆卸前,不能直接假設鋼瓶已經沒有壓力。
即使鋼瓶已經:
・完成前站處理
・貼有完成標籤
・送入維修區
維修人員仍應依核准程序確認鋼瓶狀態。
本單位曾發生上游未完成氣體排除,將滿瓶狀態的鋼瓶送至維修區的案例。
維修人員在拆閥前進行壓力確認時發現異常,壓力盤面安全洩壓裝置作動,並造成壓力錶損壞。
因此:
前站完成處理
≠
維修人員可以省略拆閥前的狀態確認。
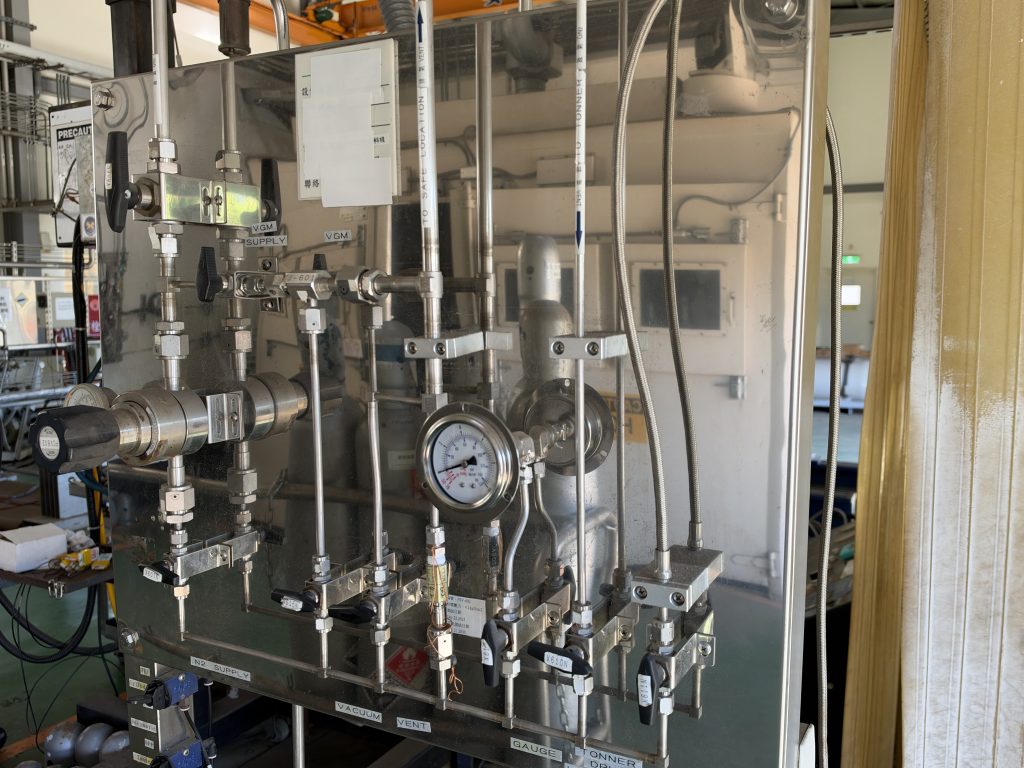
發現仍有壓力時
如果維修前確認發現鋼瓶仍有壓力:
立即停止後續拆閥作業。
依本單位現場管理方式:
・關閉鋼瓶閥
・停止拆閥
・將異常鋼瓶移至指定異常區
・回報相關單位
・確認原因及後續處置
維修壓力確認的目的,是建立拆閥前的最後一道確認。
它不能取代前站的氣體排除、吹掃及其他必要處理程序。
Valve Machine|瓶閥拆裝設備
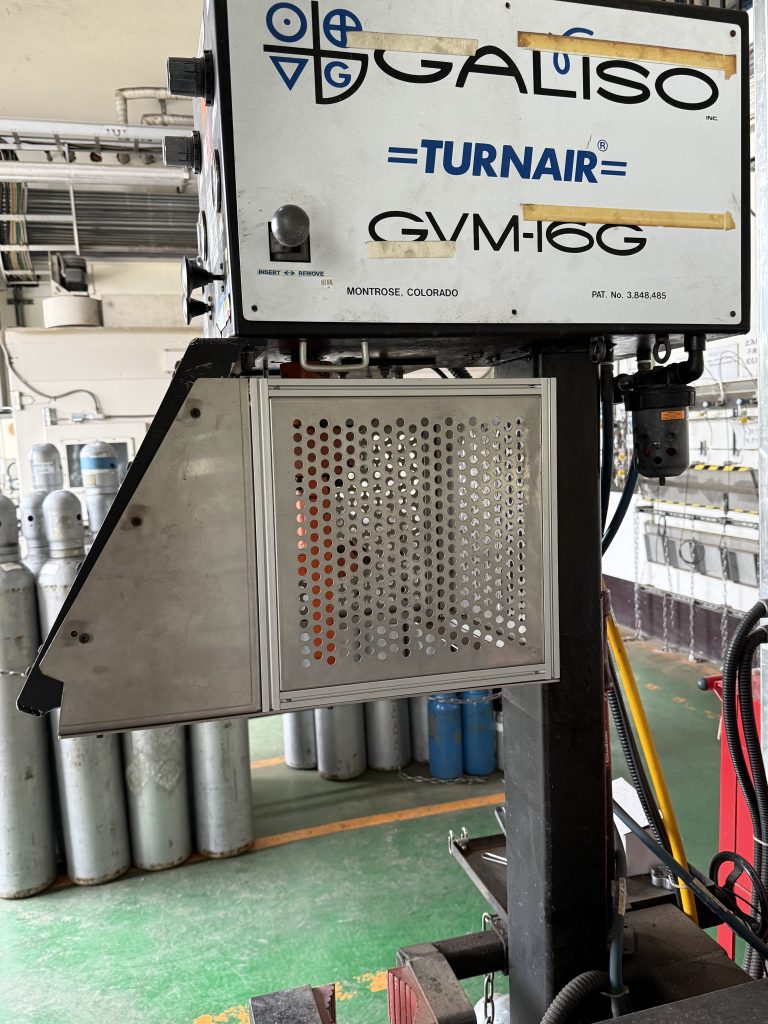
本單位瓶閥拆卸與安裝使用 Valve Machine。
現場設備為 GALISO GVM-16G 系列設備。
這類設備利用固定鋼瓶與夾持瓶閥的方式,使瓶閥可以沿鋼瓶瓶口螺紋方向旋出或旋入。
相較於不適當的人工工具操作,專用 Valve Machine 可以提供較穩定的鋼瓶固定、瓶閥夾持與扭力管理條件。
瓶閥拆卸|中心對準非常重要
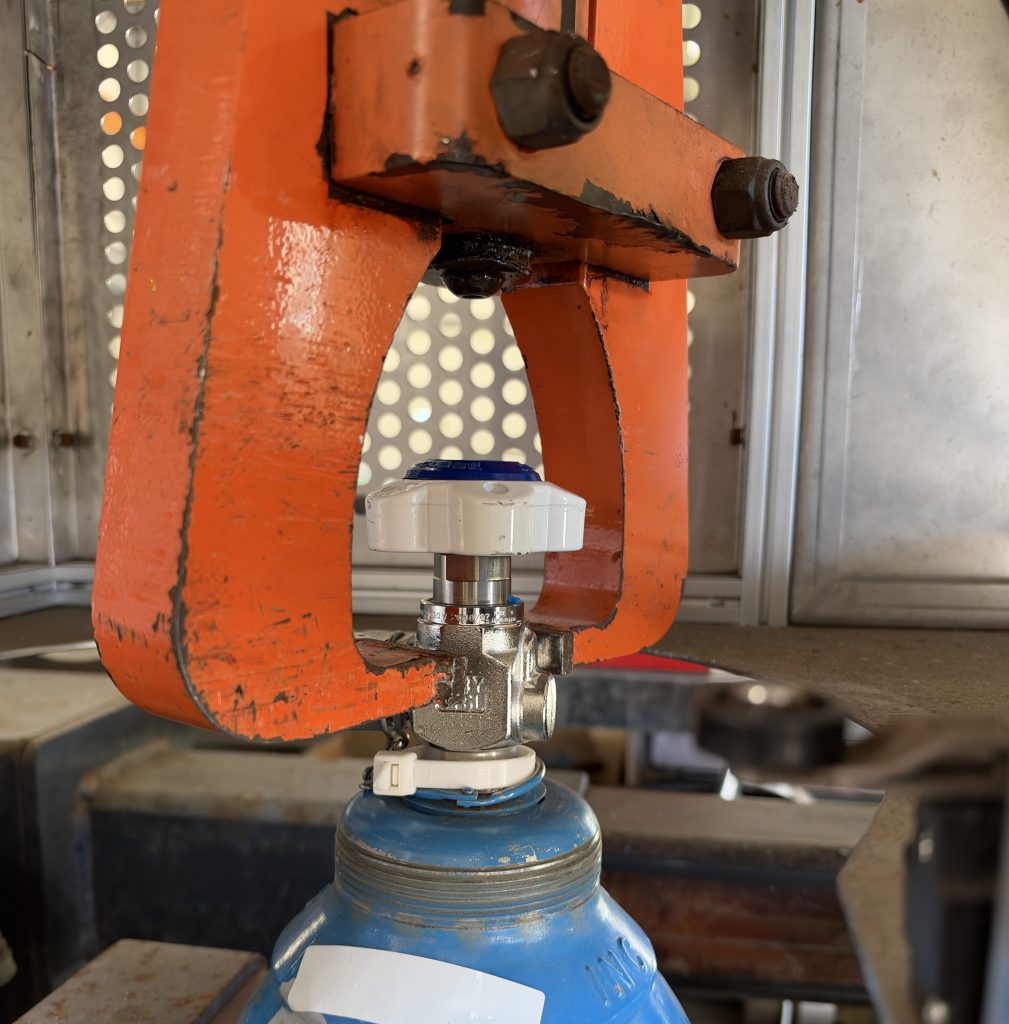
使用 Valve Machine 拆卸瓶閥時,瓶閥中心與鋼瓶瓶口中心的相對位置非常重要。
如果設備夾持位置偏斜,可能使瓶閥在旋出過程中受到額外的側向力量。
可能造成:
・Valve Thread 損傷
・Cylinder Neck Thread 損傷
・螺紋局部變形
・牙峰受損
・拆卸阻力異常
因此拆閥前應確認:
鋼瓶固定穩定
瓶閥夾持位置正確
Valve Machine 作動方向正常
瓶閥與瓶口中心沒有明顯偏斜。
拆卸阻力異常
正常拆卸過程中,如果發現瓶閥:
・明顯無法轉動
・阻力異常增加
・旋轉不順
・出現疑似卡死狀況
不應單純持續增加力量。
可能原因包括:
・閥牙與瓶牙咬死
・螺紋損傷
・異物
・材料沾黏
・先前安裝異常
・其他螺紋問題
此時應停止一般拆卸流程,依公司異常處理程序進一步判定。
高扭力強制拆卸可能使原本局部的螺紋異常進一步擴大。
拆閥後|先檢查 Valve Thread
瓶閥拆下後,建議先觀察瓶閥外螺紋。
檢查項目包括:
・牙峰完整性
・牙型是否異常
・是否有缺牙
・是否有變形
・是否有金屬材料附著
・PTFE Tape 殘留
・異常磨損
Valve Thread 的狀態有時可以提供 Cylinder Neck Thread 是否可能異常的重要線索。
但瓶閥外牙正常:
不代表
鋼瓶瓶牙一定正常。
瓶閥外牙的詳細檢查方式,另見:
04-02|瓶閥外牙檢查
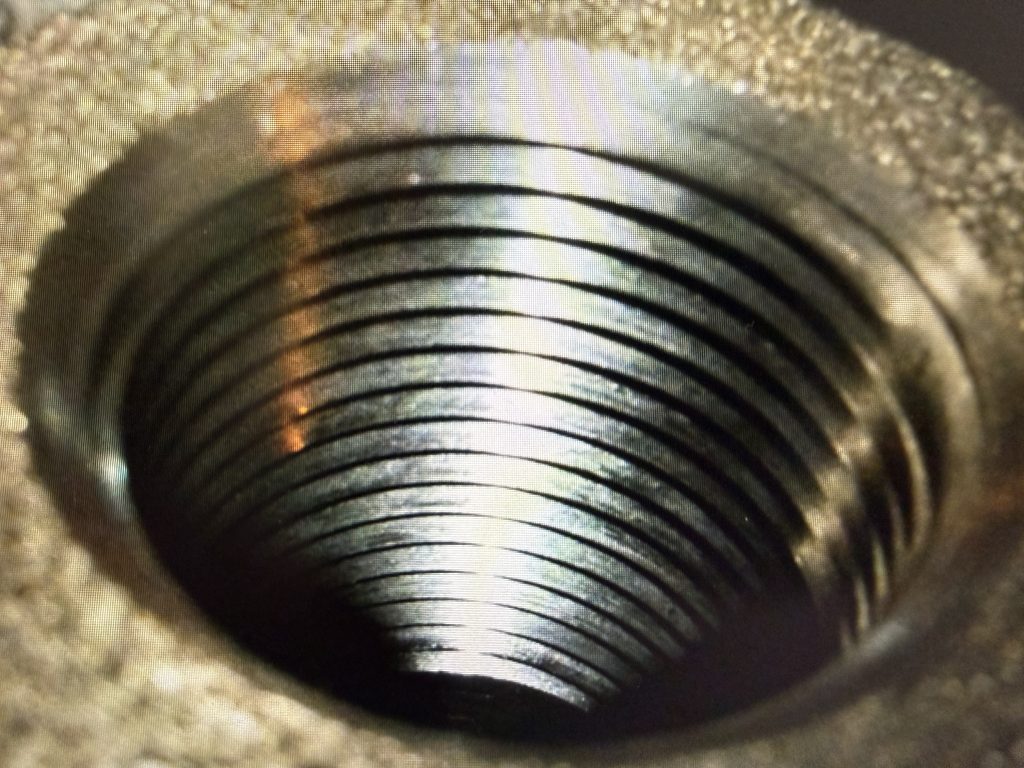
鋼瓶瓶牙檢查
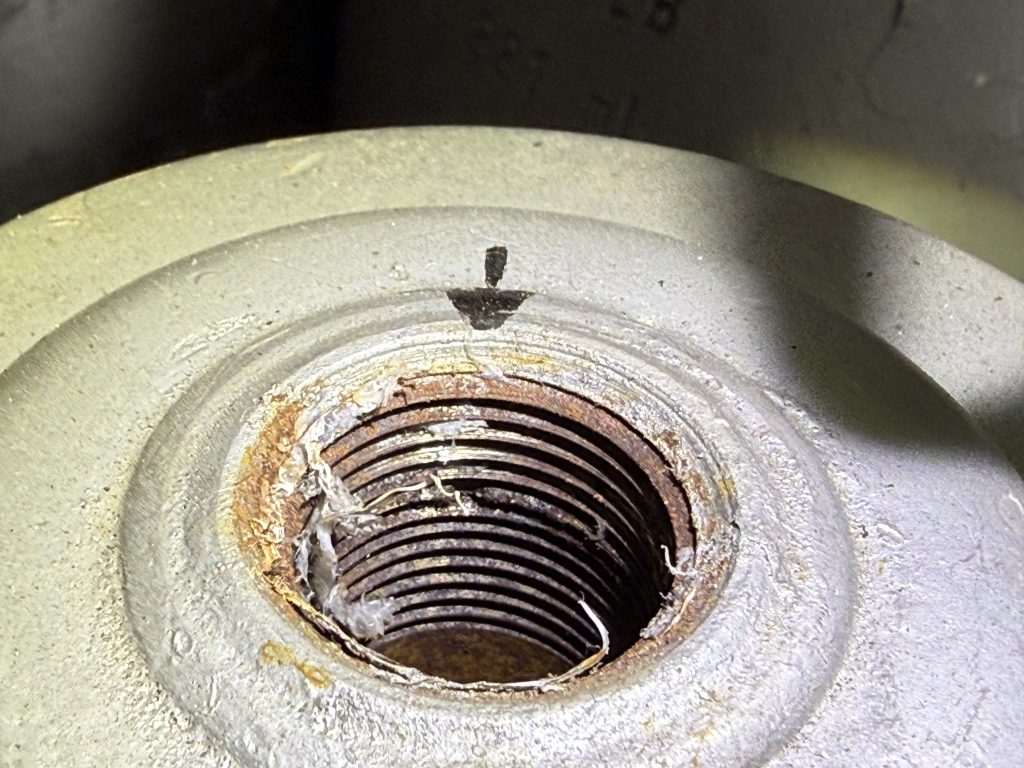
瓶閥拆除後,也需要確認 Cylinder Neck Thread。
本單位使用:
・目視檢查
・3/4-14 NGT Plug Gauge
・必要時搭配適用的螺紋清潔工具
進行瓶牙狀態確認。
必須特別注意:
Gauge 可以協助判斷螺紋尺寸與配合狀態,
但不能完全取代目視檢查。
如果鋼瓶瓶牙已經出現實際缺損,即使 Gauge 結果仍可進入適用範圍,本單位仍視為不合格。
詳細內容另見:
04-03|鋼瓶瓶牙檢查
瓶閥安裝前確認
準備安裝瓶閥前,應再次確認:
・鋼瓶瓶牙狀態
・瓶閥外牙狀態
・螺紋清潔狀態
・瓶閥型號
・Outlet Connection
・PRD 配置
・鋼瓶與瓶閥適用性
・PTFE Tape
・適用潤滑劑
不能只因為:
「瓶閥可以鎖進去」
就判定瓶閥與鋼瓶適用。
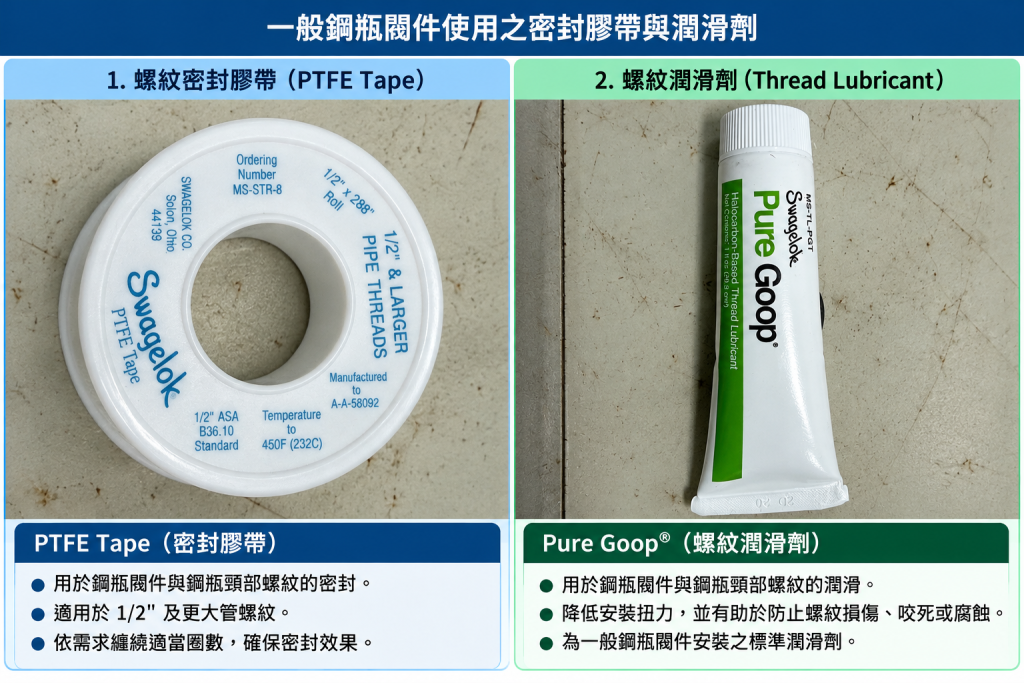
PTFE Tape|止洩帶
本單位依核准作業方式,在適用的瓶閥螺紋安裝前使用 PTFE Tape。
PTFE Tape 應依公司核准方式纏繞。
需要注意:
・纏繞方向
・位置
・完整性
・避免異物污染
・避免不適當的 PTFE 材料進入瓶內
實際使用方式應依瓶閥、鋼瓶、氣體服務及公司核准程序確認。
Lubricant|潤滑劑
本單位瓶閥安裝時會依鋼瓶材質使用核准的潤滑劑。
目前現場實務:
碳鋼鋼瓶與不銹鋼鋼瓶使用同一類核准潤滑方式。
鋁合金鋼瓶則使用不同的核准潤滑劑。
這是本單位的現場作業方式,不代表所有 DOT 鋼瓶或所有氣體服務都使用相同潤滑劑。
實際產品與適用性應依:
・鋼瓶材質
・瓶閥材質
・氣體相容性
・製造商要求
・公司核准程序
確認。
瓶閥安裝|先確認中心
瓶閥開始旋入鋼瓶以前,最重要的步驟之一就是:
確認瓶閥與 Cylinder Neck Thread 正確對準。
如果瓶閥在偏斜狀態下開始旋入,可能造成:
Cross Thread
也就是螺紋錯牙或斜鎖。
Cross Thread 可能造成:
・Valve Thread 損傷
・Cylinder Neck Thread 損傷
・牙峰切削
・金屬碎屑
・螺紋密封異常
・後續 Neck Leak
因此不能使用設備力量強迫一個沒有正確咬合的瓶閥繼續旋入。
Installation Torque|安裝扭力
瓶閥安裝必須使用適當的安裝扭力。
扭力不足可能造成:
・瓶閥固定不足
・密封狀態異常
・後續洩漏風險
扭力過高則可能造成:
・Valve Thread 損傷
・Cylinder Neck Thread 損傷
・螺紋過度受力
・瓶頸區域異常
・後續 Neck Leak 風險
因此:
扭力不是越大越安全。
實際安裝扭力必須依:
鋼瓶規格
瓶閥型號
螺紋規格
製造商資料
以及公司核准 Torque Table
執行。
本文不公開公司內部 Torque Table,也不提供單一通用扭力值。
Torque Verification|扭力確認
Valve Machine 的扭力系統必須維持適當狀態。
如果設備的實際輸出與設定值存在偏差,即使操作人員按照設定值作業,也可能造成瓶閥安裝扭力異常。
因此扭力系統的:
・校正
・確認
・維護
・紀錄
同樣是瓶閥安裝品質的重要環節。
瓶閥安裝完成後
瓶閥安裝完成並不代表維修作業已經全部完成。
後續仍應依適用程序確認:
・瓶閥安裝方向
・瓶閥固定狀態
・Outlet 狀態
・PRD 狀態(如有)
・瓶閥與瓶頸區域
・後續洩漏測試
・其他必要檢查
尤其需要注意:
Neck Leak
不一定會在瓶閥剛安裝完成時立即被發現。
部分異常可能需要透過後續壓力與洩漏檢查才能確認。
常見異常與可能原因
Neck Leak
可能相關因素:
・安裝扭力異常
・螺紋損傷
・瓶閥與瓶口未正確對準
・牙型異常
・密封狀態異常
・其他瓶頸或瓶閥問題
Cross Thread
可能相關因素:
・瓶閥未對準中心
・初始咬牙位置錯誤
・使用設備力量強制旋入
Thread Damage
可能相關因素:
・拆裝偏斜
・Cross Thread
・過度扭力
・既有螺紋損傷
・材料沾黏或異物
重要觀念
瓶閥拆裝不是單純的:
拆下
↓
再鎖回去。
完整的技術流程應包含:
維修前狀態確認
↓
確認無不應存在的殘壓/異常
↓
Valve Machine 正確固定
↓
瓶閥拆卸
↓
Valve Thread 檢查
↓
Cylinder Neck Thread 檢查
↓
清潔與必要處理
↓
確認瓶閥適用性
↓
PTFE Tape/適用潤滑
↓
瓶閥與瓶口中心對準
↓
依核准扭力安裝
↓
安裝後檢查
↓
後續洩漏確認
安全重點
任何瓶閥拆卸作業開始以前,都必須先依核准程序確認鋼瓶狀態。
不得僅依:
・標籤
・口頭交接
・前站已完成
・外觀看起來是空瓶
就直接進行拆閥。
對特殊氣體鋼瓶而言,殘留壓力與殘留氣體都可能形成重大風險。
相關技術資料
04-02|瓶閥外牙檢查
04-03|鋼瓶瓶牙檢查
04-04|鋼瓶 Collar 檢查與安裝
04-05|鋼瓶維修前接收與狀態確認
05-04|Neck Leak 瓶頸洩漏
07-02|3/4-14 NGT 瓶牙塞規
07-03|3/4-14 NGT Cut Tap 與 Form Tap
07-04|鋼瓶壓力測試盤與拆閥前壓力確認
資料來源
GALISO Inc.
GVM-16G Turnair Valving Machine
GALISO
GVM-16G Automatic Cylinder Valving Machine
Instruction Manual 21-11-1002
U.S. Department of Transportation
49 CFR §173.301
General requirements for shipment of compressed gases and other hazardous materials in cylinders
相關瓶閥、鋼瓶與螺紋資料應依實際型號、DOT Specification、製造商文件及公司核准程序確認。
資料說明
本文整理特殊氣體鋼瓶維修現場之瓶閥拆卸與安裝技術重點。
涉及壓力確認、拆閥、瓶閥安裝、扭力及洩漏測試的實際操作,應由受過訓練之人員依核准 SOP、設備操作手冊及適用規範執行。
本文不取代公司正式 SOP、設備製造商操作手冊或法規要求。
發佈留言
很抱歉,必須登入網站才能發佈留言。