分類: 設備與工具

  • Cut Tap 與 Form Tap

    07-03|Cut Tap(切削絲攻)與 Form Tap(成形絲攻)

    一、Cut Tap 與 Form Tap 基本介紹

    在特殊氣體鋼瓶維修作業中,Cylinder Neck Thread(鋼瓶瓶口內螺紋)是影響瓶閥安裝品質的重要部位。

    當瓶閥拆卸完成後,維修人員可能發現瓶牙存在以下情況:

    • Foreign Material(異物)
    • Material Adhesion(材料沾黏)
    • Thread Deformation(螺紋變形)
    • Thread Damage(螺紋損傷)
    • Thread Contamination(螺紋污染)

    其中部分異常可能需要進一步確認或處理。

    Cut Tap(切削絲攻)與 Form Tap(成形絲攻)是兩種不同加工原理的螺紋工具。

    雖然兩者外觀可能相似,但其作用方式不同,不能直接視為相同工具。
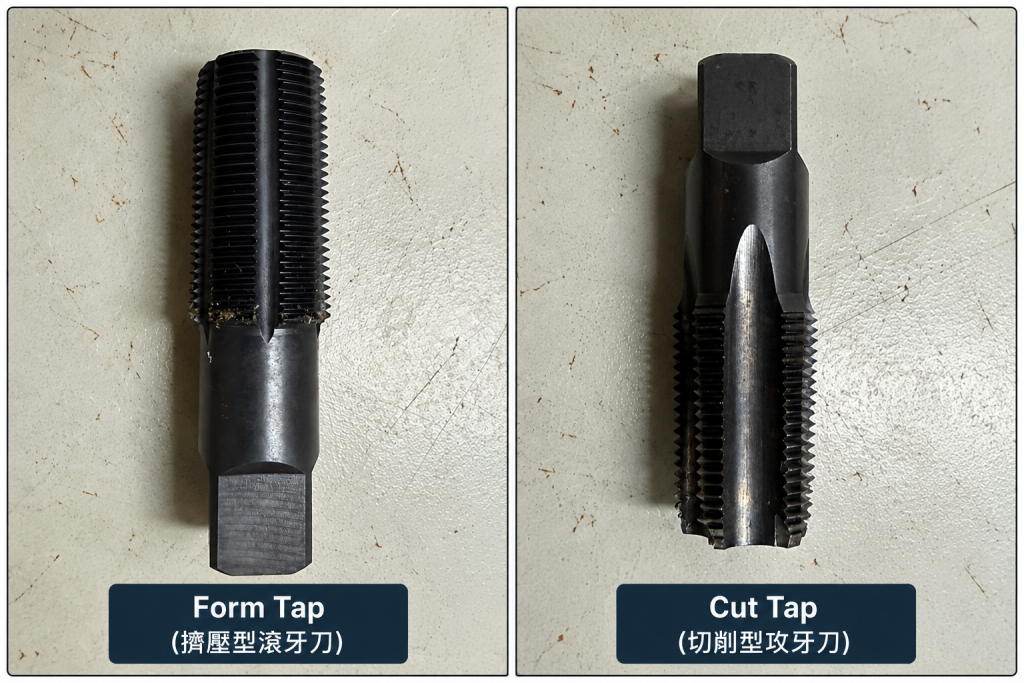
    照片 07-03-01|Cut Tap 與 Form Tap 實體比較

    圖片說明:Cut Tap(切削絲攻)與 Form Tap(成形絲攻)的實際工具外觀比較。


    二、Cut Tap(切削絲攻)

    1. Cut Tap 的工作原理

    Cut Tap(切削絲攻)是一種透過金屬切削方式加工內螺紋的工具。

    其主要特點是具有 Cutting Edge(切削刃)與排屑結構。

    當 Cut Tap 旋入工件時,切削刃會去除部分金屬材料,形成或加工螺紋牙型。

    切削過程可能產生 Metal Chips(金屬切屑)。

    因此,Cut Tap 的主要特性是:

    透過去除金屬材料改變螺紋形狀。

    【照片 07-03-02|Cut Tap 切削刃與排屑槽特寫】

    圖片說明:Cut Tap 的 Cutting Edge(切削刃)與 Flute(排屑槽)。

    建議照片清楚呈現切削刃、排屑槽及螺紋牙型。

    2. Cut Tap 的主要用途

    一般機械加工中,Cut Tap 可用於:

    1. 加工新的內螺紋。
    2. 修正符合加工規範的螺紋尺寸。
    3. 去除特定加工餘料。
    4. 依核准程序進行螺紋再加工。

    但在特殊氣體鋼瓶維修中,必須特別注意:

    Cut Tap 具有切削能力,可能改變鋼瓶瓶口原有的螺紋尺寸與牙型。

    因此,不能因瓶牙存在異常,就直接使用 Cut Tap 進行處理。

    3. Cut Tap 使用風險

    若操作不當,可能產生:

    風險項目英文名稱說明
    過度切削Excessive Cutting去除過多金屬材料
    螺紋尺寸改變Thread Dimension Change改變原有螺紋尺寸
    牙型損傷Thread Profile Damage造成牙型不符合要求
    金屬切屑殘留Metal Chip Residue切屑殘留於瓶口或瓶內
    螺紋偏斜Thread Misalignment工具未正確對準螺紋中心

    特殊氣體鋼瓶對清潔度與密封可靠性具有較高要求。

    若切削後產生的金屬碎屑未被完全清除,可能增加後續污染或閥件異常的風險。
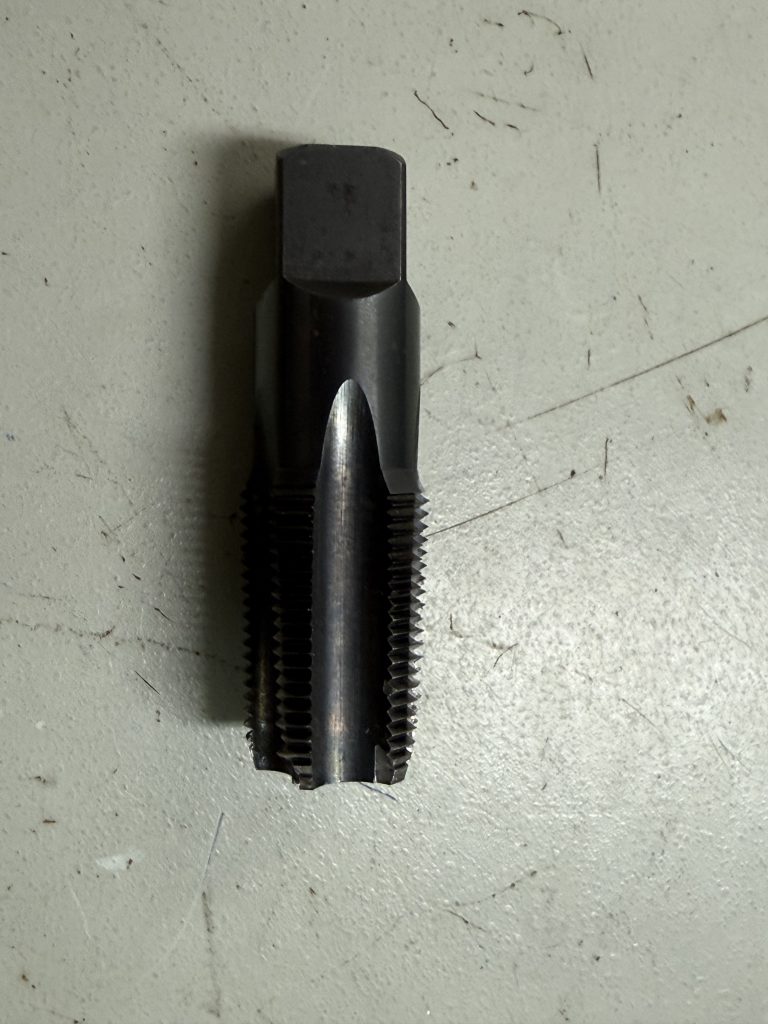
    照片 07-03-03|Cut Tap 工作端與螺紋牙型

    圖片說明:Cut Tap 工作端的螺紋結構及切削部位。


    三、Form Tap(成形絲攻)

    1. Form Tap 的工作原理

    Form Tap(成形絲攻)又稱 Thread Forming Tap。

    與 Cut Tap 不同,Form Tap 主要透過材料的 Plastic Deformation(塑性變形)形成螺紋。

    其加工過程不是以切削去除材料為主要原理,而是利用工具的工作輪廓,使具有足夠塑性的材料發生流動與變形。

    因此,在適用材料與正確加工條件下,Form Tap 通常不會產生與 Cut Tap 相同形式的切削碎屑。

    但這不代表 Form Tap 不會造成螺紋損傷。
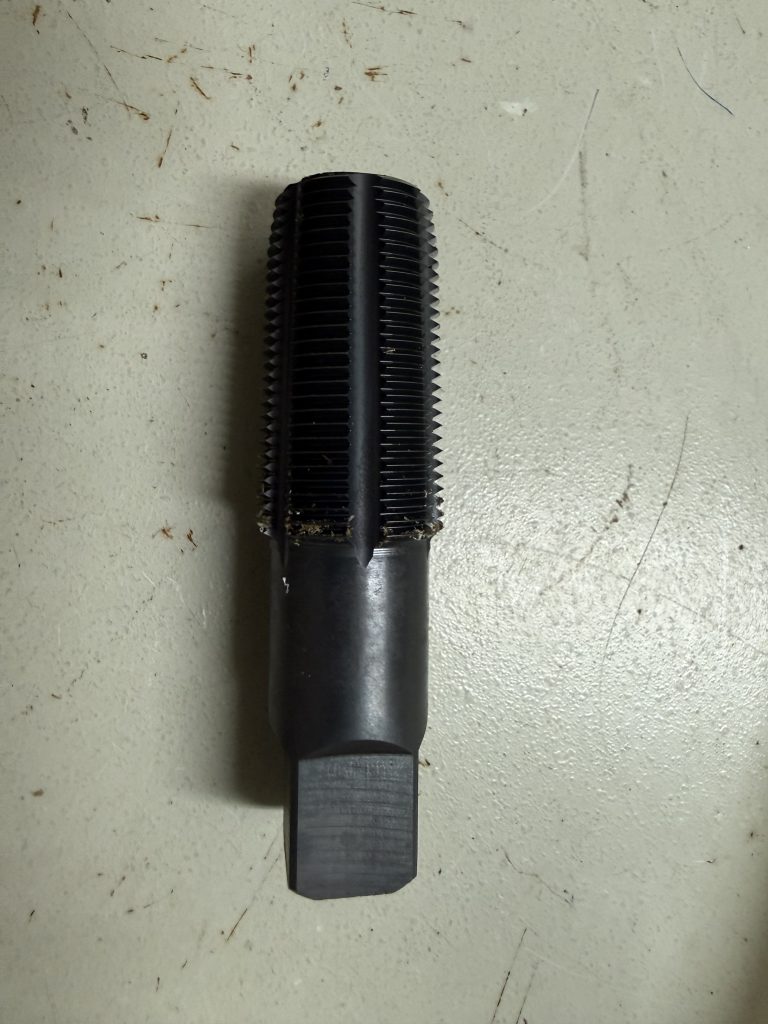
    照片 07-03-04|Form Tap 實體外觀

    圖片說明:Form Tap(成形絲攻)的實際工具外觀。

    2. Form Tap 的主要特點

    Form Tap 具有以下特性:

    • 主要利用材料塑性變形形成螺紋。
    • 通常不具有傳統切削絲攻的排屑槽結構。
    • 適用性受到材料延展性影響。
    • 對加工孔徑、潤滑及操作條件有特定要求。
    • 不適合任意用於已經損傷的螺紋。

    在鋼瓶維修中,不能因為 Form Tap 不以切削為主要原理,就認為它一定比 Cut Tap 安全。

    若材料、螺紋狀態或操作條件不符合要求,仍可能造成螺紋變形或其他損傷。

    3. Form Tap 使用風險

    風險項目英文名稱說明
    過度擠壓Excessive Deformation材料受到不適當擠壓
    牙型變形Thread Profile Deformation改變原有螺紋形狀
    工具卡滯Tool Seizure工具與螺紋發生卡滯
    螺紋表面損傷Thread Surface Damage造成表面擦傷或材料轉移
    工具偏斜Tool Misalignment工具未正確對準螺紋中心

    【照片 07-03-05|Form Tap 工作端特寫】

    圖片說明:Form Tap 工作端的螺紋輪廓與成形結構。


    四、Cut Tap 與 Form Tap 的主要差異

    比較項目Cut TapForm Tap
    中文名稱切削絲攻成形絲攻
    英文名稱Thread Cutting TapThread Forming Tap
    加工原理切削去除材料塑性變形
    是否產生切屑通常會正常成形加工通常不會
    主要結構切削刃、排屑槽成形輪廓
    材料要求依切削條件選擇需考慮材料塑性
    對原有螺紋的影響可能切除金屬可能擠壓或改變牙型
    鋼瓶維修使用須有明確核准依據須有明確核准依據

    兩者最重要的差別在於:

    Cut Tap 是去除材料;Form Tap 是使材料發生塑性變形。

    但兩者都可能改變鋼瓶瓶口螺紋的原始狀態。

    【照片 07-03-06|Cut Tap 與 Form Tap 工作端比較】

    圖片說明:比較兩種工具的工作端結構,觀察切削刃、排屑槽及成形輪廓的差異。


    五、Cylinder Neck Thread(鋼瓶瓶牙)異常判別

    當鋼瓶瓶口內螺紋出現異常時,維修人員必須先確認異常原因。

    不能直接將所有瓶牙異常視為可以透過絲攻處理的問題。

    1. Foreign Material(異物)

    瓶牙表面可能附著金屬碎屑、粉塵或其他污染物。

    此時應先確認異物種類與來源,並依核准清潔程序處理。

    不得直接使用絲攻代替清潔作業。

    2. Material Adhesion(材料沾黏)

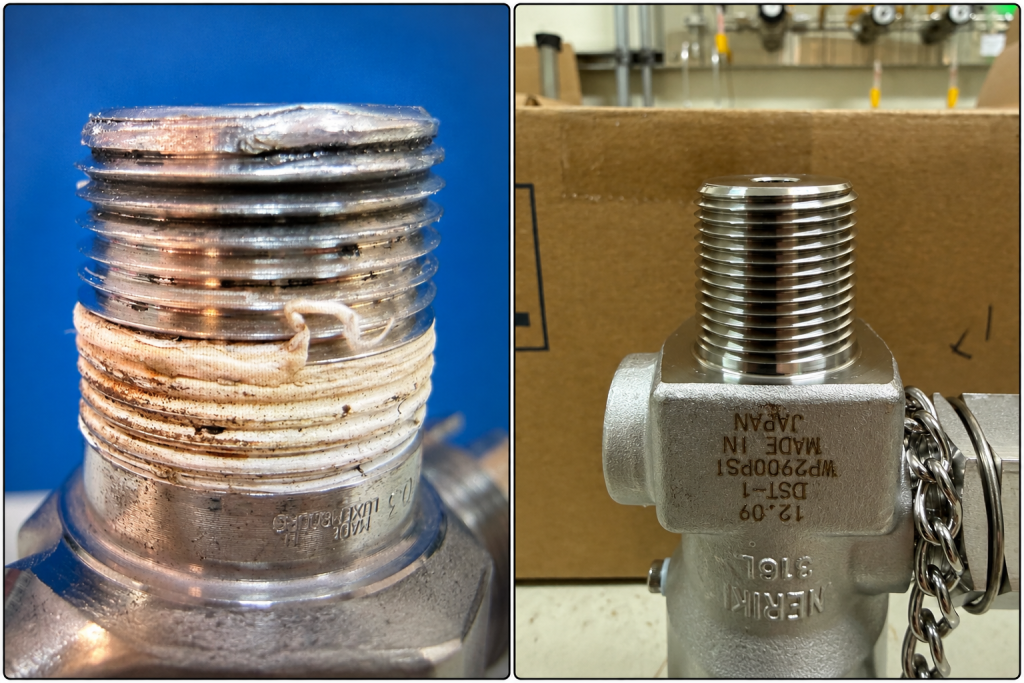
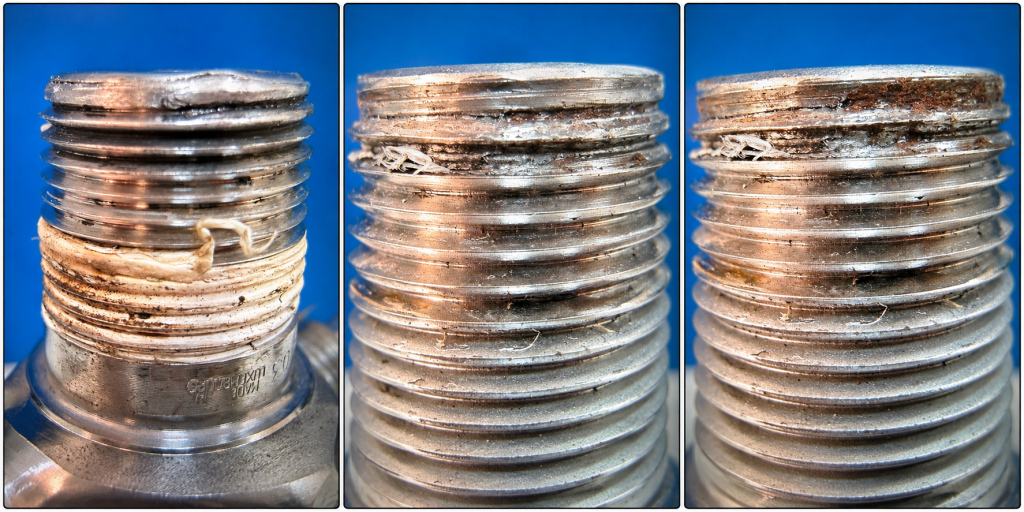
    當瓶閥拆卸時,可能發生瓶閥螺紋材料附著於鋼瓶瓶牙的情況。

    這種異常在外觀上可能與實際缺牙相似。

    維修人員必須確認附著材料是否來自瓶閥,以及鋼瓶本體螺紋是否仍然完整。
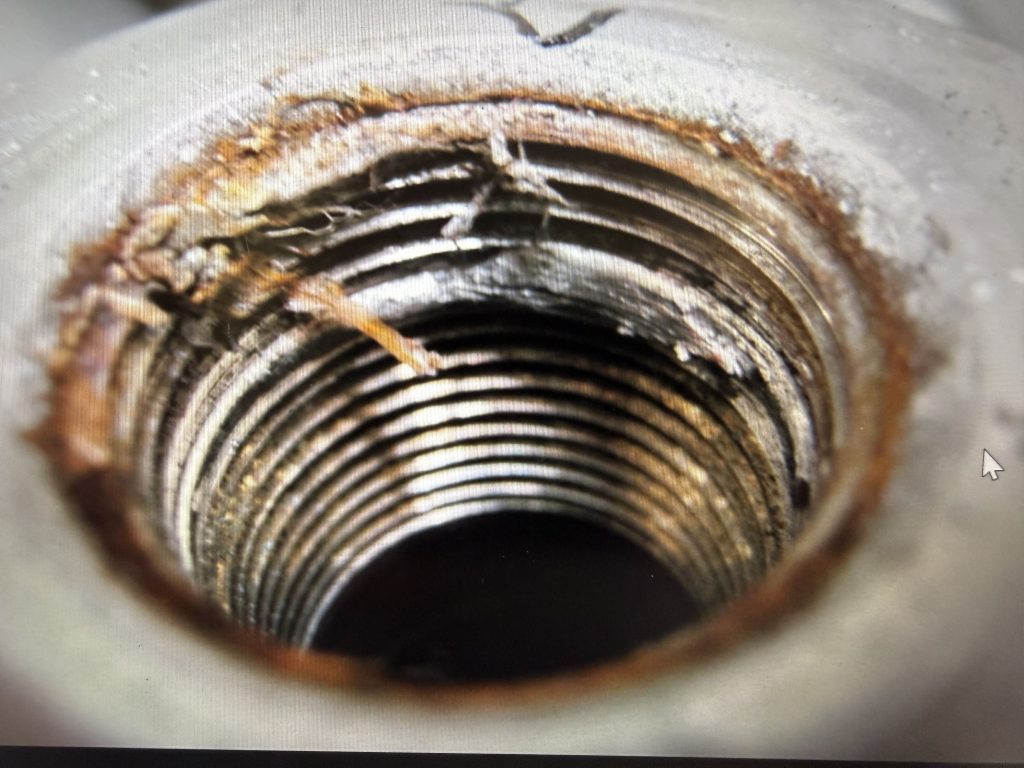
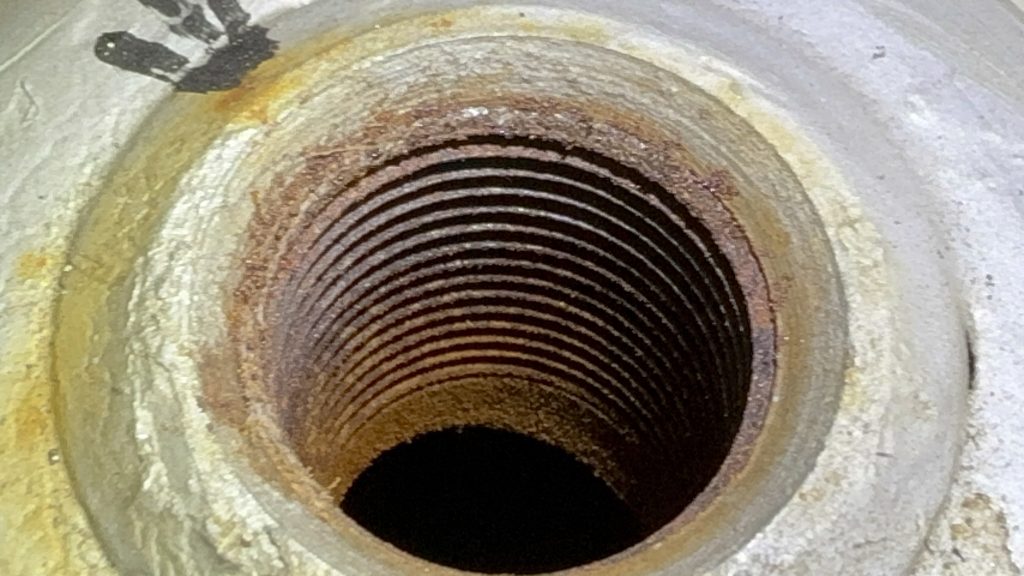
    照片 07-03-07|Cylinder Neck Thread 材料沾黏案例

    圖片說明:鋼瓶瓶牙表面存在疑似材料沾黏的實際案例,須經確認才能判定異常原因。

    3. Thread Damage(螺紋損傷)

    若瓶牙本體已經出現:

    • 牙峰缺損。
    • 螺紋變形。
    • 牙型破壞。
    • 局部金屬剝落。

    應依適用標準進行判定。

    不能直接認為使用 Cut Tap 或 Form Tap 後,就能恢復鋼瓶原有的合格狀態。
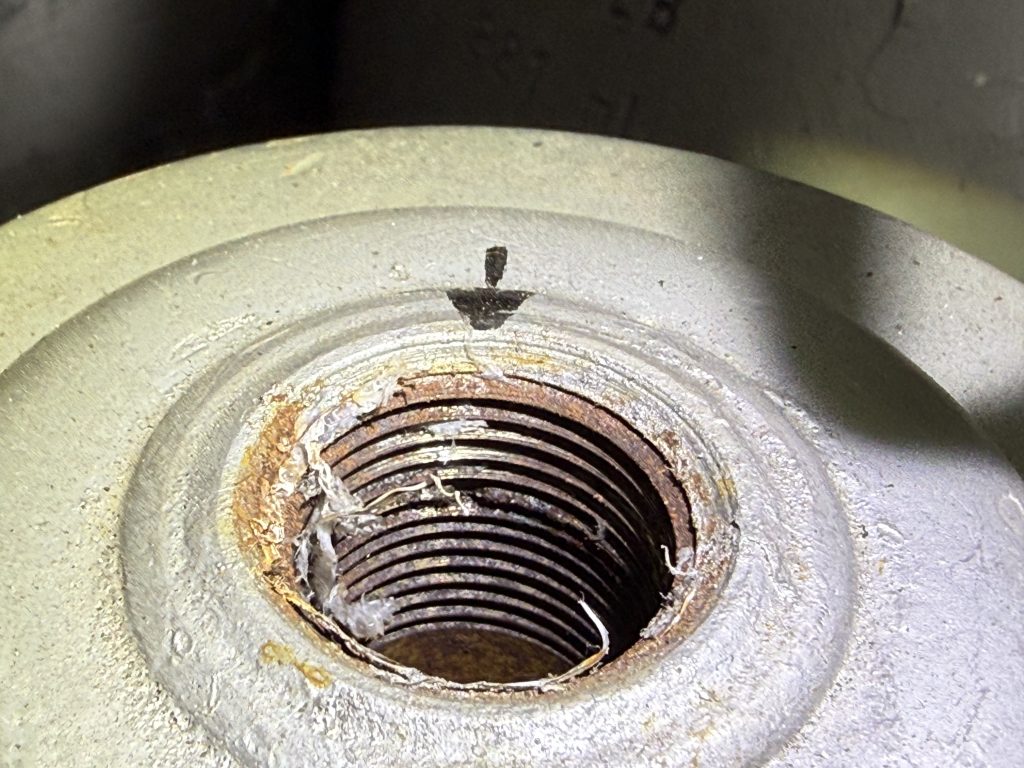
    照片 07-03-08|Cylinder Neck Thread 實際缺牙案例

    圖片說明:Cylinder Neck Thread(鋼瓶瓶口內螺紋)實際損傷案例。

    照片應使用已確認為鋼瓶本體螺紋損傷的案例,避免將材料沾黏誤標為缺牙。


    六、鋼瓶瓶牙異常處理原則

    當瓶牙檢查發現異常時,應依下列原則處理。

    1. 確認異常原因

    先進行 Visual Inspection(目視檢查),確認異常是否來自異物、材料沾黏、腐蝕或螺紋本體損傷。

    2. 確認是否允許處理

    依鋼瓶製造商要求、適用法規標準及核准維修程序,確認該類異常是否允許處理。

    3. 確認工具是否適用

    若核准程序允許進行特定螺紋處理,應確認所使用的工具、規格、操作條件與限制。

    不得將 Cut Tap 與 Form Tap 任意互換使用。

    4. 完成後續檢查

    經核准完成處理後,應依規定重新進行:

    • Visual Inspection(目視檢查)。
    • Plug Gauge Inspection(塞規檢查)。
    • 清潔度確認。
    • 必要的其他檢驗。

    5. 記錄與判定

    若檢查結果仍不符合要求,應停止後續瓶閥安裝。

    若已確認瓶牙本體存在不可接受的缺損,不能僅因量規可以旋入,就判定鋼瓶合格。

    七、Cut Tap 與 Form Tap 使用判斷流程

    開始
    │
    ▼
    瓶閥拆卸完成
    │
    ▼
    Cylinder Neck Thread
    鋼瓶瓶牙外觀檢查
    │
    ▼
    是否發現異常?
    │
    ├── 否
    │ │
    │ ▼
    │ Plug Gauge Inspection
    │ 塞規檢查
    │ │
    │ ▼
    │ 依檢驗結果判定
    │
    └── 是
    │
    ▼
    確認異常類型
    │
    ▼
    異物/材料沾黏/
    腐蝕/螺紋損傷
    │
    ▼
    依適用標準確認
    是否允許處理
    │
    ├── 否
    │ │
    │ ▼
    │ 停止後續安裝
    │ 隔離及異常處置
    │
    └── 是
    │
    ▼
    確認核准程序
    與適用工具
    │
    ▼
    依核准程序處理
    │
    ▼
    清潔與外觀檢查
    │
    ▼
    Plug Gauge Inspection
    │
    ▼
    是否符合要求?
    │
    ├── 否
    │ │
    │ ▼
    │ 停止後續安裝
    │ 異常處置
    │
    └── 是
    │
    ▼
    記錄結果
    │
    ▼
    檢查完成

    八、維修注意事項

    1. Cut Tap 不得直接作為瓶牙清潔工具

    Cut Tap 具有切削能力,可能去除鋼瓶瓶口螺紋材料。

    即使目的是去除異物或材料沾黏,也必須先確認核准程序是否允許。

    2. Form Tap 不代表完全不會損傷瓶牙

    Form Tap 雖然主要利用塑性變形加工,但仍可能改變螺紋牙型。

    不可將其視為沒有風險的螺紋修整工具。

    3. 不得使用絲攻處理已判定不合格的缺牙

    若鋼瓶瓶牙本體已存在不可接受的缺損,不能僅透過絲攻加工就認定缺損已恢復。

    4. 不得以塞規合格取代外觀檢查

    Plug Gauge 用於檢查螺紋尺寸與配合狀態。

    即使塞規檢查符合要求,仍須確認瓶牙本體是否完整。

    5. 必須注意金屬污染風險

    對於特殊氣體鋼瓶,任何可能產生金屬碎屑或材料轉移的作業,都應考慮後續清潔度與污染控制要求。

    尤其是高純度、毒性、腐蝕性及反應性氣體的鋼瓶,不得忽略此類風險。


    九、相關技術文章

    07-01|Ring Gauge(環規)檢查

    07-02|Plug Gauge(塞規)種類與鋼瓶瓶牙檢查

    04-03|鋼瓶瓶牙檢查

    05-01|瓶牙缺損與閥牙材料沾黏判別案例


    十、技術參考與資料說明

    檢查對象: Cylinder Neck Thread(鋼瓶瓶口內螺紋)

    相關工具: Cut Tap、Form Tap、Plug Gauge

    適用範圍: 特殊氣體鋼瓶維修與瓶牙異常確認

    資料性質: 特殊氣體鋼瓶維修技術參考

    本文主要介紹 Cut Tap 與 Form Tap 的加工原理、工具差異及鋼瓶瓶牙異常處理時的注意事項。

    實際維修作業應遵循鋼瓶製造商要求、適用法規標準及核准作業程序。

    本文不代表所有鋼瓶瓶口螺紋均允許使用絲攻加工或修整。
  • 3/4-14 NGT 瓶牙塞規

    07-02|Plug Gauge(塞規)種類與鋼瓶瓶牙檢查

    一、Plug Gauge(塞規)基本介紹

    Plug Gauge(塞規)是特殊氣體鋼瓶維修作業中,用於檢查 Cylinder Neck Thread(鋼瓶瓶口內螺紋)的專用量測工具。

    當鋼瓶完成排空、吹掃及瓶閥拆卸後,維修人員必須檢查鋼瓶瓶口內螺紋,確認螺紋尺寸、牙型及表面狀態是否符合後續瓶閥安裝要求。

    對於使用 3/4-14 NGT 螺紋的鋼瓶,應選用相同規格的 Plug Gauge 進行檢查。

    Plug Gauge 的主要用途包括:

    1. 檢查鋼瓶瓶口內螺紋的尺寸與配合狀態。
    2. 確認瓶牙是否符合適用的量規檢驗要求。
    3. 輔助判斷螺紋尺寸是否存在異常。
    4. 配合 Visual Inspection(目視檢查),確認瓶牙的完整性。
    5. 避免不符合要求的鋼瓶進入後續瓶閥安裝程序。
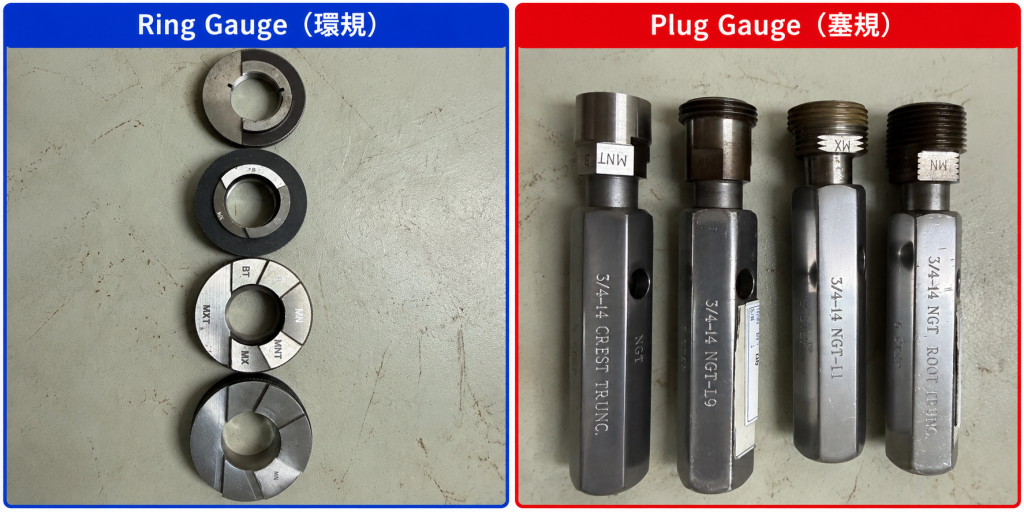
    照片 07-02-01|Plug Gauge(塞規)實體全貌|已有照片

    圖片說明:3/4-14 NGT Plug Gauge(塞規)實體工具,用於檢查 Cylinder Neck Thread(鋼瓶瓶口內螺紋)。

    重要說明:

    Plug Gauge 用於檢查鋼瓶瓶口內螺紋。

    Ring Gauge(環規)則用於檢查 Valve Inlet Thread(瓶閥入口外螺紋)。

    兩者的檢查對象不同,不可混用。


    二、Plug Gauge(塞規)結構與量測標示

    1. Plug Gauge 的基本結構

    依據實際使用的塞規,主要可分為以下部分:

    結構名稱英文名稱功能
    螺紋量測端Threaded Measuring End旋入鋼瓶瓶口內螺紋進行檢查
    量測標示區Gauge Marking Area提供量測位置的參考標示
    連接軸Gauge Shaft連接量測端與握持部位
    握持部位Gauge Handle供維修人員操作量規
    照片 07-02-02|Plug Gauge 結構與量測標示區

    圖片說明:Plug Gauge 的螺紋量測端、標示區及握持部位。

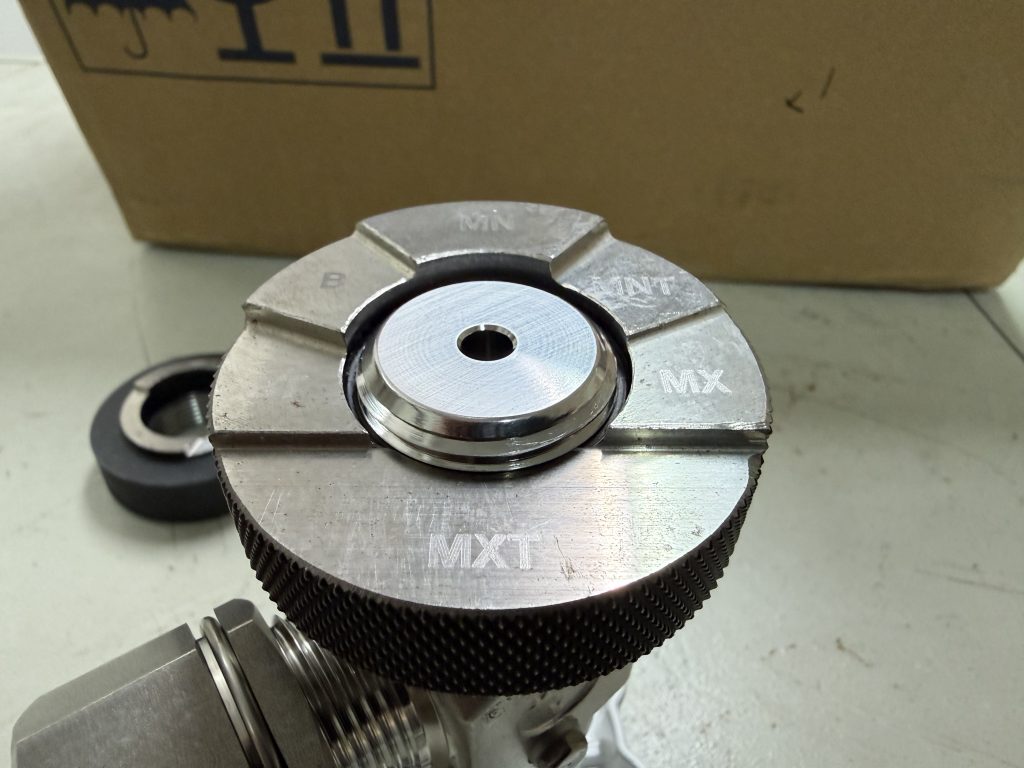
    2. 六種量測標示

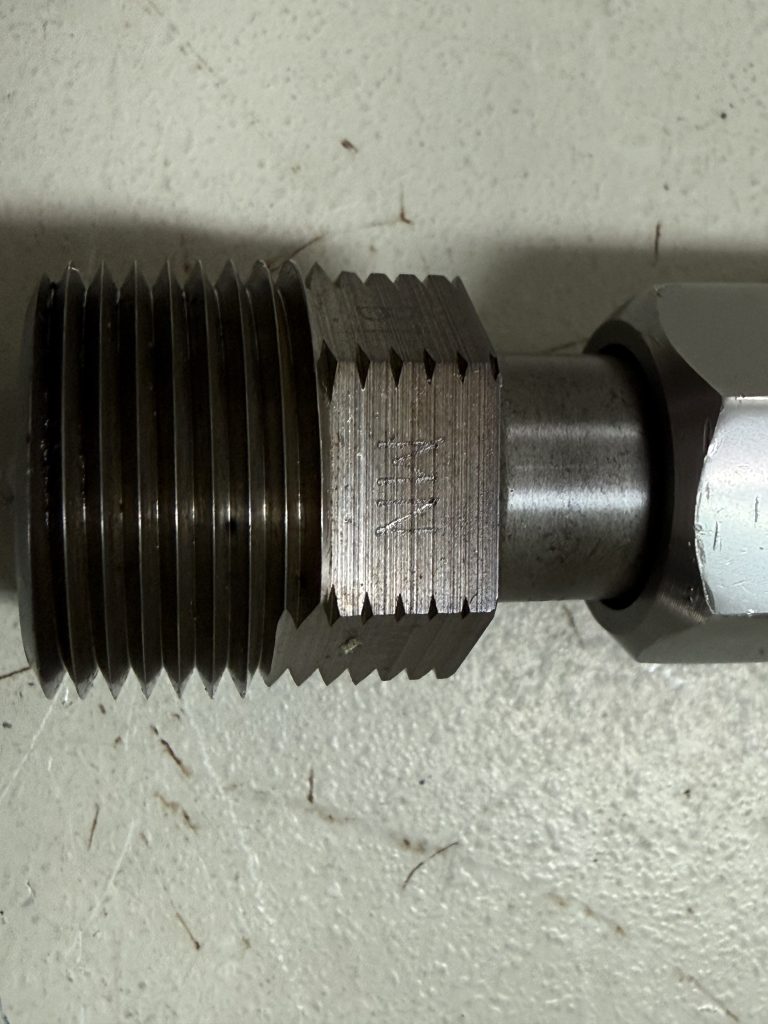
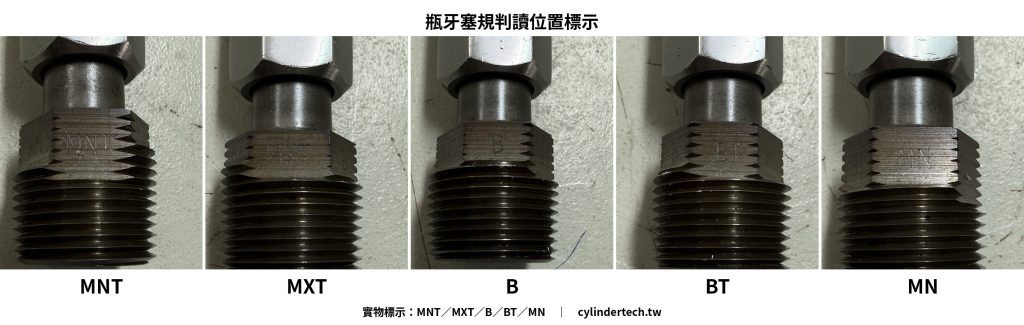
    本案例使用的 Plug Gauge,在同一支塞規上具有六種量測標示:

    MNT、MN、B、BT、MX、MXT

    這六種標示位於同一支量規的不同位置,供維修人員進行量測判讀。

    它們不是六支不同的塞規。

    量測標示說明
    MNT量規參考標示之一
    MN量規參考標示之一
    B量規參考標示之一
    BT量規參考標示之一
    MX本案例現場採用的允收下限
    MXT本案例現場採用的允收上限
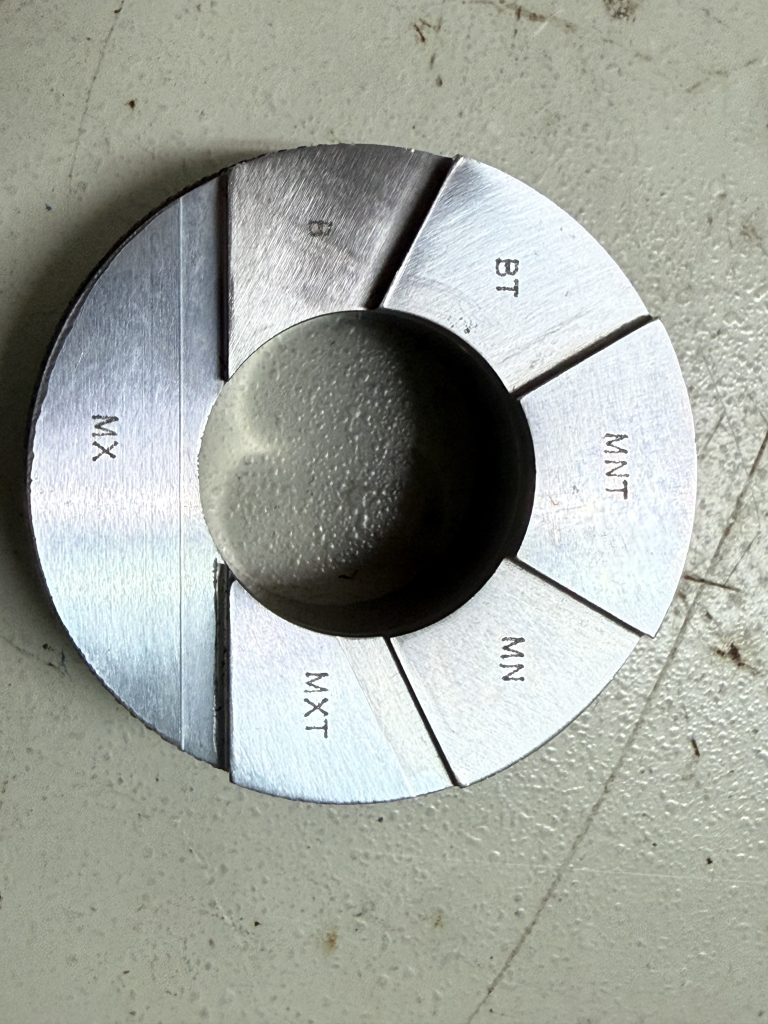
    照片 07-02-03|Plug Gauge 量測標示特寫

    圖片說明:同一支 Plug Gauge 上的 MNT、MN、B、BT、MX、MXT 六種量測標示。

    依據實際維修方式,使用 Plug Gauge 時,應觀察鋼瓶瓶口端面與量規標示位置的相對關係。

    當塞規旋入鋼瓶瓶口後,維修人員依瓶口端面所對應的標示位置確認量測結果。

    本案例現場採用 MX~MXT 作為允收範圍。

    注意: 上述標示及允收範圍依現場使用的量規與作業方式整理,正式對外發布前,仍應核對量規製造商文件及適用檢驗標準。


    三、Plug Gauge(塞規)的其他種類

    除了具有六種量測標示的塞規外,實際維修作業中也可能使用其他用途的螺紋檢查量規。

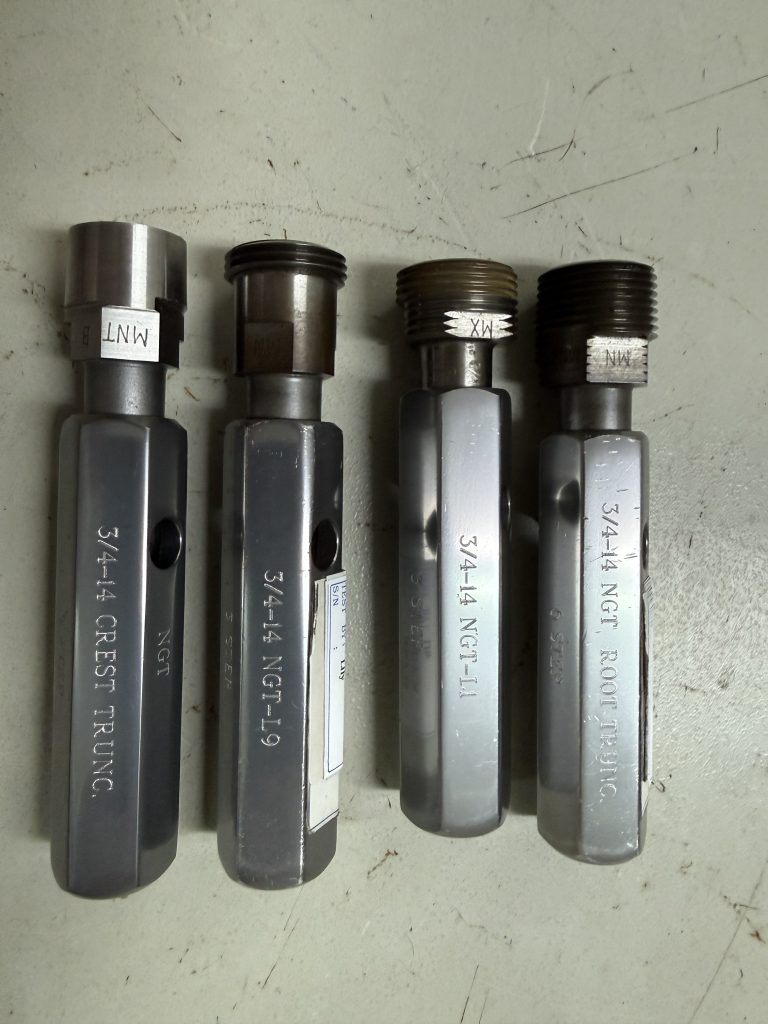
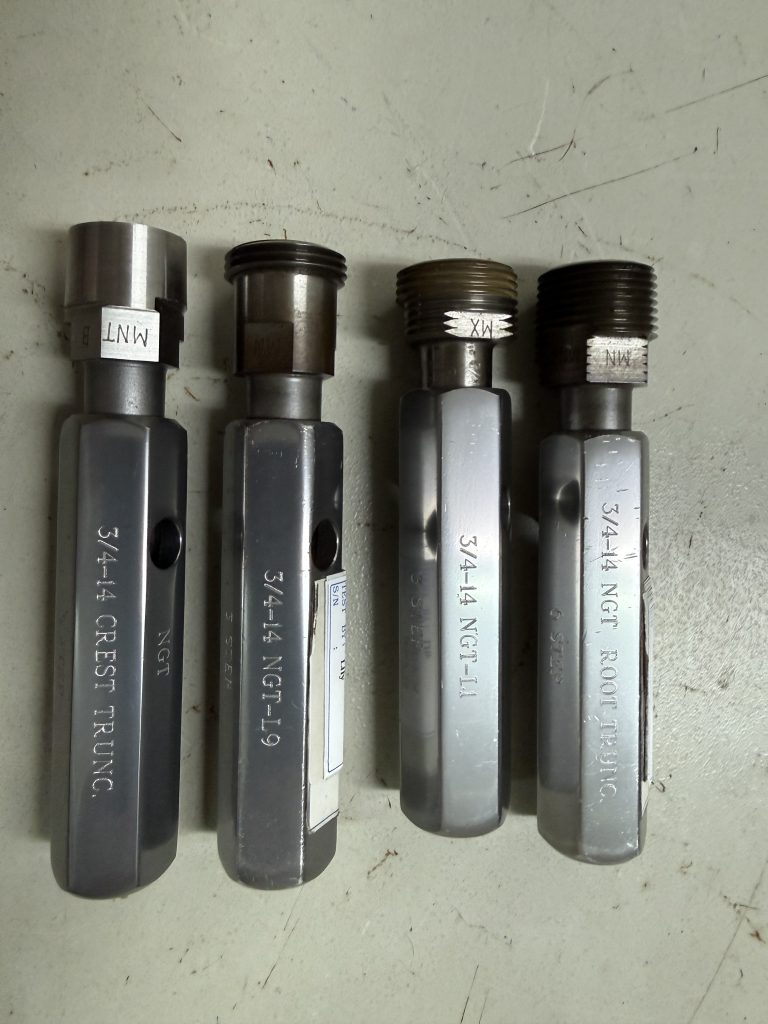
    你提供的實體工具照片中,包括:

    • 3/4-14 NGT-L1
    • 3/4-14 NGT-L9
    • 3/4-14 NGT Crest Truncation
    • 3/4-14 NGT Root Truncation

    這些是不同用途的量規,不能與前述同一支塞規上的六種量測標示混為一談。

    照片 07-02-04|NGTPlug Gauge

    1. NGT-L1 Plug Gauge

    NGT-L1 Plug Gauge 用於檢查鋼瓶瓶口內螺紋的基準配合位置。

    檢查時,依適用程序將量規旋入瓶口,觀察其參考位置與鋼瓶瓶口端面的關係。

    量測結果應依 L1 量規的適用標準判讀。

    2. NGT-L9 Plug Gauge

    NGT-L9 Plug Gauge 用於配合相關螺紋檢驗要求,確認螺紋的有效配合狀態。

    L9 與 L1 的檢查目的及判定方式不一定相同,不可直接套用相同允收條件。

    3. Crest Truncation Gauge(牙峰截頂檢查規)

    Crest Truncation Gauge 用於檢查螺紋牙峰截頂的相關尺寸。

    若瓶牙牙峰尺寸或形狀異常,可能影響瓶閥與鋼瓶的正常螺紋配合。

    4. Root Truncation Gauge(牙底截頂檢查規)

    Root Truncation Gauge 用於檢查螺紋牙底截頂的相關尺寸。

    若牙底尺寸或形狀異常,可能影響螺紋配合狀態。

    上述不同量規的具體檢驗方法與允收條件,應依對應製造商文件及適用規範確認。


    四、Cylinder Neck Thread(鋼瓶瓶牙)外觀檢查

    進行 Plug Gauge 量測前,必須先確認鋼瓶瓶口內螺紋的外觀狀態。

    主要檢查項目包括:

    檢查項目英文名稱異常說明
    螺紋損傷Thread Damage螺紋表面受到機械性損傷
    螺紋缺損Missing Thread局部牙峰或牙型缺失
    材料沾黏Material Adhesion其他金屬材料附著於瓶牙表面
    異物Foreign Material金屬碎屑或其他污染物
    螺紋變形Thread Deformation牙型受到擠壓或產生變形
    腐蝕Corrosion螺紋表面出現腐蝕現象
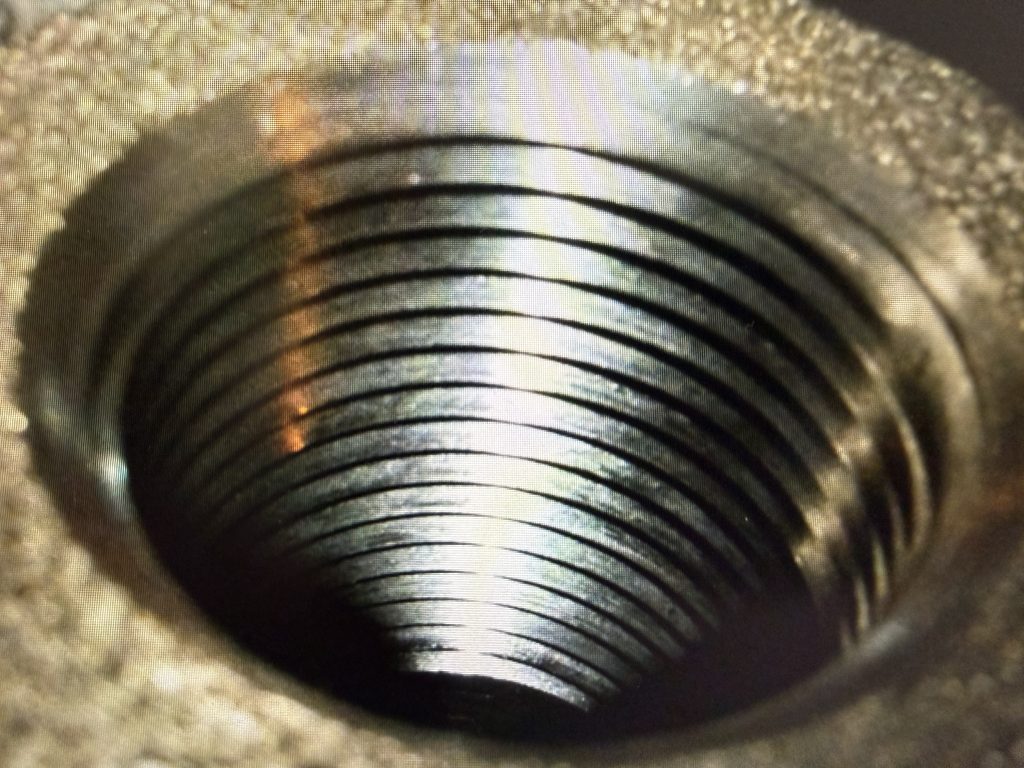
    照片 07-02-05|Cylinder Neck Thread 正常瓶牙外觀

    圖片說明:正常 Cylinder Neck Thread(鋼瓶瓶口內螺紋),牙型完整且沒有明顯損傷。

    瓶牙缺損與材料沾黏的區別

    特殊氣體鋼瓶拆卸瓶閥後,有時會發現瓶牙表面出現不規則的金屬堆積或疑似缺牙。

    這種情況不一定代表鋼瓶本體已經損壞。

    例如,拆卸瓶閥時,瓶閥螺紋材料可能附著在鋼瓶瓶牙上,使原本正常的牙型看起來不完整。

    因此,維修人員必須區分:

    Material Adhesion(材料沾黏)

    與

    Actual Thread Damage(實際螺紋損傷)。

    兩者的處理方式不同,不可僅依初步目視結果直接判定。

    照片 07-02-06|Cylinder Neck Thread 異常瓶牙案例

    圖片說明:鋼瓶瓶口內螺紋外觀異常案例。實際原因應經檢查確認,不可僅依照片判定為缺牙。

    相關案例請參考:

    05-01|瓶牙缺損與閥牙材料沾黏判別案例。


    五、Plug Gauge(塞規)實際量測方法

    1. 確認鋼瓶螺紋規格

    檢查前,應先確認鋼瓶瓶口使用的螺紋規格。

    本案例使用:

    3/4-14 NGT

    必須選用對應規格的 Plug Gauge,不得混用不同螺紋規格的量規。

    2. 確認量規狀態

    使用前應檢查:

    • 量規螺紋是否完整。
    • 量規表面是否存在異常磨損。
    • 量規是否有異物或污染。
    • 六種量測標示是否清楚。
    • 量規檢驗或校正狀態是否有效。

    若量規本體存在異常,應停止使用。

    3. 將 Plug Gauge 旋入鋼瓶瓶口

    將塞規的螺紋量測端對準 Cylinder Neck Thread(鋼瓶瓶口內螺紋)。

    確認中心位置正確後,依核准程序將量規旋入。

    旋入過程中應保持量規與瓶口螺紋正確配合。

    不得使用強制施力方式旋入,也不得將塞規當作螺紋修整工具。

    【照片 07-02-10|Plug Gauge 實際旋入鋼瓶瓶口】

    圖片說明:Plug Gauge 旋入 Cylinder Neck Thread(鋼瓶瓶口內螺紋)的實際操作。

    4. 觀察瓶口端面與量規標示

    塞規旋入後,觀察鋼瓶瓶口端面與量規標示位置的相對關係。

    本案例使用的 Plug Gauge 具有六種量測標示:

    MNT、MN、B、BT、MX、MXT。

    維修人員依據瓶口端面與量規參考位置的對應情況,確認量測結果。

    【照片 07-02-11|Plug Gauge 量測參考位置】

    圖片說明:鋼瓶瓶口端面與 Plug Gauge 量測標示位置的相對關係。

    5. 判定量測結果

    依據本案例的現場作業方式:

    • MX:允收下限。
    • MXT:允收上限。
    • MX~MXT:現場採用的允收範圍。

    若量測結果位於允收範圍內,表示螺紋尺寸檢查符合現場判定要求。

    若未達下限或超過上限,應停止後續安裝作業,確認異常原因。

    【照片 07-02-12|Plug Gauge 合格量測案例】

    圖片說明:Plug Gauge 量測位置符合現場允收要求的實際案例。

    注意: 上述允收界限是本案例使用的現場判定方式,不能直接視為所有 3/4-14 NGT 塞規的通用標準。


    六、Plug Gauge 檢查結果判定

    檢查情況判定處理方式
    量測位置位於 MX~MXT 允收範圍尺寸檢查符合現場要求繼續確認瓶牙外觀
    量測位置未達 MX異常停止後續安裝並確認原因
    量測位置超過 MXT異常停止後續安裝並確認原因
    塞規無法正常旋入異常確認異物、沾黏或牙型損傷
    塞規旋入時出現異常阻力異常不得強制旋入
    量規符合要求,但瓶牙存在實際缺損不可直接放行依適用標準處置
    量規與瓶牙外觀均符合要求符合本項檢查要求記錄檢查結果

    重要觀念

    Plug Gauge Inspection(塞規檢查)與 Visual Inspection(目視檢查)必須同時進行。

    塞規檢查合格,不代表鋼瓶瓶牙完全沒有損傷。

    若瓶牙已經出現實際缺損,即使量規檢查符合要求,也不得忽略異常。


    七、Plug Gauge(塞規)檢查流程

    開始
    ↓
    確認鋼瓶瓶口螺紋規格
    3/4-14 NGT
    ↓
    Cylinder Neck Thread
    瓶牙外觀檢查
    ↓
    是否存在異物、沾黏或損傷?
    │
    ├─ 是 → 停止量測
    │ ↓
    │ 確認異常原因
    │ ↓
    │ 依核准程序處理
    │ ↓
    │ 重新檢查
    │
    └─ 否
    ↓
    確認 Plug Gauge 規格與狀態
    ↓
    將 Plug Gauge 旋入鋼瓶瓶口
    ↓
    觀察瓶口端面與量規標示位置
    ↓
    確認對應量測標示
    MNT/MN/B/BT/MX/MXT
    ↓
    是否符合現場允收範圍?
    MX~MXT
    │
    ├─ 否 → 停止後續安裝
    │ ↓
    │ 異常確認與處置
    │
    └─ 是
    ↓
    再次確認瓶牙外觀
    ↓
    瓶牙外觀是否正常?
    │
    ├─ 否 → 異常處置
    │
    └─ 是
    ↓
    記錄檢查結果
    ↓
    檢查完成

    八、維修注意事項

    1. 不得強制旋入塞規

    Plug Gauge 是檢查工具,不是螺紋加工工具。

    若量規無法正常旋入,應先確認是否存在異物、材料沾黏或螺紋變形。

    2. 不得忽略瓶牙外觀異常

    即使量規檢查符合要求,仍應確認瓶牙是否存在缺損、變形或其他異常。

    3. 不得將材料沾黏直接判定為缺牙

    瓶閥拆卸後,若發現瓶牙表面存在金屬堆積,應先確認是否為瓶閥材料沾黏。

    必要時依核准程序進行處理及重新檢查。

    4. 不得任意修整鋼瓶螺紋

    Cut Tap(切削絲攻)與 Form Tap(成形絲攻)具有不同的工具特性。

    是否允許使用、使用目的及操作限制,必須依鋼瓶製造商要求、適用規範及核准程序確認。

    不能將實際缺損的瓶牙視為可以透過清潔或簡單修整恢復。

    5. 異常鋼瓶不得直接進入後續安裝

    若量規或瓶牙外觀檢查存在異常,應完成確認與處置後,才能決定是否繼續維修。


    九、相關技術文章

    07-01|Ring Gauge(環規)檢查

    07-03|Cut Tap 與 Form Tap

    04-03|鋼瓶瓶牙檢查

    05-01|瓶牙缺損與閥牙材料沾黏判別案例


    十、技術參考與資料說明

    適用螺紋: 3/4-14 NGT
    檢查工具: Plug Gauge(塞規)
    檢查對象: Cylinder Neck Thread(鋼瓶瓶口內螺紋)
    量規標示: MNT、MN、B、BT、MX、MXT
    現場允收範圍: MX~MXT
    資料性質: 特殊氣體鋼瓶維修技術參考

    本文依實際維修經驗整理,提供鋼瓶瓶口內螺紋檢查的技術說明。

    正式檢驗時,應依適用版本的鋼瓶檢驗規範、量規製造商文件及核准作業程序進行判定。

  • 瓶閥外螺紋環規 Ring Gauge|用途、檢查重點與異常判讀

    07-01 瓶閥外螺紋環規 Ring Gauge

    特殊氣體鋼瓶的瓶閥安裝至鋼瓶時,瓶閥入口端(Valve Inlet)通常具有外螺紋,與鋼瓶瓶口的內螺紋相互配合。

    因此,在進行瓶閥外牙檢查時,會使用:

    Ring Gauge(外螺紋環規)

    確認瓶閥外螺紋的相關尺寸與配合狀態。

    瓶閥外牙的檢查,不只是確認量規能否正常配合,也需要觀察螺紋是否存在損傷、材料沾黏或其他異常。

    本篇介紹 Ring Gauge 的基本用途、檢查重點、量規異常的判讀觀念,以及它與鋼瓶瓶牙塞規(Plug Gauge)的差異。

    Ring Gauge 與 Plug Gauge 的差異

    在鋼瓶維修作業中,瓶閥外牙與鋼瓶瓶牙是不同的檢查對象。

    Valve Inlet Thread(瓶閥入口外螺紋)

    也就是一般所稱的:

    瓶閥外牙

    使用的檢查工具為:

    Ring Gauge(外螺紋環規)

    而鋼瓶瓶口的內螺紋稱為:

    Cylinder Neck Thread(鋼瓶瓶牙)

    使用的檢查工具為:

    Plug Gauge(內螺紋塞規)

    兩者的差異如下:

    檢查項目瓶閥外牙鋼瓶瓶牙
    英文名稱Valve Inlet ThreadCylinder Neck Thread
    螺紋形式外螺紋內螺紋
    檢查工具Ring GaugePlug Gauge
    主要目的檢查瓶閥外螺紋檢查鋼瓶瓶口內螺紋

    因此,本資料庫統一使用以下名稱:

    瓶閥外牙 → Ring Gauge

    鋼瓶瓶牙 → Plug Gauge

    兩者不可混用。

    07-01-01:Ring Gauge 與 Plug Gauge 實物比較

    圖說:瓶閥入口外螺紋使用 Ring Gauge 檢查;鋼瓶瓶口內螺紋使用 Plug Gauge 檢查。

    為什麼需要檢查瓶閥外螺紋?

    瓶閥安裝時:

    Valve Inlet Thread

    ↓

    旋入 Cylinder Neck Thread

    兩組螺紋必須具有正確的規格、牙型、尺寸及配合狀態,才能形成正常的機械連接。

    如果瓶閥外牙存在:

    • 牙峰缺損
    • 局部缺牙
    • 螺紋壓傷
    • 螺紋變形
    • Cross Thread(錯牙)
    • 金屬材料沾黏
    • PTFE 殘留
    • 其他異物或機械損傷

    即使外觀看起來仍可旋入鋼瓶,也不代表螺紋一定正常。

    因此,瓶閥外牙檢查不能只依賴單一檢查結果。

    Ring Gauge 的基本用途

    Ring Gauge 是用於外螺紋檢查的量規。

    檢查時,使用與瓶閥外螺紋規格相對應的 Ring Gauge,確認量規與外螺紋的配合狀態。

    依量規型式及適用規格,判讀時可能涉及:

    • 量規進入狀態
    • 量規停止位置
    • 基準位置
    • 螺紋配合情況

    實際判定方式應依量規製造商正式資料、適用螺紋標準及核准程序執行。

    Ring Gauge 的主要用途是檢查螺紋,不是用來切削或修整螺紋。

    圖片建議|07-01-02:Ring Gauge 實物與瓶閥外牙

    現場使用的 Ring Gauge

    依據本資料庫收錄的現場實務經驗,瓶閥外牙檢查使用的量規標示包括:

    MNT、MN、B、BT、MX、MXT

    不同量規具有不同的檢查用途。

    目前尚未取得完整的量規製造商正式技術資料,因此本篇不自行推定:

    • 各量規代號的正式定義
    • 量規尺寸與公差
    • 量規基準位置
    • 各型式的判定原理
    • 合格與不合格的正式判定方式

    後續取得正式資料後,再補充相關內容。

    技術資料狀態:待查證。

    07-01-03:MNT、MN、B、BT、MX、MXT 量規實物

    圖說:現場使用的瓶閥外螺紋檢查量規。各量規用途與判定方式應依正式規格確認。

    目視檢查與量規檢查

    瓶閥外牙檢查應結合:

    Visual Inspection(目視檢查)

    與

    Gauge Inspection(量規檢查)

    兩者的目的不同,不能互相取代。

    目視檢查

    目視檢查主要觀察瓶閥外螺紋的表面狀態。

    包括:

    • Thread Crest(牙峰)
    • Thread Root(牙底)
    • 螺紋牙型
    • 螺紋起始位置
    • 表面刮傷
    • 壓傷
    • 缺牙
    • 變形
    • 材料沾黏
    • 異物

    其中,特別需要注意:

    Material Adhesion(材料沾黏)

    與

    Thread Damage(螺紋損傷)

    兩者並不相同。

    量規檢查

    量規檢查主要透過適用的 Ring Gauge,確認外螺紋是否符合相應的檢查要求。

    但是:

    Gauge Inspection ≠ Visual Inspection

    量規檢查不能完全取代目視檢查。

    因此,瓶閥外牙的檢查結果應綜合兩者判斷。

    07-01-04:正常 Valve Inlet Thread 與受損外牙比較

    圖說:目視檢查可協助辨識局部缺牙、壓傷、變形及其他螺紋異常。

    材料沾黏與實際螺紋損傷

    瓶閥拆卸後,有時會在 Valve Inlet Thread 表面發現金屬材料、PTFE 或其他附著物。

    這些附著物可能造成:

    • 螺紋表面局部凸起
    • 牙型看起來不規則
    • Ring Gauge 無法正常配合
    • 量規檢查位置異常

    但這不一定代表瓶閥外牙本體已經永久損壞。

    材料沾黏(Material Adhesion)

    材料沾黏是指金屬材料或其他附著物存在於螺紋表面。

    附著物可能影響量規的檢查結果。

    螺紋損傷(Thread Damage)

    實際螺紋損傷則是螺紋本體已經出現:

    • 牙峰缺損
    • 牙型變形
    • 局部缺牙
    • 螺紋壓傷
    • Cross Thread
    • 其他機械損傷

    兩者必須區分。

    因此:

    Gauge Fail ≠ 一定代表 Thread Damage

    如果 Ring Gauge 檢查異常,應先確認是否存在材料沾黏、異物、量規規格錯誤或量規本身異常。

    若依核准程序清除允許處理的附著物後,仍發現實際螺紋損傷,則應依適用的判定標準處理。

    不得為了讓 Ring Gauge 通過,而任意改變瓶閥原有螺紋尺寸。

    07-01-05:材料沾黏與實際螺紋損傷比較

    圖說:螺紋表面附著材料與螺紋本體缺損可能具有相似外觀,應透過目視及量規檢查綜合判斷。

    Gauge Pass 不代表 Thread Perfect

    這是瓶閥外牙檢查中非常重要的觀念。

    Gauge Pass ≠ Thread Perfect

    量規檢查通過,不代表螺紋完全沒有局部損傷。

    例如:

    • 牙峰局部缺損
    • 表面刮傷
    • 局部材料缺失
    • 其他量規未直接反映的異常

    因此,即使 Ring Gauge 通過,也不能單憑量規結果認定瓶閥外牙完全正常。

    同樣地:

    Gauge Pass ≠ Leak-Free

    量規檢查通過,不代表瓶閥安裝後一定不會發生洩漏。

    螺紋檢查與實際密封性能確認,是不同的檢查項目。

    Gauge Fail 不一定代表螺紋永久損壞

    當 Ring Gauge 檢查異常時,可能原因包括:

    • 金屬材料沾黏
    • PTFE 殘留
    • 其他異物
    • 表面污染
    • 螺紋變形
    • 實際尺寸異常
    • 使用錯誤規格量規
    • 量規本身損傷或污染

    因此:

    Gauge Fail ≠ Thread Permanently Damaged

    應先確認量規與螺紋的實際狀態,再依適用程序判定。

    不能只因為量規檢查異常,就立即認定瓶閥外牙必須報廢。

    Ring Gauge 檢查基本流程

    本資料庫依現場實務整理的基本檢查邏輯如下:

    確認 Valve 型號

    ↓

    確認 Thread Specification

    ↓

    確認外牙表面狀態

    ↓

    Visual Inspection

    ↓

    選擇適用的 Ring Gauge

    ↓

    Gauge Inspection

    ↓

    確認量規位置及配合狀態

    ↓

    Visual Inspection + Gauge Inspection

    ↓

    綜合判定

    ↓

    合格/異常處理

    這個流程用於說明檢查邏輯,實際檢查方法及判定條件應依核准程序執行。

    圖片建議|07-01-06:Ring Gauge 基本檢查流程圖

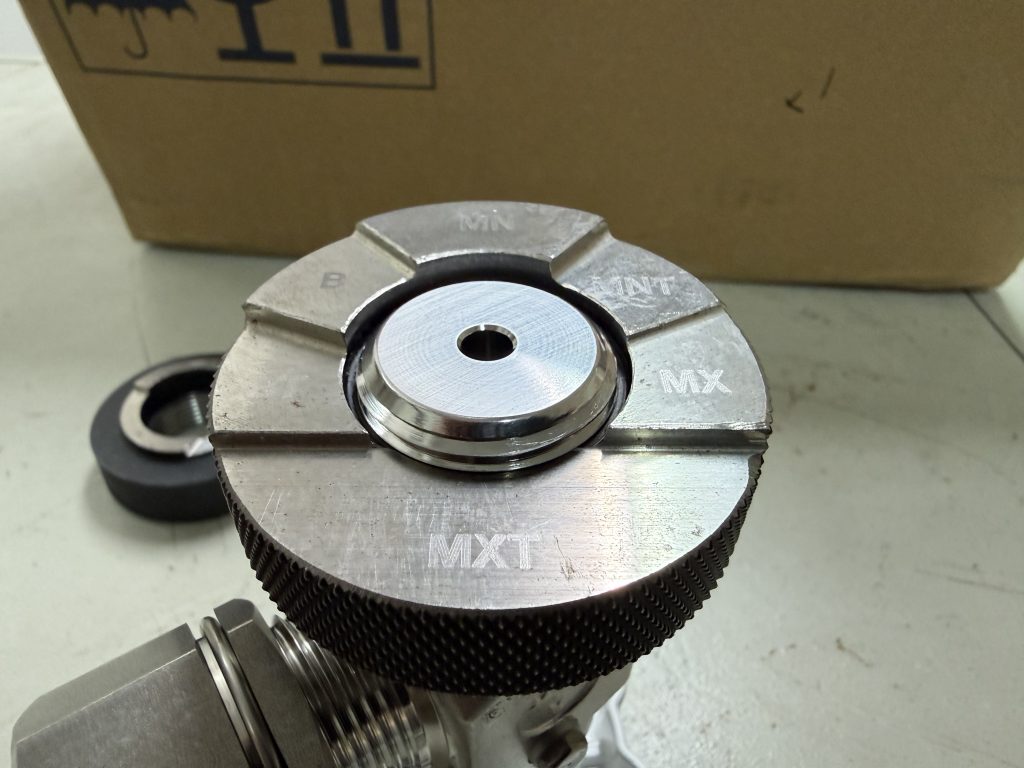
    07-01-06:Ring Gauge 基本檢查

    圖說:閥件inlet thread最高點和ring gauge平行地方,圖中是和B平行,也就是說這個閥件的inlet thread是合格,若是超出MXT或是無法達到MX,就判定不合格。

    Ring Gauge 檢查異常時的判斷

    當 Ring Gauge 檢查出現異常時,應先確認原因。

    基本判斷邏輯如下:

    Ring Gauge 檢查異常

    ↓

    確認量規規格

    ↓

    確認量規本身狀態

    ↓

    檢查 Valve Inlet Thread

    ↓

    確認是否存在 Foreign Material

    ↓

    確認是否存在 Material Adhesion

    ↓

    依核准程序處理允許清除的附著物

    ↓

    重新目視檢查

    ↓

    重新量規檢查

    ↓

    綜合判定螺紋狀態

    如果清除附著物後,螺紋表面恢復正常,量規檢查也符合要求,原先異常可能與附著物有關。

    如果仍存在牙峰缺損、牙型變形或其他實際損傷,則應依適用標準及核准程序進一步判定。

    Ring Gauge 與 Cut Tap、Form Tap 的差異

    Ring Gauge 屬於:

    Inspection Tool(檢查工具)

    主要用於檢查外螺紋。

    不是用來:

    • 切削螺紋
    • 修復缺牙
    • 清除大量材料
    • 重新加工螺紋

    Cut Tap 與 Form Tap 則屬於不同用途的工具。

    依本資料庫收錄的現場實務經驗:

    Cut Tap 主要用於處理鋼瓶瓶牙中的異物或材料附著。

    Form Tap 主要用於瓶牙表面整理、去除毛邊等核准用途。

    但兩者都不能將已經缺失的瓶牙材料重新恢復。

    詳細內容另見:

    07-03|3/4-14 NGT Cut Tap 與 Form Tap

    相關實務案例

    05-01|瓶牙缺損與閥牙材料沾黏判別案例

    05-01 記錄了鋼瓶瓶牙實際缺損與閥牙材料沾黏的判別經驗。

    其中的重要觀念是:

    Gauge Result 必須與 Visual Condition 及 Thread Integrity 一起判讀。

    即使量規檢查異常,也應先確認是否存在材料沾黏或其他附著物。

    另一方面,如果已確認螺紋本體存在實際缺損,也不能只因為量規通過,就忽略缺損問題。

    這項觀念同樣適用於理解瓶閥外牙的檢查結果,但瓶閥外牙與鋼瓶瓶牙的正式允收標準仍須分別確認。

    05-08|SiH₄ 鋼瓶 Neck Leak 與瓶牙牙型異常案例

    05-08 的重要經驗是:

    Gauge Result ≠ Actual Sealing Performance

    量規檢查結果與實際密封性能不是完全相同的事情。

    即使量規沒有顯示明顯異常,仍可能需要進一步確認:

    • Thread Profile
    • 局部牙型
    • Valve Thread
    • Cylinder Thread
    • 安裝狀態
    • 實際 Leak Test

    因此,量規是重要檢查工具,但不能取代其他必要的安全與密封性能確認。

    Ring Gauge 使用注意事項

    Ring Gauge 本身也需要管理。

    如果量規存在磨耗、撞傷、腐蝕、污染或其他損傷,可能影響檢查結果。

    使用時應注意:

    • 確認量規規格正確
    • 確認量規識別清楚
    • 確認量規與瓶閥外牙清潔
    • 避免強行旋入
    • 發現異常阻力時停止並確認
    • 不可利用 Ring Gauge 修整螺紋
    • 發現量規受損應停止使用
    • 依量測設備管理制度確認量規校驗狀態

    實際操作方式與允收條件,應依量規製造商資料及核准程序執行。

    本篇的重要技術觀念

    瓶閥外牙檢查最重要的不是只確認 Ring Gauge 能否通過,而是理解量規結果與實際螺紋狀態之間的關係。

    第一:

    Valve Inlet Thread → Ring Gauge

    Cylinder Neck Thread → Plug Gauge

    第二:

    Gauge Pass ≠ Thread Perfect

    第三:

    Gauge Fail ≠ Thread Permanently Damaged

    第四:

    Material Adhesion ≠ Thread Damage

    第五:

    Gauge Result ≠ Actual Sealing Performance

    這些觀念可以協助技術人員避免將材料沾黏誤判為永久損傷,也避免因量規通過而忽略實際存在的螺紋異常。

    相關技術資料

    04-02|瓶閥外牙檢查

    04-03|鋼瓶瓶牙檢查

    05-01|瓶牙缺損與閥牙材料沾黏判別案例

    05-08|SiH₄ 鋼瓶 Neck Leak 與瓶牙牙型異常案例

    07-02|3/4-14 NGT 瓶牙塞規

    07-03|3/4-14 NGT Cut Tap 與 Form Tap

    資料說明

    本文依據 GasPro AI 知識庫收錄的鋼瓶維修實務經驗整理。

    實際瓶閥外螺紋檢查,應依瓶閥型號、螺紋規格、適用標準、量規製造商資料及核准程序執行。

    本篇所述 MNT、MN、B、BT、MX、MXT,為使用者提供的現場量規標示紀錄;其正式尺寸、公差、基準位置及允收方式尚待查證。

    本文不提供未經確認的量規判定數值,也不將個別現場經驗直接視為所有瓶閥均適用的通用標準。

    資料來源: 使用者提供的 Scrivener 07-01 原始技術資料,以及 05-01、05-08 相關案例摘要。

    原始資料最後更新: 2026-09-27