06-01|誤拆 PRD 造成大量氣體洩漏事故案例
PRD(Pressure Relief Device,壓力釋放裝置)是部分高壓氣體鋼瓶與瓶閥系統中的重要安全裝置。
在鋼瓶維修或瓶閥相關作業中,如果工具使用位置錯誤,或工具同時接觸到原本不應被帶動的零件,就可能造成意外旋轉、鬆動或密封狀態改變。
本案例中,作業人員在瓶閥相關作業時使用 Adjustable Wrench(活動扳手),工具意外影響 PRD 組件,使 PRD 發生鬆動/位置改變,隨後造成大量氣體洩漏。
這起案例最重要的經驗並不是:
「活動扳手一定會造成事故。」
而是:
Tool Selection(工具選擇)
+
Tool Contact Area(工具接觸位置)
+
Component Clearance(零件間隙)
+
Work Method(作業方式)
都可能成為影響 PRD 安全狀態的重要因素。
一、案例概要
異常類型:
PRD Loose / Position Abnormal
(PRD 鬆動/位置異常)
事故結果:
Large Gas Release
(大量氣體洩漏)
主要相關部位:
・Cylinder Valve(鋼瓶瓶閥)
・PRD(壓力釋放裝置)
・PRD Sealing Area(PRD 密封區域)
・Hand Tool(手工具)
本案例在瓶閥相關作業過程中,使用 Adjustable Wrench(活動扳手)進行操作。
過程中工具影響到 PRD 相關組件,使原本的安裝/密封狀態發生改變,最終造成氣體大量洩漏。
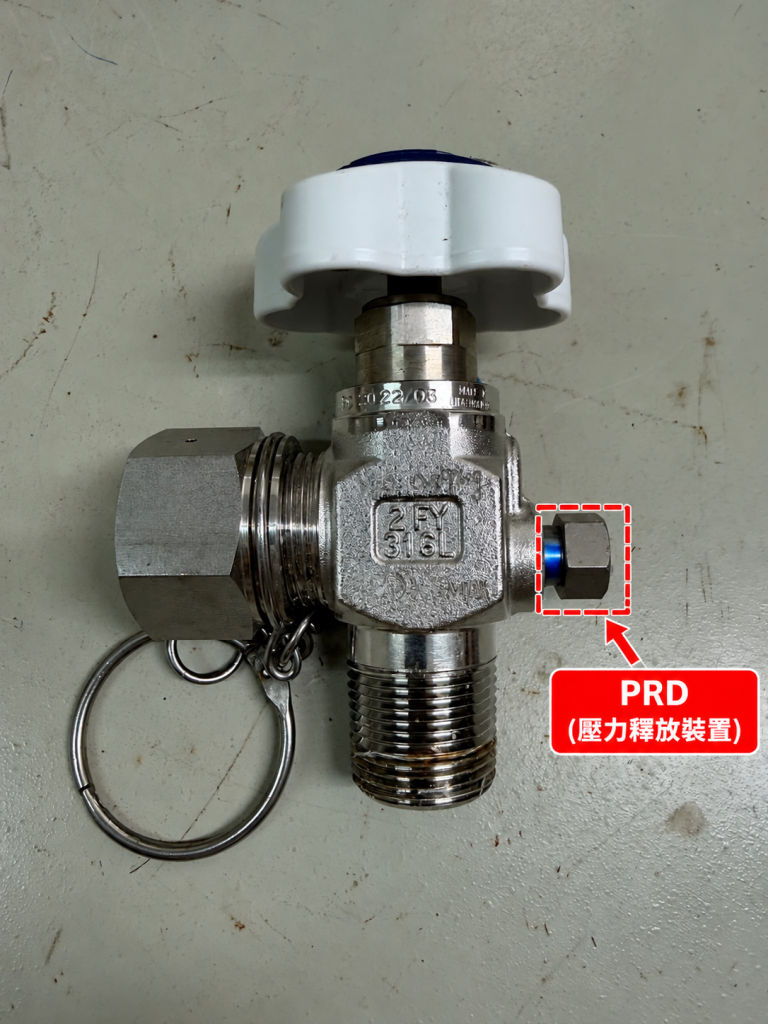
二、什麼是 PRD?
PRD 是 Pressure Relief Device(壓力釋放裝置)的縮寫。
依鋼瓶、瓶閥與氣體用途的不同,PRD 的實際設計可能不同。
例如可能涉及:
・Burst Disc(爆破片)
・Fusible Element / Fuse Metal(易熔元件/易熔金屬)
・Combination Device(組合式裝置)
・其他經核准的壓力釋放設計
並不是所有鋼瓶都使用相同 PRD,也不是所有氣體服務都一定配置 PRD。
因此在討論 PRD 異常時,必須先確認實際:
Cylinder Specification(鋼瓶規格)
Valve Model(瓶閥型號)
Gas Service(使用氣體)
PRD Design(PRD 設計)
不能把某一種 PRD 結構直接套用到所有鋼瓶。
三、事故是如何發生的?
本案例可簡化為:
Valve Related Work
(瓶閥相關作業)
↓
使用 Adjustable Wrench
(活動扳手)
↓
工具影響 PRD 相關組件
↓
PRD Position Changed / Loosened
(PRD 位置改變/鬆動)
↓
Sealing Condition Changed
(密封狀態改變)
↓
Large Gas Release
(大量氣體洩漏)
這條事故鏈的重要之處,在於:
最初的異常並不是鋼瓶本體突然失效。
而是作業過程中,原本不應被改變的 PRD 安裝/密封狀態受到影響。
四、為什麼 Adjustable Wrench 需要特別注意?
Adjustable Wrench(活動扳手)的開口可以調整,因此適用範圍很廣。
但在零件密集、間隙有限的瓶閥區域使用工具時,需要考慮的不只是:
「能不能夾住。」
還需要確認:
・工具實際接觸哪一個零件
・工具旋轉時的活動範圍
・是否可能碰到鄰近組件
・是否可能同時帶動其他零件
・工具尺寸與作業空間是否適當
因此:
Tool Fits
(工具夾得住)
≠
Tool Is Appropriate
(工具就一定適合這項作業)
這是本案例非常重要的經驗。
五、Fixed-size Wrench(固定尺寸扳手)作為公司改善措施
本案例發生後,公司針對相關作業調整 Tool Control(工具管理)方式。
其中一項改善措施是:
限制相關作業使用 Adjustable Wrench(活動扳手),改採符合指定尺寸的 Fixed-size Wrench(固定尺寸扳手)。
這項措施的目的,不只是更換工具,而是利用工具本身的尺寸限制,降低:
・錯誤接觸位置
・不適當夾持
・工具干涉鄰近零件
・誤帶動 PRD
等風險。
這類設計可以視為:
Error Proofing / Poka-Yoke
(防錯設計)
的一種實務概念。
需要注意:
「禁止活動扳手、改用固定尺寸扳手」
是本案例後續建立的 Company Practice(公司實務措施),不應直接描述成所有 DOT 鋼瓶維修作業的通用法規要求。
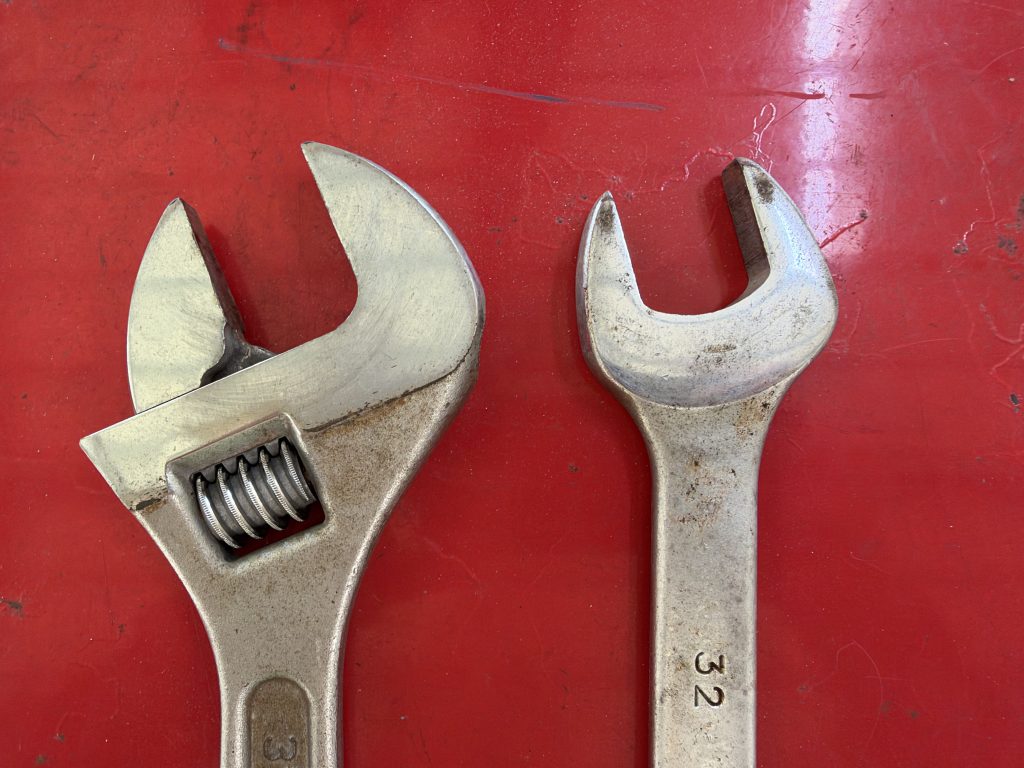
主要用來說明 Tool Control(工具管理)的差異,不需要重現事故操作。
六、不要為了拍照重新模擬事故
本案例照片的目的,是讓讀者理解:
Tool Interference(工具干涉)
而不是重新演示如何讓 PRD 鬆動。
因此後續補照片時:
可以:
・拍攝工具外觀
・拍攝 Valve / PRD 相對位置
・使用不接觸實際零件的示意圖
・以箭頭標示可能的 Tool Interference Area(工具干涉區域)
不建議:
為了拍攝案例照片,實際使用工具去模擬 PRD 被帶動的狀況。
如果沒有適合的事故原始照片,以 Illustration(示意圖)取代即可。
七、PRD Witness Mark(PRD 見證標記)的用途
部分設備或公司實務可能利用 Witness Mark(見證標記/位置標記),協助目視確認零件的相對位置是否發生變化。
例如:
Before:
Mark Alignment Normal
(標記位置正常)
After:
Mark Misalignment
(標記位置偏移)
這可以作為:
Visual Evidence(目視證據)
協助發現 PRD 可能曾發生旋轉或位置改變。
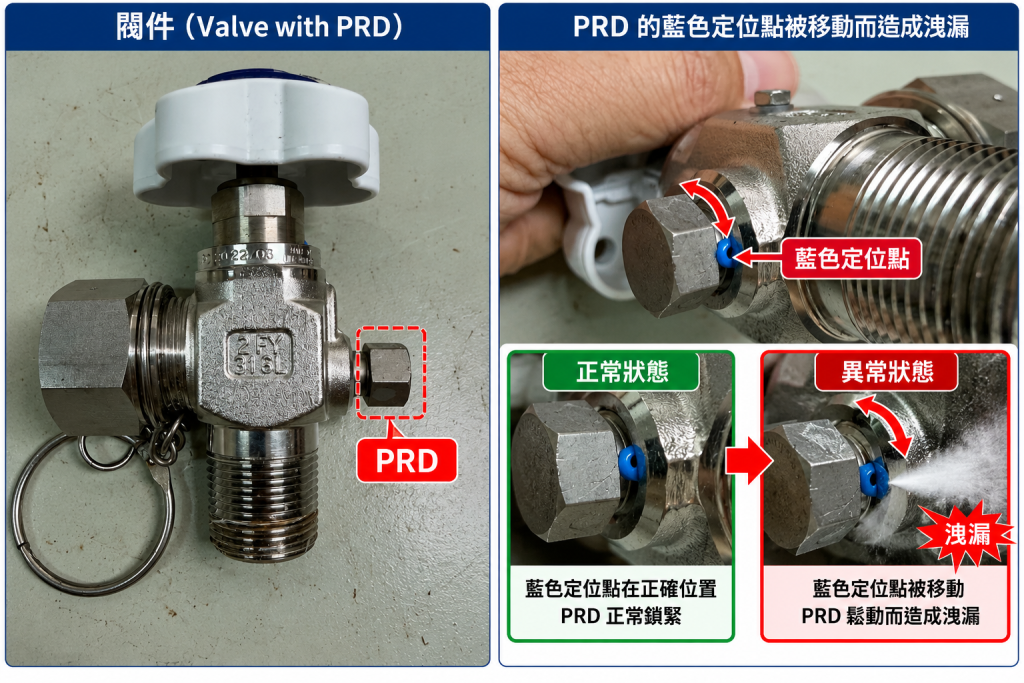
八、Witness Mark 不等於 Torque Proof
這一點非常重要。
Witness Mark(見證標記)可以協助確認:
「相對位置有沒有發生變化。」
但是它不能單獨證明:
・實際安裝扭力是多少
・目前殘留扭力是多少
・零件一定符合指定 Torque Requirement(扭力要求)
因此:
Witness Mark Normal
(見證標記正常)
≠
Torque Confirmed
(扭力已確認)
同樣地:
Witness Mark Shift
(見證標記偏移)
≠
已經知道實際旋轉量或鬆動扭力
Witness Mark 是:
Visual Indicator(目視指示)
而不是:
Torque Measuring Device(扭力測量工具)。
九、Failure Mode(故障模式)與 Root Cause(根本原因)需要分開
如果事故紀錄只寫:
Root Cause:
PRD Loose(PRD 鬆動)
技術上並不完整。
因為:
PRD Loose
描述的是發生了什麼異常,比較接近 Failure Mode(故障模式)或 Observed Condition(觀察到的狀態)。
真正需要進一步分析的是:
「為什麼 PRD 會鬆動?」
本案例已知的重要資訊包括:
・相關作業正在進行
・使用 Adjustable Wrench
・PRD 位置受到影響
・之後發生大量氣體洩漏
因此原因分析應從這些 Evidence(證據)繼續往下追。
十、Direct Cause(直接原因)與 Root Cause(根本原因)
可以將本案例概念化為:
Observed Condition(觀察到的狀況):
Large Gas Release
(大量氣體洩漏)
Failure Mode(故障模式):
PRD Loose / Position Abnormal
(PRD 鬆動/位置異常)
Direct Cause / Causal Factor
(直接原因/因果因素):
PRD Sealing Condition Changed
(PRD 密封狀態受到改變)
Contributing Factor
(促成因素):
Tool Contact / Tool Interference
(工具接觸/工具干涉)
接著才需要問:
為什麼工具能夠影響 PRD?
可能涉及:
・Tool Selection(工具選擇)
・Work Method(作業方式)
・Tool Control(工具管理)
・Component Clearance(零件間隙)
・Training(訓練)
・Inspection Barrier(檢查防護層)
・其他因素
因此完整的 Root Cause Analysis(根本原因分析)不能只停在:
「Worker used wrong tool」
(人員使用錯誤工具)
而應繼續確認系統為什麼允許這個錯誤發展成事故。
十一、Safety Barrier(安全防護層)的概念
本案例可以用 Safety Barrier(安全防護層)的方式分析。
例如:
Barrier 1:
Approved Tool Selection
(核准工具選擇)
目的:
降低錯誤工具使用風險。
Barrier 2:
Tool Clearance Check
(工具操作空間確認)
目的:
避免工具接觸鄰近零件。
Barrier 3:
PRD Position Inspection
(PRD 位置檢查)
目的:
發現 PRD 是否發生位置改變。
Barrier 4:
Witness Mark
(見證標記)
目的:
提供快速 Visual Indicator(目視指示)。
Barrier 5:
Post-work Inspection / Leak Check
(作業後檢查/洩漏確認)
目的:
在設備進入下一階段前發現異常。
單一 Barrier 可能失效。
因此較可靠的安全設計通常不是依靠:
「操作人員一定不會犯錯。」
而是建立多層防護。
十二、不要只寫「Operator Error」
事故發生後,如果調查報告只寫:
Root Cause:
Operator Error(人員操作錯誤)
通常不足以支持有效改善。
因為這沒有回答:
・為什麼錯誤工具可以取得?
・為什麼工具能接觸 PRD?
・是否有工具選擇標準?
・是否有作業前檢查?
・是否有位置確認?
・是否有第二道檢查?
・是否能用工具設計直接降低誤用可能?
如果只要求:
「以後小心一點。」
相同 Failure Mode 仍可能再次發生。
本案例後續採用固定尺寸工具的價值就在於:
把部分風險控制從「依賴人的注意力」
轉變成:
Tool-based Error Proofing
(以工具進行防錯)。
十三、本案例的事故鏈
可以整理為:
Valve Related Work
(瓶閥相關作業)
↓
Adjustable Wrench Used
(使用活動扳手)
↓
Tool Interference
(工具發生干涉)
↓
PRD Position Changed
(PRD 位置改變)
↓
PRD Sealing Condition Changed
(PRD 密封狀態改變)
↓
Gas Release
(氣體洩漏)
改善後希望建立:
Approved Fixed-size Tool
(核准的固定尺寸工具)
↓
Reduced Wrong Contact Opportunity
(降低錯誤接觸機會)
↓
PRD Position Check
(PRD 位置確認)
↓
Visual / Witness Mark Check
(目視/見證標記確認)
↓
Applicable Leak Check
(適用的洩漏確認)
↓
Multiple Safety Barriers
(多層安全防護)
【照片 06-01-04|PRD Tool Interference 示意圖】
建議:
使用 Illustration(示意圖)呈現:
Valve Body
PRD
Tool
Possible Interference Area
不需要畫出詳細拆卸方法或工具旋轉步驟。
十四、Failure Mode Database(故障模式資料庫)建議紀錄
Failure Mode ID(故障模式編號):
FM-007
Failure Mode(故障模式):
PRD Loose / Position Abnormal
(PRD 鬆動/位置異常)
Component(相關部位):
PRD / Cylinder Valve
(壓力釋放裝置/鋼瓶瓶閥)
Observed Condition(觀察到的異常):
PRD Position Changed
(PRD 位置發生改變)
Event Result(事件結果):
Large Gas Release
(大量氣體洩漏)
Detection Method(發現方式):
Visual Inspection / Leak Detection
(目視檢查/洩漏檢測)
Known Evidence(已知證據):
Tool interaction with PRD area
(工具與 PRD 區域發生接觸/干涉)
Contributing Factor(促成因素):
Tool Selection / Tool Interference
(工具選擇/工具干涉)
Corrective / Preventive Measure
(改善/預防措施):
Fixed-size Tool Control
(固定尺寸工具管理)
Cause Status(原因確認狀態):
依原始事故調查資料判定。
十五、實務判斷重點
本案例可以整理成以下幾個重要觀念:
Tool Fits
(工具夾得住)
≠
Tool Is Appropriate
(工具適合這項作業)
PRD Loose
(PRD 鬆動)
≠
Root Cause
(根本原因)
Witness Mark
(見證標記)
≠
Torque Proof
(扭力證明)
Operator Error
(人員操作錯誤)
≠
Root Cause Analysis Completed
(根本原因分析已完成)
更重要的是:
不要只要求人員「更加小心」,
而是思考能否透過:
Tool Selection(工具選擇)
+
Error Proofing(防錯設計)
+
Inspection(檢查)
+
Leak Detection(洩漏確認)
建立多層 Safety Barrier(安全防護層)。
十六、相關文章
・02-02|瓶閥 PRD 種類與基本原理
・04-01|瓶閥拆卸與安裝
・05-03|鋼瓶瓶閥常見故障模式總覽
・06-02|PRD Burst Disc 遺漏造成大量氣體洩漏事故案例
・06-07|瓶閥安裝後 PRD 鬆動案例
・07-06|固定尺寸扳手與活動扳手的使用風險
・09-01|Stop Work / Good Catch
・09-02|多層安全防護
・09-04|異常現象、直接原因與根本原因的判斷方法
・09-05|鋼瓶維修經驗如何轉化為 Failure Mode Database
注意事項
本文為特殊氣體鋼瓶維修事故案例的技術經驗整理,目的在於說明 Tool Control(工具管理)、PRD Position(PRD 位置)、Safety Barrier(安全防護層)與 Root Cause Analysis(根本原因分析)的重要性。
本文所述「限制使用活動扳手、改採固定尺寸扳手」屬於本案例後續建立的 Company Practice(公司實務措施),不代表所有 DOT 鋼瓶、所有 PRD 或所有瓶閥作業均具有相同工具要求。
不同 Cylinder、Valve、PRD 與 Gas Service 的結構及要求可能不同,實際作業應依製造商技術資料、適用規範及經核准的作業程序執行。
本文不提供 PRD 拆卸、洩壓、排放或現場事故處置操作程序。
最後更新:2026-09-28
發佈留言
很抱歉,必須登入網站才能發佈留言。