06-07|瓶閥安裝後 PRD 鬆動案例
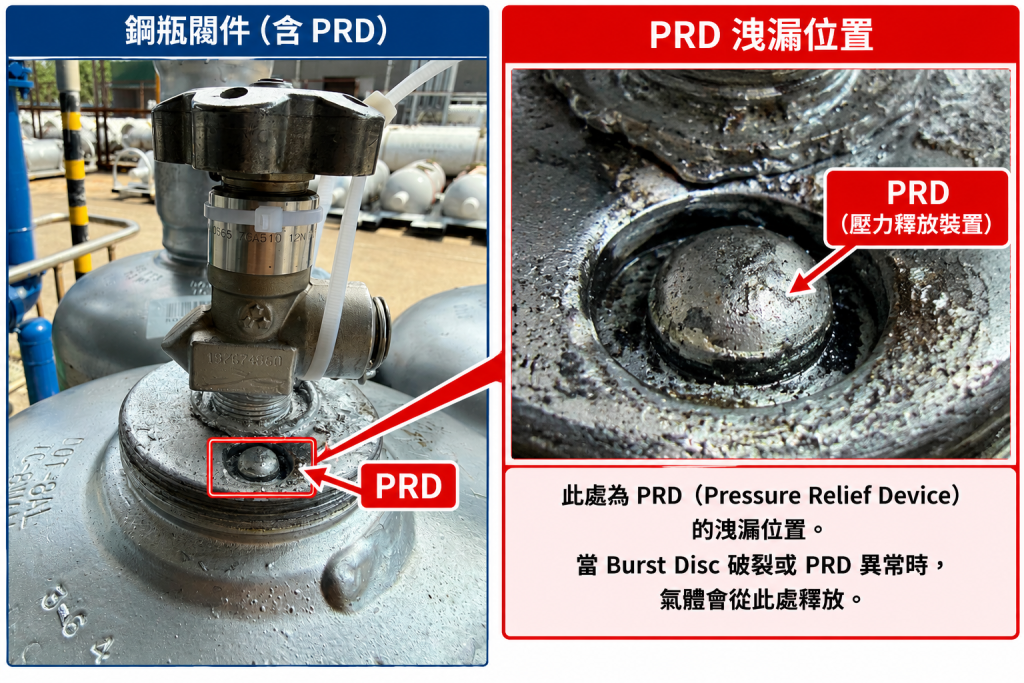
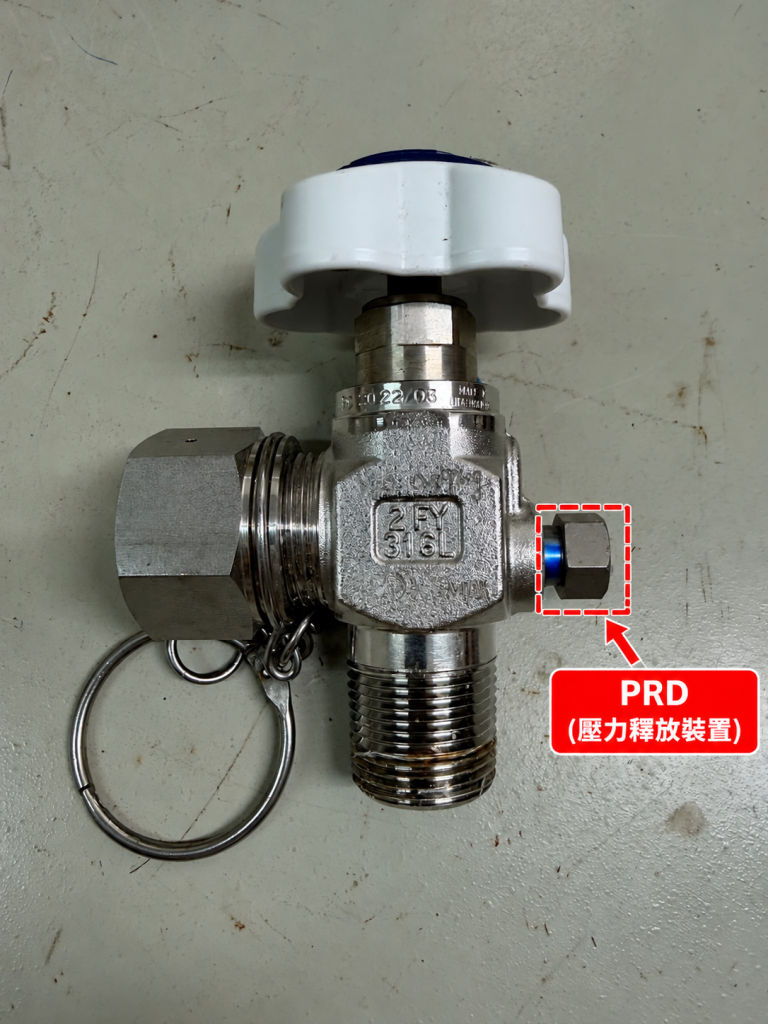
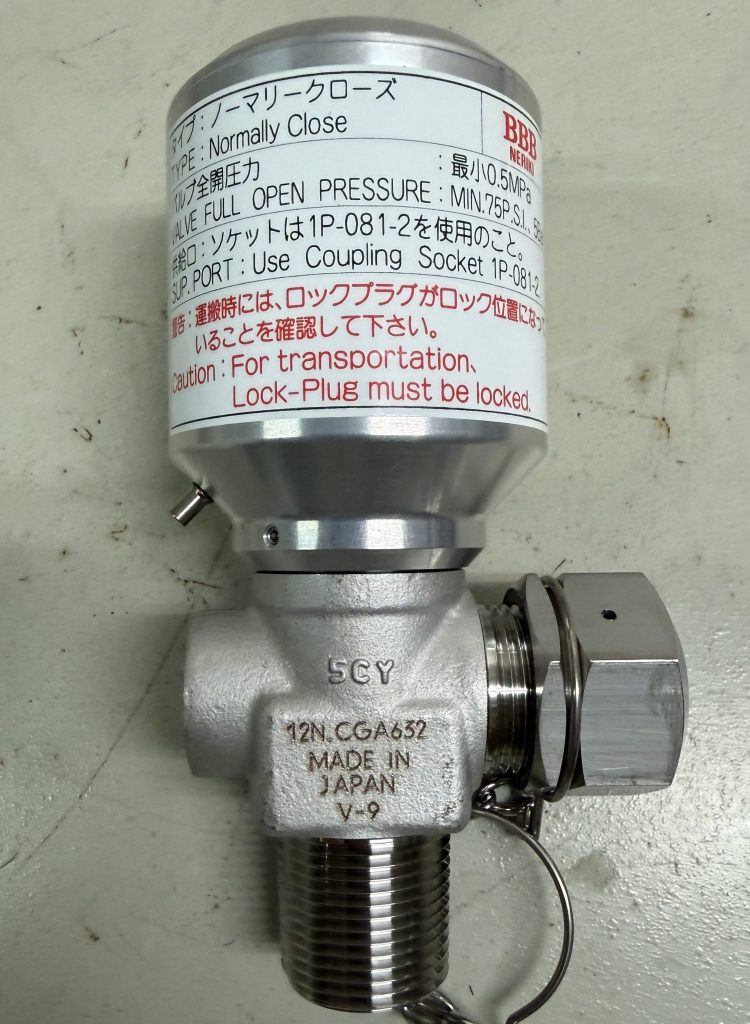
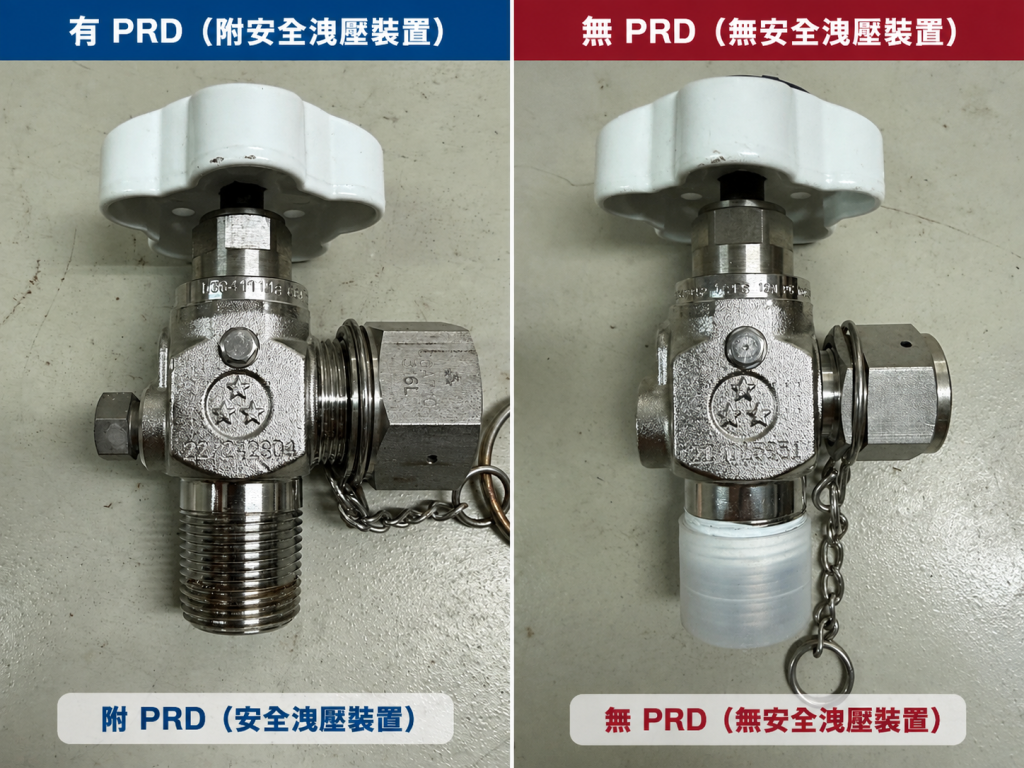
PRD(Pressure Relief Device,壓力釋放裝置)是部分鋼瓶瓶閥上的重要安全組件。
在 Valve Installation(瓶閥安裝)或其他瓶閥相關作業完成後,如果發現:
PRD Position Abnormality
(PRD 位置異常)
或:
PRD Loose Condition
(PRD 鬆動狀態)
不能只將 PRD 恢復原來位置後就直接結案。
因為真正需要確認的是:
PRD 是在什麼階段發生狀態改變?
是否存在 Tool Interference(工具干涉)?
是否存在 Equipment Contact(設備接觸)?
是否原本就存在鬆動?
還是有其他原因?
本案例中,Valve Installation(瓶閥安裝)完成後,在後續壓力相關檢查/測試階段發現 PRD 出現鬆動或位置異常。
因此停止後續正常流程並進行確認。
本案例最重要的觀念是:
PRD Loose
(PRD 鬆動)
=
Observed Condition
(觀察到的異常)
但:
PRD Loose
(PRD 鬆動)
≠
Tool Interference Confirmed
(已確認為工具干涉)
一、案例概要
相關部位:
Valve
(瓶閥)
PRD
(Pressure Relief Device,壓力釋放裝置)
異常類型:
PRD Loose / Position Abnormality
(PRD 鬆動/位置異常)
發現階段:
After Valve Installation
(瓶閥安裝完成後)
在後續壓力相關檢查/測試階段發現異常。
主要觀察:
PRD 的位置或固定狀態與預期不同。
初步調查方向包括:
・Tool Interference(工具干涉)
・Equipment Contact(設備接觸)
・Clamping Position(夾持位置)
・Component Clearance(零件間隙)
・Original PRD Condition(PRD 原始狀態)
・Previous Service History(過去使用狀態)
・其他可能因素
目前如果沒有足夠 Evidence(證據),就不應將其中任何一項直接寫成 Confirmed Root Cause(已確認根本原因)。
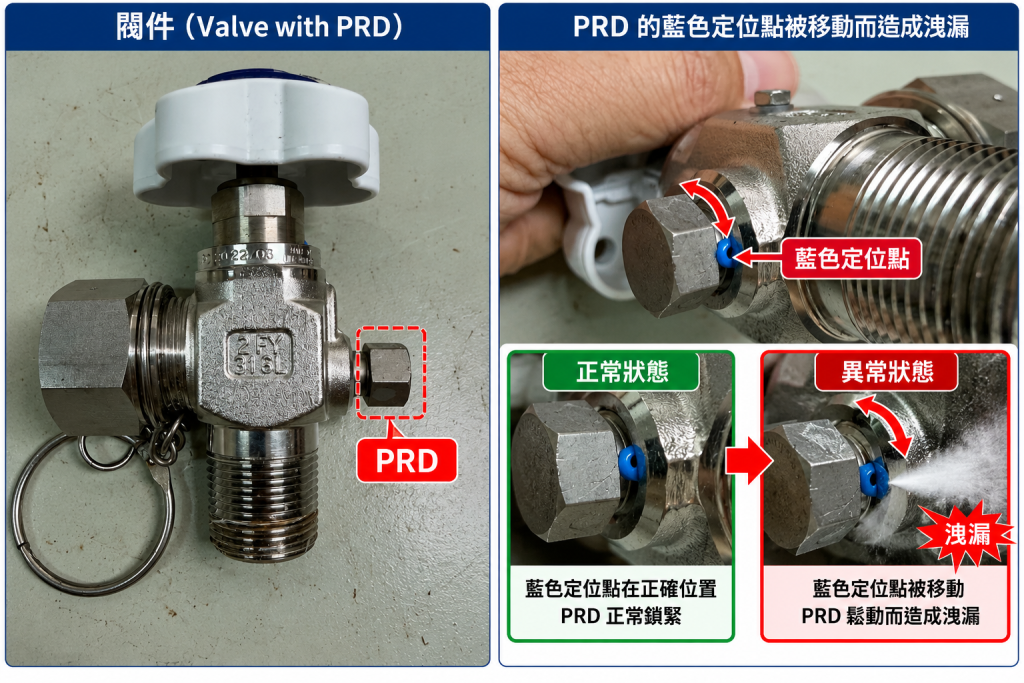
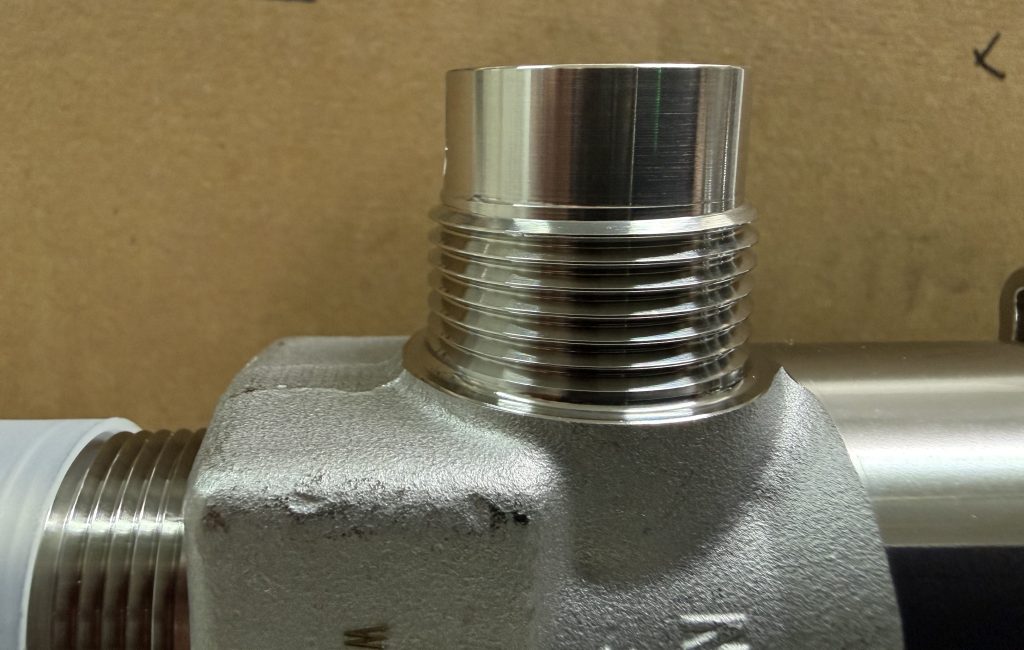
【照片 06-07-01|PRD 正常位置】
照片建議:
使用相同或相近型號瓶閥,拍攝 PRD 正常狀態。
可標示:
Valve Body
(閥體)
PRD
(壓力釋放裝置)
Outlet
(出口)
照片目的:
建立 Normal Condition
(正常狀態)
作為後續異常比較基準。
不同 Valve Model(瓶閥型號)的 PRD 位置與結構可能不同,因此照片應標示為特定型號示例,而不是所有 PRD 的通用位置。
二、發現 PRD 位置改變代表什麼?
如果原本 PRD 的位置具有可確認的基準,而作業完成後發現位置發生變化,至少可以確認:
Component Position Changed
(零件位置發生改變)。
但是這項 Evidence 只能回答:
「它的位置改變了。」
不能單獨回答:
「是什麼力量讓它改變?」
因此:
Position Change
(位置改變)
≠
Cause Confirmed
(原因已確認)
這個區分非常重要。
三、Tool Interference 是重要調查方向,但不是直接結論
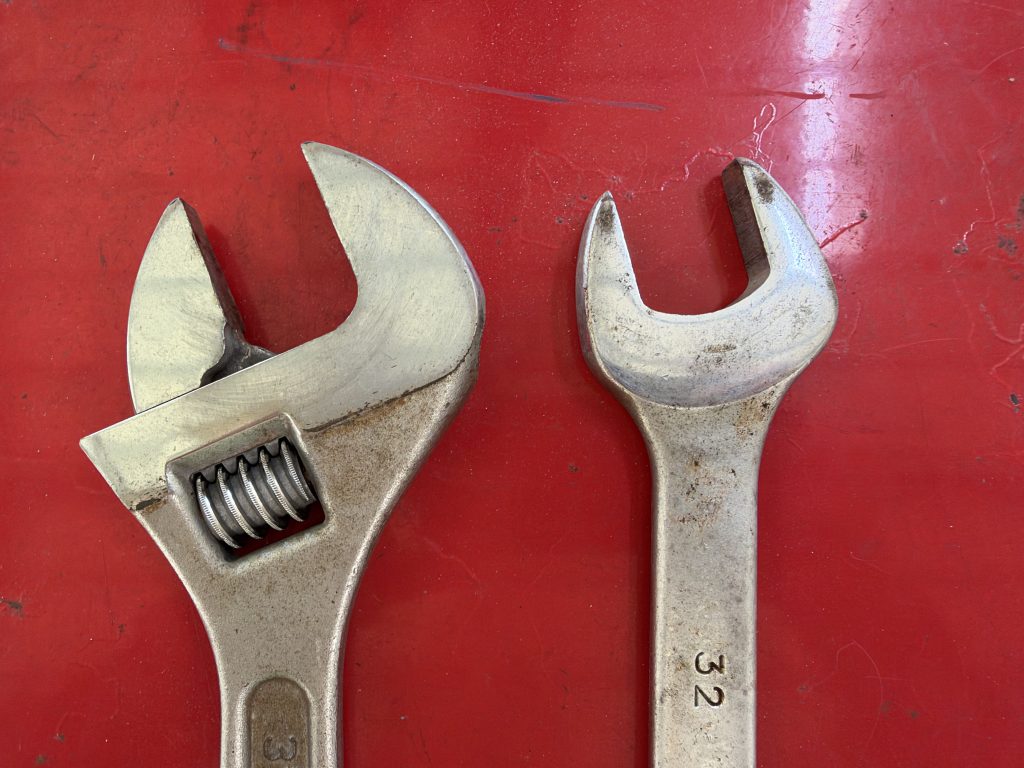
瓶閥安裝過程可能使用:
Valve Machine
(瓶閥拆裝設備)
Wrench
(扳手)
Fixture
(治具)
Clamp
(夾持裝置)
或其他工具。
如果工具、設備或治具與 PRD 之間存在 Clearance(間隙)不足,就需要調查是否可能發生:
Tool Interference
(工具干涉)。
但是:
Tool Used Near PRD
(工具在 PRD 附近使用)
≠
Tool Contact Confirmed
(已確認工具接觸 PRD)
更不能直接寫成:
Root Cause:
Valve Machine Hit PRD
(瓶閥機撞到 PRD)
除非存在足夠證據,例如:
・Tool Mark(工具痕跡)
・Contact Mark(接觸痕跡)
・位置對應
・設備夾持位置紀錄
・作業前後照片
・其他直接證據
因此 Tool Interference 應先列為:
Possible Cause
(可能原因)。
四、為什麼 Before / After Condition 很重要?
如果只有事故後的照片:
After Condition
(作業後狀態)
看到 PRD 位置異常,
仍然會遇到一個問題:
「它在作業前是不是就已經這樣?」
因此比較完整的 Evidence(證據)應包含:
Before Work
(作業前)
以及:
After Work
(作業後)
的狀態。
例如:
Before Valve Installation
(瓶閥安裝前)
↓
PRD Position Recorded
(記錄 PRD 位置)
↓
Valve Installation
(瓶閥安裝)
↓
After Installation Inspection
(安裝後檢查)
↓
Compare PRD Position
(比較 PRD 位置)
如果:
Before = Normal
After = Changed
就可以更明確確認:
Position Change Occurred During the Process Window
(位置變化發生於該作業時間區間內)。
但仍需要進一步確認是哪一個步驟造成。
【照片 06-07-02|PRD 作業前後位置比較】
建議未來如果有合適案例照片,可製作:
左:
Before
(作業前)
右:
After
(作業後)
並使用相同角度拍攝。
這會比單獨一張異常照片更具有 Evidence Value(證據價值)。
五、Witness Mark 的用途
針對可能發生位置變化的組件,可以使用:
Witness Mark
(見證標記/位置標記)
作為 Visual Reference
(目視參考)。
例如作業前建立可辨識的相對位置基準,作業後再次確認。
其主要用途是協助判斷:
Relative Position Changed?
(相對位置是否改變?)
因此:
Witness Mark Aligned
(見證標記位置一致)
可以提供:
Position Reference
(位置參考)。
而:
Witness Mark Misaligned
(見證標記位置不一致)
則表示:
Possible Relative Movement
(可能發生相對位移)。
六、Witness Mark 不是 Torque Proof
這一點非常重要。
Witness Mark(見證標記)只能協助確認:
Relative Position
(相對位置)。
它不能證明:
Actual Torque
(實際扭力)
是多少。
因此:
Witness Mark Aligned
(見證標記對齊)
≠
Correct Torque Confirmed
(已確認正確扭力)
同樣:
Witness Mark Misaligned
(見證標記錯位)
≠
Under Torque Confirmed
(已確認扭力不足)
因為位置變化可能涉及不同因素。
所以 Witness Mark 的定位應該是:
Visual Detection Aid
(目視偵測輔助)
而不是:
Torque Measurement
(扭力量測)。
七、發現 PRD 鬆動不能只重新鎖緊
當發現 PRD Loose(PRD 鬆動)時,如果只做:
PRD Loose
↓
Retighten
(重新鎖緊)
↓
Leak Test
(洩漏檢查)
↓
Pass
↓
Close Case
可能會失去非常重要的事故資訊。
因為重新鎖緊之前應先確認:
・Original Position(原始位置)
・Current Position(目前位置)
・是否存在 Tool Mark(工具痕跡)
・是否存在 Contact Mark(接觸痕跡)
・周圍零件是否有異常
・PRD 本身是否有 Damage(損傷)
・是否存在 Assembly Abnormality(組裝異常)
因此:
Retightening
(重新鎖緊)
屬於可能的 Corrective Action(矯正措施)之一,
但:
Retightening
≠
Root Cause Analysis
(根本原因分析)。
八、先保存 Evidence 再進行處置
發現 PRD 異常時,如果安全條件與核准程序允許,應優先保存:
Original Condition Evidence
(原始狀態證據)。
例如:
・PRD 位置
・Witness Mark 狀態
・Valve Body 狀態
・Tool Mark
・Contact Mark
・設備夾持位置
・作業前後照片
・相關作業紀錄
原因是:
一旦重新調整 PRD,
原始位置資訊可能消失。
因此:
Preserve Evidence
(保存證據)
應該在不影響安全的前提下,優先於:
Restore Appearance
(恢復外觀)。
九、設備與零件之間的 Clearance 需要確認
如果調查懷疑 Tool Interference(工具干涉),其中一個重要方向是:
Clearance
(間隙)。
需要確認:
Valve
(瓶閥)
PRD
(壓力釋放裝置)
Tool
(工具)
Fixture
(治具)
Clamp
(夾持裝置)
之間的相對位置。
尤其不同 Valve Model(瓶閥型號)的:
・Valve Body Shape(閥體形狀)
・PRD Position(PRD 位置)
・Outlet Position(出口位置)
・Component Protrusion(零件突出程度)
可能不同。
因此某一套設備對 A 型瓶閥沒有干涉,
不代表:
對 B 型瓶閥也一定具有足夠 Clearance。
【照片 06-07-03|Valve / PRD / Tool Clearance】
照片建議:
未來可以使用實際設備與瓶閥,在非操作狀態下拍攝相對位置。
標示:
PRD
Valve Body
Tool / Fixture
Clearance
目的只是說明:
Potential Interference Area
(可能干涉區域)。
不要為了拍攝照片故意讓工具碰撞 PRD。
十、這與 06-01 的事故有什麼不同?
06-01:
誤拆 PRD 造成大量氣體洩漏事故
已知:
工具操作過程影響 PRD 相關組件,
並造成大量 Gas Release(氣體釋放)。
事件已經發展成:
Actual Release Event
(實際洩漏事件)。
06-07:
瓶閥安裝完成後發現 PRD Loose / Position Abnormality
(PRD 鬆動/位置異常)。
目前重點是:
在後續檢查階段發現組件狀態改變,
但 Tool Interference(工具干涉)是否為真正原因仍需要 Evidence 支持。
因此:
06-01
=
已發生 Gas Release 的事故案例
06-07
=
作業後 Component Condition Abnormality
(零件狀態異常)案例
兩者都可以用來建立:
Tool Selection
(工具選擇)
Tool Contact Area
(工具接觸區域)
Component Clearance
(零件間隙)
Post-work Inspection
(作業後檢查)
的重要性。
十一、Post-work Inspection 為什麼重要?
如果瓶閥安裝完成後,只確認:
Valve Installed
(瓶閥已安裝)
就直接進入下一階段,
可能忽略周圍零件在安裝過程中發生的狀態變化。
因此 Post-work Inspection(作業後檢查)的概念不只是:
「主作業完成了嗎?」
還應確認:
「周圍有沒有因為這次作業產生新的異常?」
這種思考可以稱為:
Secondary Damage Check
(次生損傷確認)。
也就是:
Primary Task Completed
(主要作業完成)
≠
No Secondary Abnormality
(沒有產生其他異常)。
十二、Corrective Action 應針對不同層次
如果最後調查確認 Tool Interference(工具干涉),改善措施不應只有:
「提醒作業人員小心。」
可以進一步檢查:
Tool Selection
(工具選擇)
Tool Geometry
(工具幾何形狀)
Fixture Design
(治具設計)
Clamping Position
(夾持位置)
Component Clearance
(零件間隙)
Work Method
(作業方式)
Before / After Inspection
(作業前後檢查)
Error Proofing / Poka-Yoke
(防錯設計)
等方向。
但如果 Root Cause 尚未確認,
就不應先假設一定是設備問題,再針對錯誤原因進行改善。
十三、Failure Mode Database(故障模式資料庫)建議紀錄
Failure Mode ID:
FM-007
Failure Mode:
PRD Loose / Position Abnormality
(PRD 鬆動/位置異常)
Component:
PRD
(Pressure Relief Device,壓力釋放裝置)
Detection Stage:
After Valve Installation
(瓶閥安裝完成後)
Observed Condition:
PRD position / fastening condition differed from expected condition.
(PRD 位置/固定狀態與預期不同。)
Detection Method:
Post-work Inspection / Pressure-related Check
(作業後檢查/後續壓力相關檢查)
Possible Causes:
・Tool Interference
(工具干涉)
・Equipment Contact
(設備接觸)
・Fixture / Clamp Interference
(治具/夾持干涉)
・Pre-existing Loose Condition
(原本即存在鬆動)
・Assembly-related Condition
(組裝相關因素)
・Other Factors
(其他因素)
Evidence to Check:
・Before / After Photos
(作業前後照片)
・Witness Mark
(見證標記)
・Tool Mark
(工具痕跡)
・Contact Mark
(接觸痕跡)
・Fixture Position
(治具位置)
・Work Record
(作業紀錄)
Confirmed Root Cause:
依實際事故調查證據填寫。
Cause Status:
CONFIRMED(已確認)
PROBABLE(高度可能)
POSSIBLE(可能)
UNCONFIRMED(尚未確認)
十四、本案例的重要判斷觀念
本案例可以整理成:
PRD Loose
(PRD 鬆動)
≠
Tool Interference Confirmed
(已確認工具干涉)
Position Changed
(位置改變)
≠
Cause Confirmed
(原因已確認)
Tool Near PRD
(工具位於 PRD 附近)
≠
Tool Contact Confirmed
(已確認工具接觸)
Witness Mark
(見證標記)
≠
Torque Proof
(扭力證明)
Retightened and Leak-free
(重新固定後無洩漏)
≠
Root Cause Confirmed
(根本原因已確認)
Primary Task Completed
(主要作業完成)
≠
No Secondary Abnormality
(沒有次生異常)
因此本案例最重要的原則是:
Compare Before and After
(比較作業前後狀態)
Preserve Evidence
(保存原始證據)
Check for Interference
(確認是否存在干涉)
再依 Evidence(證據)判斷原因。
十五、相關文章
・02-02|瓶閥 PRD 種類與基本原理
・04-01|瓶閥拆卸與安裝
・05-03|鋼瓶瓶閥常見故障模式總覽
・06-01|誤拆 PRD 造成大量氣體洩漏事故案例
・06-02|PRD Burst Disc 遺漏造成大量氣體洩漏事故案例
・07-06|固定尺寸扳手與活動扳手的使用風險
・09-02|多層安全防護
・09-04|異常現象、直接原因與根本原因的判斷方法
・09-05|鋼瓶維修經驗如何轉化為 Failure Mode Database
注意事項
本文為 Valve Installation(瓶閥安裝)完成後發現 PRD Loose / Position Abnormality(PRD 鬆動/位置異常)的案例整理。
目前案例所能確認的是 PRD 在後續檢查階段發現位置或固定狀態異常。
Tool Interference(工具干涉)、Valve Machine(瓶閥拆裝設備)接觸、Fixture / Clamp Interference(治具/夾持干涉)等,應依實際 Evidence(證據)判定,不應在證據不足時直接指定為 Root Cause(根本原因)。
Witness Mark(見證標記)僅作為 Relative Position(相對位置)的目視參考,不代表 Actual Torque(實際扭力)已經確認。
發現 PRD 異常時,應依核准程序停止相關作業並進行適當確認。本文不提供 PRD 拆卸、重新固定、壓力釋放或其他危險操作程序。
最後更新:2026-09-28